
 Russian
 English
 Spanish
 German
 Italian
 French

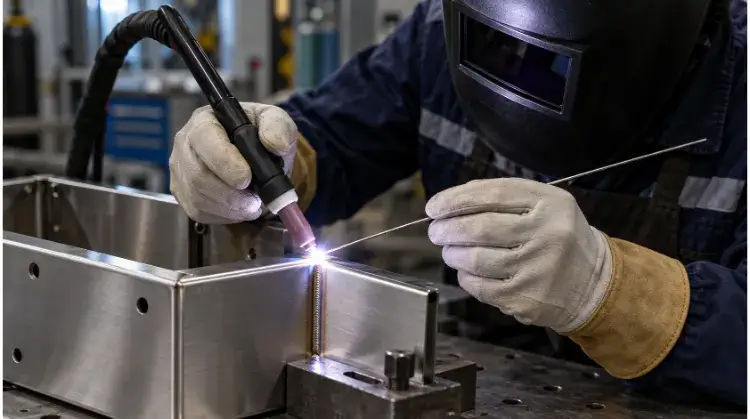
К распространенным ошибкам при сварке методом TIG относятся: ненадлежащая очистка поверхности, неправильная заточка вольфрамового электрода, чрезмерный расход защитного газа и плохой контроль температуры. Эти ошибки приводят к появлению пористости, скачкам дуги и сильной деформации детали. Для их устранения необходимо тщательно подготовить сварной шов, оптимизировать покрытие газом и сбалансировать силу тока со скоростью перемещения.
Сварка методом TIG чрезвычайно нетерпима к ошибкам. Даже одна оплошность при подготовке или управлении дугой не просто приводит к неэстетичному виду сварного шва — она приводит к порче дорогостоящих деталей, вызывает отклонения при неразрушающем контроле (НК) и увеличивает скрытые затраты на доработку, что сводит на нет прибыль.
Для устранения дефектов, возникающих при сварке методом TIG, необходимо выйти за рамки поверхностных признаков. В следующих разделах мы выделяем основные причины наиболее серьезных неисправностей при ручной сварке — таких как «холодный нахлест» и термическая деформация — и приводим точные рекомендации по корректировке технологического процесса, необходимые для их устранения.
| Поле «Симптом» | Первая проверка | Справочный раздел |
| Пористость или загрязнение в сварном шве | Неблагородный металл, присадочный пруток, защита газом | Подготовка перед сваркой и газовое покрытие |
| Дрейф дуги или нестабильный запуск | Вольфрам, настройки оборудования, соединения | Стабильность дуги |
| Прожигание тонких листов или деформация деталей | Зазор в стыке, накопление тепла, последовательность сварки | Регулировка нагрева и искажения |
| Чрезмерное накопление припоя или плохое сплавление | Контроль лужи, позиционирование дуги, подача присадочного материала | Интеграция и реализация |
| Кратеры, оставшиеся на конце сварного шва | Засыпка кратера и выравнивание склонов | Интеграция и реализация |
| Конечные размеры или спецификации неисправностей | Критерии проверки, фактическое состояние детали | Контроль качества |
Примечание: Данная таблица служит отправной точкой для устранения неисправностей. Одних лишь визуальных признаков может быть недостаточно для установления первопричины.
Сварка до того, как металл и стык будут готовы
Поспешное выполнение этапа настройки — самый быстрый способ вывести из строя дорогостоящие детали. Правильная подготовка позволяет избежать скрытых дефектов и обеспечить бесперебойную работу производственного цикла.
Чистка поверхностей
Сварка TIG не способен удалить поверхностные загрязнения. Наличие на основном металле масла, влаги, прокаточной окалины или цинковых покрытий гарантирует пористость а также слабые соединения, которые зачастую остаются незамеченными до заключительной рентгеновской проверки или испытания на герметичность и приводят к дорогостоящему браку на поздних этапах производства. Очистка должна осуществляться с учетом особенностей материала. Для алюминия требуется специальная металлическая щетка из нержавеющей стали, чтобы удалить толстый слой оксида, после чего поверхность необходимо протереть растворителем, например ацетоном. Для углеродистой стали перед сваркой, как правило, требуется шлифование или зачистка наждаком для удаления прокатной окалины.
Еще одним распространенным источником загрязнения является присадочный стержень. Перед использованием всегда следует вытирать чистые присадочные стержни и хранить их в герметичных тубусах; запыленный или окисленный стержень приведет к попаданию примесей непосредственно в расплав.
Сборка соединений
Неравномерность прилегания заставляет сварщика вручную компенсировать изменяющиеся зазоры, что увеличивает продолжительность цикла и делает невозможным получение повторяемых результатов в пределах одной партии. Широкие зазоры в стыковых соединениях тонколистового металла быстро приводят к прожигание, в то время как несовпадение кромок (hi-lo) в угловых соединениях корпусов затрудняет поддержание постоянной длины дуги. Кроме того, если конструкция соединения не обеспечивает достаточного зазора для колпачка горелки TIG, оператор не может поддерживать надлежащий угол наклона горелки или покрытие газом. Перед началом серийной сварки детали должны быть надёжно прихвачены с соблюдением равномерных допусков на зазор.
Выбор наполнителя
Неправильный выбор присадочного материала приводит к изменению механических свойств и трещиностойкости готовой детали. В условиях серийного производства выбор присадочного материала не сводится к простому сопоставлению названий основных металлов — он должен соответствовать конкретной марке сплава и требования к послесварочной обработке. Например, выбор наполнителя 4043 вместо 5356 для алюминиевый корпус приведет к резкому несоответствию цветов, если деталь впоследствии анодированный.
Диаметр проволоки также должен соответствовать объёму шва. Слишком толстая проволока охлаждает сварочную ванну и приводит к плохому сплавлению, тогда как слишком тонкая проволока плавится преждевременно, не заполняя шов и замедляя общий цикл сварки.
Почему больше газа не означает лучшую защиту?
Повышение давления аргона редко является правильным способом устранения окисления сварного шва. Эффективное покрытие газом зависит от стабильного, контролируемого расхода, а не от простого объема.
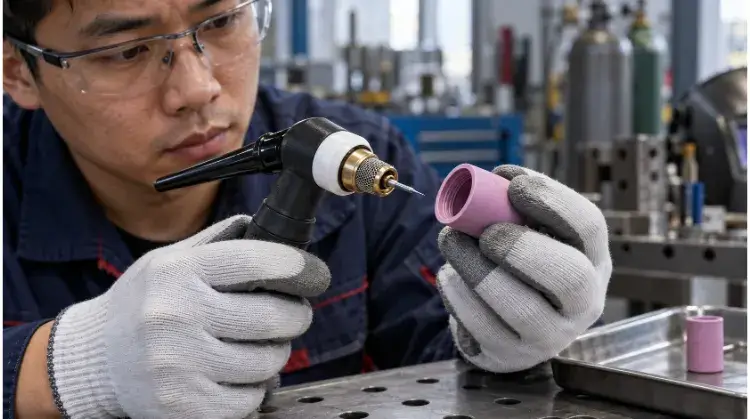
Расход газа и утечки
Распространённым заблуждением является мнение, что увеличение расхода аргона решает проблемы с окислением. На самом деле избыточный расход газа приводит к турбулентность, физически втягивая атмосферный кислород и азот в сварочную ванну. Стандартный расход для Чашка #8 обычно от 15 до 20 CFH (кубические футы в час) в условиях отсутствия сквозняков, однако этот показатель необходимо корректировать с учетом размера чашки и геометрии соединения.
Прежде чем увеличить расход на расходомере, проверьте всю систему подачи газа. Неплотное соединение, поврежденное уплотнительное кольцо или треснувший шланг приводят к попаданию воздуха в газопровод. Это не только приводит к загрязнению сварного шва, но и незаметно увеличивает расходы на аргон в ходе производственного цикла.
Охват и черновики
Показания расходомера не гарантируют фактического покрытия соединения газом. Крутой угол наклона горелки или чрезмерный выступ из вольфрама отводит защитный газ от плавильной ванны. Переход на газовая линза способствует формированию ламинарного потока, что позволяет использовать вольфрамовый удлинитель чуть большей длины для обеспечения лучшей видимости без ухудшения покрытия газом.
Факторы окружающей среды также нарушают газовую защиту. Промышленные вентиляторы, открытые ворота цеха или мощные вытяжные вентиляторы легко раздувают защитный газ. В условиях сквозняков в цехе следует использовать физические ветрозащитные экраны вокруг рабочего места, а не просто увеличивать расход газа.
Обратная продувка и последующая промывка
Защита необходима до тех пор, пока металл не остынет ниже критической температуры окисления — как с лицевой, так и с обратной стороны сварного шва. Пост-поток защищает вольфрам и кратер сварного шва после погасания дуги. Чтобы предотвратить появление дефектов в виде кратера, оператор должен удерживать горелку неподвижно над концом сварного шва до окончания отсчета таймера последующего подачи газа.
Обратная продувка защищает обратную сторону соединения. В случае нержавеющей стали воздействие кислорода на обратную сторону приводит к «сахарная эпиляция»—интенсивное зернистое окисление, приводящее к утрате коррозионной стойкости и механической прочности. Обратная продувка корня сварного шва аргоном является обязательным условием при изготовлении трубопроводов санитарного назначения или при выполнении сварных швов с полным проплавлением на нержавеющей стали.
(Примечание: изменение цвета на поверхности сварного шва под воздействием высокой температуры зависит от привносимой тепловой энергии и скорости продвижения, что будет рассмотрено в последующих разделах).
Почему дуга при сварке TIG колеблется или становится нестабильной?
Нестабильная дуга делает невозможной точную сварку и увеличивает время цикла. Стабилизация настроек гарантирует, что тепло будет поступать именно туда, где это необходимо для соединения.
Подбор и шлифовка вольфрама
Несоответствие параметров вольфрама напрямую приводит к колебаниям дуги. Для сварки постоянным током стали или нержавеющей стали хорошо подходят стандартные вольфрамовые электроды 2% с добавлением церия или лантана. Для сварки переменным током алюминия усеченный (слегка сплющенный) кончик помогает сформировать стабильную каплю.
Однако самой распространённой ошибкой при шлифовании является неправильное направление шлифования. Всегда шлифуйте параллельный на всю длину вольфрама. Радиальные (окружные) следы шлифования действуют как микроскопические нити, вызывая отклонение дуги и её хаотичное колебание. В прецизионных соединениях такое неправильное распределение тепла приводит к неравномерному проплавлению корня, что вызывает немедленные отказы при ультразвуковом или рентгеновском контроле.
Загрязнение вольфрамом
Погружение вольфрамового электрода в расплав или соприкосновение с присадочным стержнем мгновенно приводит к загрязнению электрода, что вызывает разрыв или погасание дуги. Хотя после каждого погружения вольфрам необходимо заново затачивать, постоянные походы к настольному шлифовальному станку снижают эффективность производства и нарушают рабочий ритм оператора.
Чтобы разорвать этот круг, нужно выяснить первопричину, а не просто устранять симптом. Проверьте свои длина дуги—Поддержание узкой дуги без надлежащей опоры кисти или руки неизбежно приводит к провисанию дуги. Кроме того, убедитесь, что траектория подачи присадочной проволоки направлена к переднему краю ванны, а не к кончику электрода.
Проверка полярности и оборудования
Нестабильные дуги часто возникают из-за неправильных настроек полярности или некачественного заземления. Всегда убеждайтесь, что для сварки углеродистой и нержавеющей стали на станке выбран режим «постоянный ток с отрицательным электродом» (DCEN), а для алюминия — режим переменного тока.
Если полярность соблюдена, проверьте цепь заземления. Ослабленный или окисленный рабочий провод (зажим заземления) приводит к увеличению электрического сопротивления. Это вызывает прерывистый запуск дуги или её постоянное появление и исчезновение во время работы.
Совет по балансировке алюминиевых дисков для автомобилей с кондиционером: Регулятор баланса переменного тока (AC) позволяет регулировать соотношение между очищающим действием (EP) и глубиной провара (EN). Если дуга чрезмерно колеблется, а вольфрам сильно скатывается в комок, вероятно, значение EP установлено слишком высоко. Увеличьте значение EN, чтобы стабилизировать дугу, увеличить глубину провара и снизить износ вольфрама.
Как предотвратить прожигание и деформацию сварного шва?
Неконтролируемый приток тепла приводит к деформации критических размеров и разрушению деталей тонкой толщины. Для управления тепловой динамикой необходимо тщательно сбалансировать силу тока, скорость и последовательность сварки.
Текущая скорость и скорость перемещения
При возникновении прожига на тонких деталях операторы инстинктивно снижают силу тока, но зачастую это как раз и является неправильным решением. Слишком низкая сила тока вынуждает сварщика двигаться медленно, что приводит к избыточному нагреву детали и вызывает серьёзные, неустранимые деформации.
Настоящая цель инженерного дела заключается в том, чтобы использовать более высокий ток для мгновенного образования расплавленной зоны, что позволяет гораздо более высокая скорость движения. Эта технология «горячей и быстрой» обработки позволяет свести к минимуму зону термического влияния (HAZ), предотвратить деформацию и значительно сократить время цикла обработки одной детали. При настройке следите за шириной сварочной ванны — она должна оставаться постоянной и не расширяться по мере продвижения вниз по шву.
Накопление тепла
При непрерывной сварке длинных стыков происходит накопление тепла, что приводит к расширению материала и его деформации. При длительной работе самый простой способ предотвратить тепловую перегрузку — дать детали остыть между проходами.
Импульсная сварка TIG является ещё одним эффективным средством регулирования; он обеспечивает чередование пиковых и фоновых токов, что позволяет поддерживать глубину провара при значительном снижении среднего тепловыделения. Однако настройки импульсов должны быть синхронизированы со скоростью перемещения ручного пистолета. Если движения оператора не совпадают с частотой импульсов, это приводит к появлению визуально неровного, слабого «пунктирного» сварочного шва.
Прихваточные швы и последовательность
Использование исключительно физических зажимов не предотвратит термическую деформацию после их снятия. Правильная прихваточная сварка фиксирует геометрию соединения, а тщательно спланированная последовательность сварки — например, сварка «через одно» или «назад шагом» — обеспечивает равномерное распределение тепловой нагрузки по всей сборке.
Настоящая проверка эффективности контроля температурного режима происходит после ослабления зажимов. Необходимо проверить плоскостность, угловые искажения и общую точность посадки узла в соответствии с допусками, указанными в техническом чертеже, чтобы убедиться, что деталь готова к следующему этапу производства.
Совет по выбору материала: В случае нержавеющей стали цвет, образовавшийся под воздействием высокой температуры, указывает на степень окисления поверхности и тепловую нагрузку. В то время как светло-соломенный или золотистый оттенок является допустимым, темно-синий или сильно серый/черный цвет сварного шва свидетельствует о чрезмерном поступлении тепла. Это означает, что металл безвозвратно утратил свой хромовый слой и коррозионную стойкость. Удалить это просто с помощью щетки или травления невозможно — целостность конструкции детали уже нарушена.
Как избежать некачественного сращения и кратерных дефектов?
Сварной шов, который на первый взгляд выглядит нормально, всё равно может разрушиться под нагрузкой. Надлежащее сплавление и контролируемая обработка поверхности гарантируют, что соединение сохранит свою прочность на протяжении всего срока службы.
Расположение дуги и видимость
Некачественное сварное соединение часто начинается с неправильной эргономики. Если оператор не может четко видеть передний край сварочной ванны, дуга неизбежно сместится от центра шва. Неправильная эргономика приводит не только к единичным дефектам. Она вызывает физическую усталость оператора, что, как правило, приводит к резкому скачку процента брака к концу смены.
Расположение дуги также значительно меняется в зависимости от типа соединения. При Т-образном соединении дуга должна проникать глубоко в корень, а не смещаться в сторону одной из боковых стенок. При стыковом соединении дуга должна быть слегка смещена в сторону нижней пластины, чтобы предотвратить расплавление верхнего края до того, как произойдет сварка.
Контроль за лужами и заполнителями
Если нанести чрезмерное количество присадочного материала на холодное соединение, образуется наслоение, которое просто ложится поверх основного металла. Присадочную проволоку необходимо ритмично прикладывать к переднему краю ванны, позволяя теплу дуги плавно распределять расплавленный металл к краям сварного шва.
Крайне важно проводить различие между отсутствием сварного соединения (LOF) и недостаточной глубиной проварки (LOP). LOF (часто называемое «холодным нахлестом») — это «тихий убийца» в производстве. Оно регулярно проходит визуальный контроль, поскольку поверхностный валик выглядит идеально, но впоследствии приводит к катастрофическому разрушению в эксплуатационных условиях под нагрузкой.
Поскольку фотографии поверхности не могут заменить проверку качества внутри изделия, визуального осмотра недостаточно. Простой макроснимок поперечного сечения — лучший способ убедиться, что система контроля расплава действительно работает.
Заполнение кратеров и перезапуск
Резкое прекращение горения дуги приводит к образованию вогнутого углубления на конце сварного шва, известного как кратер. Поскольку эта область остывает и усаживается быстрее, чем окружающий металл, она становится источником значительного концентратора напряжений, что немедленно приводит к появлению «звездообразных трещин».
Чтобы этого не произошло, нажмите на педаль или нажмите на переключатель на фонаре, чтобы включить текущий спад. Это позволяет постепенно уменьшить нагрев и одновременно нанести последний небольшой слой присадочного материала, чтобы получить прочную выпуклую поверхность. Если вам нужно возобновить сварку, всегда очищайте место остановки с помощью металлической щетки и зажигайте дугу чуть перед кратером, прежде чем возобновить сварку в кратере.
Совет по устранению неполадок с трещинами: Хотя незаполненные кратеры являются одной из основных причин образования трещин, они представляют собой лишь один из факторов. Если трещина распространяется по центру валика, необходимо также проверить, не наблюдается ли сильного сдерживания шва, не выбран ли неподходящий присадочный материал или не происходит ли быстрого охлаждения из-за низкой температуры в цехе.
Как проверять сварные швы и избегать повторения ошибок?
Своевременное выявление дефектов позволяет предотвратить поступление бракованных деталей на последующие этапы производства. Систематический процесс проверки гарантирует, что ваши корректирующие меры действительно устраняют первопричину проблемы.
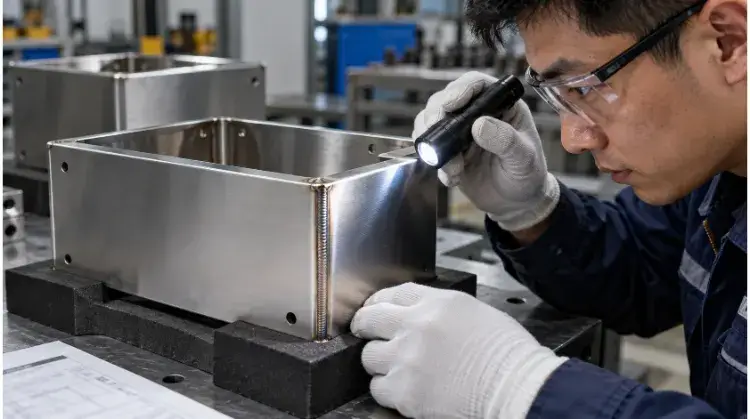
Проверка поверхности и корней
Визуальный контроль (ВК) является важнейшим первым этапом. Операторы должны проверить поверхность сварного шва на наличие пористости и подреза у основания, а также убедиться, что начальные и конечные точки шва полностью вварены. Если доступна обратная сторона соединения, необходимо осмотреть корневую зону на предмет полной проварки и признаков сильного окисления.
Однако визуальный контроль имеет свои строгие ограничения. Гладкая поверхность валика может легко скрыть внутренний холодный нахлест или подповерхностную пористость. Если деталь имеет критическое значение для конструкции или находится под давлением, для проверки её фактической внутренней целостности необходимо прибегнуть к неразрушающему контролю (НК), например к капиллярному, рентгеновскому или ультразвуковому контролю.
Размеры и назначение
Структурно безупречный сварной шов не представляет коммерческой ценности, если в результате сварки деталь деформируется и выходит за пределы допуска. После охлаждения сборки и снятия зажимов необходимо проверить габаритные размеры, угловые допуски и плоскостность в соответствии с техническими чертежами.
Проверка работоспособности полностью зависит от конечного назначения детали. Например, резервуар для жидкости необходимо подвергнуть испытанию под давлением или на герметичность, а корпус электронного оборудования — проверке на правильную посадку крышки. Ни в коем случае не следует навязывать единый набор испытаний для всех деталей; для контроля затрат критерии проверки должны строго соответствовать фактическим требованиям проекта.
Записи первой части и записи о переделке
Настройка процесса TIG требует тщательного документирования. Зафиксируйте исходные настройки на первой изготовленной детали, отметьте места обнаружения дефектов и изменяйте только одну переменную за раз (например, уменьшить нагрев ИЛИ изменить скорость перемещения). Одновременное изменение нескольких переменных не позволяет определить, какое именно изменение действительно помогло.
Предотвращение повторных ошибок напрямую способствует сохранению вашей рентабельности. Переделка бракованного TIG-сварного шва зачастую обходится от трёх до пяти раз Это гораздо важнее, чем просто правильно выполнить сварку с первого раза. Скрытые затраты, связанные со шлифовкой некачественного шва, повторной закрепкой детали, повторной сваркой и проведением повторного контроля качества, мгновенно сведут на нет рентабельность всей производственной партии.
Совет по стратегии закупок: Нечеткие запросы на предложение приводят к нестабильному качеству продукции поставщиков. При запросе предложений всегда указывайте марку материала, толщину материала, чертежи соединений, а также конкретные требования к внешнему виду и неразрушающему контролю. Это заставляет поставщика точно рассчитать спецификацию процедуры сварки (WPS) и гарантирует, что вы получите детали, точно соответствующие вашим стандартам.
Некачественная сборка и труднодоступные соединения приводят к увеличению производственных затрат. Позвольте инженерной команде TZR Проведите анализ ваших чертежей на предмет технологичности (DFM) ещё до того, как будет зажжена первая дуга. Мы своевременно выявляем упущения, чтобы вы получали более прочные, аккуратные и экономичные детали.