
 Russian
 English
 Spanish
 German
 Italian
 French

Изготовление конструкционной стали — это промышленный процесс, заключающийся в резке, гибке и сварке стандартной стальной заготовки с целью получения конкретных несущих элементов. В ходе этого процесса сырье превращается в готовые к сборке каркасы для коммерческих зданий, промышленного оборудования и инфраструктурных проектов.
Для менеджеров по закупкам и инженеров-конструкторов успех проекта по изготовлению конструкций оценивается по трем строгим критериям: точное совмещение отверстий для предотвращения задержек на строительной площадке, подтвержденное качество сварных швов и предсказуемая стоимость поставки. Плохо организованное производство не только приводит к растрате стали, но и быстро исчерпывает бюджет на оплату труда на строительной площадке.
Именно поэтому этап изготовления имеет столь решающее значение. Дело не только в резке и сварке тяжелых металлов; речь идет о контроле размеров и качества на производстве, чтобы монтаж на объекте прошел действительно без сбоев.
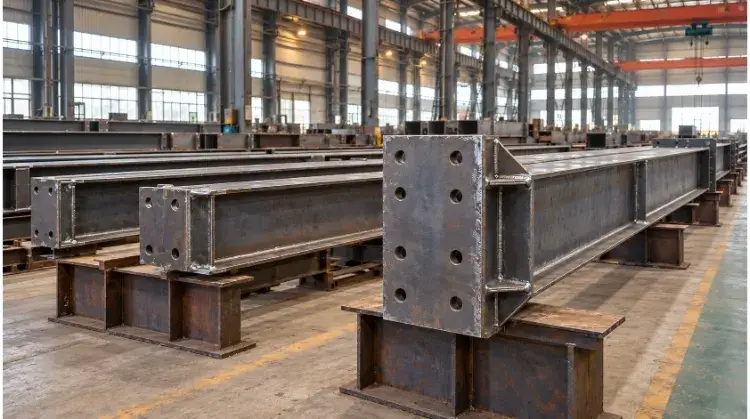
Что входит в изготовление конструкционной стали?
Целесообразно проводить различие между производство стали и изготовление стальных конструкций. Производство стали осуществляется на металлургическом заводе, где сырьё перерабатывается в стандартные отрезки (такие как необработанные двутавровые балки или плоские листы). Изготовление конструкций — это вторичный процесс, в ходе которого в механическом цехе эти стандартные профили подвергаются резке, сверлению, гибке и сварке в соответствии с конкретным инженерным чертежом.
Общие конструктивные элементы
Вместо того чтобы просто перечислять детали, лучше рассмотреть, как компоненты взаимодействуют друг с другом в стандартной жесткой раме:
- Рубрики: Обеспечивать вертикальную опору, передавая нагрузки от крыши и пола на фундамент.
- Балки: Горизонтальные элементы, которые переносят нагрузки от пола или крыши по пролетам.
- Распорки: Диагональные элементы, устанавливаемые для противодействия поперечным силам, таким как ветер или сейсмические воздействия.
- Опорные и соединительные пластины: Ключевые соединительные элементы. К нижней части колонны приваривается массивная опорная плита для закрепления в фундаменте, а к фланцам колонны привариваются соединительные пластины (такие как срезные выступы или угловые пластины), чтобы балки можно было закрепить болтами на месте монтажа.
Изготовление в цехе и монтаж на объекте
Уровень готовности изделия зависит от транспортных ограничений и проектных решений:
- Отдельные детали: Простые детали, такие как обрезанная балка с просверленными отверстиями.
- Сварные узлы: Готовая деталь, например колонна с уже приваренными опорной плитой, подъемными проушинами и соединительными выступками.
- Готовые модули: Многосекционные рамы, скрепленные болтами или сваркой на заводе перед отгрузкой.
Влияние на бизнес: Основная цель изготовления конструкций в цехе заключается в том, чтобы выполнить как можно больший объем сложных работ в контролируемых условиях. Сварка в цехе проходит под строгим контролем, её легче проверять, а её стоимость в расчёте на час значительно ниже, чем стоимость сварки на объекте. Монтаж на объекте в идеале следует ограничить скреплением подготовленных узлов болтами, сводя к абсолютному минимуму затраты на дорогостоящую рабочую силу и аренду кранов.
Что необходимо проверить перед началом изготовления стальных конструкций?
Работа без утвержденных технических условий часто приводит к закупке неподходящих материалов и необходимости доработки изделий на производстве. Перед началом резки необходимо окончательно согласовать ряд технических деталей.
Утвержденные чертежи
Производство следует начинать исключительно на основе окончательных чертежей с пометкой «Выпущено для строительства» (IFC) или официально утвержденных рабочих чертежей. Изготовители должны проверять номера редакций, критические размеры и конкретные детали соединений.
- Границы ответственности: Инженер-конструктор определяет нагрузки и конструкцию; производитель преобразует этот проект в точные рабочие чертежи для изготовления. Производители не могут исправить недостатки конструкции.
- Совет профессионала: Хотя программы для 3D-моделирования и выявления коллизий (такие как Tekla) являются стандартным инструментом для обнаружения физических коллизий, они не могут заменить качественное проектирование. Надежность результатов зависит от качества входных данных.
Марки материалов и профили
Предприятие-поставщик должно подтвердить точные марки материалов (например, ASTM A992 для конструкционных профилей, ASTM A36 для листов), формы сечений, толщину и условия поставки.
- Ловушка замещения: Если нужного размера или марки профиля нет в наличии, любая предлагаемая замена должна быть официально представлена инженеру-проектировщику на утверждение. Производители ни в коем случае не должны самостоятельно заменять материалы только потому, что альтернативный вариант выглядит похожим или имеет сопоставимый предел текучести. Лист с другим углеродным эквивалентом может привести к серьезному растрескиванию сварных швов или к неудачным результатам неразрушающего контроля (НДК) в дальнейшем.
Требования к приему
Технические условия проекта для проведения инспекции и приемки должны быть согласованы на раннем этапе и четко зафиксированы в документах.
- Допуски на размеры: Каково допустимое отклонение при выравнивании отверстий или прогибе балки?
- Критерии сварки: Укажите конкретный стандарт (например, AWS D1.1 или EN 1090).
- Область применения неразрушающего контроля: Укажите, какие сварные швы подлежат визуальному контролю (VT), а какие — ультразвуковому контролю (UT) или радиографическому контролю (RT).
Фактор, влияющий на затраты: Всегда согласовывайте эти технические требования с первоначальным коммерческим предложением. Если в конце проекта обратиться к изготовителю с просьбой провести ультразвуковое испытание сварных швов по стандарту 100%, тогда как в первоначальном коммерческом предложении были предусмотрены только стандартные визуальные осмотры, это немедленно приведет к значительным дополнительным расходам и задержкам в графике работ.
Как происходит процесс изготовления конструкционной стали?
Превращение стального заготовки в несущий элемент зависит не от наличия самого «современного» оборудования на производстве, а от выбора технологического процесса, точно соответствующего толщине материала, конструктивному назначению и бюджету проекта.
Подготовка материала и резка
Прежде чем режущий инструмент коснется стали, цех должен проверить номера партии материала и маркировку, обеспечивающую отслеживаемость. Потеря номера партии во время резки означает утрату сертификата на материал, в результате чего конструкционная сталь мгновенно превращается в лом.
При резке стандартных профилей или листов по размеру метод должен соответствовать форме материала, его толщине, требуемому качеству кромок и объему:
- Пиление (пилы для резки по холоду / ленточные пилы): Стандартный и экономичный вариант для резки на отрезки тяжелых двутавровых балок, труб и уголков. Обеспечивает получение ровного холодного среза без зоны термического влияния.
- Газо-кислородная резка: Надежный инструмент для работы с углеродистой сталью чрезвычайно большой толщины (например, с толстыми опорными плитами толщиной более 2 дюймов). Он работает медленнее и оставляет более широкий пропил, но позволяет обрабатывать толщину, с которой не справляются другие методы.
- Плазменная резка: Обеспечивает высокую производительность при обработке листов средней толщины. Характеризуется превосходным соотношением скорости и качества кромок при изготовлении угловых соединений и соединительных пластин.
- Лазерная резка: Идеально подходит для тонких пластин, требующих строгих допусков и ровных кромок.
Факторы, влияющие на стоимость и сроки выполнения заказа: Не следует устанавливать чрезмерно строгие требования к резке. Указание лазерной резки для 2-дюймовой опорной плиты, которая в конечном итоге будет заделана в бетон, — это не только пустая трата вашего бюджета, —это приводит к возникновению ненужных заторов на производстве, что задерживает всю вашу поставку.
Пробивание отверстий и формовка
Процессы здесь выполняют две разные функции: подготовку соединений и формовку детали.
- Изготовление отверстий: Отверстия для болтовых соединений обычно просверливаются на сверлильных линиях с ЧПУ. Хотя штамповка является более быстрым и экономичным способом, её применение, как правило, следует ограничивать материалами меньшей толщины. Штамповка толстой стали может приводить к образованию микротрещин по краям отверстия — это критическое место слабости, которое может пройти визуальный осмотр, но выйти из строя под воздействием динамических нагрузок в эксплуатационных условиях. Для большинства соединений в тяжелых конструкциях требуется просверлить отверстия.
- Скос: Если для соединения требуется сварной шов с полным провалом, края листов необходимо скосить (придать угловую форму) механическим способом или с помощью термической резки, чтобы сварной металл мог проникнуть до корня соединения.
- Формовка (гибка/прокатка): Когда архитектурные проекты требуют использования изогнутых балок или прокатных листов, применяются мощные гидравлические прессы или листогибочные станки. Этот процесс необходимо тщательно контролировать, чтобы не допустить растяжения стали сверх пределов прочности на разрыв.
Монтаж и сварка
Идеальный шов на неправильно смонтированных деталях — это всего лишь идеально сваренный кусок металлолома. Сборка (соединение деталей) и сварка именно на этом этапе деталь приобретает свою окончательную форму. Данный этап требует строгого соблюдения утвержденных процедур, а не опоры исключительно на личный опыт сварщика.
Каждый сварной шов должен соответствовать WPS (Техническое задание на сварку), в котором точно указаны напряжение, скорость подачи проволоки, защитный газ и скорость перемещения. Сварщики должны иметь действующие сертификаты на конкретную должность и технологический процесс (например, FCAW, SMAW), предусмотренные в WPS.
Чтобы понять, как осуществляется управление производством на данном этапе, приведем краткое изложение ключевых этапов:
| Этап процесса | Назначение | Основные направления инспектирования и контроля качества |
| Подгонка и пришивание | Временно зафиксируйте детали в точном положении перед окончательной сваркой. | Проверка размеров, зазора в соединении, поверхности корня и общей центровки. |
| Сварной шов корня | Сваривает самую глубокую часть шва с полным проваром. | Удаление шлака, глубина проварки, отсутствие трещин в корневом шве. |
| Пропуска «Заполни и закрой» | Обеспечивает необходимый объём сварного шва и герметизирует соединение. | Контроль температуры при проходке, внешний вид, размер сварного шва (длина ножки). |
| Окончательная сборка | Проверяет готовую сварную деталь на соответствие рабочим чертежам. | Общая длина, размах/выгиб, скручивание и неразрушающий контроль (УТ/РТ), если указано. |
Как предотвратить проблемы с монтажом на объекте?
Сборная балка совершенно бесполезна, если её невозможно прикрутить к колонне на строительной площадке. Когда стальные детали не подходят друг к другу, монтажная бригада вынуждена расширять отверстия, корректировать размеры с помощью газовой резки или с силой соединять детали в воздухе — что приводит к остановке работы крана и потере дорогостоящих рабочих часов на строительной площадке.
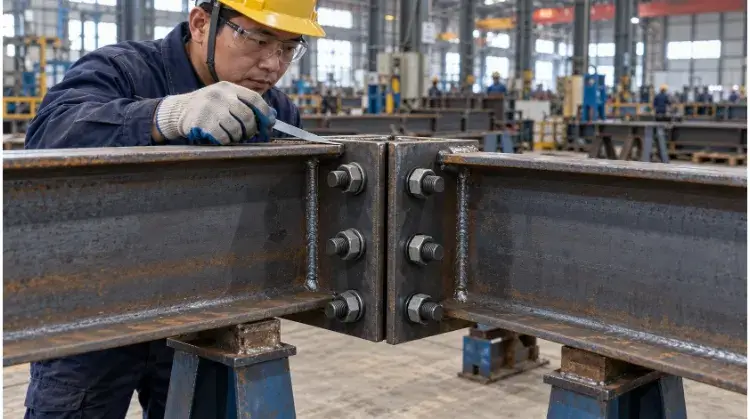
Центровка отверстий и пластин
Проблемы с монтажом на объекте обычно возникают из-за неправильного понимания того, как суммируются отклонения в размерах. Нельзя применять единый, общий допуск ко всей 40-футовой балке.
- Накопительный допуск: Мастерские должны измерять расположение отверстий относительно фиксированной центральной точки отсчета. Если изготовитель измеряет расстояние до первого отверстия от края балки, а до следующего — от предыдущего, то незначительные отклонения суммируются. К моменту достижения другого конца 40-футовой балки отклонение положения отверстий для болтов может составить четверть дюйма, что сделает монтаж на месте невозможным.
- Торцевые и опорные пластины: Необходимо тщательно проверять их перпендикулярность. Опорная плита, приваренная с отклонением от перпендикуляра всего на 1 градус, приведёт к тому, что высокая колонна в верхней части будет значительно отклоняться от вертикали.
Контроль деформации при сварке
Тепло — враг прямой стали. Когда массивный сварной шов остывает, он сжимается. Это тепловое сжатие может привести к нарушению выравнивания массивных стальных балок, вызывая их скручивание, прогиб или коробление.
- Методы смягчения последствий: В хороших мастерских не просто ведут непрерывную сварку до тех пор, пока стык не будет заполнен. Там используют последовательность сварки (сварка поочередно с разных сторон для выравнивания теплового усадки), сильное механическое зажатие и непрерывные измерения в процессе работы.
- Влияние на бизнес: Если на строительную площадку поступит балка с деформированной соединительной пластиной, монтажная бригада столкнётся с трудностями при её установке. Принудительное соединение деформированной детали с помощью высокопрочных болтов приводит к появлению опасных остаточных напряжений в каркасе ещё до того, как здание начнёт нести конструктивную нагрузку.
Пробная сборка и контрольные метки
Для зданий со стандартной сетчатой конструкцией обычно достаточно точности ЧПУ — тратить деньги на полную пробную сборку в цехе в данном случае — пустая трата средств. Однако в случае сложных геометрических конструкций (таких как фермы стадионов или трубные узлы, не образующие прямых углов) перед отправкой на предприятии следует провести пробную сборку (сборку на месте).
- Обозначение матча: В ходе пробной сборки детали скрепляются болтами на площадке цеха для проверки совместимости. Затем на соединительные детали наносятся штампованные или нанесенные краской уникальные «маркировки соответствия» (например, узел A1 соединяется с балкой A1).
- Преимущества на месте: Это служит надежным руководством по сборке для монтажной бригады, гарантируя, что на месте будут соединены именно те детали, которые идеально подходят друг к другу в цехе.
Пример из практики (значение пробной сборки):
Сценарий: Перед изготовителем поставлена задача изготовить кровельную ферму с пролетом 60 футов, состоящую из трёх соединенных болтами секций.
Действие в магазине: Вместо того чтобы отправлять три секции непосредственно на строительную площадку, их раскладывают горизонтально на площадке цеха.
Открытие: Пробная сборка показала, что усадка сварного шва на средней хорде привела к смещению положения конечных отверстий под болты на правой секции на 3/8 дюйма.
Разрешение: В цехе с помощью станочного оборудования выполняется развертывание и регулировка отверстий на заготовке, полностью устраняется перекос и наносятся ориентировочные метки.
Результат: Ферменные секции монтируются на строительной площадке за один день без каких-либо задержек, связанных с использованием крана. Если бы это отклонение в 3/8 дюйма было обнаружено уже во время монтажа, это привело бы к многодневным и дорогостоящим корректировкам на месте, а также к запросам на разъяснения со стороны инженеров-конструкторов.
Как обеспечить защиту и провести осмотр металлоконструкций?
В предыдущих разделах речь шла о предотвращении ошибок на этапе производства; на данном этапе речь идет о проверке конечного качества и обеспечении того, чтобы сталь выдержала условия эксплуатации, для которых она предназначена, — а также о том, как этого добиться.
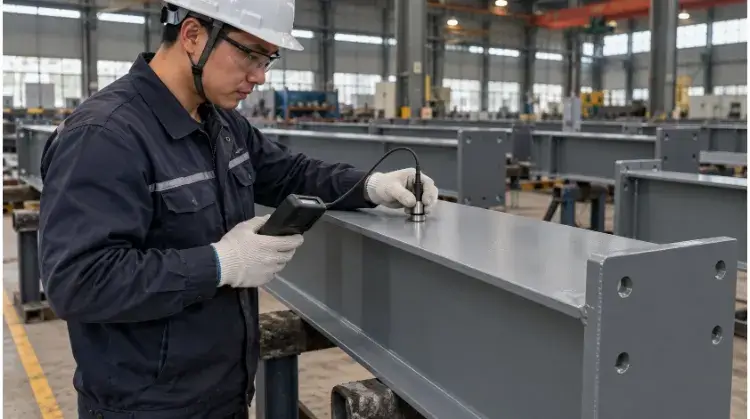
Подготовка и защита поверхности
Непокрытая углеродистая сталь быстро ржавеет при контакте с влагой. Выбор между промышленными лакокрасочными системами и горячим цинкованием (HDG) зависит от условий эксплуатации, конструкции деталей и планов по техническому обслуживанию в будущем.
- Золотое правило нанесения покрытий: Нанесение дорогой краски морского класса на окисную пленку или ржавчину — это чистая трата денег. Подготовка поверхности на 80% определяет качество нанесения покрытия. Качественные производители подвергают сталь дробеструйной обработке в соответствии с признанным стандартом (например, ISO 8501-1 SA 2.5) для создания чистой, шероховатой поверхности, к которой грунтовка сможет надежно прилипнуть.
- Окраска или цинкование: Многослойные лакокрасочные системы (грунтовки с высоким содержанием цинка и эпоксидно-полиуретановые финишные покрытия) отличаются высокой степенью адаптируемости и легко поддаются косметическому ремонту на месте. При горячем цинковании сталь погружается в расплавленный цинк, что обеспечивает исключительную стойкость к внутренней и внешней коррозии для профилей. Однако горячее цинкование может вызывать термическую деформацию тонколистовой стали и требует предусмотрения в конструкции специальных дренажных отверстий.
- Примечание по огнезащите: На конструкционную сталь часто наносят огнезащитные покрытия. Крайне важно помнить, что огнезащита решает проблему термической устойчивости конструкции, а не проблему коррозии. Её необходимо наносить поверх совместимой антикоррозионной грунтовки.
Размеры и качество сварки
Прежде чем сталь покинет цех, она должна пройти окончательную приемку. «Строгий контроль качества» — это маркетинговый лозунг; специалистам по закупкам необходимо точно знать, что именно проверяется.
- Проверка размеров: Инспекторы проверяют общую длину, размах, выпуклость и координаты критических точек соединений в соответствии с чертежами в формате IFC.
- Проверка сварных швов: Сварные швы типа 100% подлежат визуальному контролю (VT) для выявления поверхностных дефектов, таких как подрез или пористость.
- Стоимость неразрушающего контроля: Неразрушающий контроль (ультразвуковой контроль — для выявления внутренних трещин, радиографический контроль — для выявления объемных дефектов) является дорогостоящим. В первоначальном запросе предложений необходимо четко определить объем неразрушающего контроля (например: «Ультразвуковой контроль по методу 10% всех сварных швов с полным провалом»). Требование произвольного увеличения объема неразрушающего контроля на поздних этапах проекта мгновенно нарушит ваш график и бюджет.
Прослеживаемость и протоколы проверок
Когда сталь поступает на строительную площадку, сопроводительная документация имеет такое же важное значение, как и сам металл. Если строительный инспектор или ваш конечный заказчик запросит подтверждение соответствия требованиям, нельзя полагаться только на устные заверения. Ваш пакет документов для сдачи объекта должен содержать протоколы испытаний материалов (MTR), подписанные отчеты о неразрушающих испытаниях (NDT) и показания измерителя толщины сухой пленки (DFT).
Для международных закупок: Письменных отчетов не всегда бывает достаточно. Ведущие экспортные производители обеспечивают предотгрузочная видеопроверка критических размеров и пробных сборок до того, как сталь будет загружена в транспортный контейнер. Как только ваша конструкционная сталь пересечет океан, исправить неправильно выровненное отверстие под болт будет уже слишком поздно.
Что влияет на стоимость изготовления конструкционной стали?
Многие менеджеры по закупкам ошибочно полагают, что стоимость металлоконструкций определяется исключительно исходя из веса (стоимость за тонну). На самом деле, Изготовители составляют смету с учетом коэффициента использования материала и общего количества рабочих часов.
Использование и доступность материалов
Стандартные конструкционные профили (такие как W-образные профили или стандартные полые профили) в значительной степени являются массовым товаром. Если ваша инженерная команда укажет в техническом задании весьма необычные размеры профиля, производителю, возможно, придётся заказать огромную партию с минимальным объёмом заказа, и вам придётся оплатить отходы.
- Фактор, влияющий на затраты: Если это допускает конструкция, придерживайтесь широко доступных типоразмеров, выпускаемых местными производителями. Стандартизация стальных профилей позволяет значительно сократить сроки поставки материалов и уменьшить отходы сырья.
Количество деталей и сведения о сварке (проектирование с учетом технологичности)
Каждый раз, когда стальную деталь перемещают, зажимают, сверлят или сваривают, счетчик трудозатрат продолжает работать. Вы можете совместно с производителем снизить затраты за счет грамотных корректировок в рамках концепции DFM (проектирование с учетом технологичности), которые позволяют сохранить конструктивную целостность:
- Унификация размеров отверстий: Если в балке имеются отверстия диаметром 3/4 дюйма, 7/8 дюйма и 1 дюйм, линия сверления с ЧПУ должна несколько раз останавливаться для смены инструмента. Стандартизация на один размер болтов в рамках всего проекта позволяет значительно сократить время обработки.
- Сокращение количества деталей: Объединение нескольких небольших ребер жесткости в одну более толстую и оптимизированную пластину позволяет сократить время на резку, подгонку и сварку.
- Доступность сварных швов: Сварка соединения, до которого сварщику трудно добраться, занимает в два раза больше времени, и вероятность того, что оно не пройдет приемку, значительно выше.
Расходы на отделку и доставку
Сравнивая предложения от разных производителей, обратите внимание на исключения. За самой низкой базовой ценой часто скрываются значительные наценки за логистику и окончательную обработку.
- Оптимизация объемов логистики и использования контейнеров: При глобальных закупках перевозка незагруженного пространства становится серьезной статьей расходов. Умный производитель будет сотрудничать с вашими инженерами, чтобы разработать соединения и болтовые крепления, позволяющие разбивать большие фермы на части и оптимизировать их для стандартных 40-футовых контейнеров HQ. Кроме того, при упаковке необходимо учитывать условия морской перевозки — необработанная сталь нуждается в высокоэффективных морских антикоррозионных средствах, если ей предстоит провести четыре недели в море.
- Срок действия предложения: Цены на сталь колеблются в зависимости от ситуации на мировых рынках железной руды и металлолома. Цены, предлагаемые производителями, как правило, действительны только в течение 7–14 дней. Не следует составлять бюджет проекта на 6 месяцев, опираясь на просроченное ценовое предложение на сталь.
Не допускайте, чтобы неоптимизированные конструкции привели к увеличению ваших затрат на производство и доставку.
Пришлите нам свои 3D-модели CAD или чертежи в формате IFC уже сегодня. Наша команда инженеров проведет бесплатную экспертизу по технологичности (DFM) и снижению затрат, чтобы выявить конкретные возможности экономии, оптимизировать упаковку в контейнеры и предоставить четкое и прозрачное ценовое предложение.