
 Russian
 English
 Spanish
 German
 Italian
 French

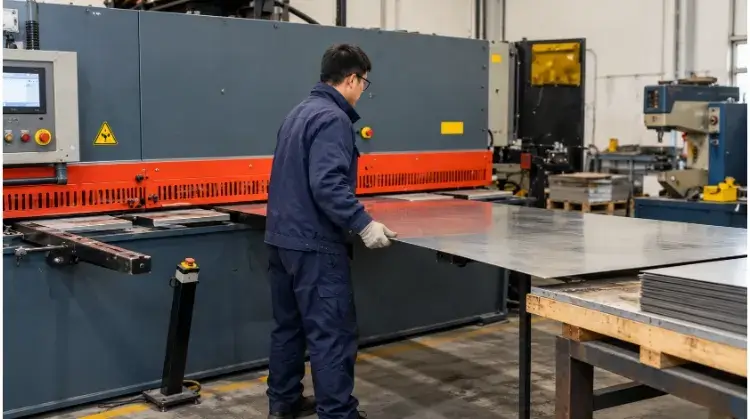
Резка листового металла — это процесс холодной обработки металла без образования стружки, при котором с помощью противоположно расположенных ножей листовой металл разрезается на прямые заготовки. Этот метод является весьма экономичным при выполнении большого количества прямых разрезов, однако требует точного зазора между ножами, чтобы предотвратить деформацию кромок и упрочнение материала.
Для инженеров-конструкторов и менеджеров по закупкам резка зачастую является самым быстрым первым этапом технологического маршрута изготовления. Однако выбор правильного метода вырезания заготовок — и предотвращение сбоев на последующих этапах сборки — напрямую зависит от возможностей вашего материала, геометрии детали и требований к кромкам.
Прежде чем принять решение о производстве заготовки с обрезкой, воспользуйтесь этой матрицей быстрого принятия решений, чтобы оценить, соответствует ли данный процесс вашим производственным целям:
| Требования к детали | Ключевая область оценки |
| Прямоугольные панели, прямая обрезка, стандартные полосы | Режущая способность и ограничения по размерам |
| Сложные контуры, внутренние отверстия и пазы | Лазерная резка, штамповка или комбинированные операции |
| Длинные узкие полоски, строгая плоскостность | Риски, связанные с скручиванием и изгибом |
| Косметическая обработка кромок, детали с ручками, последующая формовка | Обработка кромок и защита поверхности |
Как в процессе резки происходит отделение металла и формирование кромок?
Чтобы понять допуски и физические ограничения отрезанной заготовки, необходимо сначала рассмотреть, как металл разделяется во время цикла резки.
Режущее действие
В стандартных гильотинных ножницах верхний нож опускается мимо неподвижного нижнего ножа. При соприкосновении ножей металл подвергается пластической деформации. Ножи проникают в лист до тех пор, пока внутреннее напряжение не превысит предел прочности материала на сдвиг, в результате чего металл разрушается и разделяется.
Данный процесс предназначен исключительно для выполнения прямых пропилов по листу. Он принципиально отличается от продольной резки рулонов (при которой используются непрерывно вращающиеся ножи), штамповки (при которой с помощью профильного пуансона и матрицы вырезаются замкнутые контуры) и вырубки (при которой за один ход выштамповывается полная двумерная форма).
Крайние зоны
Срезанная кромка не представляет собой идеально ровную и однородную поверхность. На поперечном срезе срезанной кромки можно различить четыре отдельные зоны:
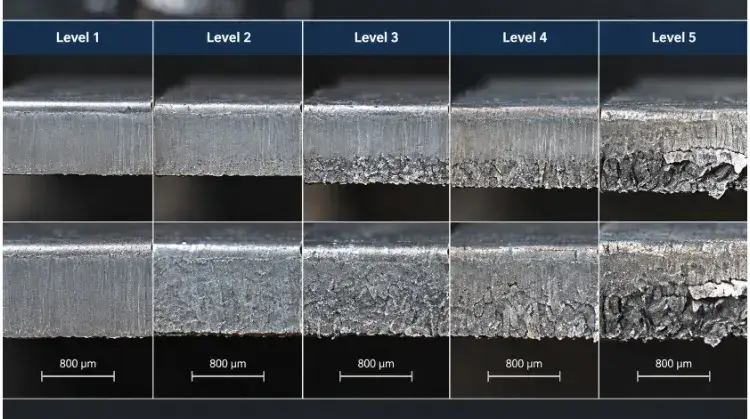
- Переход: Закруглённый верхний край, в котором верхнее лезвие впервые входит в материал.
- Зона полировки: Гладкая, вертикальная и тщательно отполированная полоса, образующаяся в результате того, что лезвие физически проникает в металл и скользит по нему.
- Зона разлома: Более шероховатая, слегка наклонная поверхность, на которой материал в конце концов разрушается.
- Берр: Острая, выступающая кромка по нижнему краю, образовавшаяся в результате окончательного отделения материала.
Ввиду наличия естественной зоны излома и заусенцев стандартная срезанная кромка, как правило, не подходит для зон, подвергающихся механической обработке, или для эстетических поверхностей без последующей доработки.
Пределы процесса
Промышленные ножницы предназначены исключительно для прямых разрезов; они не позволяют выполнять внутренние прорези, угловые выемки или криволинейные профили.
Стрижка часто выбирается в качестве метода резки, поскольку это холодный метод резки без образования стружки. «Без стружки» означает, что материал не теряется в результате образования пропила (в отличие от пилы или лазера), а «холодный» — что отсутствует зона термического влияния (HAZ), изменяющая структуру кристаллической решетки металла.
Однако это не означает, что в процессе отсутствуют механические нагрузки. Большой усилие, необходимое для разлома металла, вызывает локальное упрочнение по линии разреза. Если этот срезанный край располагается на внешнем радиусе последующего крутого изгиба, он становится крайне подвержен образованию микротрещин. В случае прочных штампованных деталей этот край, как правило, требует дополнительной обработки — снятия заусенцев или шлифования — для восстановления пластичности.
Когда метод сдвига подходит для вашего материала и геометрии?
Стрижка является высокоэффективным методом, однако у неё есть строгие ограничения в отношении размеров изготавливаемых деталей и материалов, которые можно обрабатывать без значительной деформации деталей.
Пустая геометрия
Стрижка наиболее эффективна при обработке прямоугольных панелей, квадратных заготовок и широких полос. Обычно это основная операция вырубки, в ходе которой формируются базовые размеры заготовки перед её перемещением на гибочный пресс или станок с ЧПУ.
При резке длинных узких полос механические особенности работы режущего лезвия часто приводят к деформации отрезанного куска. Если ширина полосы составляет менее чем в 10–15 раз превышающая толщину Ввиду особенностей материала механическое воздействие с высокой вероятностью приведет к скручиванию (по типу штопора) или прогибу (искривлению вверх) полосы. В таких случаях сдвиговое соединение может оказаться неприемлемым, если требуется строгая плоскостность.
💡 Примечание производителя: При размещении деталей на листе помните, что при ножницевой резке лезвие должно пройти по всей длине листа. Невозможно остановить ножничную резку на полпути. Если в вашей раскладке присутствуют взаимосвязанные L-образные детали или сложные вложенные профили, лазерная резка обеспечит более эффективное использование материала, чем ножничная резка.
Вместимость материала
Производительность станка напрямую зависит от марки, состояния и толщины материала. Номинальные характеристики оборудования, как правило, рассчитаны на мягкую сталь с пределом прочности на разрыв около 400–450 Н/мм². Поскольку требуемое усилие резания напрямую зависит от предела прочности материала на сдвиг, резак, рассчитанный на 6 мм мягкой стали, как правило, может обрабатывать только 3 мм или 4 мм нержавеющей стали (которая часто превышает 600 Н/мм² прочность на разрыв).
В приведенной ниже таблице указаны типичные ограничения по производительности для стандартных промышленных гильотинных ножниц.
| Материал и состояние | Подтвержденный предел толщины | Ограничение длины отреза | Ограничения, связанные с процессом |
| Мягкая сталь (например, A36, Q235) | До 12 мм | До 3000 мм | Базовый уровень стандартной мощности. |
| Нержавеющая сталь (например, 304, 316) | До 6 мм | До 3000 мм | Требуется уменьшение грузоподъёмности до 50% в связи с более высокой прочностью на сдвиг. |
| Алюминий (например, 5052-H32) | До 15 мм | До 3000 мм | Мягкая поверхность подвержена появлению царапин и следов от тяжелых гидравлических зажимных скоб. |
Примечание: На фактическую максимальную производительность в производственных условиях также влияют конструктивная жесткость станка, острота режущих кромок и усилие гидравлического прижима.
Варианты резки
Выбор метода обработки зависит от геометрии, требований к кромкам и объема партии.
Стрижка — это наиболее эффективный метод обработки прямых внешних профилей, при котором резка зачастую выполняется за считанные секунды. При крупных объемах производства этот метод становится весьма экономически выгодным. Лазерная резка требуется при сложных контурах, внутренних элементах или в тех случаях, когда механическая нагрузка сдвига является недопустимой для данного материала. Штамповка с ЧПУ хорошо подходит для деталей, требующих наличия нескольких стандартных отверстий, решеток или тиснёных узоров.
Если деталь должна иметь прямой внешний профиль, но при этом содержит сложные внутренние отверстия, то обычно производственный процесс выглядит следующим образом: сначала заготовку вырезают с помощью ножниц для обеспечения высокой скорости и максимального выхода материала, а затем переносят на штамповочный пресс или лазерный станок для обработки внутренних элементов.
Как настройки станка влияют на заусенцы и деформацию?
Качество срезанной кромки определяется не только свойствами материала; на него в значительной степени влияет то, как станок откалиброван для данного конкретного реза. Для обеспечения качества кромки и плоскостности заготовки необходимо сбалансировать три основных механических параметра.
Зазор лезвия
Зазор между лезвиями — это горизонтальный зазор между верхним и нижним режущими лезвиями, который определяет характер разрушения материала. Оптимальный зазор обеспечивает идеальное соединение микротрещин, распространяющихся от верхнего и нижнего лезвий, в центре толщины материала, что приводит к образованию ровного излома.
Если зазор слишком мал, микротрещины не пересекаются. Лезвия вынуждены пробиваться сквозь материал, что приводит к «вторичному сдвигу» (появлению следов двойного реза) и ускоренному износу инструмента. Если зазор слишком большой, металл сгибается и складывается между лезвиями перед разрушением, что приводит к сильному закручиванию кромки и образованию крупных, неровных заусенцев.
Настройки зазора должны соответствовать марке и толщине материала. Хотя обычно зазором принимается значение от 5% до 10% толщины материала, это не является универсальным правилом. Например, для получения чистой зоны излома алюминиевой пластины толщиной 6 мм требуется меньший зазор лезвия, чем для пластины из нержавеющей стали той же толщины на том же станке. Точное значение параметра обычно подтверждается пробной резкой.
Угол наклона
Угол наклона — это угол наклона верхней лопасти по отношению к неподвижной нижней лопасти. В промышленных ножницах угол наклона обычно регулируется в диапазоне от 0,5° и 3,0°.
Увеличение угла наклона лезвия уменьшает длину лезвия, соприкасающегося с металлом в любой отдельный момент времени. Это снижает общую мощность станка, необходимую для выполнения реза, что позволяет ножницам резать более толстые листы. Однако большой угол наклона заставляет отрезаемый кусок резко изгибаться вниз во время хода, что значительно увеличивает риск скручивания и прогиба — особенно в случае длинных и узких полос.
Уменьшение угла до 0,5° позволяет сохранить большую плоскостность заготовки, но требует экспоненциально большего гидравлического усилия резания. Регулировка угла наклона представляет собой строгий компромисс между производительностью станка и деформацией детали; это не универсальное решение всех проблем с плоскостностью.
Состояние лезвий и прижимные устройства
Качество кромки полностью зависит от того, насколько точно лист остаётся неподвижным во время хода пилы.
Гидравлические прижимные колодки зажимают лист на станине станка до опускания пилы. Если давление прижима недостаточное, материал наклонится или сместится при контакте с пилой. Это смещение искусственно изменяет эффективный зазор пилы во время реза, что приводит к появлению выпуклых срезов и неравномерных заусенцев. И наоборот, чрезмерное давление прижима на мягкие материалы, такие как алюминий 5052, может оставить на поверхности глубокие вмятины от зажимов (дефекты), что недопустимо для декоративных панелей.
Кроме того, если инструмент находится в неисправном состоянии, качество реза невозможно улучшить одной лишь регулировкой зазоров. Тупые или сколотые лезвия будут раздавливать материал, а не срезать его, что приводит к расширению зоны полировки и образованию крупных заусенцев.
Как определить и проверить качество сдвига?
Чтобы избежать споров между подразделениями закупок и производства, качество резки должно быть определено с использованием измеримых технических терминов, а не субъективных прилагательных, таких как «гладкое» или «высокоточное».
Требования к размерам
Срезанная заготовка оценивается по трёммерным показателям: допуски по длине и ширине, прямолинейность и перпендикулярность.
Не следует путать повторяемость позиционирования станка с фактическим допуском детали. Задний упор с ЧПУ может иметь повторяемость позиционирования ±0,05 мм, но фактический допуск отрезанной заготовки зависит от поведения материала при разрезании. Для алюминиевой пластины 5052 толщиной 4 мм и размерами 1000 мм × 500 мм реалистичный допуск готовой детали обычно составляет от ±0,3 мм до ±0,5 мм.
Прямоугольность (перпендикулярность между смежными сторонами) в значительной степени зависит от того, насколько точно оператор выравнивает лист по отношению к выравнивающему рычагу станка. Любые указания на допуски в чертеже должны учитывать толщину материала и габаритные размеры заготовки.
Ровность и кромки
Высокая механическая нагрузка при сдвиге часто приводит к деформации отрезанного куска. Эти деформации подразделяются на три отдельные категории:
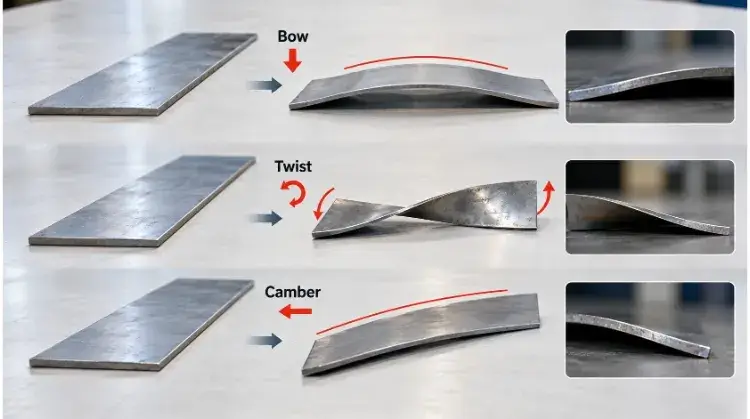
- Неожиданный поворот: Полоска вращается вокруг своей продольной оси, напоминая штопор.
- Лук: Полоска изгибается вверх или вниз вдоль своей плоской поверхности.
- Развал: Полоска изгибается влево или вправо вдоль срезанного края, отклоняясь от идеальной прямой линии.
💡 Примечание инженера: На искажение в значительной степени влияет качество исходного материала направление прокатки зерна. Сдвиг, параллельный направлению волокон, часто приводит к значительно большему скручиванию, чем сдвиг, перпендикулярный этому направлению. При планировании расположения листов инженеры должны найти баланс между прочностью материала и деформацией, вызванной направлением волокон.
Плоскостность необходимо измерять в «свободном состоянии». Это означает, что деталь следует разместить на откалиброванном контрольном столе без использования зажимов или грузов, принуждающих её принять плоскую форму, и измерить наибольшее отклонение от поверхности.
Что касается качества кромок, следует избегать указания «чистых кромок». Вместо этого необходимо явно указать допустимую высоту заусенцев (например, «Максимальная высота заусенцев — 0,1 мм») или предписать проведение дополнительной операции (например, «Сгладить все острые кромки» или «Удалить заусенцы в барабанной шлифовальной машине»).
Проверки производства
Проверка качества начинается с Первоначальный контроль продукции (FAI) перед запуском полной партии. Первая отрезанная заготовка проверяется на соответствие размерам, перпендикулярность и плоскостность в свободном состоянии. После утверждения производство может продолжаться с выборочным контролем (например, измерение одной детали из каждых 50). Проведение нового FAI строго требуется в случае смены партии расплава материала или при регулировке зазора лезвий оператором.
Когда возникают неисправности, они редко обусловлены одним-единственным параметром. Воспользуйтесь приведенной ниже таблицей устранения неисправностей, чтобы логически определить и проверить первопричину.
| Наблюдение за дефектами | Возможные причины | Последовательность проверки |
| Сильный заусец на нижнем крае | Слишком большой зазор между лезвиями; тупые или сколотые лезвия. | 1. Измерить зазор с помощью щупа и настройте. 2. Проверьте кромку лезвия на наличие следов износа. |
| Вторичное сдвиговое разрезание (двойной разрез) | Зазор между лезвиями слишком мал. | 1. Увеличьте зазор между пилой и заготовкой с учетом толщины материала и результатов пробной резки. |
| Камбер (изогнутая кромка) | Недостаточное удерживающее давление; внутреннее напряжение в материале. | 1. Проверьте давление гидравлического прижима. 2. Перед размоткой рулона проверьте, имеются ли в исходном рулоне остаточные напряжения. |
| Заворот или бант | Угол наклона слишком велик; ширина полосы слишком мала (менее 10-кратной толщины); сдвиг происходит параллельно волокнам. | 1. Уменьшить угол наклона (если позволяет мощность станка). 2. Проверьте направление волокон. 3. Оцените, требуется ли для данной геометрии лазерная резка. |
| Не в квадрате | Неправильное выравнивание оператора; нарушение калибровки углового рычага. | 1. Проверьте, соответствует ли способ подачи оператором положению упоров. 2. Проведите повторную калибровку перпендикулярного рычага относительно пильного диска. |
Как разработать заготовки для последующих операций?
Отрезанный кусок металла редко является конечным продуктом. Это заготовка — исходная геометрическая форма, служащая отправной точкой для последующих операций, таких как гибка, штамповка, механическая обработка или сварка. Чтобы предотвратить производственные сбои, инженеры должны спроектировать заготовку таким образом, чтобы она выдерживала все последующие этапы обработки.
Размеры заготовки
Размеры отрезанной заготовки не всегда соответствуют размерам готовой детали. Если для обеспечения жесткого допуска на герметичность или идеально вертикальной стенки кромке требуется дополнительная обработка на фрезерном станке с ЧПУ, необходимо явно добавить припуск на обработку к размерам отрезанной заготовки (обычно от 1,0 мм до 2,0 мм на каждую кромку).
При проектировании деталей с внутренними элементами следует тщательно проанализировать последовательность операций. Направляемое вниз сжимающее усилие режущего лезвия вызывает смещение металла. Если имеющееся отверстие или прорезь расположено слишком близко к линии реза, механическое давление приведет к деформации отверстия, придавая ему овальную форму. Стандартным правилом является соблюдение расстояния между отверстиями и линией реза не менее 1,5–2 толщин материала. Чтобы полностью исключить этот риск, следует указать, что критически важные отверстия должны быть пробиты штампом или вырезаны лазером. после операция срезки.
Подготовка кромок
В зависимости от вида окончательной сборки срезанный край потребует специальной обработки.
Удаление заусенцев — это стандартная операция (часто выполняемая с помощью барабанной шлифовки или шлифовки двойного действия), которая удаляет острый физический выступ на нижней кромке пропила. Однако, удаление заусенцев не устраняет локальное упрочнение материала. Если срезанная кромка располагается на внешнем радиусе глубокого изгиба или если кромка требует значительного расклепа, измененная микроструктура подвержена растрескиванию. При выполнении сложных операций формовки следует предусмотреть снятие фаски или шлифование кромки для физического удаления закаленной зоны разрушения и восстановления пластичности металла.
Если деталь подлежит сварке методом TIG или MIG, зона прижога должна быть чистой. Стандартные нормы по конструкционной сварке (например, AWS D1.1) необходимо четко указать, что кромки должны быть очищены от заусенцев, ржавчины и смазочно-охлаждающих жидкостей, чтобы предотвратить появление пористости в сварном шве. В пояснениях к чертежу должно быть четко указано: «Перед сваркой кромки должны быть очищены от заусенцев и смазочно-охлаждающих жидкостей».
Защита поверхности
Промышленная резка — это тяжелый механический процесс. Материал перемещается по стальному станину станка, зажимается гидравлическими цилиндрами высокого давления и опускается на тележку для укладки в штабеля.
В случае с декоративными панелями, матовой нержавеющей сталью или готовыми окрашенными изделиями существует высокий риск повреждения поверхности. Инженеры должны указать необходимость использования защитной пленки из ПВХ (часто это лазерная пленка или стандартная отрывная пленка) до начала резки материала. Кроме того, необходимо указать требования к поверхности на чертеже (например, «Декоративная поверхность — не допускаются следы от зажимов и царапины»), чтобы на заводе знали, что необходимо оснастить гидравлические прижимы защитными уретановыми накладками.
💡 Случай с заводом-изготовителем: растрескивание краёв алюминиевых панелей из сплава 5052-H32
- Требование: Срезанная алюминиевая заготовка толщиной 3 мм, предназначенная для обработки на листогибочном прессе под углом 90 градусов с целью изготовления корпуса для электронного оборудования.
- Проблема: При первом контроле изделия на внешнем радиусе изгиба систематически возникали трещины.
- Настройка: На заводе было установлено, что заготовка подвергалась срезке параллельно направлению волокон материала, и упрочнённая в процессе обработки кромка среза принимала на себя максимальное растягивающее усилие во время гибки. Схема раскладки была повернута на 90 градусов, чтобы гибка проходила перпендикулярно направлению волокон. Кромку слегка отшлифовали для устранения микротрещин.
- Результат: В оставшейся партии продукции не обнаружено ни одного трещины, при этом полностью сохранилась структурная целостность.
Что определяет общую стоимость стрижки?
Стрижка по своей сути обходится дешевле лазерной резки при изготовлении прямых профилей, однако ценовые предложения от разных производителей могут значительно различаться в зависимости от того, как они рассчитывают затраты на настройку оборудования, выход готовой продукции и дополнительную обработку.
Настройка и эксплуатация
Сам ход резки занимает менее двух секунд. Наибольшие затраты при выполнении этой операции связаны с настройкой оборудования и обработкой материала.
Перед выполнением первого пропила оператор должен запрограммировать задний упор ЧПУ, откалибровать зазор пилы с учетом конкретной толщины материала, отрегулировать угол наклона режущей кромки и с помощью вилочного погрузчика загрузить заготовку на станину. В процессе производства оператор вручную подает, поворачивает и выгружает заготовки.
Из-за этого фиксированного времени наладки процесс резки очень чувствителен к размеру партии. Распределение 30-минутной наладки станка на 10 деталей приводит к высокой себестоимости одной детали. Распределение той же наладки на 2 000 деталей снижает стоимость резки до нескольких центов за заготовку. Строгого порогового значения объёма нет, но резка становится значительно более рентабельной по мере увеличения объёма партии.
Урожайность и доводка
Экономическая эффективность в значительной степени зависит от выхода готовой продукции. Деталь, изготовленная методом штамповки, является экономически выгодной только в том случае, если схема раскладки обеспечивает максимальное использование стандартного листа и сводит к минимуму количество отходов.
В отличие от лазерной резки, при которой можно размещать сложные фигуры, взаимосвязанные между собой как кусочки пазла, при ножовой резке существуют ограничения, связанные с ограничение гильотины—каждый разрез должен проходить идеально по прямой от одного края материала до другого. Если размеры вашей детали не позволяют выполнить коллинеарную раскладку, выход материала снизится, и лазерная резка может оказаться более экономичным вариантом.
Кроме того, оцените стоимость за квалифицированный деталь. Если производитель предлагает крайне низкую цену на резку, но поставляет вам сильно изогнутые детали, покрытые заусенцами, то внутренние затраты на выравнивание (роликовую прокатку) и удаление заусенцев с этих деталей полностью нивелируют первоначальную экономию. При сравнении предложений убедитесь, что все поставщики указывают в своих предложениях точно такие же требования к плоскостности и обработке кромок.
Требования к предложениям
Чтобы получить точное и практическое ценовое предложение без излишних переписок, предоставьте своему партнеру-производителю следующие данные:
- Технические характеристики материалов: Точный сорт (например, 304L, 5052-H32), толщина и любые требования к поверхности (например, матовая обработка #4, односторонняя ПВХ-покрытие).
- Чертежи: Файлы в форматах PDF и CAD с указанием критических размеров, требований к плоскостности в свободном состоянии, явных граничных условий и ограничения, связанные с направлением кристаллитов (если деталь требует интенсивной последующей гибки).
- Цель последующих действий: Укажите, что будет происходить с заготовкой дальше (например: «Заготовка будет подвергнута фрезерованию с ЧПУ со всех четырёх сторон — оставить припуск 2 мм» или «Будет подвергнута глубокой вытяжке»).
- Логистика: Общий объём заказа, предполагаемый срок поставки и требования к упаковке (например, антикоррозионная бумага, фиксация на поддонах, изготовленных по индивидуальному заказу).
Пришлите нам чертеж, спецификацию материалов и количество. Наша команда может рассмотреть подходящие варианты резки и определить, какая обработка кромок и какие дополнительные операции требуются для вашей детали.