Электрооцинкование и горячее цинкование: практическое руководство

Отделка

До нанесения покрытия и после изготовления

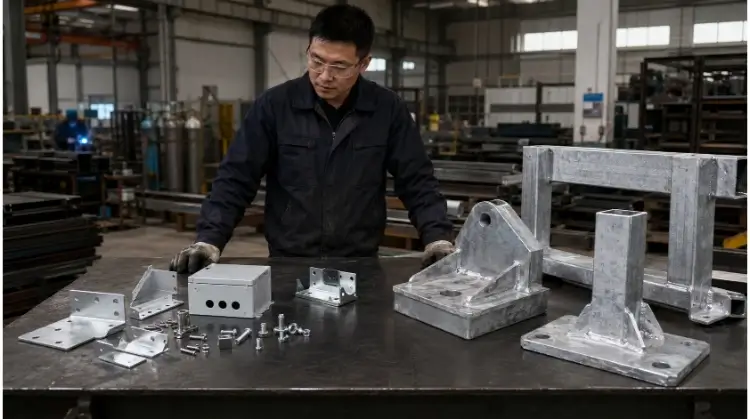
Электрооцинкование и горячее цинкование: практическое руководство

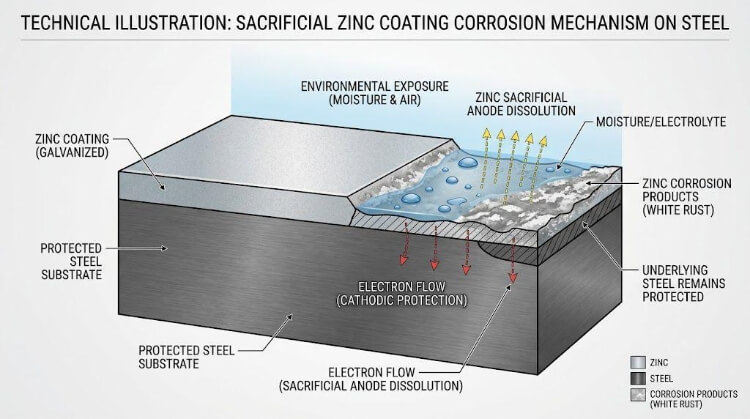
Основное различие между горячим и электрооцинкованием заключается в толщине покрытия и способе нанесения. При горячем оцинковании сталь погружают в расплавленный цинк, что позволяет получить толстый, устойчивый к воздействию атмосферных факторов слой. При электрооцинковании с помощью электрического тока наносится тонкий, гладкий слой цинка, который идеально подходит для прецизионных деталей с жесткими допусками, предназначенных для использования в помещениях.
Подробнее »
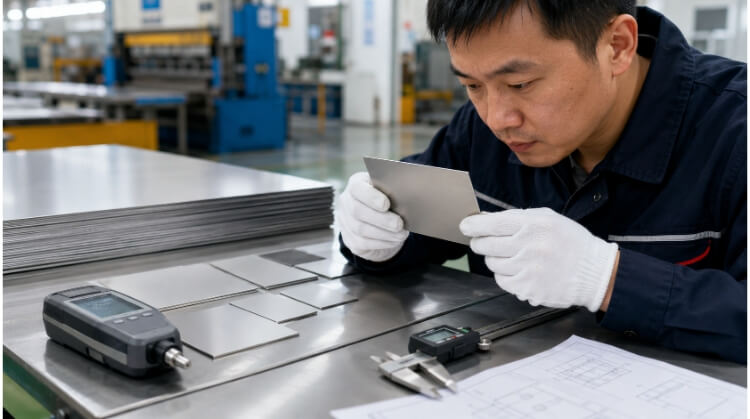
Два инженера сравнивают качество поверхности деталей у верстака

Электрополировка и механическая полировка металлических деталей

При механической полировке абразивное трение используется для физического срезания металла, что делает этот метод идеальным для выравнивания массивных сварных швов. При электрополировке с помощью электрохимической ванны растворяются микроскопические неровности, что позволяет получить сверхчистую, высококоррозионно-стойкую поверхность без попадания абразивных частиц вглубь материала.

Подробнее »
Как лазерная травилка и лазерная гравировка изменяют поверхность металла

Лазерная травилка или гравировка: что лучше подходит для вашей металлической детали?

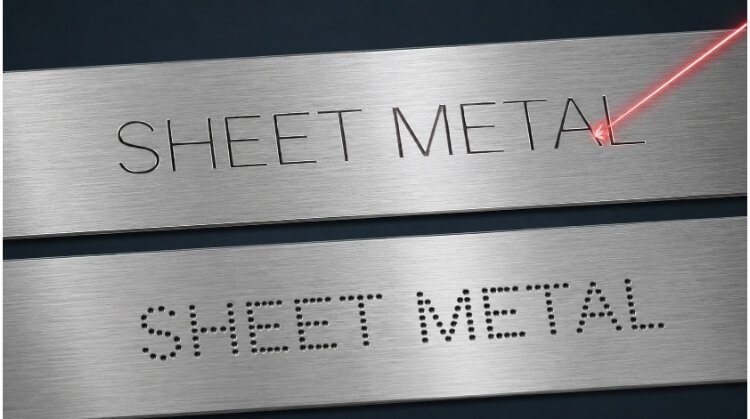
Основное различие между лазерным травлением и лазерной гравировкой заключается в том, как они воздействуют на материал. При лазерном травлении поверхность плавится, в результате чего образуются неглубокие, контрастные отметки. При лазерной гравировке материал испаряется, что позволяет вырезать глубокие физические углубления.

Подробнее »
Изготовление изделий из нержавеющей стали марки 2B

Нержавеющая сталь с отделкой 2B: технические характеристики, риски и стоимость

Поверхность нержавеющей стали с отделкой 2B представляет собой гладкую холоднокатаную поверхность с матово-серым оттенком и показателем шероховатости Ra 0,1–0,5 мкм. Получаемая в результате финального полирующего проката, она является наиболее распространённым и экономичным исходным материалом для изготовления листовых изделий и промышленного оборудования.

Подробнее »
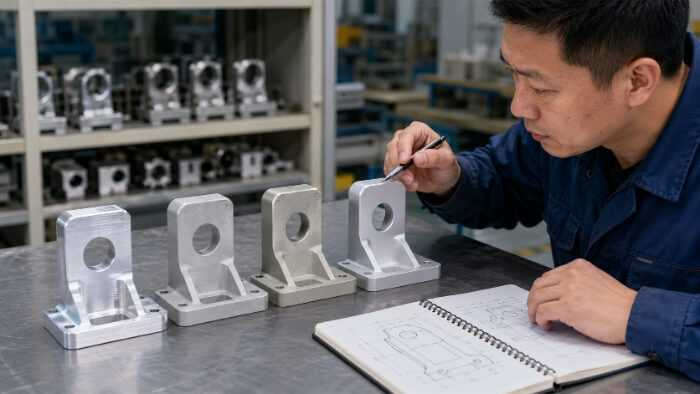
Почему при пескоструйной обработке алюминия необходим контроль

Пескоструйная обработка алюминия: абразивные материалы и контроль технологического процесса

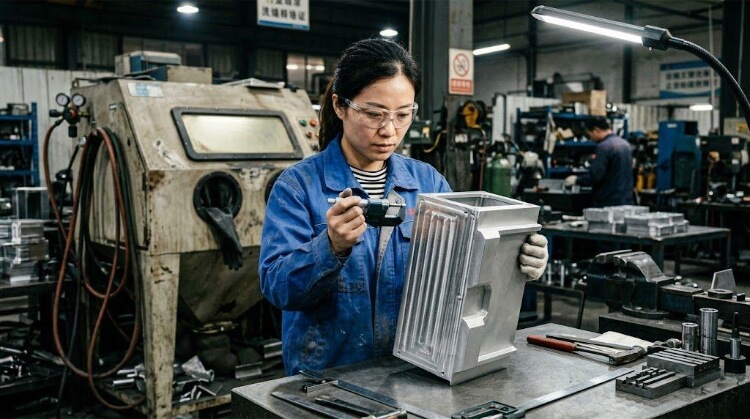
Пескоструйная обработка алюминия позволяет очистить или придать отделку этому мягкому металлу с помощью низкого давления и неметаллических абразивных материалов, таких как стеклянные шарики или оксид алюминия, что позволяет избежать деформации. Этот процесс подготавливает поверхность к нанесению покрытия или создает однородную матовую отделку, после чего требуется немедленная герметизация или анодирование для предотвращения быстрого окисления.

Подробнее »
Как работает электростатическая покраска

Электростатическая покраска: Процесс, допуски и стоимость

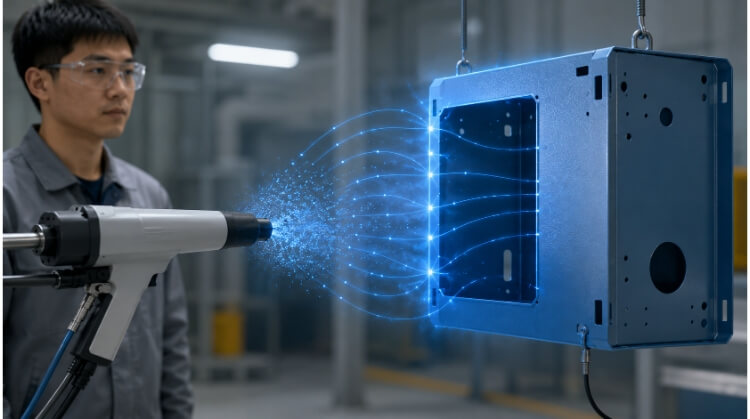
Электростатическая окраска - это высокоэффективный процесс нанесения покрытия на металл, в котором используется электрический заряд для притягивания распыленных частиц краски к заземленной металлической поверхности. Это создает 360-градусный эффект "оборачивания", обеспечивая равномерное, коррозионностойкое покрытие сложных деталей, максимизируя эффективность переноса и практически исключая отходы от перераспыления.

Подробнее »
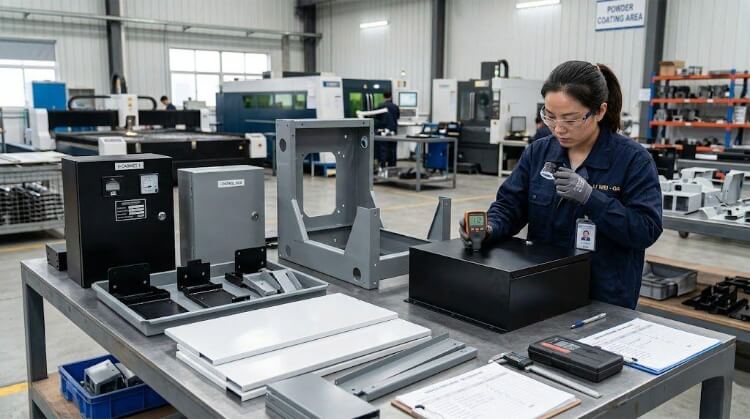
Решения по обработке поверхности в реальном производстве

Пескоструйная обработка по сравнению с дробеструйной: Отделка, стоимость и допуски

Пескоструйная обработка использует высокоабразивный угловой материал для агрессивного травления металла, что делает ее идеальной для удаления ржавчины и обеспечения адгезии толстых покрытий. И наоборот, в пескоструйной обработке используются сферические стеклянные шарики для неразрушающего упрочнения, обеспечивающего сатинированную косметическую отделку, которая полностью защищает допуски прецизионной обработки.

Подробнее »
Проблемы разрушения поверхности в процессе дробеструйной обработки металла

Пескоструйная обработка оксидом алюминия: Зернистость, PSI и контроль процесса

Пескоструйная обработка с использованием оксида алюминия - это высокоэффективный метод профилирования поверхности. Используя свою исключительную твердость и остроугольную геометрию, он быстро удаляет окалину, оксидные слои и прочные покрытия, создавая оптимальный профиль микрошероховатости, который гарантирует максимальную механическую адгезию для последующего анодирования или нанесения порошкового покрытия.

Подробнее »
Материал и отделка поверхности в нержавеющей стали

Матовая нержавеющая сталь и нержавеющая сталь: Стоимость и характеристики

Нержавеющая сталь является основой семейства коррозионностойких сплавов. В отличие от нее, матовая нержавеющая сталь обрабатывается абразивными лентами для создания неотражающей, текстурированной патины. Эта специализированная отделка устраняет блики, скрывает износ и снижает эксплуатационные расходы по сравнению со стандартными гладкими или отражающими покрытиями.

Подробнее »
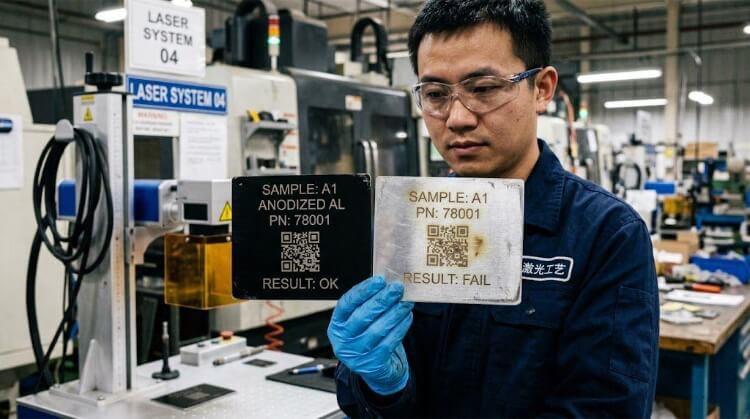
Результаты маркировки голого и анодированного алюминия

Лазерная маркировка алюминия: Сплавы, дефекты и контроль затрат

Лазерная маркировка алюминия - это бесконтактный, постоянный процесс текстурирования поверхности, разработанный для высококонтрастной сериализации и брендинга. Он обеспечивает исключительную скорость обработки и нулевые затраты на расходные материалы, создавая долговечные, устойчивые к выцветанию идентификаторы на необработанном или поверхностно обработанном алюминии, не вызывая структурных напряжений.

Подробнее »

Свяжитесь с нами

Перетаскивание файлов, Выберите файлы для загрузки