
 German
 English
 Spanish
 Russian
 Italian
 French

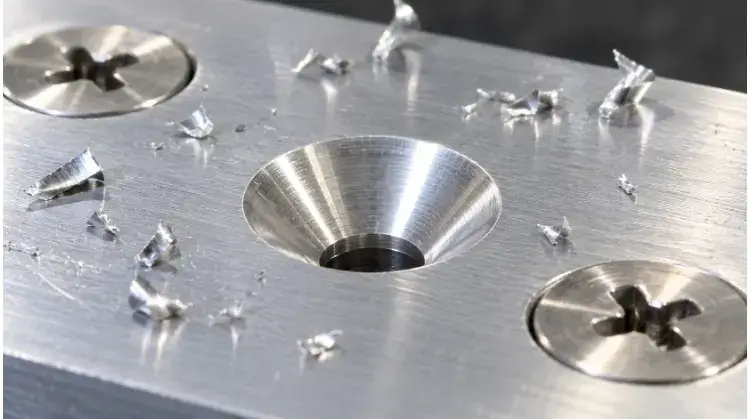
Eine Senkbohrung ist eine konische Vertiefung, die am oberen Ende einer Vorbohrung eingearbeitet wird, damit ein Flachkopf-Befestigungselement bündig mit der Oberfläche des Bauteils abschließt. Die Standard-Senkwinkel betragen 82° für ANSI-Befestigungselemente (imperiales Maßsystem) und 90° für ISO-Befestigungselemente (metrisches Maßsystem).
Wenn ein Schraubenkopf über die Oberfläche hinausragt, ist ein zu flaches Loch nicht immer die einzige Ursache. Der Senkungswinkel, die Abmessungen des Befestigungselements, die Qualität der Auflagefläche und die durchgeführten Oberflächenbehandlungen bestimmen gemeinsam die endgültige Passform. Das Entdecken einer hervorstehenden Schraube am Fließband führt oft zu kostspieligen Nacharbeiten oder Ausschuss. Dieser Leitfaden erklärt, wie man Abmessungen ermittelt, die Teilstruktur bewertet und das fertige Bauteil für die Montage überprüft.
Checkliste zur Schnellüberprüfung
Bevor Sie eine Zeichnung freigeben oder mit der Einrichtung einer Bearbeitung beginnen, überprüfen Sie bitte die folgenden fünf Punkte:
| Posten prüfen | Zu überprüfende Hauptelemente |
| Befestigungsmittel | Fertigungsnorm (ISO/ANSI), Kopfausführung und maximale Kopfabmessungen. |
| Geometrie | Durchmesser der Vorbohrung, größter Durchmesser der Senkung und genauer Einschlusswinkel. |
| Teileaufbau | Verbleibende Materialdicke, Kantenabstand und Abstand zu Biegungen. |
| Oberflächenbehandlung | Toleranz bei der Schichtdicke und ob die Auflagefläche abgeklebt werden muss. |
| Inspektion | Messverfahren (Messgerät vs. Messschieber) und Anforderungen an die physikalische Passprüfung. |
Wählen Sie das passende Loch für Ihr Befestigungselement
Die Wahl des richtigen Lochprofils gewährleistet die Stabilität der Verbindung und ein sauberes Finish. Machen Sie sich klar, wann eine Senkung erforderlich ist und wann eine Senkbohrung eine bessere strukturelle Unterstützung bietet.
Geometrie und Funktion
Eine Standard-Senkbohrung besteht aus einer zylindrischen Vorbohrung und einer konischen Auflagefläche. Die konische Geometrie ermöglicht es, dass sich ein Flachkopf-Befestigungselement in die Aussparung verkeilt, wodurch die Schraube zentriert und die zusammenpassenden Teile aneinandergezogen werden.
Es muss zwischen einer funktionalen Senkung und einer herkömmlichen Entgratungsfase unterschieden werden. Eine Fase dient lediglich dazu, eine scharfe Kante abzurunden. Eine Senkung ist hingegen präzise abgewinkelt und dimensioniert, um einer bestimmten mechanischen Belastung standzuhalten. Der bündige Einbau wird in der Regel bei Außenverkleidungen, aerodynamischen Abdeckungen und Baugruppen angewendet, bei denen hervorstehende Befestigungsköpfe bewegliche Teile behindern würden.
Kompatible Befestigungselemente
Senkbohrungen eignen sich insbesondere für Befestigungselemente die ein entsprechendes konisches Profil aufweisen, wie beispielsweise Flachkopfschrauben und Senknieten.
Bei der Festlegung der Bohrung ist die Kopfform der entscheidende Faktor, nicht die Antriebsart. Sechskant, Kreuzschlitz und Torx sind Antriebsarten; sie können alle mit flachen Köpfen hergestellt werden. Es ist außerdem wichtig, zwischen Standard-Flachkopfschrauben, die eine vollständig bündige Oberfläche erfordern, und Schrauben mit ovalem Kopf (erhöhter Senkkopf) zu unterscheiden, die aus ästhetischen Gründen eine gewölbte Oberseite aufweisen, aber dennoch auf genau derselben konischen Auflagefläche darunter beruhen.
Senkbohrung vs. Aufbohrung
Während bei einer Senkung ein konischer Sitz für Flachkopfschrauben verwendet wird, dient bei einer Senkbohrung eine zylindrische Aussparung mit flachem Boden für Innensechskantschrauben. Die Wahl hängt von der Art der Befestigungsmittel, der verfügbaren Materialstärke und den konstruktiven Anforderungen ab.
Eine Senkung leitet die Spannkraft entlang einer schrägen Fläche weiter und erzeugt dadurch eine radiale Spannung. Diese radiale Spannung kann dünne Bleche verziehen oder bei weicheren Werkstoffen wie Aluminium und Acryl zu Rissen führen. Eine Senkbohrung leitet die Last senkrecht über eine ebene Fläche weiter und sorgt so für eine bessere Lastverteilung und eine feste Spannung.
| Bohrung Typ | Kompatibler Kopf | Hauptverwendungszweck | Grenzen des Designs |
| Senker | Flachkopf-, Ovalkopf- und Senkkopfnieten | Bündige Oberflächen, Verkleidungen, aerodynamische Außenhäute | Radiale Spannungen können dünne Werkstoffe verformen; daher ist eine präzise Winkelanpassung erforderlich. |
| Senkbohrung | Innensechskant-Schrauben, Sechskantschrauben | Hochbelastbare, tragende Verbindungen, starre Klemmverbindungen | Erfordert eine größere Materialstärke; bei der Bearbeitung mit flachem Boden ist ein Werkzeugabstand erforderlich. |
Abmessungen, Toleranzen und Zeichnungsangaben festlegen
Genaue Maße und übersichtliche Zeichnungen verhindern, dass Beschläge nicht passen und Montagefehler auftreten. Erfahren Sie, wie Sie Winkel festlegen, die Tiefe berechnen und Senkungen für die Fertigung korrekt kennzeichnen.
Winkel und Hauptdurchmesser
Die Abmessungen einer Senkung müssen der Norm des gewählten Befestigungselements entsprechen. Geringfügige Abweichungen im Winkel führen zu einem Linienkontakt anstelle eines Flächenkontakts, was eine ungleichmäßige Belastung und schließlich ein Lösen zur Folge hat.
Die beiden gängigsten Standardwinkel sind 90° für metrische (ISO) Befestigungselemente und 82° für imperiale (ANSI) Befestigungselemente. Bei Befestigungselementen für die Luft- und Raumfahrt sind häufig Winkel von 100° erforderlich, um die Lasten auf dünnere Bleche zu verteilen.
Bei der Festlegung der Maße sind der Durchmesser der Vorbohrung (für das Schraubengewinde bzw. den Schraubenschaft), der maximale Kopfdurchmesser des Befestigungselements und der Hauptdurchmesser der Senkung klar voneinander zu unterscheiden. Der Hauptdurchmesser wird in der Regel etwas größer als der Schraubenkopf angegeben, um sicherzustellen, dass das Befestigungselement vollständig bündig sitzt.
Profi-Tipp: Toleranzsummierung
Die Köpfe von Befestigungselementen werden mit eigenen Toleranzen hergestellt, die auf der maximalen Materialbeschaffenheit basieren. Ein in der Zeichnung zu eng angesetzter Großdurchmesser mag zwar für eine Schraubencharge perfekt funktionieren, kann jedoch dazu führen, dass die nächste Charge übersteht. Lassen Sie beim Großdurchmesser stets einen angemessenen Toleranzspielraum.
Typische Referenzmaße:
| Norm für Befestigungselemente | Beispiel-Thread | Vorbohrung (normale Passung) | Senker mit großem Durchmesser | Senkwinkel |
| ISO-Metrik | M4 | 4,5 mm | 9,18 mm | 90° |
| ANSI-Zoll | #8 | 0,177 Zoll | 0,385 Zoll | 82° |
Tiefe und bündige Ausführung
Die geometrische Tiefe einer Senkung ist kein direkt bearbeiteter Parameter, sondern das mathematische Ergebnis aus Hauptdurchmesser, Vorbohrungsdurchmesser und Einschlusswinkel. Die Zerspaner steuern die Tiefe, indem sie einen abgewinkelten Fräser vorschieben, bis der richtige Hauptdurchmesser erreicht ist.
Die Tiefe $h$ lässt sich anhand der folgenden Formel berechnen:
h = (D – d) / [2 tan(θ/2)]
Wo:
- D = Senkungsdurchmesser (größter Durchmesser)
- d = Durchmesser der Vorbohrung
- θ = Mitgelieferter Senkwinkel
Eine nominelle Berechnung liefert die geometrische Grundtiefe, doch die tatsächliche Bündigkeit hängt von den Toleranzbereichen der bearbeiteten Merkmale und der Oberflächengüte ab.
Die Realität in der Fertigung: Beschichtungszugaben
Die obige Nennberechnung gilt für blankes Metall. Wenn das Bauteil eloxiert oder pulverbeschichtet werden muss, verringert die Beschichtungsdicke den effektiven Hauptdurchmesser und die Größe der Vorbohrung, wodurch die Schraube nach oben verschoben wird. Um Montageprobleme zu vermeiden, muss der Hauptdurchmesser etwas größer bearbeitet werden, um die Beschichtungsdicke zu berücksichtigen.
Vollständige Zeichnungsangaben
Eine korrekte Zeichnungsangabe lässt für den Zerspaner keinen Raum für Unklarheiten. Sie muss den Durchmesser der Vorbohrung, den Hauptdurchmesser der Senkung und den Einschlusswinkel angeben.
Das Standardsymbol für eine Senkbohrung lautet ⌵. Eine vollständige Beschriftung gibt die genauen Merkmale an, zum Beispiel: ⌵ Ø 10,5 × 90°.
In der Zeichnung sollte außerdem angegeben werden, ob die geforderte Bündigkeit für das unbearbeitete Werkstück oder für das endbeschichtete Werkstück gilt. Wenn die Lagegenauigkeit für die Montage entscheidend ist, sollten für die Führungsbohrung Standardkontrollen gemäß den Regeln der geometrischen Bemaßung und Tolerierung (GD&T), wie beispielsweise die „True Position“, angewendet werden. Die Senkung hat naturgemäß dieselbe Bezugsebene wie die Führungsbohrung.
Anmerkung des Maschinenbedieners: Die Standard-Winkelfalle
Überlassen Sie die Festlegung des Senkwinkels niemals dem Zufall. Wenn ein Winkel in einer Zeichnung nicht angegeben ist, wird in einem US-amerikanischen Betrieb in der Regel standardmäßig ein Winkel von 82° angenommen, während in einem europäischen oder asiatischen Betrieb möglicherweise standardmäßig ein Winkel von 90° zugrunde gelegt wird. Diese eine Auslassung ist eine der Hauptursachen für nicht passende Beschläge und Ausschussteile.
Dicke, Kantenabstand und Biegeabstand prüfen
Selbst eine perfekt dimensionierte Senkung versagt, wenn das umgebende Material ihr nicht genügend Halt bietet. Überprüfen Sie frühzeitig die Materialstärke und die Geometrie des Bauteils, um strukturelle Schwachstellen, Kantenausbeulungen und Fertigungsbeeinträchtigungen zu vermeiden.
Restdicke
Der häufigste Konstruktionsfehler bei Senkbohrern tritt auf, wenn diese auf zu dünnem Blech eingesetzt werden. Sie müssen die berechnete geometrische Tiefe der Senkbohrung mit der tatsächlichen Materialstärke vergleichen.
Wenn die Senktiefe zu viel Material abträgt, bleibt am Boden der Vorbohrung eine hauchdünne Kante zurück. Wird bei der Montage Drehmoment aufgebracht, verformt die radiale Spannung durch den Schraubenkopf dieses verbleibende Material oder zieht die Schraube vollständig durch das Blech. Als allgemeine Fertigungsrichtlinie für tragende Verbindungen sollte die Senktiefe 60% der Gesamtdicke des Materials nicht überschreiten.
Kanten- und Biegeabstand
Die Durchmesser von Senkbohrern sind deutlich größer als die ihrer Vorbohrungen, weshalb ein ausreichender Abstand zu Kanten und Biegungen erforderlich ist.
Wird eine Senkung zu nahe an der Kante eines Bauteils angebracht, erhöht sich das Risiko, dass das Material beim Einsetzen des Befestigungselements reißt oder sich nach außen wölbt. Darüber hinaus führt die Anbringung einer Senkung zu nahe an einer Biegelinie zu einer Kollision mit dem Werkzeug: Der abgewinkelte Fräser stößt gegen den senkrechten Flansch und beschädigt sowohl das Werkzeug als auch das Werkstück. Berechnen Sie stets den Abstand von der größter Durchmesser der Senkung, nicht der Mittelpunkt der Vorbohrung.
Die Realität in der Fertigung: Die 1,5-fache-Regel
Als allgemeine Faustregel gilt, dass der Mindestabstand vom Rand des Werkstücks zur Mitte der Senkung mindestens das 1,5-Fache des Hauptdurchmessers. Dadurch steht ausreichend umgebendes Material zur Verfügung, um die radialen Ausdehnungskräfte sicher aufzunehmen, ohne dass es zu einer Verformung der Kanten kommt.
Geschnittene vs. geformte Senker
Wenn das Blechmaterial zu dünn ist, um eine Senkbohrung sicher zu bearbeiten, ist das Stanzen (Umformen) des Merkmals in der Blechbearbeitung oft die erforderliche Alternative.
Durch die spanende Bearbeitung (Zerspanung) wird Material abgetragen, um den Kegel zu formen, wobei die Rückseite flach bleibt. Bildung von prägt das Blech mechanisch und drückt dabei Material nach unten, um eine Vertiefung zu erzeugen, die dem Kopf des Befestigungselements entspricht. Während für diese Umformung ein Durchgangsloch am Gegenstück erforderlich ist, um diese hervorstehende Vertiefung aufzunehmen, ist die Stanzverfahren bewirkt Kaltverfestigung um das Loch herum. Dadurch wird die geformte Verbindung tatsächlich fester und widerstandsfähiger gegen Durchziehen als eine maschinell gefräste Senkung in dünnem Blech.
| Objekttyp | Materialänderung | Ergebnis auf der Rückseite | Anforderungen an Passteile | Bester Anwendungsfall |
| Geschnitten (bearbeitet) | Material entfernt | Wohnung | Standard-Gewindebohrung oder -Mutter | Dicke Bleche, CNC-gefräste Teile, Gussteile |
| Geformt (geprägt) | Verformtes Material (kaltverfestigt) | Hervorstehende Vertiefung | Durchgangsbohrung zur Aufnahme der Vertiefung erforderlich | Dünnes Blech, Stanzteile in Großserie |
Beherrschung von Bearbeitungsfehlern und Beschichtungseffekten
Eine gleichbleibende Bearbeitung und präzise Beschichtungszugaben bestimmen die endgültige Passform. Gehen Sie proaktiv auf die Werkzeugeinstellung und die Oberflächenbeschaffenheit ein, um eine strenge Maßkontrolle über alle Produktionschargen hinweg zu gewährleisten.
Werkzeuge und Einrichtung
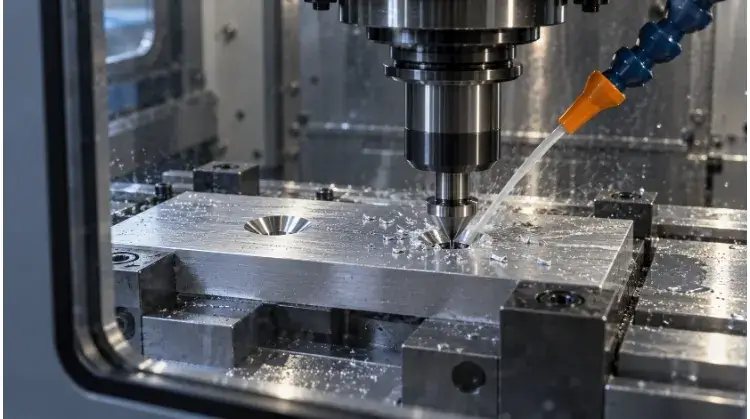
Um eine saubere, konzentrische Senkung zu erzielen, sind eine korrekte Ausrichtung und eine hohe Steifigkeit des Werkzeugs erforderlich. Die Senkung muss genau dieselbe Mittelachse wie die Vorbohrung aufweisen; jede Fehlausrichtung führt zu einer exzentrischen Auflagefläche, die verhindert, dass der Kopf des Befestigungselements flach aufliegt.
Die Werkzeugauswahl hängt stark vom Werkstoff und der Steifigkeit der Aufspannung ab. Mehrschneidige Fräser sind bei härteren Legierungen Standard, neigen jedoch bei weicheren Werkstoffen zum Rattern. Sollten bei Aluminium oder Kunststoffen Probleme mit der Oberflächengüte auftreten, sollten Sie einen Wechsel zu einem Senker ohne Nut (mit Querbohrung). Die Schneidgeometrie eines werkzeugs ohne Schneidrillen verhindert von Natur aus ein Flattern und sorgt für einen effizienten Spanabtransport. Bei dünnen Blechen sollten Sie zudem während der Bearbeitung direkt unterhalb der Bohrung eine physische Abstützung vorsehen, um zu verhindern, dass der nach unten gerichtete Druck der Z-Achse das Werkstück verformt.
Fehlerbehebung bei der Zerspanung
Wenn in der Fertigung Fehler auftreten, ist eine systematische Fehlersuche erforderlich. Befolgen Sie diese Schritte, um häufige Probleme beim Senken zu identifizieren und zu beheben, bevor Sie die Konstruktion des Bauteils anpassen:
| Defekt | Erstprüfung | Einstellrichtung |
| Oberflächenratter (Vibrationsspuren) | Werkzeugsteifigkeit, Anzahl der Schneidkanäle und Schnittparameter | Verringern Sie die Spindeldrehzahl. Stellen Sie sicher, dass das Werkstück fest eingespannt ist. Verwenden Sie bei der Bearbeitung weicher Metalle einen Fräser ohne Schneidrillen. |
| Grate am Lochrand | Schärfe des Werkzeugs, Materialzustand und Vorschubgeschwindigkeit | Ersetzen Sie verschlissene Werkzeuge. Optimieren Sie die Vorschubgeschwindigkeiten so, dass das Material geschnitten und nicht nur verschoben wird. Führen Sie einen kontrollierten Entgratungsdurchgang durch. |
| Exzentrische Senkbohrung (außermittig) | Ausrichtung der Spindel, Werkstückaufspannung und Einrichtungsverschiebungen | Stellen Sie sicher, dass die Spindel exakt auf den Bezugspunkt der Vorbohrung ausgerichtet ist. Achten Sie darauf, dass sich das Werkstück beim Werkzeugwechsel nicht bewegt. |
| Uneinheitlicher Hauptdurchmesser | Werkzeugverschleiß, Z-Achsen-Versatz und Messverfahren | Überwachen Sie den Werkzeugverschleiß und passen Sie die Tiefenkorrektur der Z-Achse an. Stellen Sie sicher, dass sich unter dem Tiefenanschlag keine Späne ansammeln. |
| Blechdurchbiegung (Biegen von Bauteilen) | Nach unten gerichtete Schnittkraft und Unterlage | Verringern Sie den Vorschubdruck auf der Z-Achse. Bringen Sie während des Bearbeitungszyklus direkt unterhalb der Bohrung physische Stützblöcke an. |
Beschichtungszuschläge
Oberflächenbehandlungen verändern die Abmessungen einer bearbeiteten Bohrung, und Senkungen reagieren besonders empfindlich auf diese Veränderungen, da die schräge Oberfläche den Einfluss auf die Bündigkeit verstärkt.
Wenn ein Bauteil einer Eloxieren, Pulverbeschichtung, oder beim Lackieren, lagert sich die Beschichtung auf der konischen Auflagefläche ab. Diese Ablagerung verringert den effektiven Hauptdurchmesser und drückt den Kopf des Befestigungselements nach außen. Die erforderliche Bearbeitungszugabe hängt vollständig von der Art der Beschichtung ab: Eine Typ-II-Eloxierung führt möglicherweise nur zu einer Aufbaudicke von 0,0005 Zoll, was eine minimale Anpassung erfordert, während eine Pulverbeschichtung eine Aufbaudicke von 0,003 bis 0,005 Zoll verursachen kann, was die Bündigkeit erheblich beeinträchtigt. Berechnen Sie die zu erwartende Beschichtungsdicke und fräsen Sie die Senkung zum Ausgleich etwas tiefer ein; überprüfen Sie die Passgenauigkeit an einem fertigen Erstmusterteil.
Die Realität in der Fertigung: Herausforderungen beim Maskieren
Fügen Sie der Zeichnung nicht einfach eine Anmerkung zum „Maskierungsloch“ hinzu, um das Problem der Lackansammlung zu lösen. Standardmäßige Silikon-Maskierungsstopfen dichten in konischen Senkungen nicht gut ab, was zu Lackausblutungen und erhöhten Kosten für manuelle Arbeit führt. Es wird dringend empfohlen und ist kostengünstiger, den Hauptdurchmesser der bearbeiteten Senkung größer zu dimensionieren, als für maßgeschneiderte Maskierungsarbeiten zu bezahlen.
Fertige Bohrungen prüfen und Montageprobleme bewerten
Die Überprüfung der endgültigen Senkung verhindert Verzögerungen am Fließband und gewährleistet die Integrität der Verbindung. Erfahren Sie, wie Sie Maße prüfen, Funktions- und Passgenauigkeitsprüfungen durchführen und Möglichkeiten für formelle Nachbearbeitungsmaßnahmen bewerten.
Maßprüfung
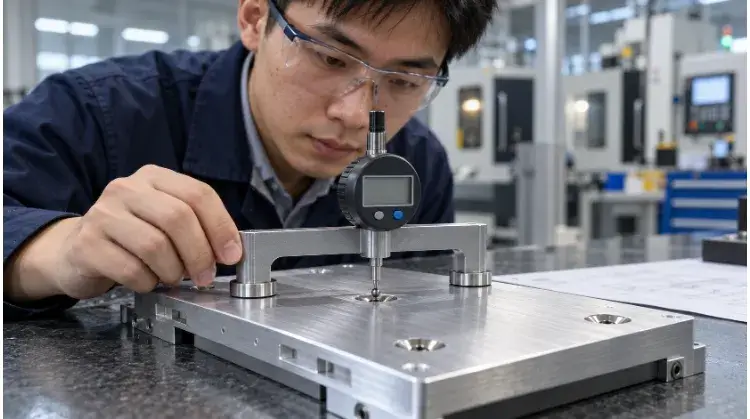
Eine Sichtprüfung reicht zur Überprüfung der Geometrie einer Senkung nicht aus. Da der Übergang von der Oberfläche zur konischen Verjüngung häufig einen mikroskopisch kleinen Radius oder eine Grate aufweist, führt die Messung des Hauptdurchmessers mit Standard-Messschiebern in der Regel zu ungenauen Ergebnissen.
Streitigkeiten zwischen Kunden und Lieferanten treten häufig auf, wenn bei der Eingangskontrolle (IQC) Messschieber verwendet werden, während die Maschinenwerkstatt eine spezielle Senkungsmesslehre einsetzt. Legen Sie vor Produktionsbeginn stets die genaue Messmethode fest. Bei engen Toleranzen erfordert die Präzision den Einsatz einer Koordinatenmessmaschine (CMM) oder eines optischen Profilprojektors, um den genauen Einschlusswinkel, die Konzentrizität zur Führungsbohrung und das Oberflächenprofil zu überprüfen.
| Posten prüfen | Messverfahren | Abnahmekriterien | Aufzeichnungsanforderung |
| Großer Durchmesser | Senkungslehre oder Koordinatenmessgerät | Innerhalb des vorgegebenen Toleranzbereichs | Messwert oder KMG-Bericht |
| Enthaltener Winkel | Koordinatenmessgerät (CMM) oder optischer Komparator | Entspricht der Zeichnungsspezifikation (z. B. 90° ±1°) | Erstmusterprüfung |
| Konzentrizität | Einrichtung der Koordinatenmessmaschine (CMM) oder der Stiftlehre | Teilt die Datumsachse mit der Vorbohrung | Positions-Toleranzdaten |
| Sitzfläche | Optisches Messgerät oder Profilometer | Frei von Rattermarken, Graten und Stufen | Bestanden/Nicht bestanden |
Überprüfung der Montage
Die Einhaltung der Maßvorgaben garantiert noch keine erfolgreiche Montage, wenn die tatsächlichen Befestigungselemente von ihren Nennmaßen abweichen. Eine funktionale Passformprüfung unter Verwendung des tatsächlich spezifizierten Befestigungselements ist ein obligatorischer letzter Schritt.
Setzen Sie das vorgesehene Befestigungselement ein und ziehen Sie es mit dem vorgeschriebenen Drehmoment an. Ein von Hand eingesetztes Befestigungselement sitzt anders als eines, das bis zum endgültigen Drehmoment angezogen wurde. Das Drehmoment bewirkt eine radiale Ausdehnung und ein Setzen des Materials, wodurch eine scheinbar bündig sitzende Schraube zu einer hervorstehenden werden kann. Überprüfen Sie den Sitz; der Kopf sollte gleichmäßig aufliegen, ohne einseitig zu kippen, was auf eine Winkelabweichung oder einen außermittigen Schnitt hindeutet. Erfassen Sie Maßprüfungen und Funktionspassungsprüfungen getrennt – dass eine Schraube einfach „in das Loch passt“, hebt die Anforderungen an die geometrischen Toleranzen nicht auf.
Entscheidungen über Nachbesserungen
Wenn eine Senkbohrung die Prüfung nicht besteht, hängt die Vorgehensweise bei der Nachbearbeitung davon ab, ob es sich um eine Unterfräsung (die Schraube ragt heraus) oder eine Überfräsung (die Schraube sitzt zu tief) handelt.
Bei einem hervorstehenden Befestigungselement sollten Sie die Ursache ermitteln – beispielsweise übersehene Grate, übermäßige Beschichtungsablagerungen oder nicht passende Befestigungswinkel –, bevor Sie das Teil wieder in die Maschine einspannen. Die Nachbearbeitung einer unterfrästen Senkung ist möglich, erfordert jedoch eine präzise Neuspannung, um zu vermeiden, dass ein außermittiges Doppelkonusprofil gefräst wird.
Zu tief gefräste Senkungen stellen ein schwerwiegendes konstruktives Problem dar, da das Material nicht wieder hinzugefügt werden kann. Zwar könnte der Austausch gegen ein größeres Befestigungselement oder das Einfügen einer Senkungsunterlegscheibe das Bauteil physisch retten, doch handelt es sich hierbei um konstruktive Änderungen. Diese erfordern vor der Umsetzung die formelle Genehmigung durch das Material Review Board (MRB) oder einen unterzeichneten Abweichungsantrag des Konstruktionsteams. Behandeln Sie nicht genehmigte Teileänderungen niemals als Standardlösung in der Fertigung.
Checkliste für Angebotsanfragen zu Befestigungselementen und Senkkopfschrauben
Um eine genaue Preisangabe und DFM-Rückmeldung für die Blechbearbeitung oder CNC-Bearbeitung zu gewährleisten, geben Sie bei der Anforderung eines Fertigungsangebots bitte folgende Angaben an:
| Einreichungsgegenstand | Erforderliche Angaben |
| Zeichnungen und Modelle | Aktuelle Version, genaue Senkstellen und Bearbeitungsrichtung. |
| Material & Umfang | Legierungssorte, tatsächliche Blechdicke und voraussichtliche Produktionslosgröße. |
| Befestigungselemente | Genaue Fertigungsnorm (z. B. ISO, DIN, ANSI), Gewindegröße und Kopfausführung. |
| Oberflächenbehandlung | Konkrete Art der Beschichtung und ob die Auflagefläche abgedeckt oder abgeklebt werden muss. |
| Prüfkriterien | Maßtoleranzen, zulässige Grenzwerte für die Bündigkeit und Anforderungen an die physikalische Passprüfung. |
Profi-Tipp für die Beschaffung:
Wenn die ästhetische bündige Passform für Ihr Produkt entscheidend ist, verlassen Sie sich nicht allein auf die Standard-Maangaben. Senden Sie Ihrem Fertigungspartner eine Handvoll der tatsächlichen Befestigungselemente zur Passgenauigkeitsprüfung am Erstmuster. Chargenabweichungen bei Befestigungselementen sind versteckte Variablen, die in keiner technischen Zeichnung berücksichtigt werden können.
Bereit für die Produktion? Reichen Sie Ihre 3D-Modelle und 2D-Zeichnungen ein, sowie die Spezifikationen der Befestigungselemente auf unserer Plattform. Unser Konstruktionsteam prüft die Abmessungen Ihrer Senkbohrungen, verifiziert die Grenzwerte für die Materialstärke und stellt sicher, dass Ihre maßgefertigten Teile für eine einwandfreie Endmontage optimiert sind.