
 German
 English
 Spanish
 Russian
 Italian
 French

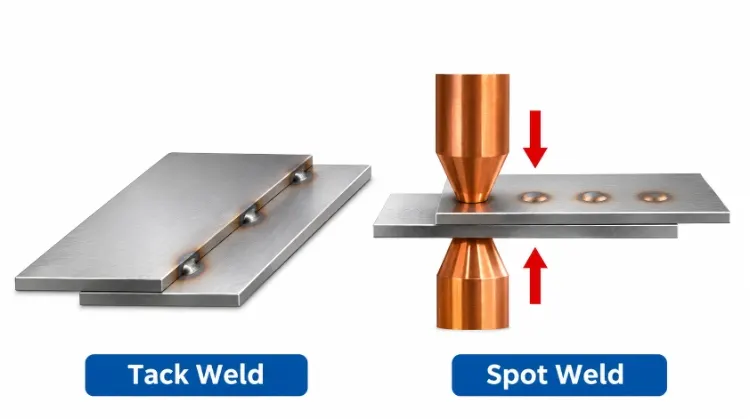
Eine Heftschweißnaht ist eine vorübergehende Lichtbogenschweißnaht, die dazu dient, Teile vor dem endgültigen Schweißen in der richtigen Position zu halten. Im Gegensatz dazu wird bei einer Punktschweißnaht (Widerstandspunktschweißen) mithilfe von Druck und elektrischem Strom ein dauerhafter, innerer Schweißkern zwischen überlappenden Blechen gebildet, der als endgültige strukturelle Verbindung dient.
Die Angabe einer falschen Fügeverfahren in einer Fertigungszeichnung führt zu starken thermischen Verformungen, Problemen mit dem Werkzeugspiel in der Fertigung oder kostspieligen Nacharbeiten. Um die Spezifikationen klar zu halten, bezieht sich der Begriff „Punktschweißen“ in diesem Artikel ausdrücklich auf das Widerstandspunktschweißen (RSW).
Es ist entscheidend zu verstehen, dass diese beiden Begriffe auf unterschiedlichen konzeptionellen Ebenen angesiedelt sind: Eine Heftschweißnaht bezeichnet eine Montagefunktion (was mittels MIG- oder WIG-Schweißen erfolgen kann), während das Punktschweißen ein eigenständiges Herstellungsverfahren.
Die folgende Tabelle gibt einen Überblick über die grundlegenden Unterschiede bei der Anwendung in der Produktion.
| Vergleichsbereich | Heftschweißnaht | Punktschweißen (RSW) |
| Hauptzweck | Vorübergehende Befestigung vor dem endgültigen Schweißen | Dauerhafte Verbindung für überlappende Platten |
| Typische Ausrüstung | MIG-, WIG- oder Stabelektrodenschweißgeräte | Widerstandspunktschweißmaschine |
| Gelenkkonfiguration | Gehrungs-, Stoß-, Überlappungs- oder Eckverbindungen | Vorwiegend Überlappungsverbindungen |
| Nächste Schritte | In die Endschweißnaht eingeschmolzen oder abgeschliffen | In der Regel keine; dient als Endverbindung |
| Schwerpunkte der Prüfung | Positionsgenauigkeit, Heftnahtgröße, keine Risse | Größe der inneren Nuggets, Zug-/Schälfestigkeit |
Den Unterschied zwischen Heft- und Punktschweißnähten verstehen
Um die richtige Fügeverfahren festzulegen, ist es hilfreich, zu betrachten, wie die Verbindung entsteht und wie sie sich in einer Baugruppe verhält. Das äußere Erscheinungsbild allein ist kein verlässlicher Indikator für die tragende Fähigkeit der Schweißnaht.
Zweck der Heftschweißung
Heftschweißeng dient als vorübergehende Fixierung. Seine Hauptaufgabe besteht darin, die korrekten Winkel, Maßtoleranzen und Montageabstände trotz der thermischen Ausdehnung und Kontraktion, die während des letzten Schweißdurchgangs auftreten, aufrechtzuerhalten.
Da es sich um eine Montagetechnik handelt, wenden die Bediener in der Regel dasselbe Verfahren an, das auch für die endgültige Verbindung vorgesehen ist, wie zum Beispiel MIG oder WIG. Je nach Schweißverfahren wird eine Heftnaht entweder vollständig eingeschmolzen und durch den letzten Schweißgang aufgebraucht oder zuvor abgeschliffen, falls sie das erforderliche Nahtprofil beeinträchtigt.
Entstehung von Punktschweißnähten
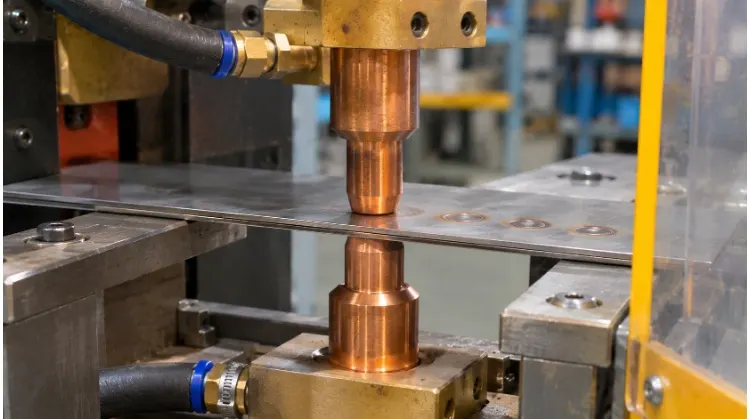
Widerstand Punktschweißen funktioniert, indem überlappende Metallbleche zwischen Elektroden aus einer Kupferlegierung eingespannt werden. Die Maschine übt einen bestimmten Druck aus und leitet einen hohen Strom durch die Materialien. Der elektrische Widerstand an der Schnittstelle erzeugt konzentrierte Wärme, wodurch das Metall schmilzt und eine lokale, innere Schmelzzone entsteht, die als Nugget.
Im Gegensatz zu einer Heftschweißnaht, bei der Schweißzusatzwerkstoff hinzugefügt wird oder die sichtbaren Kanten einer Verbindung geschmolzen werden, entsteht eine ordnungsgemäße Punktschweißnaht vollständig zwischen den Passflächen. Die sichtbaren Spuren an der Außenseite sind in der Regel nur flache Vertiefungen. Es ist wichtig, dieses Verfahren von Steckverschweißung (das Füllen eines vorgebohrten Lochs mittels MIG/WIG) oder die „Spot-Timer“-Funktion bei MIG-Geräten, bei denen es sich um Lichtbogenschweißverfahren handelt und nicht um echtes Widerstandsschweißen.
Montagebeispiele
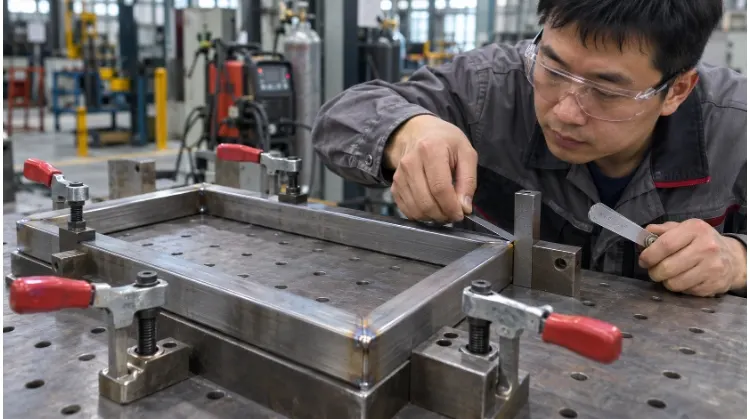
Die Anwendung bestimmt die Wahl. Beim Zusammenbau eines starren Geräterahmens aus Vierkantrohren halten Heftschweißnähte die Querträger im rechten Winkel, während der Schweißer die Diagonalmaße überprüft, bevor er die vollständigen Konstruktionsschweißnähte ausführt. Umgekehrt sorgt das Widerstandspunktschweißen beim Anbringen von Versteifungsrippen an einem Blechgehäuse für eine schnelle, dauerhafte Verbindung entlang der Überlappungsfuge, ohne dass es zu den Wärmeverformungen kommt, die beim kontinuierlichen Lichtbogenschweißen auftreten würden.
Ändert sich eine Konstruktion, lassen sich diese Verfahren nicht einfach eins zu eins austauschen. Der Ersatz einer durchgehenden Lichtbogenschweißnaht durch eine Reihe von Punktschweißnähten erfordert eine Neubewertung der gesamten Verbindungsgeometrie – von einer Eck- oder Stumpfverbindung hin zu einer Überlappungsverbindung mit ausreichender Flanschbreite.
Prüfen, ob die Verbindung für den Prozess geeignet ist
Um festzustellen, ob ein Bauteil herstellbar ist, muss der für die Werkzeuge verfügbare Platz sowie das Verhalten der Werkstoffe bei dem gewählten Verfahren bewertet werden.
Gelenk und Zugang
Die Abmessungen der Verbindung bestimmen, ob die Anlage die Schweißstelle erreichen kann. Beim Punktschweißen muss die Konstruktion eine ausreichende Überlappungsbreite aufweisen, um den geschmolzenen Schweißkern einzuschließen und ein Herausdrücken an den Kanten zu verhindern. Eine allgemeine Faustregel für Kantenabstand ist typischerweise mindestens das Zweifache der Materialdicke zuzüglich des Elektrodenradius. Außerdem gelten strenge Anforderungen für Schweißabstand (Abstand zwischen benachbarten Punktschweißnähten), um die Rangiereffekt, wobei der elektrische Strom die vorgesehene Schweißstelle umgeht und durch die angrenzenden, bereits fertiggestellten Schweißnähte fließt.
Ebenso entscheidend ist der Werkzeugabstand. Ein Säulen-Punktschweißgerät benötigt ausreichend Hals-Tiefe um die Mitte der Platte zu erreichen, und die Elektroden müssen von beiden Seiten gleichzeitig festgeklemmt werden. Falls die Biegeabfolge den Zugang für die Elektroden einschränkt, muss eine Stecknaht kann als Ausweichlösung dienen, allerdings muss dafür die Zeichnung aktualisiert und die neue Verbindungsfestigkeit überprüft werden. Beim Heftschweißen benötigt der Bediener ausreichend Freiraum, um den Schweißbrenner im richtigen Arbeitswinkel zu positionieren, insbesondere in tiefen Nuten.
Materialstapel
Die Materialspezifikationen wirken sich unmittelbar auf die Durchführbarkeit des Verfahrens aus. Beim Punktschweißen gehören zu den Einflussgrößen die Werkstoffsorte, die Dicke der einzelnen Schichten und Oberflächenbeschichtungen. Verzinkter Stahl beispielsweise verändert den Kontaktwiderstand und beschleunigt den Elektrodenverschleiß, was einen häufigeren Elektrodenwechsel und eine strengere Prozesskontrolle erfordert.
Beim Verbinden von Blättern unterschiedlicher Dicke oder beim Übereinanderlegen von drei oder mehr Blättern ist die Wärmebilanz Schichten. Während Referenztabellen allgemeine Dickengrenzwerte angeben, hängen die tatsächlichen Fertigungsgrenzen von der Nennleistung in kVA und der Spannkraft der jeweiligen Maschine ab. Anstatt sich auf allgemeine Richtlinien für die maximale Materialdicke zu verlassen, führen Fabriken in der Regel Schweißversuche an exakten Materialproben durch, um die ordnungsgemäße Kernbildung sicherzustellen.
Produktanforderungen
Der Verwendungszweck des Bauteils bestimmt die Abnahmekriterien. Ingenieure müssen die zu erwartenden Belastungsrichtungen bewerten; Punktschweißnähte halten Scherkräften gut stand, sind jedoch sehr anfällig für Schäl- und Zugspannungen, da sich die Spannung direkt am Rand des geschmolzenen Schweißkerns konzentriert. Wenn die Verbindung eine durchgehende Flüssigkeits- oder Gasdichtung erfordert, reichen vereinzelte Punkt- oder Heftschweißnähte ohne zusätzliche Dichtungsmittel oder eine durchgehende Nahtschweißung nicht aus.
Auch optische Anforderungen schränken die Auswahl ein. Beim Punktschweißen entstehen auf der sichtbaren Seite eine leichte Vertiefung und möglicherweise eine durch die Hitze verursachte Verfärbung. Während ein flache Kupfer-Gegenelektrode kann zwar Markierungen auf der Sichtfläche (einer „Präsentationsfläche“) minimieren, beseitigt diese jedoch selten vollständig. Wenn eine vollkommen ebene Oberfläche erforderlich ist, müssen im Entwurf möglicherweise verdeckte Schweißbolzen oder sorgfältig platzierte und geschliffene Heftschweißnähte vorgesehen werden, bevor die vollständige Endbearbeitung erfolgt.
Kontrolle der Passgenauigkeit und der Schweißverformung
Die Einhaltung von Spalt-, Lage- und Maßgenauigkeit beim Schweißen ist ein Kampf gegen thermische Ausdehnung und Kontraktion. Wie Sie die Fuge vor und während des Schweißvorgangs handhaben, entscheidet darüber, ob das fertige Bauteil die Toleranzen einhält oder kostspielig gerichtet werden muss.
Anbringung der Nieten
Durch die korrekte Platzierung der Klammern wird die Baugruppe gegen ein Verrutschen gesichert Schweißschrumpfung. Die Anzahl, Länge und Lage der Heftschweißnähte müssen eine ausreichende Steifigkeit gewährleisten, um den Zugkräften des letzten Schweißgangs entgegenzuwirken. Als allgemeine Regel gilt, Die Nahtlänge sollte das 2- bis 3-fache der Dicke des dünnsten Materials betragen., wodurch ein ausreichender Querschnitt gewährleistet ist, um die Verbindung zu halten, ohne dass später übermäßiges Schleifen erforderlich ist.
Anstatt sich auf einen einheitlichen, festen Abstand zu verlassen, sollten Ingenieure die Platzierung der Heftnähe an der Materialstärke und der Steifigkeit des Bauteils ausrichten. Eine gängige bewährte Vorgehensweise besteht darin, die Heftnähte von der Nahtmitte nach außen zu setzen und so mögliche Verformungen in Richtung der freien Kanten zu verlagern.
Hitze und Abfolge
Eine konzentrierte Wärmezufuhr verändert das Material und führt zu Verformungen. Beim Lichtbogenschweißen kommen Techniken wie Schweißen überspringen oder Rückschritt die Wärmebelastung über das Bauteil verteilen und so eine lokale Überhitzung und ein Durchbrennen bei dünnen Blechen verhindern.
Es ist zudem von entscheidender Bedeutung, die metallurgischen Auswirkungen vorübergehender Hitzeeinwirkung zu verstehen. Da Heftschweißnähte klein sind, kühlen sie unglaublich schnell ab. Bei härtbaren Werkstoffen wie hochkohlenstoffhaltigem Stahl kann diese schnelle Abkühlung zu Sprödigkeit führen Martensit, was zu Mikrorissen in der Heftschweißnaht führt, die die Verbindung bereits beeinträchtigen, noch bevor die Endschweißung überhaupt aufgebracht wurde. In diesen Fällen ist die Anpassung der Schweißreihenfolge oder das lokale Vorwärmen ein zwingender Prozessschritt.
Einrichtungen und Umgebungen
Eine Schweißnaht sollte niemals dazu dienen, schlecht zugeschnittene Teile miteinander zu verbinden. Durch eine ordnungsgemäße Ausrichtung und Fixierung vor dem Schweißen wird sichergestellt, dass die Schweißnaht keine übermäßigen Spalte überbrückt, was zu starken Verformungen führen würde.
Beim Punktschweißen hängt die Einhaltung der Maße in hohem Maße von der Maschine ab. Schweißplan. Dazu gehört die Regulierung der Zeitdruck (Druck vor Strom), Schweißzeit und Haltezeit. Die Haltezeit ist besonders entscheidend, da die wassergekühlten Kupferelektroden als Kühlkörper fungieren. Wird der Druck zu früh abgebaut, kommt es zu „Heißrissen“ (Rissbildung) im Kern, wodurch die Fugenfestigkeit vollständig beeinträchtigt wird. Die Prozesssteuerung erfordert, dass die Bediener klare Prüfpunkte für wichtige Maße festlegen und die Vorrichtungen unverzüglich anpassen, sobald Abweichungen in der Ausrichtung auftreten.
Gesamtkosten der Montage vergleichen
Um die tatsächlichen Fertigungskosten zu ermitteln, muss man weit über die reine Lichtbogenzeit hinausblicken. Ein Verfahren, das auf dem Papier schneller erscheint, kann schnell zur teureren Option werden, wenn Rüstzeit, Handhabung und Nacharbeit in den Zyklus einbezogen werden.
Einrichtung und Lautstärke
Das Punktschweißen erfordert in der Regel eine höhere Anfangsinvestition. Es erfordert spezielle Kupferelektroden, bestimmte Ausrichtungen der Spannvorrichtungen und zerstörende Prüfungen (wie z. B. Schäl- oder Reißprüfungen), um die Anforderungen zu erfüllen. Erstmusterprüfung (FAI).
Während das manuelle Heft- und Lichtbogenschweißen ideal für Prototypenserien oder Konstruktionen mit häufigen Überarbeitungen ist (z. B. 1 bis 50 Einheiten), sind die hohen Investitionskosten einer Punktschweißzelle in der Regel erst dann rentabel, wenn die Produktionsmengen in den Hunderten oder Tausenden liegen. Die hohen Anschaffungskosten für das Punktschweißen amortisieren sich bei großen Produktionsmengen schnell, während beim manuellen Heften Standardausrüstung und flexible Spannvorrichtungen zum Einsatz kommen, wodurch die Vorlaufkosten gering bleiben.
Zyklus und Automatisierung
Bei der Berechnung der Zykluszeit müssen das Spannen der Teile, das Schweißen, die Handhabung und das Wenden berücksichtigt werden. Das Punktschweißen zeichnet sich durch seine enorme Geschwindigkeit aus und bildet eine Verbindung in Bruchteilen einer Sekunde. Allerdings kann das Manövrieren eines großen, schweren Fahrgestells, damit es in den Einlauf einer Stand-Punktschweißmaschine passt, länger dauern als das Schweißen selbst.
Stückzahl und Wiederholgenauigkeit rechtfertigen eine Automatisierung, doch ist diese nicht in jedem Fall kostengünstiger. Das robotergestützte Heftschweißen oder automatisierte Punktschweißzellen verkürzen die Taktzeiten drastisch, erfordern jedoch hohe Investitionskosten und hochpräzise, teure, maßgeschneiderte Spannvorrichtungen. Wenn die Blechzuschnitte außerhalb der Toleranz liegen, produziert der Roboter schlichtweg durchweg fehlerhafte Teile.
Endbearbeitung und Nachbearbeitung
Die am häufigsten übersehenen Kosten entstehen erst nach Beendigung des Schweißvorgangs. Heftschweißnähte, die über die Oberfläche hinausragen, müssen oft glattgeschliffen werden, was einen erheblichen manuellen Arbeitsaufwand sowie den Einsatz von Schleifmitteln und Reinigungsarbeiten erfordert. Beim Punktschweißen entfallen zwar das Schweißzusatzmaterial und das Schleifen, dafür entstehen jedoch eigene versteckte Kosten: die Wartung der Elektroden (häufiges Nachschleifen der Spitzen) und erhebliche Kosten für Nacharbeiten.
Ist eine Heftschweißnaht falsch platziert, kann der Bediener sie vorsichtig abschleifen und das Teil neu positionieren. Ist eine Punktschweißnaht falsch platziert, handelt es sich um eine dauerhafte Verbindung. Zum Trennen der Bleche ist ein Spezialwerkzeug erforderlich. Punktschweißbohrer, was zu zerstörerischen Nachbearbeitungen führt, die häufig das Grundmetall zerstören und zum Ausschuss des Bauteils führen.
Zusammenfassung des Vergleichs der Montagekosten:
| Kosten variabel | Heftschweißen + Endschweißen mit Lichtbogen | Widerstandspunktschweißen |
| Prozessvoraussetzung | Die endgültige Schweißnaht erfüllt die Anforderungen hinsichtlich der Belastung der Verbindung und des optischen Erscheinungsbilds. | Das Fleckenmuster und die Festigkeit der Nuggets wurden durch Tests bestätigt. |
| Anfangsinvestition | Flexible Werkstückaufspannung, optische und maßliche Vorprüfung, Bestätigung der Schweißverfahrenanweisung (WPS). | Starre Spannvorrichtungen, maßgefertigte Elektroden, zerstörende FAI-Prüfung. |
| Gesamtzykluszeit | Umfasst das Festklemmen, das sequenzielle Heftschweißen, die Endschweißgänge und die Abkühlverzögerungen. | Umfasst das Spannen, extrem schnelle Schweißzyklen sowie die Handhabung und das Manövrieren von Werkstücken. |
| Nachgelagerte Kosten | Entschlacken, Schleifen, optische Endbearbeitung und Richtbearbeitung. | Die Aufbereitung der Elektrodenspitzen, routinemäßige Nugget-Prüfungen und kostspielige zerstörende Nachbearbeitung. |
(Hinweis: Die tatsächlichen Arbeitsstunden und finanziellen Kosten müssen unter Berücksichtigung des jeweiligen Materials, des Produktionsvolumens, der Verfügbarkeit der Anlagen und der endgültigen Abnahmekriterien berechnet werden.)
Schweißqualität festlegen und überprüfen
Selbst eine gut konstruierte Verbindung versagt, wenn die Qualitätsanforderungen nicht ausdrücklich an die Fertigung weitergegeben werden. Unklare Angaben in den Zeichnungen führen zu uneinheitlicher Fertigung, sodass die Mitarbeiter die beabsichtigten Abnahmekriterien nur erraten können.
Abnahme von Heftschweißnähten
Im Gegensatz zu endgültigen Konstruktionsschweißnähten werden Heftschweißnähte in Zeichnungen häufig nicht ausreichend spezifiziert. Anstatt einfache Vermerke wie „Hier heften“ zu hinterlassen, sollten Ingenieure Standard- AWS- oder ISO-Schweißsymbole um die Anforderungen an die Heftnahtlänge, den Abstand und die Nachbearbeitung nach dem Schweißen ausdrücklich festzulegen.
In einer ordnungsgemäßen Fertigungsspezifikation muss festgelegt sein, ob die Heftnaht verbraucht (in den letzten Schweißgang eingeschmolzen), unverändert belassen oder bündig mit dem Boden Bevor Sie fortfahren. Die Prüfer bewerten die Heftschweißnähte hinsichtlich korrekter Platzierung, ausreichendem Profil und der Abwesenheit sichtbarer Mängel wie Porosität oder Risse. Wenn eine Heftschweißnaht die Sichtprüfung nicht besteht oder die Baugruppe falsch ausrichtet, muss sie entfernt werden. Die Qualitätsspezifikation sollte vorschreiben, dass der Entfernungsprozess (in der Regel das Schleifen) das Grundmetall nicht über die zulässigen Toleranzen hinaus aushöhlt oder ausdünnt. Sobald eine nicht spezifikationskonforme Heftschweißnaht entfernt wurde, muss die Maßpassung vollständig neu überprüft werden, bevor der Bediener eine neue Heftschweißnaht aufbringt.
Prüfung von Punktschweißnähten
Die Qualität einer Punktschweißnaht lässt sich nicht anhand des äußeren Erscheinungsbildes beurteilen. Zwar stellt eine Sichtprüfung sicher, dass die Elektroden akzeptable Eindrücke hinterlassen haben, ohne dass es zu starkem Spritzbild (Metallspritzer) oder tiefen Oberflächenrissen gekommen ist, doch erfordert eine echte Überprüfung die Untersuchung des inneren Schweißkerns.
Da die eigentliche Verbindung nicht sichtbar ist, sind die Fertigungsbetriebe bei der Prüfung auf zerstörende Prüfverfahren angewiesen, um Erstmusterprüfung (FAI) sowie Stichproben in regelmäßigen Abständen. Zu den gängigen Methoden zählen die Abzieh-Test oder Meißeltest—bei dem geschweißte Probenbleche gewaltsam auseinandergedrückt werden, um den Durchmesser des herausgezogenen Schweißkerns zu messen—und metallurgische Querschnittsprüfung.
Käufer sollten jedoch ein Gleichgewicht zwischen hohen Ansprüchen und ihrem Budget finden –Eine übermäßige Festlegung von zerstörenden Prüfungen an nicht kritischen Bauteilen führt zu einer unnötigen Erhöhung des Stückpreises. In Ihrer Angebotsanfrage (RFQ) müssen Sie die Probenahmehäufigkeit (z. B. Proben, die zu Beginn jeder Schicht oder alle 500 Teile entnommen werden müssen) sowie das genaue Vorgehen bei Prozessabweichungen festlegen, falls eine Schweißprobe den Test nicht besteht.
Zeichnung und Checkliste für die Angebotsanfrage
Beim Übergang vom Entwurf zur Produktion beschleunigt eine klare Kommunikation den Angebotsprozess und verhindert kostspielige Fehlannahmen. Nutzen Sie die folgende Checkliste, um sicherzustellen, dass Ihre Zeichnungen und Ihre Angebotsanfrage alle erforderlichen technischen Details enthalten:
| Prüfbereich | Erforderliche Angaben zur Zeichnung / Angebotsanfrage |
| Material | Spezifische Legierungssorte, individuelle Schichtdicken, Oberflächenbeschichtungen (z. B. verzinkt) und Oberflächenzustände vor dem Schweißen. |
| Verbindungsdetails | Festgelegtes Endverfahren, Schweißstellen, Gesamtzahl der Schweißnähte, Kantenabstand und Schweißnahtabstand. |
| Produktanforderungen | Voraussichtliche Belastungsrichtungen, Dichtungsanforderungen, kritische Toleranzmaße sowie Vorschriften zur Optik und Oberflächenbeschaffenheit. |
| Produktionsbedarf | Anzahl der Prototypen, voraussichtliche Losgröße und Häufigkeit von Nachbestellungen. |
| Abnahmekriterien | Geltende Schweißnormen (z. B. AWS, ISO), vorgeschriebene Verfahren zur zerstörungsfreien Prüfung (NDT) bzw. zur zerstörenden Prüfung, Probenahmehäufigkeiten und Anforderungen an die Berichterstattung. |
Um sicherzustellen, dass Ihre Blechkonstruktion vollständig für die Fertigung optimiert ist, Teilen Sie Ihre CAD-Zeichnungen, Materialanforderungen und Mengenprognosen gemeinsam mit dem Ingenieurteam von TZR. Ganz gleich, ob Sie Rapid Prototyping oder Serienfertigung benötigen – wir prüfen Ihre Verbindungsstrukturen, Werkzeugabstände, Fertigungsabläufe und Prüfanforderungen, um Ihnen eine zuverlässige und kosteneffiziente DFM-Lösung anzubieten.