
 Spanish
 English
 German
 Russian
 Italian
 French

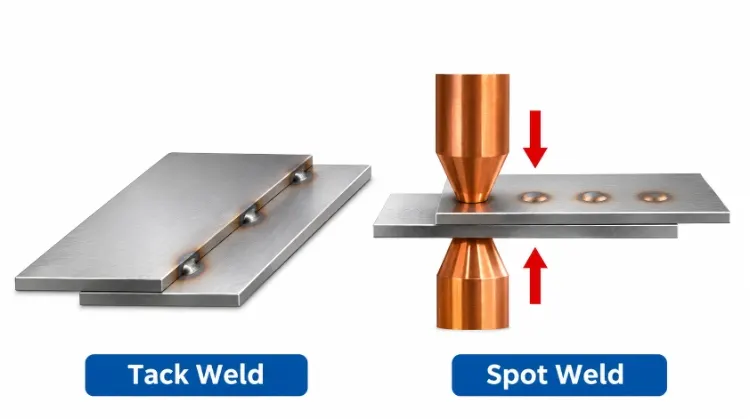
Una soldadura de fijación es una soldadura por arco temporal que se utiliza para mantener las piezas alineadas antes de la soldadura definitiva. Por el contrario, la soldadura por puntos (soldadura por resistencia) utiliza presión y corriente eléctrica para formar un núcleo de fusión interno y permanente entre chapas superpuestas, que actúa como unión estructural definitiva.
Especificar un método de unión incorrecto en un plano de fabricación puede provocar graves distorsiones térmicas, problemas de holgura en las herramientas en el taller o costosas repeticiones del trabajo. Para que las especificaciones queden claras, el término «soldadura por puntos» utilizado en este artículo se refiere específicamente a la soldadura por puntos por resistencia (RSW).
Es fundamental comprender que estos dos términos se sitúan en niveles conceptuales distintos: una soldadura de fijación describe una función de ensamblaje (lo cual se puede realizar mediante MIG o TIG), mientras que la soldadura por puntos es un método distinto proceso de fabricación.
La tabla siguiente resume las diferencias fundamentales en cuanto a su aplicación en la planta de producción.
| Área de comparación | Soldadura de fijación | Soldadura por puntos (RSW) |
| Objetivo principal | Fijación provisional antes de la soldadura definitiva | Unión permanente para láminas superpuestas |
| Equipamiento habitual | Soldadoras por arco MIG, TIG o con electrodo revestido | Máquina de soldadura por puntos por resistencia |
| Configuración de las articulaciones | Uniones en inglete, a tope, solapadas o en esquina | Principalmente uniones solapadas |
| Próximos pasos | Integrado en la soldadura final o eliminado mediante esmerilado | Normalmente ninguna; actúa como junta final |
| Puntos clave de la inspección | Precisión de colocación, tamaño de las puntadas, sin grietas | Tamaño interno de la pepita, resistencia a la tracción/desprendimiento |
Comprender la diferencia entre las soldaduras de fijación y las soldaduras por puntos
Para determinar el método de unión adecuado, resulta útil observar cómo se forma la unión y cómo se comporta en un conjunto. El aspecto visual por sí solo no es un indicador fiable de la capacidad estructural de la soldadura.
Finalidad de la soldadura de fijación
Soldadura de fijacióng actúa como una restricción temporal. Su función principal es mantener los ángulos correctos, las tolerancias dimensionales y los holguras de montaje frente a la expansión y contracción térmicas que se producen durante la pasada final de soldadura.
Dado que se trata de una técnica de montaje, los operarios suelen utilizar el mismo proceso previsto para la unión final, como por ejemplo MIG o TIG. Dependiendo del procedimiento de soldadura, una soldadura de fijación puede quedar completamente fusionada y consumida por la pasada final de soldadura, o bien ser eliminada previamente mediante esmerilado si interfiere con el perfil de cordón requerido.
Formación de soldaduras por puntos
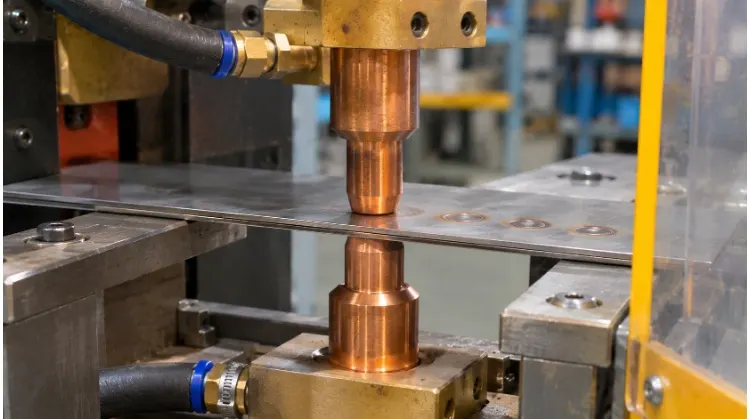
Resistencia soldadura por puntos funciona sujetando láminas metálicas superpuestas entre electrodos de aleación de cobre. La máquina aplica una presión específica y hace pasar una corriente elevada a través de los materiales. La resistencia eléctrica en la interfaz genera calor concentrado, lo que funde el metal y forma una zona de fusión interna y localizada conocida como pepita.
A diferencia de una soldadura de fijación, que añade metal de aportación o funde los bordes visibles de una unión, una soldadura por puntos adecuada se forma íntegramente entre las superficies de contacto. Las marcas visibles en el exterior suelen ser simplemente hendiduras poco profundas. Es necesario distinguir este proceso de soldadura por puntos (rellenar un orificio previamente perforado mediante MIG/TIG) o la función «temporizador de puntos» de las máquinas MIG, que son operaciones de soldadura por arco, no soldadura por resistencia propiamente dicha.
Ejemplos de montaje
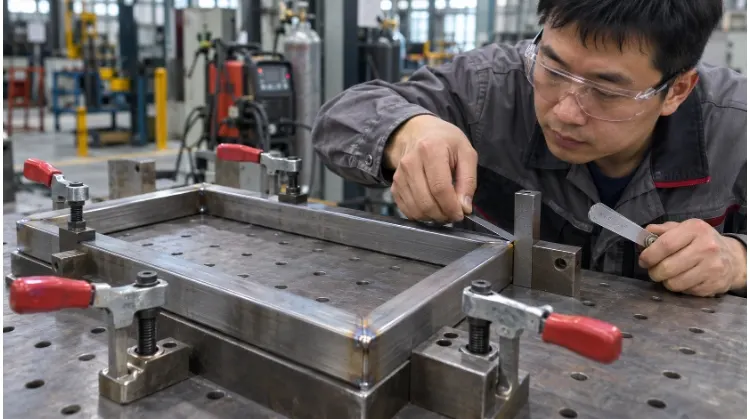
La aplicación determina la elección. Al montar un bastidor rígido para equipos fabricado con tubos cuadrados, las soldaduras de fijación mantienen los travesaños en ángulo recto mientras el soldador comprueba las medidas diagonales antes de completar las soldaduras estructurales definitivas. Por el contrario, al fijar nervaduras de refuerzo a una carcasa de chapa, la soldadura por puntos de resistencia proporciona una unión rápida y permanente a lo largo de la junta solapada sin la deformación térmica que causaría la soldadura por arco continuo.
Si se modifica un diseño, estos métodos no pueden sustituirse simplemente uno por otro. Sustituir una soldadura en arco continua por una serie de soldaduras por puntos requiere reevaluar toda la geometría de la unión, pasando de una unión en esquina o a tope a una unión solapada con un ancho de brida suficiente.
Comprueba si la junta es adecuada para el proceso
Para determinar si una pieza es fabricable, es necesario evaluar el espacio físico disponible para las herramientas de trabajo y cómo responden los materiales al proceso seleccionado.
Articulaciones y acceso
Las dimensiones físicas de la unión determinan si el equipo puede llegar hasta el punto de soldadura. En el caso de la soldadura por puntos, el diseño debe incluir un ancho de solapamiento adecuado para contener el núcleo fundido y evitar la expulsión por los bordes. Una regla general para distancia al borde suele ser al menos dos veces el espesor del material más el radio del electrodo. También existen requisitos estrictos para paso de soldadura (distancia entre puntos de soldadura adyacentes) para evitar que el efecto de desvío, donde la corriente eléctrica evita el punto de soldadura previsto y fluye a través de las soldaduras adyacentes ya realizadas.
El espacio libre para las herramientas es igualmente fundamental. Una soldadora por puntos con pedestal requiere suficiente profundidad de la garganta para llegar al centro del panel, y los electrodos deben sujetarlo por ambos lados al mismo tiempo. Si la secuencia de doblado limita el acceso de los electrodos, un soldadura por tapón puede servir como opción alternativa, aunque esto requiere actualizar el plano y validar la resistencia de la nueva unión. Para la soldadura de fijación, el operario necesita suficiente espacio libre para colocar el soplete de soldadura en el ángulo de trabajo correcto, especialmente en canales profundos.
Pila de materiales
Las especificaciones de los materiales influyen directamente en la viabilidad del proceso. En el caso de la soldadura por puntos, entre las variables se incluyen el tipo de material, el espesor de cada capa y los recubrimientos superficiales. El acero galvanizado, por ejemplo, altera la resistencia de contacto y acelera el desgaste de los electrodos, lo que requiere un cambio más frecuente de los vendajes de los electrodos y un control más estricto del proceso.
Al unir láminas de grosores diferentes o al apilar tres o más láminas, el balance térmico turnos. Aunque las tablas de referencia proporcionan límites generales de espesor, los límites reales de fabricación dependen de la potencia nominal en kVA y de la fuerza de sujeción de cada máquina concreta. En lugar de basarse en directrices universales sobre el espesor máximo, las fábricas suelen realizar pruebas de soldadura con probetas de material exactas para confirmar la correcta formación del núcleo de soldadura.
Requisitos del producto
El uso previsto del componente define los criterios de aceptación. Los ingenieros deben evaluar las direcciones de carga previstas; las soldaduras por puntos soportan bien las cargas de cizallamiento, pero son muy susceptibles a tensiones de desprendimiento y de tracción, ya que la tensión se concentra directamente en el borde del núcleo fundido. Si la unión requiere un sellado continuo para líquidos o gases, las soldaduras por puntos o de fijación intermitentes no serán suficientes sin selladores adicionales o sin una soldadura continua en toda la junta.
Los requisitos estéticos también limitan las opciones. La soldadura por puntos dejará una ligera hendidura y un posible tono amarillento debido al calor en la cara visible. Aunque un electrodo de soporte de cobre plano Aunque puede minimizar las marcas en la superficie estética (la «superficie visible»), rara vez las elimina por completo. Si se requiere un acabado perfectamente liso, es posible que el diseño requiera pernos de soldadura ocultos o soldaduras de fijación cuidadosamente colocadas y pulidas antes de la operación de acabado completa.
Control de la alineación y la deformación por soldadura
Mantener la separación, la posición y la precisión dimensional durante la soldadura supone una lucha contra la dilatación y la contracción térmicas. La forma en que se gestione la unión antes y durante el proceso de soldadura determina si la pieza final cumple con las tolerancias o si requiere un costoso proceso de enderezado.
Colocación de las tachuelas
La colocación correcta de las grapas fija el conjunto contra contracción de la soldadura. El número, la longitud y la ubicación de los puntos de soldadura deben proporcionar la rigidez suficiente para contrarrestar las fuerzas de tracción de la pasada final de soldadura. Como norma general, La longitud de la grapa debe ser de 2 a 3 veces el grosor del material más fino., lo que proporciona una sección transversal suficiente para sujetar la unión sin necesidad de realizar un esmerilado excesivo posteriormente.
En lugar de basarse en una distancia fija universal, los ingenieros deberían determinar la ubicación de las grapas en función del espesor del material y de la rigidez del componente. Una buena práctica habitual consiste en colocar las grapas desde el centro de la junta hacia fuera, desplazando así cualquier posible deformación hacia los bordes libres.
Calor y secuencia
La concentración del calor aplicado altera el material y provoca deformaciones. En la soldadura por arco, técnicas como omitir la soldadura o retroceso distribuir la carga térmica por toda la pieza, evitando el sobrecalentamiento localizado y la perforación por calor en las chapas finas.
También es fundamental comprender el impacto metalúrgico del calor temporal. Dado que las soldaduras de fijación son pequeñas, se enfrían con una rapidez increíble. En materiales templables, como el acero con alto contenido en carbono, este enfriamiento rápido puede provocar fragilidad martensita, lo que provoca microfisuras en la soldadura de fijación que comprometen la unión incluso antes de aplicar la soldadura definitiva. En estos casos, ajustar la secuencia de soldadura o aplicar un precalentamiento localizado se convierte en un paso obligatorio del proceso.
Equipamiento y configuración
Nunca se debe utilizar una soldadura para unir a la fuerza piezas mal cortadas. Un ajuste y una sujeción adecuados antes de la soldadura garantizan que la soldadura no tenga que cubrir huecos excesivos, lo que provoca una distorsión grave.
En la soldadura por puntos, el mantenimiento de las dimensiones depende en gran medida de la máquina plan de soldadura. Esto incluye la regulación de la momento decisivo (presión antes de la corriente), tiempo de soldadura y tiempo de retención. El tiempo de mantenimiento es especialmente importante, ya que los electrodos de cobre refrigerados por agua actúan como disipadores de calor. Si se libera la presión demasiado pronto, se producen «grietas en caliente» (fisuras) en el núcleo, lo que compromete por completo la resistencia de la unión. El control de procesos exige que los operarios establezcan puntos de inspección claros para las dimensiones clave y ajusten inmediatamente los dispositivos de sujeción si la alineación empieza a desviarse.
Comparar los costes totales de montaje
Para evaluar el coste real de fabricación hay que tener en cuenta mucho más que el tiempo de arco real. Un proceso que parece más rápido sobre el papel puede convertirse rápidamente en la opción más cara cuando se tienen en cuenta en el ciclo los tiempos de preparación, manipulación y reelaboración.
Configuración y volumen
La soldadura por puntos suele requerir una inversión inicial mayor. Requiere electrodos de cobre específicos, alineaciones concretas de las fijaciones y ensayos destructivos (como ensayos de desprendimiento o desgarro) para superar la prueba. Inspección del primer artículo (FAI).
Si bien la soldadura manual por puntos y por arco resulta ideal para lotes de prototipos o diseños que requieren revisiones frecuentes (por ejemplo, De 1 a 50 unidades), la elevada inversión en capital (CapEx) de una célula de soldadura por puntos suele resultar rentable cuando los volúmenes de producción alcanzar cifras de cientos o miles. Los elevados costes iniciales de instalación de la soldadura por puntos se amortizan fácilmente en series de producción de gran volumen, mientras que el remachado manual se basa en equipos estándar y sistemas de sujeción flexibles, lo que mantiene bajos los costes iniciales.
Ciclo y automatización
Los cálculos del tiempo de ciclo deben incluir la sujeción de la pieza, la soldadura, la manipulación y el giro. La soldadura por puntos destaca por su gran velocidad, ya que forma una unión en fracciones de segundo. Sin embargo, maniobrar un chasis grande y pesado para encajarlo en la boca de una soldadora por puntos de pedestal puede llevar más tiempo que la propia soldadura.
El volumen y la repetibilidad justifican la automatización, pero esta no siempre resulta más económica. La soldadura por puntos robotizada o las células de soldadura por puntos automatizadas reducen drásticamente los tiempos de ciclo, pero requieren una elevada inversión en activos fijos y sistemas de sujeción a medida, ultraprecisos y costosos. Si las piezas de chapa están fuera de tolerancia, el robot fabricará, de forma sencilla y sistemática, piezas defectuosas.
Acabados y retoques
Los costes que más se pasan por alto se producen una vez finalizada la soldadura. Las soldaduras de fijación que sobresalen de la superficie suelen tener que pulirse hasta quedar al ras, lo que requiere una cantidad considerable de mano de obra, abrasivos y limpieza. La soldadura por puntos elimina el material de aportación y el pulido, pero conlleva sus propios costes ocultos: el mantenimiento de los electrodos (afilado frecuente de las puntas) y las elevadas penalizaciones por reelaboración.
Si una soldadura de fijación está mal colocada, el operario puede lijarla con cuidado y volver a colocar la pieza. Si una soldadura por puntos está mal colocada, se trata de una fusión permanente. Para separar los paneles se necesita un equipo especializado broca para soldadura por puntos, lo que da lugar a una reelaboración destructiva que, a menudo, daña el metal base y provoca que la pieza se descarte.
Resumen comparativo de los costes de montaje:
| Coste variable | Soldadura de fijación + Soldadura de arco final | Soldadura por puntos por resistencia |
| Requisito previo del proceso | El cordón de soldadura final cumple con los requisitos de resistencia y de aspecto estético de la unión. | El patrón de distribución y la resistencia de las pepitas se han verificado mediante ensayos. |
| Inversión inicial | Fijación flexible, comprobación visual y dimensional, confirmación del procedimiento de soldadura (WPS). | Sistemas de sujeción rígidos, electrodos a medida, ensayos destructivos de FAI. |
| Tiempo total del ciclo | Incluye la sujeción, el repaso secuencial, las pasadas finales de soldadura y los tiempos de enfriamiento. | Incluye sujeción, ciclos de soldadura extremadamente rápidos y maniobra y manipulación de piezas. |
| Costes posteriores | Eliminación de escoria, esmerilado, acabado estético y enderezado dimensional. | El acondicionamiento de la punta del electrodo, las pruebas rutinarias de la pastilla y las costosas modificaciones destructivas. |
(Nota: Las horas de mano de obra y los costes económicos reales deben calcularse en función del material concreto, el volumen de producción, la disponibilidad de los equipos y los criterios de aceptación finales.)
Especificar y verificar la calidad de la soldadura
Una unión bien diseñada seguirá fallando si los requisitos de calidad no se comunican de forma explícita al personal de producción. Las indicaciones imprecisas en los planos dan lugar a una fabricación inconsistente, lo que obliga a los operarios a adivinar cuáles son los criterios de aceptación previstos.
Aceptación de soldaduras de fijación
A diferencia de las soldaduras estructurales definitivas, las soldaduras de fijación suelen estar insuficientemente especificadas en los planos. En lugar de limitarse a incluir simples notas del tipo «soldar aquí», los ingenieros deberían utilizar normas Símbolos de soldadura AWS o ISO definir de forma explícita la longitud de las puntadas, el paso y los requisitos de acabado tras la soldadura.
Una especificación de fabricación adecuada debe indicar si la tachuela será consumido (fundido en la pasada final de soldadura), dejarse tal cual, o a ras del suelo Antes de continuar. Los inspectores evalúan las soldaduras de fijación para comprobar su correcta ubicación, que tengan el perfil adecuado y que no presenten defectos visibles, como porosidad o grietas. Si una soldadura de fijación no supera la inspección visual o desalinea el conjunto, debe eliminarse. Las especificaciones de calidad deben exigir que el proceso de eliminación (normalmente mediante esmerilado) no provoque surcos ni adelgace el metal base más allá de las tolerancias permitidas. Una vez retirada una soldadura de fijación que no cumpla las especificaciones, debe volver a verificarse completamente el ajuste dimensional antes de que el operario aplique una nueva soldadura de fijación.
Verificación de soldaduras por puntos
La calidad de una soldadura por puntos no puede determinarse por el aspecto de la superficie. Aunque una inspección visual permite comprobar que los electrodos han dejado hendiduras aceptables, sin expulsiones graves (salpicaduras de metal) ni grietas profundas en la superficie, la verificación real requiere analizar el núcleo interno de la soldadura.
Dado que la unión real queda oculta, en las plantas de producción se recurre a ensayos destructivos para Inspección del primer artículo (FAI) y el muestreo a intervalos regulares. Entre los métodos más habituales se encuentran el prueba de desprendimiento o prueba del cincel—en el que se separan a la fuerza unas chapas soldadas de muestra para medir el diámetro del núcleo de soldadura— y corte transversal metalúrgico.
No obstante, los compradores deben encontrar un equilibrio entre el rigor y el presupuesto—Establecer requisitos excesivos para los ensayos destructivos en piezas no críticas encarecerá innecesariamente el precio unitario. En su solicitud de presupuesto (RFQ) debe especificar la frecuencia de muestreo (por ejemplo, que se requieran probetas de ensayo al inicio de cada turno o cada 500 piezas) y el protocolo exacto para gestionar las anomalías del proceso en caso de que una muestra de soldadura no supere la prueba.
Lista de comprobación para planos y solicitudes de presupuesto
Al pasar del diseño a la producción, una comunicación clara agiliza el proceso de elaboración de presupuestos y evita suposiciones que pueden resultar costosas. Utiliza la siguiente lista de comprobación para asegurarte de que tus planos y tu solicitud de presupuesto incluyan todos los detalles técnicos necesarios:
| Área de inspección | Información necesaria sobre el plano / solicitud de presupuesto |
| Material | Tipo específico de aleación, espesores de cada capa, recubrimientos superficiales (por ejemplo, galvanizado) y estado de la superficie antes de la soldadura. |
| Detalles de las uniones | Proceso final designado, ubicaciones de las soldaduras, número total de soldaduras, distancia al borde y paso de soldadura. |
| Requisitos del producto | Direcciones previstas de carga, requisitos de estanqueidad, dimensiones con tolerancias críticas y normas relativas al aspecto y al acabado superficial. |
| Necesidades de producción | Número de unidades prototipo, tamaño previsto del lote de producción y frecuencia de los pedidos recurrentes. |
| Criterios de aceptación | Normas de soldadura aplicables (por ejemplo, AWS, ISO), métodos de ensayos no destructivos (END) y ensayos destructivos exigidos, frecuencias de muestreo y requisitos de presentación de informes. |
Para garantizar que el diseño de su pieza de chapa esté totalmente optimizado para su fabricación, comparte tus dibujos CAD, los requisitos de materiales y las previsiones de volumen junto con el equipo de ingeniería de TZR. Tanto si necesitas una prototipación rápida como una producción en serie, evaluaremos tus estructuras de unión, los espacios libres de las herramientas, las secuencias de fabricación y los requisitos de inspección para ofrecerte una solución de diseño para la fabricación (DFM) fiable y rentable.