
 Russian
 English
 Spanish
 German
 Italian
 French

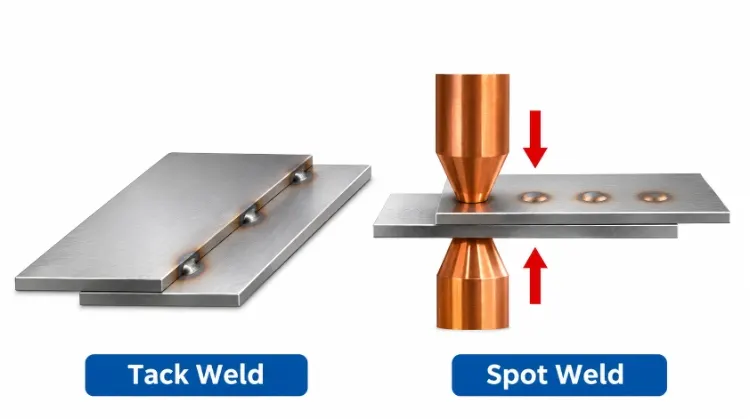
Прихваточная сварка — это временная дуговая сварка, используемая для фиксации деталей в нужном положении перед окончательной сваркой. В отличие от этого, точечная сварка (резистивная точечная сварка) использует давление и электрический ток для образования постоянного внутреннего сплавленного узелка между перекрывающимися листами, который служит окончательным конструктивным соединением.
Указание неверного метода соединения в технологическом чертеже приводит к значительной тепловой деформации, проблемам с зазорами в инструменте на производстве или дорогостоящей доработке. Для обеспечения ясности технических требований под точечной сваркой в данной статье подразумевается именно резистивная точечная сварка (RSW).
Очень важно понимать, что эти два термина относятся к разным концептуальным уровням: «прихваточная сварка» обозначает функция сборки (что можно выполнить методом MIG или TIG), тогда как точечная сварка представляет собой отдельный технологический процесс.
В приведенной ниже таблице представлены основные различия в том, как эти методы применяются на производстве.
| Область сравнения | Прихваточная сварка | Точечная сварка (RSW) |
| Основное назначение | Временная фиксация перед окончательной сваркой | Постоянное соединение для перекрывающихся листов |
| Типовое оборудование | Аппараты для сварки методами MIG, TIG или ручной дуговой сварки | Машина для точечной сварки сопротивлением |
| Конфигурация соединения | Стыковые, торцевые, нахлесточные или угловые соединения | Преимущественно стыковые соединения |
| Дальнейшие шаги | Вплавить в конечный шов или удалить шлифованием | Обычно отсутствует; выполняет функцию конечного соединения |
| Основные направления проверки | Точность позиционирования, размер заклепки, отсутствие трещин | Размер внутреннего зерна, прочность на разрыв/отслоение |
Понять разницу между точечной и швеевой сваркой
Чтобы правильно выбрать метод соединения, полезно обратить внимание на то, как формируется соединение и как оно ведет себя в сборочной конструкции. Один лишь внешний вид не является надежным показателем прочностных характеристик сварного соединения.
Назначение прихваточной сварки
Прихваточная сваркаg выполняет функцию временного ограничителя. Его основная задача — обеспечить соблюдение требуемых углов, допусков на размеры и зазоров при сборке с учетом теплового расширения и сжатия, возникающих во время выполнения последнего прохода сварки.
Поскольку речь идет о методе сборки, операторы, как правило, используют тот же процесс, что и для окончательного соединения, например: MIG или TIG. В зависимости от технологии сварки прихваточный шов либо полностью плавится и расходуется при выполнении заключительного прохода, либо заранее снимается шлифованием, если он мешает формированию требуемого профиля сварного шва.
Формирование точечных сварных швов
Сопротивление точечная сварка работает за счет зажимания перекрывающихся металлических листов между электродами из медного сплава. Установка создает определённое давление и пропускает через материалы сильный ток. Электрическое сопротивление на границе раздела вызывает концентрированное выделение тепла, в результате чего металл плавится, образуя локализованную внутреннюю зону плавления, известную как самородок.
В отличие от прихваточной сварки, при которой происходит добавление присадочного металла или плавление видимых краев соединения, правильная точечная сварка образуется исключительно между соприкасающимися поверхностями. Видимые следы на внешней поверхности обычно представляют собой лишь неглубокие вмятины. Необходимо отличать этот процесс от сварка вставных стержней (заполнение предварительно просверленного отверстия методом MIG/TIG) или функция «таймер точечной сварки» на аппаратах MIG, которые представляют собой операции дуговой сварки, а не настоящую контактную сварку.
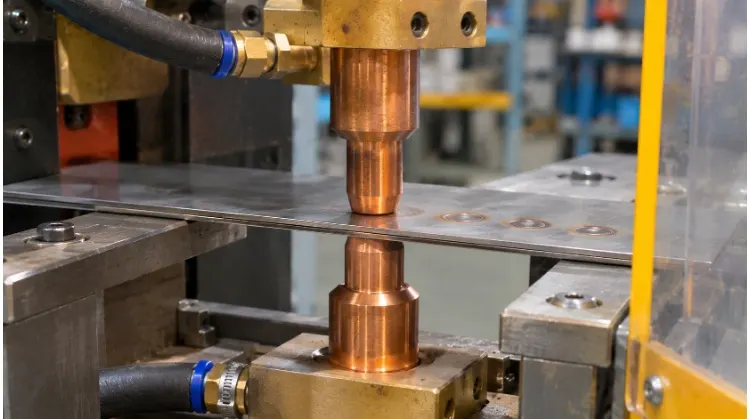
Примеры сборки
Выбор определяется условиями эксплуатации. При сборке жесткой рамы оборудования из квадратных труб прихваточные сварные швы удерживают поперечины в прямоугольном положении, пока сварщик проверяет размеры диагоналей перед выполнением полных конструкционных сварных швов. И наоборот, при креплении ребер жесткости к металлическому корпусу точечная сварка сопротивлением обеспечивает быстрое и прочное соединение вдоль стыкового соединения без тепловой деформации, которую вызвала бы непрерывная дуговая сварка.
В случае изменения конструкции эти методы нельзя просто заменить один на один. Замена непрерывного дугового сварного шва на ряд точечных сварных швов требует переоценки всей геометрии соединения — от углового или стыкового соединения до нахлесточного соединения с достаточной шириной фланца.
Проверьте, подходит ли соединение для данного процесса
Чтобы определить, поддается ли деталь производству, необходимо оценить доступное физическое пространство для размещения инструментов, а также поведение материалов при применении выбранного технологического процесса.
Соединения и доступ
Физические размеры соединения определяют, сможет ли оборудование добраться до места сварки. При точечной сварке конструкция должна предусматривать достаточную ширину нахлеста, чтобы удержать расплавленный сварной узел и предотвратить вытекание металла с краев. Стандартное эмпирическое правило для расстояние до края обычно не менее 2-кратной толщины материала плюс радиус электрода. Кроме того, существуют строгие требования к шаг сварки (расстояние между соседними точками сварки) для предотвращения эффект маневрования, при этом электрический ток обходит предполагаемое место сварки и протекает через соседние, уже выполненные сварные швы.
Не менее важным является зазор между инструментами. Для столного точечного сварочного аппарата требуется достаточное глубина горловины чтобы достичь центра панели, при этом электроды должны зажимать её с обеих сторон одновременно. Если последовательность изгибания ограничивает доступ электродов, то наплавная сварка может служить запасным вариантом, хотя для этого потребуется обновить чертеж и проверить прочность нового соединения. При прихваточной сварке оператору необходимо достаточное свободное пространство для установки сварочной горелки под правильным рабочим углом, особенно в глубоких канавках.
Набор материалов
Характеристики материала напрямую влияют на технологическую осуществимость процесса. В случае точечной сварки к числу таких переменных относятся марка материала, толщина каждого слоя и поверхностные покрытия. Например, оцинкованная сталь изменяет сопротивление контакта и ускоряет износ электродов, что требует более частой смены электродов и более строгого контроля технологического процесса.
При соединении листов разной толщины или при укладке в стопку из трёх и более листов тепловой баланс смены. Хотя в справочных таблицах приведены общие пределы толщины, фактические производственные ограничения зависят от номинальной мощности конкретного станка в кВА и силы зажима. Вместо того чтобы полагаться на универсальные рекомендации по максимальной толщине, предприятия обычно проводят пробные сварки на конкретных образцах материала, чтобы убедиться в правильном формировании сварочного острия.
Требования к продукту
Назначение данного узла определяет критерии приемки. Инженеры должны оценить предполагаемые направления нагрузок; точечные сварные соединения хорошо выдерживают сдвиговые нагрузки, но весьма уязвимы к напряжения сдвига и растяжения, поскольку напряжение концентрируется непосредственно на краю сварного узелка. Если соединение требует непрерывного герметизирования от жидкости или газа, то периодической точечной или прихваточной сварки будет недостаточно без использования дополнительных герметиков или непрерывной шовной сварки.
Требования к внешнему виду также ограничивают выбор. В результате точечной сварки на видимой стороне останется небольшое углубление и, возможно, тепловой оттенок. В то время как а плоский медный опорный электрод может свести к минимуму следы на лицевой поверхности (так называемой «демонстрационной поверхности»), но редко позволяет полностью их устранить. Если требуется идеально ровная поверхность, в конструкции может потребоваться использование скрытых сварных штифтов или тщательно размещенных и отшлифованных прихваточных сварных швов перед проведением полной отделки.
Контроль деформаций при сборке и сварке
Обеспечение точности зазора, положения и размеров во время сварки — это борьба с тепловым расширением и усадкой. От того, как вы обрабатываете стык до и во время сварки, зависит, будет ли готовая деталь соответствовать допускам или потребует дорогостоящей правки.
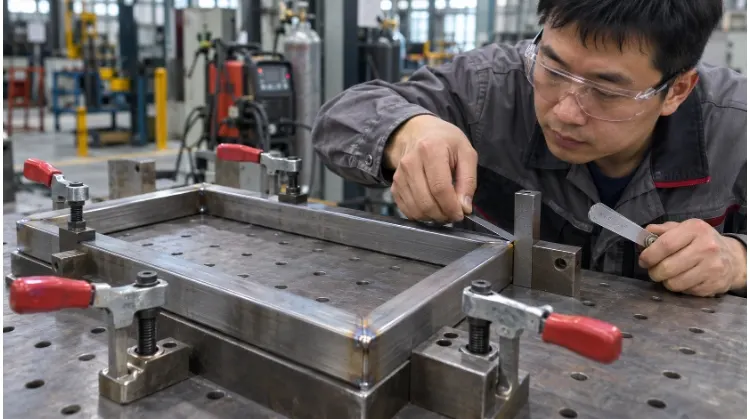
Расположение заклепок
Правильное размещение зажимов фиксирует узел, предотвращая усадка при сварке. Количество, длина и расположение прихваточных сварных швов должны обеспечивать достаточную жесткость, чтобы противодействовать тяговым усилиям, возникающим при выполнении заключительного прохода сварки. Как правило, Длина шва должна составлять от 2 до 3 толщин самого тонкого материала, обеспечивая поперечное сечение, достаточное для фиксации соединения, без необходимости последующей чрезмерной шлифовки.
Вместо того чтобы руководствоваться универсальным фиксированным шагом, инженеры должны определять расположение крепежных штифтов исходя из толщины материала и жесткости детали. Обычно рекомендуется размещать крепежные штифты от центра шва к краям, смещая возможные деформации в сторону свободных краев.
Температура и последовательность
Концентрированный приток тепла изменяет свойства материала и вызывает коробление. При дуговой сварке используются такие методы, как пропустить сварку или отступление равномерно распределить тепловую нагрузку по всей детали, предотвращая локальный перегрев и прожигание тонких листов.
Кроме того, чрезвычайно важно понимать влияние кратковременного нагрева на металлургические свойства. Поскольку прихваточные сварные швы имеют небольшой размер, они остывают невероятно быстро. В случае закаливаемых материалов, таких как высокоуглеродистая сталь, такое быстрое охлаждение может привести к образованию хрупкости мартенсит, что приводит к появлению микротрещин в прихваточной сварке, которые ослабляют прочность соединения ещё до нанесения окончательной сварки. В таких случаях корректировка последовательности сварки или локальный подогрев становятся обязательными этапами технологического процесса.
Оснастка и настройки
Сварку ни в коем случае нельзя использовать для принудительного соединения неправильно вырезанных деталей. Правильная подгонка и зажим деталей перед сваркой гарантируют, что сварной шов не будет перекрывать чрезмерные зазоры, что приводит к сильной деформации.
При точечной сварке соблюдение размеров в значительной степени зависит от график сварки. Сюда входит регулирование время поджимает (давление до подачи тока), время сварки и время удержания. Время выдержки имеет особое значение, поскольку медьные электроды с водяным охлаждением выполняют функцию теплоотвода. Слишком раннее сброс давления приводит к «горячему разрыву» (растрескиванию) внутри заготовки, что полностью снижает прочность соединения. Для обеспечения контроля технологического процесса операторы должны определить четкие контрольные точки для ключевых размеров и незамедлительно корректировать зажимные приспособления в случае отклонений в выравнивании.
Сравнение затрат на полную сборку
Для оценки реальной себестоимости производства необходимо учитывать не только фактическое время дуговой сварки. Процесс, который на бумаге кажется более быстрым, может быстро превратиться в более дорогой вариант, если учесть в цикле наладку, погрузочно-разгрузочные работы и доработку.
Настройка и громкость
Точечная сварка, как правило, требует более значительных начальных инвестиций. Для её выполнения необходимы специальные медные электроды, определённая расстановка зажимных приспособлений, а также прохождение разрушающих испытаний (таких как испытания на отрыв или разрыв) Первоначальный контроль продукции (FAI).
Хотя ручная точечная и дуговая сварка идеально подходят для изготовления партий прототипов или конструкций, требующих частых доработок (например, от 1 до 50 единиц), высокие капитальные затраты на установку точечной сварки, как правило, окупаются при достижении определённых объемов производства достигать сотен или тысяч. Высокие первоначальные затраты на наладку точечной сварки легко окупаются при крупносерийном производстве, тогда как ручная прихваточная сварка осуществляется с использованием стандартного оборудования и универсальных приспособлений, что позволяет снизить первоначальные затраты.
Цикл и автоматизация
Расчеты времени цикла должны учитывать зажим детали, сварку, перемещение и переворачивание. Точечная сварка отличается высокой скоростью, позволяя формировать соединение за доли секунды. Однако маневрирование большим и тяжелым шасси для его размещения в рабочем пространстве столбового точечного сварочного аппарата может занять больше времени, чем сама сварка.
Объем производства и повторяемость оправдывают автоматизацию, но автоматизация не всегда обходится дешевле. Роботизированная прихваточная сварка или автоматизированные линии точечной сварки значительно сокращают время цикла, но требуют значительных капитальных вложений и сверхточные, дорогостоящие приспособления, изготовленные на заказ. Если заготовки из листового металла выходят за пределы допуска, робот будет просто и неизменно производить бракованные детали.
Отделка и доработка
Наиболее часто упускаемые из виду затраты возникают после завершения сварки. Прихваточные швы, выступающие над поверхностью, зачастую приходится шлифовать до ровного состояния, что требует значительных трудозатрат, абразивных материалов и очистки. Точечная сварка позволяет обойтись без присадочного материала и шлифовки, но при этом влечет за собой свои скрытые затраты: техническое обслуживание электродов (частая заточка наконечников) и значительные штрафы за переделку.
Если прихваточная сварка выполнена неверно, оператор может аккуратно отшлифовать её и переустановить деталь. Если точечная сварка выполнена неверно, это приводит к необратимому сплавлению. Для разъединения панелей требуется специальное сверло для точечной сварки, что приводит к разрушительной доработке, которая зачастую повреждает основной металл и приводит к браку детали.
Сводная таблица сравнения затрат на сборку:
| Переменная стоимость | Прихваточная сварка + окончательная дуговая сварка | Точечная сварка с сопротивлением |
| Предпосылки процесса | Конечный сварной шов соответствует требованиям к нагрузке на соединение и эстетическим требованиям. | Расположение точек и прочность самородков подтверждены в ходе испытаний. |
| Стартовые инвестиции | Гибкая закрепка, визуальная и размерная проверка, подтверждение технологической инструкции (WPS). | Жесткие зажимные приспособления, электроды, изготовленные по индивидуальному заказу, разрушающие испытания в рамках FAI. |
| Общее время цикла | Включает в себя зажим, последовательную прихватку, заключительные проходы сварки и задержки охлаждения. | Включает в себя зажим, чрезвычайно быстрые циклы сварки, а также маневрирование и перемещение деталей. |
| Затраты на последующие этапы | Удаление окалины, шлифование, косметическая обработка и выпрямление с соблюдением размеров. | Обработка кончиков электродов, плановые испытания проб и дорогостоящая разрушающая доработка. |
(Примечание: Фактическое количество рабочих часов и финансовые затраты необходимо рассчитывать с учетом конкретного материала, объема производства, доступности оборудования и критериев окончательной приемки.)
Определение и проверка качества сварки
Даже хорошо спроектированное соединение не выдержит нагрузки, если требования к качеству не будут четко доведены до сведения производственного персонала. Неясные пояснения на чертежах приводят к несогласованному производству, в результате чего операторы вынуждены сами догадываться о предполагаемых критериях приемки.
Приемка прокладочной сварки
В отличие от окончательных конструкционных сварных швов, прихваточные сварные швы на чертежах зачастую описываются недостаточно подробно. Вместо того чтобы оставлять простые пометки типа «прихватить здесь», инженеры должны использовать стандартные Символы сварки по стандартам AWS или ISO явно определить длину шва, шаг и требования к послесварочной обработке.
В надлежащей технологической спецификации должно быть указано, будет ли скоба потребленное (вплавлены в последний проход сварки), оставлены в исходном виде или на одном уровне с поверхностью пола Прежде чем приступить к дальнейшим работам, инспекторы оценивают прихваточные сварные швы на предмет правильного расположения, надлежащего профиля и отсутствия видимых дефектов, таких как пористость или трещины. Если прихваточный сварной шов не проходит визуальный осмотр или приводит к смещению сборки, его необходимо удалить. В спецификации качества должно быть оговорено, что процесс удаления (как правило, шлифование) не должен приводить к выемкам или истончению основного металла сверх допустимых допусков. После удаления прихватки, не соответствующей спецификации, необходимо полностью повторно проверить соответствие размеров перед тем, как оператор нанесет новую прихватку.
Проверка точечной сварки
Качество точечной сварки невозможно определить по внешнему виду поверхности. Хотя визуальный осмотр позволяет убедиться, что электроды оставили приемлемые вмятины без сильного разбрызгивания металла или глубоких поверхностных трещин, для достоверной проверки необходимо провести испытание внутренней зоны сварного шва.
Поскольку само соединение скрыто, на производственных участках для проверки используют разрушающие испытания Первоначальный контроль продукции (FAI) и отбор проб через регулярные промежутки времени. К распространенным методам относятся: тест на отслоение или испытание долотом—где образцы сварных листов принудительно раздвигаются для измерения диаметра вытянутого сварного узелка—и металлургическое сечение.
Однако покупателям следует найти баланс между строгостью требований и бюджетом —Чрезмерное расширение объема разрушающих испытаний некритичных деталей приведет к неоправданному завышению цены за единицу. В вашем запросе на предоставление коммерческого предложения (RFQ) необходимо указать частоту отбора проб (например, необходимость отбора контрольных образцов в начале каждой смены или каждые 500 деталей), а также точный порядок действий в случае выявления отклонений в технологическом процессе, если образец сварного шва не пройдет испытания.
Контрольный список по чертежам и запросам предложений
При переходе от этапа проектирования к производству четкая коммуникация ускоряет процесс подготовки коммерческого предложения и позволяет избежать ошибочных предположений, которые могут привести к значительным затратам. Воспользуйтесь приведенным ниже контрольным списком, чтобы убедиться, что ваши чертежи и запрос на коммерческое предложение содержат все необходимые технические детали:
| Зона осмотра | Необходимая информация по чертежу / запросу предложений |
| Материал | Конкретный сорт сплава, толщина отдельных слоев, поверхностные покрытия (например, оцинковка) и состояние поверхности перед сваркой. |
| Детали соединений | Указаны окончательный технологический процесс, места сварки, общее количество сварных швов, расстояние до кромки и шаг сварки. |
| Требования к продукту | Предполагаемые направления нагрузки, требования к герметичности, критические допуски на размеры, а также правила, касающиеся внешнего вида и качества поверхности. |
| Производственные потребности | Количество прототипов, предполагаемый объем серийного производства и периодичность повторных заказов. |
| Критерии приемки | Применимые нормы по сварке (например, AWS, ISO), требуемые методы неразрушающего контроля (НК) и разрушающих испытаний, частота отбора проб и требования к отчетности. |
Чтобы обеспечить полную оптимизацию вашего проекта изделия из листового металла для производства, поделитесь своими чертежами в формате CAD, требования к материалам и прогнозы объемов совместно с инженерной командой TZR. Независимо от того, требуется ли вам быстрое прототипирование или серийное производство, мы проанализируем конструкцию соединений, зазоры в инструментах, последовательность производственных операций и требования к контролю качества, чтобы предложить надежное и экономически эффективное решение по оптимизации конструкции для производства (DFM).