
 Italian
 English
 Spanish
 German
 Russian
 French

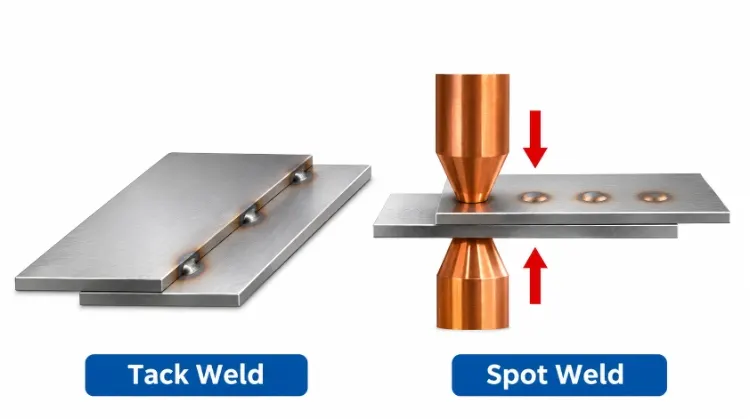
Una saldatura di posizionamento è una saldatura ad arco temporanea utilizzata per mantenere i pezzi allineati prima della saldatura definitiva. Al contrario, la saldatura a punti (saldatura a punti per resistenza) utilizza la pressione e la corrente elettrica per formare un nucleo fuso interno permanente tra lamiere sovrapposte, che funge da giunto strutturale definitivo.
L'indicazione di un metodo di giunzione errato su un disegno di produzione comporta gravi deformazioni termiche, problemi di gioco degli utensili in officina o costose rilavorazioni. Per garantire la chiarezza delle specifiche, in questo articolo il termine "saldatura a punti" si riferisce specificatamente alla saldatura a punti per resistenza (RSW).
È fondamentale comprendere che questi due termini si collocano a livelli concettuali diversi: una saldatura di fissaggio indica un funzione di assemblaggio (che può essere eseguita con il processo MIG o TIG), mentre la saldatura a punti è una tecnica distinta processo di produzione.
La tabella che segue illustra le differenze fondamentali nel modo in cui vengono applicate in officina.
| Area di confronto | Saldatura a punti | Saldatura a punti (RSW) |
| Scopo principale | Fissaggio provvisorio prima della saldatura definitiva | Giunzione permanente per lamiere sovrapposte |
| Attrezzatura tipica | Saldatrici ad arco MIG, TIG o a elettrodo rivestito | Saldatrice a punti a resistenza |
| Configurazione dei giunti | Giunti a filetto, a testa, a sovrapposizione o ad angolo | Giunti sovrapposti principalmente |
| Passi successivi | Incorporato nella saldatura finale oppure rimosso mediante molatura | Di solito nessuna; funge da giunto finale |
| Punti chiave dell'ispezione | Precisione di posizionamento, dimensioni dei chiodini, assenza di crepe | Dimensione interna della pepita, resistenza alla trazione/alla pelatura |
Comprendere la differenza tra saldature a punti e saldature a punti di fissaggio
Per scegliere il metodo di giunzione corretto, è utile osservare come si forma il collegamento e come si comporta all’interno di un assemblaggio. L’aspetto visivo da solo non è un indicatore affidabile delle capacità strutturali della saldatura.
Scopo della saldatura di fissaggio
Saldatura a puntig funge da vincolo temporaneo. Il suo ruolo principale è quello di mantenere gli angoli corretti, le tolleranze dimensionali e i giochi di assemblaggio, contrastando l'espansione e la contrazione termiche che si verificano durante la passata di saldatura finale.
Trattandosi di una tecnica di assemblaggio, gli operatori utilizzano in genere lo stesso procedimento previsto per il giunto finale, come ad esempio MIG o TIG. A seconda della procedura di saldatura, una saldatura di fissaggio viene o completamente fusa e assorbita dalla passata finale, oppure rimossa preventivamente mediante molatura qualora interferisca con il profilo richiesto del cordone di saldatura.
Formazione di punti di saldatura
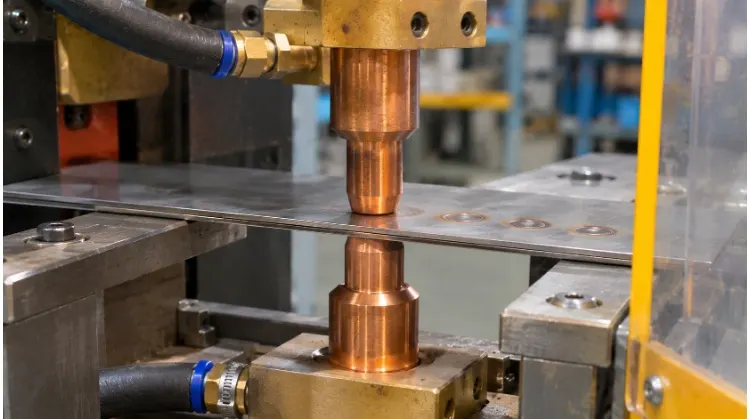
Resistenza saldatura a punti funziona serrando lamiere sovrapposte tra elettrodi in lega di rame. La macchina applica una pressione specifica e fa passare una corrente elevata attraverso i materiali. La resistenza elettrica all’interfaccia genera calore concentrato, che fonde il metallo formando una zona di fusione interna e localizzata nota come pepita.
A differenza di una saldatura a punti, che aggiunge metallo d’apporto o fonde i bordi visibili di un giunto, una saldatura a punti eseguita correttamente si forma interamente tra le superfici di accoppiamento. I segni visibili all’esterno sono solitamente solo lievi rientranze. È necessario distinguere questo processo da saldatura a tappo (riempimento di un foro preforato mediante saldatura MIG/TIG) oppure la funzione “spot timer” presente sulle saldatrici MIG, che si tratta di operazioni di saldatura ad arco e non di vera e propria saldatura a resistenza.
Esempi di assemblaggio
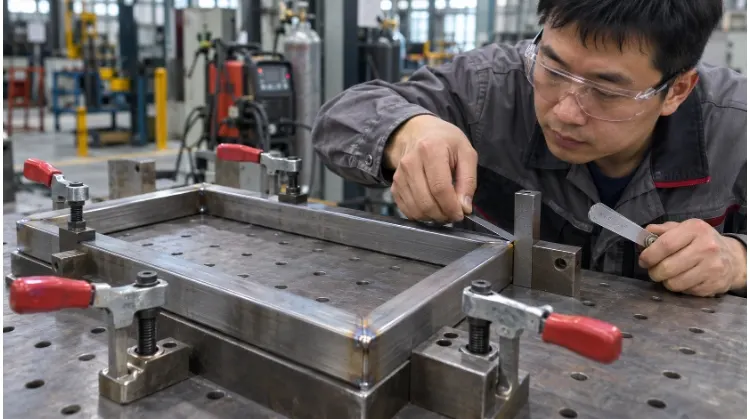
È l’applicazione a determinare la scelta. Durante l’assemblaggio di un telaio rigido per apparecchiature realizzato con tubi quadrati, le saldature di fissaggio mantengono le traverse allineate, mentre il saldatore verifica le misure diagonali prima di completare le saldature strutturali definitive. Al contrario, quando si fissano nervature di irrigidimento a un involucro in lamiera, la saldatura a punti per resistenza garantisce un collegamento rapido e permanente lungo il giunto sovrapposto, senza la deformazione termica che causerebbe la saldatura ad arco continua.
Se il progetto subisce delle modifiche, questi metodi non possono essere semplicemente sostituiti uno a uno. Sostituire una saldatura ad arco continua con una serie di saldature a punti richiede una rivalutazione completa della geometria del giunto, trasformandolo da giunto angolare o di testa a giunto sovrapposto con una larghezza della flangia sufficiente.
Verificare se il giunto è adatto al processo
Per stabilire se un componente sia realizzabile è necessario valutare lo spazio fisico disponibile per gli utensili e il comportamento dei materiali in relazione al processo selezionato.
Giunti e accessi
Le dimensioni fisiche del giunto determinano se l'attrezzatura è in grado di raggiungere il punto di saldatura. Per la saldatura a punti, il progetto deve prevedere una larghezza di sovrapposizione adeguata a contenere il nucleo fuso e impedire l'espulsione dai bordi. Una regola empirica standard per distanza dal bordo è in genere almeno 2 volte lo spessore del materiale più il raggio dell'elettrodo. Esistono inoltre requisiti rigorosi per passo di saldatura (distanza tra punti di saldatura adiacenti) per evitare che il effetto di deviazione, dove la corrente elettrica aggira il punto di saldatura previsto e scorre attraverso le saldature adiacenti già completate.
Anche lo spazio libero per gli utensili è fondamentale. Una saldatrice a punti su piedistallo richiede uno spazio sufficiente profondità della gola per raggiungere il centro del pannello, e gli elettrodi devono essere fissati contemporaneamente da entrambi i lati. Se la sequenza di piegatura limita l'accesso agli elettrodi, un saldatura a tappo può rappresentare un'opzione di ripiego, anche se ciò richiede l'aggiornamento del disegno e la verifica della nuova resistenza del giunto. Per la saldatura a punti, l'operatore necessita di uno spazio libero sufficiente per posizionare la torcia di saldatura con la corretta angolazione di lavoro, specialmente nei canali profondi.
Pila di materiali
Le specifiche dei materiali incidono direttamente sulla fattibilità del processo. Per la saldatura a punti, le variabili includono il tipo di materiale, lo spessore di ciascuno strato e i rivestimenti superficiali. L’acciaio zincato, ad esempio, altera la resistenza di contatto e accelera l’usura degli elettrodi, che richiede un cambio più frequente delle medicazioni degli elettrodi e un controllo più rigoroso del processo.
Quando si uniscono fogli di spessore diverso o si impilano tre o più fogli, il bilancio termico turni. Sebbene le tabelle di riferimento forniscano limiti generali di spessore, i limiti effettivi di produzione dipendono dalla potenza nominale in kVA e dalla forza di serraggio della macchina specifica. Anziché affidarsi a linee guida universali relative allo spessore massimo, gli stabilimenti effettuano solitamente prove di saldatura su provini di materiale specifici per verificare la corretta formazione del nucleo di fusione.
Requisiti del prodotto
L'uso previsto del componente definisce i criteri di accettazione. Gli ingegneri devono valutare le direzioni di carico previste; i punti di saldatura resistono bene ai carichi di taglio, ma sono altamente soggetti a sollecitazioni di torsione e di trazione, poiché la sollecitazione si concentra direttamente sul bordo del nucleo fuso. Se il giunto richiede una tenuta continua contro liquidi o gas, le saldature a punti o di fissaggio intermittenti non saranno sufficienti senza l’uso di sigillanti aggiuntivi o di una saldatura a filo continua.
Anche i requisiti estetici limitano la scelta. La saldatura a punti lascerà una leggera ammaccatura e un’eventuale colorazione dovuta al calore sul lato visibile. Mentre un elettrodo di supporto piatto in rame Sebbene possa ridurre al minimo i segni sulla superficie estetica (una “superficie a vista”), raramente li elimina del tutto. Se è richiesta una finitura perfettamente liscia, il progetto potrebbe richiedere l’uso di perni di saldatura nascosti o di saldature di fissaggio posizionate con cura e levigate prima di procedere con l’operazione di finitura completa.
Controllo dell'allineamento e della deformazione da saldatura
Mantenere la precisione di gioco, di posizione e dimensionale durante la saldatura è una sfida contro la dilatazione e la contrazione termiche. Il modo in cui si gestisce il giunto prima e durante il processo di saldatura determina se il pezzo finale rispetta le tolleranze o se richiede una costosa operazione di raddrizzatura.
Posizionamento dei tacchetti
Il corretto posizionamento dei perni blocca il gruppo contro ritiro da saldatura. Il numero, la lunghezza e la posizione dei punti di saldatura devono garantire una rigidità sufficiente a contrastare le forze di trazione esercitate dalla passata di saldatura finale. Come regola generale, la lunghezza del punto di fissaggio deve essere da 2 a 3 volte lo spessore del materiale più sottile, garantendo una sezione trasversale sufficiente a mantenere il giunto senza richiedere una levigatura eccessiva in seguito.
Anziché affidarsi a una distanza fissa universale, gli ingegneri dovrebbero basare il posizionamento dei punti di fissaggio sullo spessore del materiale e sulla rigidità del componente. Una buona pratica comune consiste nel posizionare i punti di fissaggio partendo dal centro della giuntura verso l’esterno, in modo da spingere eventuali distorsioni verso i bordi liberi.
Calore e sequenza
Un apporto di calore concentrato altera il materiale e provoca deformazioni. Nella saldatura ad arco, tecniche come saldatura a salto o passo indietro distribuire il carico termico su tutta la superficie del pezzo, evitando il surriscaldamento localizzato e la fusione delle lamiere sottili.
È inoltre fondamentale comprendere l’impatto metallurgico del calore temporaneo. Poiché i punti di saldatura sono piccoli, si raffreddano incredibilmente in fretta. Su materiali induribili come l’acciaio ad alto tenore di carbonio, questa rapida tempra può causare fragilità martensite, causando microfessurazioni nella saldatura di fissaggio che compromettono il giunto prima ancora che venga eseguita la saldatura definitiva. In questi casi, la modifica della sequenza di saldatura o l’applicazione di un preriscaldamento localizzato diventano fasi obbligatorie del processo.
Elementi e impostazioni
Non si dovrebbe mai ricorrere alla saldatura per unire con la forza parti tagliate in modo impreciso. Un corretto allineamento e serraggio prima della saldatura garantiscono che la saldatura non debba colmare spazi eccessivi, il che causerebbe gravi deformazioni.
Nella saldatura a punti, il mantenimento delle dimensioni dipende in larga misura dalla macchina programma di saldatura. Ciò comprende la regolamentazione del momento critico (pressione prima della corrente), tempo di saldatura e tempo di mantenimento. Il tempo di mantenimento è particolarmente critico poiché gli elettrodi in rame raffreddati ad acqua fungono da dissipatore di calore. Se la pressione viene rilasciata troppo presto, si verificano “strappi a caldo” (fessurazioni) all’interno del nucleo, compromettendo completamente la resistenza del giunto. Il controllo di processo richiede agli operatori di stabilire chiari punti di ispezione per le dimensioni chiave, regolando immediatamente i dispositivi di fissaggio qualora l'allineamento inizi a subire scostamenti.
Confronta i costi totali di assemblaggio
Per valutare il costo reale di produzione è necessario andare ben oltre il tempo effettivo di saldatura. Un processo che sulla carta sembra più veloce può rapidamente rivelarsi l'opzione più costosa quando si tiene conto, nel ciclo, dei tempi di configurazione, movimentazione e rilavorazione.
Configurazione e volume
La saldatura a punti richiede in genere un investimento iniziale più elevato. Richiede elettrodi in rame dedicati, specifici allineamenti dei dispositivi di fissaggio e il superamento di prove distruttive (come le prove di distacco o di strappo) Ispezione del primo articolo (FAI).
Sebbene la saldatura a punti e ad arco manuale sia ideale per lotti di prototipi o progetti soggetti a frequenti revisioni (ad esempio, Da 1 a 50 unità), l'elevato investimento in beni strumentali (CapEx) di una cella di saldatura a punti diventa in genere conveniente quando i volumi di produzione raggiungere centinaia o migliaia. Gli elevati costi iniziali di installazione della saldatura a punti si ammortizzano facilmente in caso di produzioni su larga scala, mentre la saldatura a punti manuale si avvale di attrezzature standard e di sistemi di fissaggio flessibili, mantenendo bassi i costi iniziali.
Ciclo e automazione
I calcoli dei tempi di ciclo devono includere il serraggio dei pezzi, la saldatura, la movimentazione e il ribaltamento. La saldatura a punti eccelle in termini di velocità pura, realizzando un giunto in frazioni di secondo. Tuttavia, manovrare un telaio grande e pesante per inserirlo nella gola di una saldatrice a punti a piedistallo può richiedere più tempo della saldatura stessa.
Il volume e la ripetibilità giustificano l'automazione, ma questa non è necessariamente più economica in tutti i casi. La saldatura a punti robotizzata o le celle automatizzate di saldatura a punti riducono drasticamente i tempi di ciclo, ma richiedono elevati investimenti in conto capitale e dispositivi di fissaggio su misura, ultraprecisi e costosi. Se i semilavorati in lamiera non rientrano nelle tolleranze, il robot produrrà semplicemente e sistematicamente pezzi difettosi.
Finitura e rilavorazione
I costi più spesso trascurati si verificano una volta terminata la saldatura. I punti di saldatura sporgenti rispetto alla superficie devono spesso essere levigati fino a renderli a filo, il che richiede un notevole impiego di manodopera, abrasivi e operazioni di pulizia. La saldatura a punti elimina il materiale d’apporto e la levigatura, ma comporta a sua volta dei costi nascosti: la manutenzione degli elettrodi (frequente rifinitura delle punte) e ingenti costi di rilavorazione.
Se una saldatura a punti è posizionata male, l’operatore può levigarla delicatamente e riposizionare il pezzo. Se invece una saldatura a punti è posizionata male, si tratta di una fusione permanente. Per separare i pannelli è necessario un attrezzo specializzato punta per saldatura a punti, con conseguente rilavorazione distruttiva che spesso danneggia il metallo di base e porta allo scarto del pezzo.
Riepilogo del confronto dei costi di assemblaggio:
| Costo variabile | Saldatura a punti + saldatura ad arco finale | Saldatura a punti resistente |
| Prerequisiti di processo | Il cordone di saldatura finale soddisfa i requisiti sia di resistenza del giunto che estetici. | La distribuzione dei grani e la resistenza dei grani sono state verificate tramite prove. |
| Investimento iniziale | Dispositivi di fissaggio flessibili, verifica visiva e dimensionale, conferma delle procedure operative standard (WPS). | Dispositivi di fissaggio rigidi, elettrodi su misura, prove FAI distruttive. |
| Tempo totale del ciclo | Comprende il serraggio, la saldatura di fissaggio sequenziale, le passate di saldatura finali e i tempi di raffreddamento. | Comprende il serraggio, cicli di saldatura estremamente rapidi e la movimentazione dei pezzi. |
| Costi a valle | Rimozione delle scorie, molatura, finitura estetica e raddrizzatura dimensionale. | Preparazione della punta dell'elettrodo, prove di routine sui nugget e costose rilavorazioni distruttive. |
(Nota: le ore di manodopera effettive e i costi finanziari devono essere calcolati in base al materiale specifico, al volume di produzione, alla disponibilità delle attrezzature e ai criteri di accettazione finale.)
Specificare e verificare la qualità delle saldature
Anche un giunto ben progettato è destinato a fallire se i requisiti di qualità non vengono comunicati in modo esplicito all’officina. Le indicazioni vaghe presenti nei disegni portano a una produzione non uniforme, costringendo gli operatori a indovinare quali siano i criteri di accettazione previsti.
Accettazione delle saldature di fissaggio
A differenza delle saldature strutturali definitive, le saldature di fissaggio sono spesso descritte in modo insufficiente nei disegni. Anziché limitarsi a inserire semplici annotazioni del tipo “fissare qui”, gli ingegneri dovrebbero utilizzare standard Simboli di saldatura AWS o ISO per definire in modo esplicito la lunghezza della cucitura, il passo e i requisiti di finitura post-saldatura.
Una specifica di produzione adeguata deve indicare se il chiodino sarà consumato (incorporato nella passata finale di saldatura), lasciato così com'è, oppure a filo del pavimento prima di procedere. Gli ispettori valutano i punti di saldatura per verificarne il corretto posizionamento, il profilo adeguato e l’assenza di difetti visibili quali porosità o crepe. Se un punto di saldatura non supera l’ispezione visiva o causa un disallineamento dell’assemblaggio, deve essere rimosso. Le specifiche di qualità devono prescrivere che il processo di rimozione (in genere mediante molatura) non provochi scalfitture né assottigli il metallo di base oltre le tolleranze consentite. Una volta rimossa una saldatura a punti non conforme, l’adattamento dimensionale deve essere completamente verificato nuovamente prima che l’operatore applichi una nuova saldatura a punti.
Verifica della saldatura a punti
La qualità della saldatura a punti non può essere determinata dall'aspetto superficiale. Sebbene un controllo visivo garantisca che gli elettrodi abbiano lasciato impronte accettabili senza espulsioni eccessive (spruzzi di metallo) o profonde crepe superficiali, una verifica accurata richiede l'analisi del nucleo interno.
Poiché il collegamento effettivo è nascosto, gli stabilimenti di produzione ricorrono a prove distruttive per Ispezione del primo articolo (FAI) e il campionamento a intervalli regolari. Tra i metodi più diffusi figurano il test di desquamazione o prova dello scalpello—in cui le lamiere saldate campione vengono separate con forza per misurare il diametro del nucleo di fusione—e sezionamento metallurgico.
Tuttavia, gli acquirenti dovrebbero trovare un equilibrio tra rigore e budget—Specificare in modo eccessivo le prove distruttive su parti non critiche farà aumentare inutilmente il prezzo unitario. La vostra richiesta di preventivo (RFQ) deve specificare la frequenza di campionamento (ad esempio, provini di prova richiesti all’inizio di ogni turno o ogni 500 pezzi) e il protocollo esatto da seguire in caso di anomalie di processo qualora un campione di saldatura risultasse non conforme.
Lista di controllo per i disegni e le richieste di preventivo
Nel passaggio dalla fase di progettazione a quella di produzione, una comunicazione chiara accelera il processo di preventivazione ed elimina ipotesi che potrebbero comportare costi elevati. Utilizzate la seguente lista di controllo per assicurarvi che i vostri disegni e la richiesta di preventivo contengano tutti i dettagli tecnici necessari:
| Area di ispezione | Informazioni richieste relative al disegno / richiesta di preventivo |
| Materiale | Tipo specifico di lega, spessori dei singoli strati, rivestimenti superficiali (ad es. zincati) e condizioni della superficie prima della saldatura. |
| Dettagli dei giunti | Processo finale specificato, posizioni delle saldature, numero totale di saldature, distanza dal bordo e passo delle saldature. |
| Requisiti del prodotto | Direzioni previste dei carichi, requisiti di tenuta, tolleranze dimensionali critiche e norme relative all'aspetto estetico e alla finitura superficiale. |
| Esigenze produttive | Numero di prototipi, dimensione prevista del lotto di produzione e frequenza degli ordini ripetuti. |
| Criteri di accettazione | Norme di saldatura applicabili (ad es. AWS, ISO), metodi di controllo non distruttivo (NDT) e di prova distruttiva richiesti, frequenze di campionamento e requisiti di rendicontazione. |
Per garantire che il progetto della vostra lamiera sia completamente ottimizzato per la produzione, condividi i tuoi disegni CAD, i requisiti dei materiali e le proiezioni di volume insieme al team di ingegneri di TZR. Che abbiate bisogno di prototipazione rapida o di produzione in serie, valuteremo le vostre strutture di giunzione, gli spazi liberi per gli stampi, le sequenze di produzione e i requisiti di ispezione per fornirvi una soluzione DFM affidabile ed economicamente vantaggiosa.