
 German
 English
 Spanish
 Russian
 Italian
 French

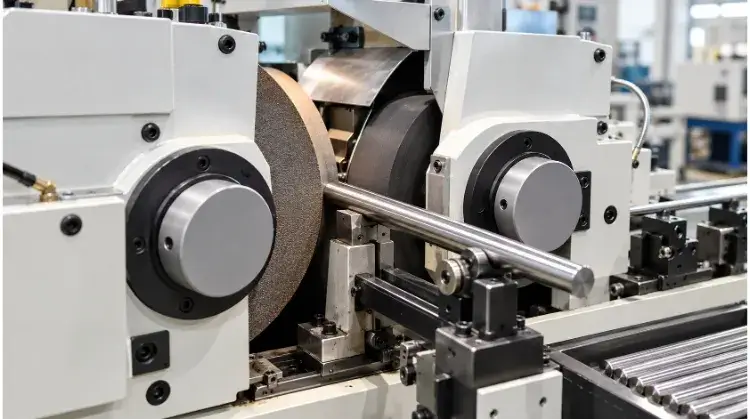
Das spitzenlose Schleifen ist ein Verfahren zur Bearbeitung des Außendurchmessers (OD), bei dem Material von zylindrischen Werkstücken abgetragen wird, ohne dass Spindeln oder Spannfutter zum Einsatz kommen. Stattdessen wird das Werkstück zwischen einer Schleifscheibe, einer Regelscheibe und einem Arbeitsmesser gehalten, was eine Serienfertigung mit höchster Maßgenauigkeit ermöglicht.
Da die einzelnen Teile nicht einzeln eingespannt und gelöst werden müssen, verkürzt dieses Verfahren die Rüst- und Beladezeiten erheblich. Für Ingenieure und Einkaufsleiter ist das spitzenlose Schleifen die ideale Lösung, wenn mit herkömmlicher CNC-Drehbearbeitung enge Außendurchmessertoleranzen nicht eingehalten werden können oder wenn lange, schlanke Wellen bearbeitet werden müssen, die sich sonst unter Druck verbiegen würden.
Ganz gleich, ob Sie eine neue Welle konstruieren oder versuchen, die Kosten für ein bestehendes Bauteil zu senken – ein Verständnis der Mechanismen des spitzenlosen Schleifens ist entscheidend. Hier erhalten Sie einen praktischen Einblick in die Funktionsweise des Verfahrens und die Faktoren, die Ihre Fertigungskosten beeinflussen.
Kurzinfo zum Prozess
- Zielobjekte: Zylindrische Teile, gerade Stifte und abgestufte Wellen (häufig mit einem Längen-Durchmesser-Verhältnis von bis zu 30:1 oder mehr).
- Fütterungsmethoden: Durchlauf, Einstich (Eintauchen) und Endvorschub.
- Wichtige Qualitätskennzahlen: Außendurchmesser-Toleranz (häufig auf ±0,002 mm / ±0,0001″ begrenzt), Zylindrizität und Oberflächenrauheit (typischerweise Ra 0,1 – 0,4 µm).
- Auswahlkriterien: Großserienfertigung und strenge Anforderungen an den Außendurchmesser, die mit herkömmlichen Drehverfahren nicht zuverlässig erfüllt werden können.
Was ist spitzenloses Schleifen und wie funktioniert es?
Um zu verstehen, wie beim spitzenlosen Schleifen Präzision ohne Einspannen des Werkstücks erreicht wird, ist es hilfreich, sich anzusehen, wie das Werkstück während des Schleifvorgangs abgestützt und geführt wird.
Dreipunkt-Stütze
Die Stabilität dieses Prozesses beruht auf einem Dreipunkt-Stützsystem. Erstens, die Schleifscheibe führt den eigentlichen Materialabtrag durch. Es dreht sich mit hoher Geschwindigkeit und zerschneidet das Metall mithilfe von Schleifkörnern.
Gegenüber der Schleifscheibe befindet sich die Regelrad, das in der Regel aus einem gummibindenden Material besteht. Diese Scheibe regelt die Drehzahl und den Vorschub des Werkstücks.
Dazwischen liegt das Arbeits- und Ruheklinge, das das Werkstück von unten stützt. Zusammen halten diese drei Elemente das Werkstück fest und sorgen dafür, dass es ständig mit der Schleifzone in Kontakt bleibt.
Drehung und Vorschub
Beim spitzenlosen Schleifen wird das Werkstück nicht von einem Motor oder einer Spindel angetrieben. Stattdessen sorgt die Reibung der Regelscheibe dafür, dass sich das Werkstück gegen die Schleifscheibe dreht.
Da das Regulierrad leicht geneigt werden kann, erzeugt es auch die Axialkraft, die erforderlich ist, um das Werkstück durch die Maschine zu schieben.
Durch die Anpassung dieses Neigungswinkels und der Drehzahl können die Bediener genau steuern, wie schnell das Werkstück zugeführt wird. Diese Einstellung bestimmt unmittelbar sowohl die endgültige Oberflächengüte als auch die Abtragsrate.
Support und Einrichtung
Durch den Verzicht auf Spannfutter und Zentrierstifte lässt sich die Rüstzeit pro Werkstück nahezu auf null reduzieren. Gerade diese kurze Zykluszeit macht das zentrierlose Schleifen bei großen Stückzahlen so äußerst kosteneffizient.
Zudem wird das Werkstück über seine gesamte Länge hinweg von der Arbeitsklinge abgestützt. Dadurch wird die Gefahr einer Durchbiegung minimiert, die beim Drehen langer, dünner Wellen zwischen den Spitzen häufig auftritt.
Anmerkung aus der Produktion: Da beim spitzenlosen Schleifen der vorhandene Außendurchmesser als Bezugspunkt dient, wird dabei ein nahezu perfekter Zylinder geschliffen, aber Es wird Probleme mit der Rundlaufgenauigkeit nicht beheben.. Wenn ein Bauteil eine bereits vorhandene Innenbohrung aufweist, die gegenüber dem Rohaußendurchmesser außermittig ist, lässt sich dieser Rundlauffehler durch spitzenloses Schleifen nicht beheben.
Durchlaufschleifen vs. Einlaufschleifen vs. Endschleifen
Die Form des Teils und der jeweilige Bereich, der geschliffen werden soll, bestimmen, wie das Werkstück in die Maschine eingeführt wird. Beim spitzenlosen Schleifen kommen drei Hauptvorschubverfahren zum Einsatz.
Durchlaufschleifen
Beim Durchlaufschleifen wird das Werkstück an einer Seite der Maschine eingeführt, durchläuft den gesamten Bereich zwischen den Schleifscheiben und wird an der gegenüberliegenden Seite wieder ausgegeben. Die Regelscheibe ist geneigt, um das Werkstück kontinuierlich durchzuziehen, und fungiert dabei wie ein Förderband.
Dieses Verfahren eignet sich gut für gerade, gleichförmige zylindrische Teile wie Passstifte, Wälzlager und gerade Wellen. Da das Teil die Schleifzone vollständig durchlaufen muss, kann dieses Verfahren nicht für Teile mit Schultern, Köpfen oder mehreren Durchmessern verwendet werden.
Expertentipp zum Material: Bei der Angebotserstellung für das Durchlaufschleifen ist die Geradheit des zugeführten Stangenmaterials von entscheidender Bedeutung. Weist das Rohmaterial eine erhebliche Krümmung auf, wird beim zentrierlosen Schleifen lediglich ein gleichmäßiger Durchmesser entlang dieser Krümmung erzielt. Bei langen Wellen empfehlen wir in der Regel, vor dem Schleifen eine Richtbearbeitung durchzuführen.
In-Feed-Schleifen
Wenn ein Werkstück Schultern, mehrere Durchmesser oder komplexe Profile aufweist, kann es nicht gerade durch die Maschine geführt werden. In diesen Fällen kommt das Einlaufschleifen (auch als Einstechschleifen bezeichnet) zum Einsatz.
Das Werkstück wird zur präzisen Positionierung auf der Arbeitsklinge an einem Endanschlag angelegt. Anschließend wird die Schleifscheibe radial nach innen geführt, um den Zielbereich zu schleifen, und wieder zurückgezogen, damit das Werkstück sicher entnommen werden kann.
Aus Sicht des Einkaufs, Das Durchlaufschleifen ist mit höheren Rüstkosten verbunden. Die Schleifscheibe muss individuell abgezogen werden, um genau dem abgestuften Profil des Werkstücks zu entsprechen. Dieser individuelle Abzug verlängert die Rüstzeit und erfordert spezielle Werkzeuge, was die NRE-Kosten bei Kleinserien erheblich in die Höhe treibt.
End-Feed-Schleifen
Das Endvorschubschleifen wird vor allem für Teile mit konischen Profilen eingesetzt. Das Werkstück wird axial bis zu einem festgelegten Anschlag in die Schleifzone vorgeschoben, durchläuft die Maschine jedoch nicht vollständig.
Stattdessen werden die Räder so eingestellt, dass sie der für den Druck erforderlichen Konizität entsprechen. Sobald das Teil den Endanschlag erreicht hat und das Endmaß erreicht ist, wird es auf derselben Seite wieder herausgezogen, auf der es eingefahren wurde.
Vergleich der Fütterungsmethoden
| Fütterungsmethode | Bewegung des Werkstücks | Typische Teileformen | Schleifbereich und Einschränkungen |
| Durchlauf | Kontinuierliche axiale Bewegung durch die Maschine hindurch | Stecknadeln, Dübel, Stangen, Rollenlager | Schleift den gesamten Außendurchmesser. Teile mit Schultern, Köpfen oder mehreren Durchmessern können nicht bearbeitet werden. |
| In-Feed (Eintauch) | Axial feststehend; das Rad führt radial nach innen | Stufenwellen, Ventilschieber, Teile mit Flanschen | Schleift gezielt bestimmte Bereiche. Erfordert eine individuelle Scheibenaufbereitung und eine individuelle Beladung; längere Zykluszeit. |
| End-Feed | Wurde axial bis zum Anschlag vorgeschoben und anschließend zurückgezogen | Konische Stifte, Bauteile mit spezifischen Endprofilen | Schleift bis zur Schulter oder bis zum Anschlag. Begrenzt auf die Breite der Schleifscheibe. |
Wann sollte man das spitzenlose Schleifen anderen Verfahren vorziehen?
Bei der Bewertung von Fertigungsverfahren müssen Ingenieure entscheiden, ob das spitzenlose Schleifen einen notwendigen Mehrwert bietet oder lediglich unnötige Kosten verursacht. Die Entscheidung hängt in der Regel von der Materialhärte, den geometrischen Toleranzen und dem Produktionsvolumen ab.
Drehen vs. Schleifen
Moderne CNC-Drehmaschinen können enge Außendurchmesser-Toleranzen einhalten, oft bis hinunter zu ±0,01 mm (±0,0004″). Wenn Ihr Bauteil aus ungehärtetem Stahl besteht und Standardpassungen erfordert, ist das Drehen in der Regel ausreichend und kostengünstiger.
Sobald ein Bauteil jedoch einer Wärmebehandlung unterzogen wird (z. B. bis zu einer Härte von HRC 50 oder höher), wird das Drehen äußerst ineffizient. Das spitzenlose Schleifen ist das Verfahren der Wahl für die Endbearbeitung gehärteter Werkstoffe und zum Erreichen von Oberflächengüten, die mit dem Einpunktdrehen einfach nicht erzielt werden können.
Zudem hinterlässt das Drehen eine mikroskopisch kleine spiralförmige Rille (Steigung) auf der Oberfläche des Werkstücks. Bei dynamischen Rotationsdichtungen wirkt diese Rille wie eine Pumpe und führt zu Flüssigkeitsleckagen. Durch das Schleifen entsteht eine ungerichtete oder kreuzschraffierte Oberfläche, was für Wellendichtungsanwendungen von entscheidender Bedeutung ist.
Zentrierlos vs. zwischen den Spitzen
Beim Zwischenzentrumsschleifen (zylindrisch) wird das Werkstück mithilfe von an beiden Enden gebohrten Zentrierbohrungen fixiert. Dieses Verfahren eignet sich hervorragend, um eine strenge Konzentrizität über mehrere abgestufte Durchmesser hinweg zu gewährleisten, da alles relativ zu einer einzigen, festen Mittellinie geschliffen wird.
Beim zentrierlosen Schleifen entfallen die Zentrierbohrungen, wodurch ein eigener Bearbeitungsschritt eingespart wird. Da dieses Verfahren jedoch auf die vorhandene Außenfläche des Werkstücks als Auflage angewiesen ist, eignet es sich am besten für Werkstücke, bei denen vor allem die Außendurchmesserabmessung und die Rundheit entscheidend sind und nicht die Konzentrizität zu einer Innenbohrung.
Kombinierte Prozessabläufe
Das spitzenlose Schleifen wird häufig als Materialvorbereitungsschritt vor weiteren Bearbeitungsschritten eingesetzt. Beispielsweise sind CNC-Drehmaschinen nach Schweizer Art auf Führungsbuchsen angewiesen, die ein Material mit sehr gleichmäßigen Eigenschaften erfordern. Das Vorschleifen der Rohstangen gewährleistet einen reibungslosen Vorschub, verhindert Vibrationen und ermöglicht die Einhaltung engerer Toleranzen bei den gedrehten Merkmalen.
Ein weiterer gängiger Arbeitsablauf ist der „Drehen – Wärmebehandlung – Schleifen“-Prozess. Die Teile werden in weichem Zustand auf einer Drehmaschine grob bearbeitet, wobei ein geringer Schleifzugabezug berücksichtigt wird. Nachdem sich das Teil durch die Wärmebehandlung verformt hat, wird es auf einer spitzenlosen Schleifmaschine bearbeitet, um die thermische Verformung zu korrigieren und die endgültigen Druckmaße zu erreichen.
Technische Fallstudie: Antriebswelle einer Hydraulikpumpe
- Anforderungen an die Teile: Welle aus 4140er Stahl, einsatzgehärtet auf HRC 58. Sie verfügt über zwei Lagerzapfen, für die eine Toleranz von ±0,002 mm und eine Oberflächenrauheit von Ra 0,2 µm erforderlich sind.
- Mögliche Routen: Hartdrehen vs. Schleifen zwischen Spitzen vs. spitzengängiges Schleifen.
- Auswahlgrund und ROI: Beim Hartdrehen lässt sich die Oberflächengüte von Ra 0,2 µm nicht zuverlässig einhalten, ohne dass die Gefahr einer Undichtigkeit der Dichtung besteht. Das Schleifen zwischen den Spitzen wäre zwar möglich, erfordert jedoch das Vorbohren beider Enden –wobei pro Teil 15 Sekunden hinzukamen. Bei einer Auflage von 10.000 Stück konnten durch den Verzicht auf diesen einzelnen Schritt mittels zentrierlosem Schleifen im Durchlauf über 40 Stunden Maschinenzeit eingespart werden, wodurch sich der Stückpreis deutlich senkt.
Welche Genauigkeit und Oberflächenqualität können Sie erwarten?
Wenn man sich die Leistungsübersicht eines Herstellers ansieht, neigt man leicht dazu, sich ausschließlich auf die Toleranz der Außendurchmesser zu konzentrieren. Bei rotierenden Bauteilen oder Präzisionspassungen ist die Abmessung jedoch nur ein kleiner Teil der Qualitätsgleichung.
Durchmesser und Form
Die Außendurchmesser-Toleranz legt lediglich die zulässigen Ober- und Untergrenzen des Durchmessers fest. Ein Bauteil kann jedoch durchaus vollständig innerhalb der Außendurchmesser-Toleranz liegen und dennoch im Einsatz versagen, wenn seine Form nicht korrekt ist.
Die Rundheit stellt sicher, dass das Bauteil keine Erhebungen (Lappen) aufweist, die bei hoher Drehzahl Vibrationen verursachen. Die Geradheit verhindert, dass sich das Bauteil beim Einführen in eine lange, enge Bohrung verkantet. Die Zylindrizität vereint Rundheit, Geradheit und Konizität in einer einzigen 3D-Toleranzzone für kritische Gleitpassungen.
Bezugssysteme und Rundlaufabweichung
Wie bereits erwähnt, garantiert ein perfekter Außendurchmesser keine perfekte Ausrichtung mit dem restlichen Bauteil. Rundlauf und Konzentrizität geben an, wie stark ein Merkmal relativ zu einer bestimmten Bezugsachse schwankt.
Wenn ein Ingenieur eine Welle konstruiert und eine enge Rundlaufabweichungstoleranz zwischen einem zentrierfrei geschliffenen Außendurchmesser und einer Innengewindebohrung festlegt, lässt sich dieses Verhältnis nicht allein durch das zentrierfreie Schleifverfahren sicherstellen. Der Lieferant muss gewährleisten, dass die Innenbohrung exakt auf den Außendurchmesser abgestimmt ist. vor Schleifen oder eine völlig andere Spannmethode vorschlagen.
Oberflächenrauhigkeit
Die Oberflächenrauheit (Ra) gibt die mikroskopisch kleinen Erhebungen und Vertiefungen auf der Oberfläche des Bauteils an. Zwar lässt sich beim spitzenlosen Schleifen problemlos ein Ra-Wert von 0,1 µm (4 µin) erreichen, doch führen übermäßig niedrige Anforderungen zu höheren Kosten, ohne dass dadurch immer ein funktionaler Mehrwert entsteht.
Für eine glattere Oberfläche sind Schleifscheiben mit feinerer Körnung, langsamere Vorschubgeschwindigkeiten und längere „Auslaufzeiten“ (d. h. die Schleifscheibe ohne Vorschub nach innen laufen lassen) erforderlich. Ein Ra-Wert von 0,4 µm ist für Standard-Lagerpassungen hervorragend geeignet. Das Anstreben eines Wertes von 0,1 µm sollte dynamischen Flüssigkeitsdichtungen vorbehalten bleiben, bei denen Leckagen ein erhebliches Risiko darstellen.
Referenz zu Fertigungskapazitäten und Messungen
| Metrisch | Typische Produktionskapazität | Hochpräzisionsgrenze | Standardmessverfahren |
| Toleranz für Außendurchmesser | ±0,005 mm (±0,0002″) | ±0,0015 mm (±0,00006″) | Lasermikrometer / Tropfenanzeige |
| Rundheit | 0,003 mm | 0,001 mm | Talyrond (Rundheitsprüfer) |
| Geradheit | 0,01 mm pro 100 mm | 0,002 mm pro 100 mm | Koordinatenmessgerät / Optischer Komparator |
| Oberflächenrauheit (Ra) | 0,4 – 0,8 µm (16 – 32 µin) | 0,1 µm (4 µin) | Profilometer (Tastspur) |
Hinweis: Die „Hochpräzisionsgrenze“ gibt an, was unter streng kontrollierten Bedingungen (temperaturgeregelte Kühlflüssigkeit, kontinuierliches automatisches Abrichten der Schleifscheibe) erreichbar ist. Darüber hinaus, Die Überprüfung einer Toleranz von ±0,0015 mm erfordert temperaturgeregelte Messlabore und teure Prüfgeräte (wie Lasermikrometer), was zu erheblichen Mehrkosten im Bereich der Qualitätssicherung (QA) führt. zu Ihren endgültigen Teilkosten.
Wie bereitet man Werkstücke für das spitzenlose Schleifen vor?
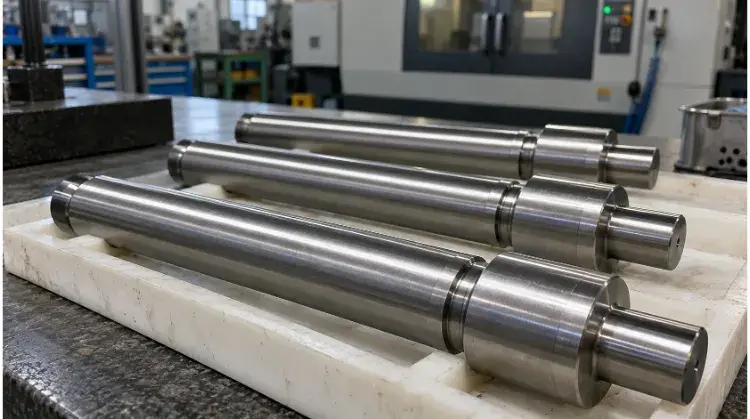
Der Erfolg eines spitzenlosen Schleifvorgangs wird größtenteils bereits entschieden, bevor das Werkstück überhaupt die Maschine erreicht. Der Zustand des Eingangsmaterials, die Maßtoleranzen und die Geometrie des Werkstücks bestimmen unmittelbar, wie einfach – und kostengünstig – ein Werkstück geschliffen werden kann.
Auswirkungen von Material und Härte
Die Werkstoffgüte und der Wärmebehandlungszustand bestimmen die Wahl der Schleifscheibe und die Kühlstrategie. Klebrige Werkstoffe, wie beispielsweise ungehärteter Edelstahl der 300er-Serie, neigen dazu, die Schleifscheibe schnell zu verstopfen.
Dies erfordert, dass der Bediener die Maschine häufig anhält, um die Schleifscheibe abzurichten (zu reinigen und neu zu formen), was die Zykluszeiten in die Höhe treibt. Umgekehrt lassen sich hochgehärtete Legierungen (HRC 60+) hervorragend schleifen, erfordern jedoch unter Umständen teure Superabrasiv-Schleifscheiben (wie CBN), um einen schnellen Verschleiß der Schleifscheibe zu verhindern.
Materialzugabe und Geradheit
Schleifen ist ein Endbearbeitungsvorgang und kein Verfahren zum Abtragen großer Materialmengen. Wenn zu viel Ausgangsmaterial übrig bleibt, muss der Bediener das Werkstück mehrmals durch die Maschine führen (Schruppbearbeitung, gefolgt von einer Schlichtbearbeitung), was die Arbeitskosten in die Höhe treibt.
Die übliche Schleifzugabe sollte etwa 0,1 mm bis 0,2 mm (0,004″ bis 0,008″) betragen. auf dem Durchmesser. Wenn sich zudem eine lange Welle während der Wärmebehandlung stark verbiegt, wird sie von der Schleifmaschine nicht gerichtet; sie schleift lediglich einen perfekt runden Außendurchmesser entlang dieser verbogenen Mittellinie.
Schultern, Reliefs und unterbrochene Schnitte
Wenn Ihr Entwurf das Schleifen bis direkt an eine senkrechte Schulter hin erfordert, ist eine Hinterschneidung (Entlastungsnut) an der Ecke zwingend erforderlich. Ohne Entlastungsnut nutzt sich die scharfe Kante der Schleifscheibe schnell ab, wodurch an der Ecke ein ungeschliffener Radius zurückbleibt.
Auch Merkmale wie Durchgangsbohrungen, Keilnuten oder dünne Wände stellen extreme Herausforderungen dar.
DFM-Warnung zu dünnwandigen Bauteilen: Dünnwandige Rohre stellen beim spitzenlosen Schleifen eine besondere Herausforderung dar. Der Druck zwischen der Regelscheibe und der Schleifscheibe kann dazu führen, dass sich das Rohr vorübergehend zu einer ovalen Form zusammenpresst. Sobald es die Maschine verlässt und der Druck nachlässt, federt das Rohr zurück, was zu einem Werkstück führt, das stark unrund ist und die Toleranzen überschreitet.
DFM und Bewertung des eingehenden Materials
| Design / Kommende Funktion | Was der Grinder wissen muss | Mögliche Auswirkungen auf den Prozess und Kosten |
| Schleifen in der Nähe einer Schulter | Ist eine Entlastungsnut vorgesehen? | Ohne Entlastung verschleißen die Radkanten, was ein ständiges Nachschleifen der Räder erforderlich macht und die Produktion verlangsamt. |
| Zulage für Wareneingänge | Bezieht sich die Toleranz auf den Durchmesser oder auf den Radius? | Zu viel Material erfordert mehrere Durchgänge. Zu wenig Material führt dazu, dass das Teil nicht vollständig „glattgeschliffen“ wird. |
| Lange Wellen / Stangen | Wie groß darf die maximale Durchbiegung sein? | Stark verbogene Teile müssen vor dem Schleifen in einem separaten Arbeitsgang mechanisch gerichtet werden. |
| Querbohrungen oder Keilnuten | Werden die Kanten vor dem Schleifen entgratet? | Grate können die Arbeitsklinge zerkratzen. Bei starken Unterbrechungen sind unter Umständen individuelle Klingenwinkel erforderlich, um ein Ausspringen zu verhindern. |
Wie prüft man Teile und behebt Fehler?
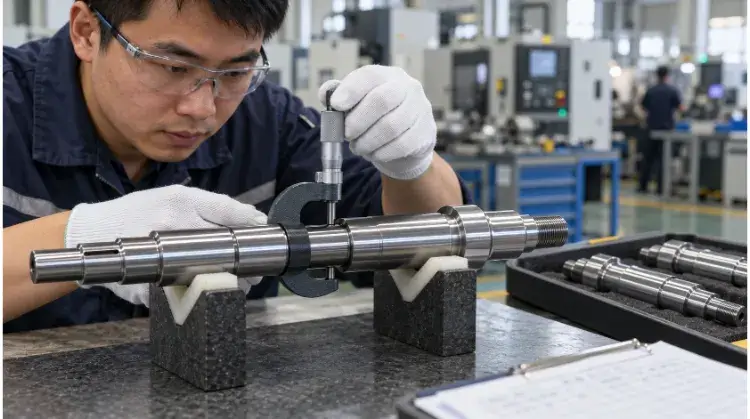
Die Qualitätssicherung beim Schleifen erfordert die Auswahl des richtigen Messwerkzeugs entsprechend den spezifischen Vorgaben in der Zeichnung. Wenn unvermeidlich Fehler auftreten, unterscheidet sich ein erfahrener Bediener von einem Anfänger dadurch, dass er genau weiß, worauf er achten muss.
Abgleich der Druckanforderungen mit der Qualitätskontrolle
Die Außendurchmessermaße lassen sich in der Fertigung problemlos mit Standard-Mikrometern oder Fallmessgeräten überprüfen. Komplexe geometrische Formen wie die Zylindrizität erfordern jedoch den Transport des Teils in ein klimatisiertes Labor zur Prüfung mit einer Koordinatenmessmaschine (CMM) oder einem Talyrond (Rundheitsprüfgerät).
Auch die Oberflächenintegrität muss sorgfältig geprüft werden. Zu hohe Vorschubgeschwindigkeiten können zu „Schleifverbrennungen“ führen, wodurch sich die Mikrostruktur des Metalls unter der Oberfläche verändert. Dies ist mit bloßem Auge nicht erkennbar und erfordert zerstörende Prüfungen oder eine Nital-Ätzung, um sicherzustellen, dass die Wärmebehandlung nicht beeinträchtigt wurde.
Fehlerdiagnose in der Fertigung
Der bekannteste Fehler beim spitzenlosen Schleifen ist der „Polygonaleffekt“, der häufig zu einer dreilappigen Form (einem Reuleaux-Dreieck) führt. Der Außendurchmesser lässt sich mit einem Standardmikrometer einwandfrei messen, doch das Werkstück passt nicht in eine präzisionsgebohrte Bohrung. Hierbei handelt es sich ausschließlich um ein geometrisches Einrichtungsproblem, das durch die Anpassung der Höhe der Werkstückauflage behoben werden kann.
Rattermarken (sichtbare parallele Linien auf dem Werkstück) deuten in der Regel auf Vibrationen hin. Dies könnte bedeuten, dass die Schleifscheibe unausgewuchtet ist oder dass sich an der Regelscheibe eine Abflachung gebildet hat. Konusfehler (ein Ende ist größer als das andere) weisen im Allgemeinen auf eine Fehlausrichtung zwischen den Maschinenführungen und der Schleifzone hin.
Prozessüberwachung und SPC
Das spitzenlose Schleifen ist im laufenden Betrieb äußerst stabil, doch der Verschleiß der Schleifscheibe führt zu einer allmählichen Maßabweichung. Durch die Messung jedes zehnten oder fünfzigsten Werkstücks verfolgen die Bediener den mit zunehmendem Verschleiß der Schleifscheibe langsam ansteigenden Außendurchmesser und nutzen dabei die statistische Prozesskontrolle (SPC), um die Toleranzgrenzen nicht zu überschreiten.
In modernen Fertigungsanlagen, Lasermessgeräte im Produktionsprozess überwachen die austretenden Teile kontinuierlich. Dadurch können die CNC-Steuerungen das Rad automatisch um einen einzigen Mikrometer nach innen verschieben, ohne die Produktion anzuhalten, wodurch sichergestellt wird, dass bei einer großen Produktionsserie keine Abweichungen auftreten.
Matrix zur Fehlerbehebung
| Fehlererscheinung | So bestätigen Sie | Wahrscheinliche Ursache | Erste Anpassung |
| Lobing (Unrundheit) | V-Block mit Messuhr oder Rundheitsprüfgerät | Der Mittelpunkt ist im Verhältnis zu den Rädern zu niedrig oder zu hoch eingestellt. | Stellen Sie die Höhe des Arbeits- und Ruheblatts ein. |
| Rattermarken | Sichtprüfung unter Licht / Profilometer | Unwucht am Rad oder falsche Auswuchtung des Rades. | Die Schleifscheibe neu ausrichten und abtragen. |
| Auslaufen | Mikrometer-Messungen an beiden Enden | Die Führungsplatten sind nicht auf das Regelscheibe ausgerichtet. | Die Ausrichtung der Ein- und Auslaufführung anpassen. |
| Schleifbrand | Nital-Ätztest (die Oberfläche verfärbt sich dunkel) | Zu hohe Zerspanungsleistung oder unzureichender Kühlmittelfluss. | Verringern Sie den Vorschub; überprüfen Sie die Kühlmitteldüsen. |
Was beeinflusst die Schleifkosten und die Durchlaufzeit?
Bei der Preisgestaltung im spitzenlosen Schleifen spielen der Rüstvorgang und die Nachbearbeitung eine entscheidende Rolle. Wenn Einkaufsteams verstehen, wie Lieferanten die Gesamtkosten berechnen, können sie ihre Angebotsanfragen entsprechend gestalten, um die besten Preise zu erzielen.
Rüstzeit vs. Auftragsmenge
Die Einrichtung einer spitzenlosen Schleifmaschine – das Wechseln der Schleifscheiben, das Einstellen der Klingenhöhe, das Einstellen des Regelscheibenwinkels, das Abrichten der Schleifscheibe und die Durchführung von Erstmusterprüfungen – kann zwischen 2 und 6 Stunden dauern.
Wenn Sie 100 Teile bestellen, verteilen sich diese vier Stunden Rüstkosten auf nur sehr wenige Einheiten, wodurch der Stückpreis exorbitant hoch wird.
Expertentipp zum Kauf: Verwechseln Sie niemals die geschätzte Jahresabnahme (EAU) mit der Losgröße. Wenn Sie eine geschätzte Jahresabnahme von 12.000 Stück angeben, aber monatliche Lieferungen von 1.000 Stück verlangen, muss der Lieferant 12 separate Rüstvorgänge durchführen. Ihre Preisgestaltung richtet sich nach der Charge von 1.000 Stück, nicht nach dem Volumen von 12.000 Stück.
Verarbeitung, Handhabung und Verpackung
Die Zykluszeit bestimmt die Betriebskosten. Ein Werkstück, bei dem 0,3 mm Material abgetragen werden müssen, erfordert möglicherweise zwei Schruppdurchgänge und einen Schlichtdurchgang. Durch die Reduzierung des Ausgangsmaterials auf nur 0,1 mm lassen sich die Schruppdurchgänge möglicherweise vollständig einsparen, wodurch sich die Bearbeitungszeit um 60% verkürzt.
Auch Handhabung und Logistik verursachen versteckte Kosten. Hochpräzise Teile (Ra 0,2 µm oder besser) erfordern maßgeschneiderte Schaumstoffpolster, individuelle Netzverpackungen oder Rostschutzöl, um den Transport unbeschadet zu überstehen. Der Massentransport von präzisionsgeschliffenen Teilen führt unweigerlich zu Oberflächenkratzern und Ausschuss; daher muss die Verpackung bereits im ursprünglichen Angebot berücksichtigt werden.
Sind Sie bereit, Ihr Präzisionsschleifen zu optimieren?
Das spitzenlose Schleifen ist ein leistungsstarkes Verfahren, doch um seine Vorteile voll auszuschöpfen, ist eine enge Abstimmung zwischen Ihrer Konstruktion, Ihrem Ausgangsmaterial und Ihrem Fertigungspartner erforderlich.
Ganz gleich, ob Sie die Produktion eines kritischen Befestigungselements für die Luft- und Raumfahrt hochfahren oder Probleme mit der Rundlaufgenauigkeit bei einer Hydraulikspule beheben möchten – wir können Ihnen helfen. Reichen Sie noch heute Ihre Zeichnungen, Angaben zum Zustand des Eingangsmaterials und Ihre Anforderungen an die Losgröße bei unserem Ingenieurteam ein, und wir erstellen für Sie eine umfassende Prozessanalyse sowie ein auf Ihre konkreten Produktionsziele zugeschnittenes Angebot.