
 German
 English
 Spanish
 Russian
 Italian
 French

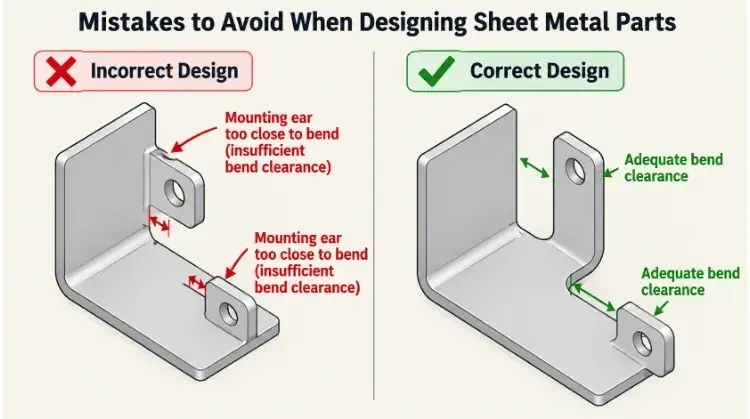
Ein Blechteil, das in einer CAD-Baugruppe einwandfrei funktioniert, übersteht nicht immer den Umformvorgang auf der Abkantpresse. Diese Diskrepanz zwischen digitaler Modellierung und physischer Fertigung ist eine häufige Ursache für Produktionsverzögerungen, hohe Ausschussquoten und unerwartete Kostenüberschreitungen.
Bei TZR prüft unser Ingenieurteam jeden Monat Hunderte von kundenspezifischen Blechkonstruktionszeichnungen. Dabei stellen wir immer wieder ein Muster von Problemen hinsichtlich der Fertigungsgerechtheit (DFM) fest, die vor Produktionsbeginn behoben werden müssen. Die Korrektur eines Abstandsfehlers im CAD dauert nur wenige Minuten, wird dieser jedoch erst bei der Erstmusterprüfung (FAI) entdeckt, führt dies zu Materialverschwendung, neuen Maschineneinrichtungen und Terminverzögerungen.
Um Konstruktions- und Beschaffungsteams dabei zu unterstützen, Konstruktionen für die Fertigung zu optimieren, haben wir die neun häufigsten Fehler bei der Blechkonstruktion sowie die Standardregeln für die Fertigung dokumentiert, mit denen sich diese Fehler vermeiden lassen.
Kurzfassung: Die 9 DFM-Fehler bei der Blechbearbeitung, die es zu vermeiden gilt
- Fehler 1: Anordnung von Löchern und Aussparungen innerhalb der Biegeverformungszone.
- Fehler 2: Festlegen mehrerer Innenkurvenradien für ein einzelnes Teil.
- Fehler 3: Nichtberücksichtigung des Werkzeugabstands bei der Abkantpresse bei komplexen Biegungen.
- Fehler 4: Verwendung komplexer Schweißvorrichtungen anstelle einer Nut-und-Feder-Konstruktion.
- Fehler 5: Verzicht auf Biegeentlastungen an sich kreuzenden Flanschen.
- Fehler 6: Sich auf die CAD-Standard-K-Faktoren verlassen, ohne die Materialspezifikationen zu überprüfen.
- Fehler 7: Nichtberücksichtigung der Dicke der Oberflächenbeschichtung bei Spielpassungen.
- Fehler 8: Biegen parallel zur Materialkornstruktur.
- Fehler 9: Entwurf großer, hohler Gehäuse, die das Versandvolumen erhöhen.
1. Anordnung von Löchern und Aussparungen innerhalb der Verformungszone
Wenn Blech auf einer Abkantpresse geformt wird, unterliegt das Material unmittelbar neben der Biegelinie einer plastischen Verformung. Der Innenradius wird zusammengedrückt, während der Außenradius gedehnt wird. Befindet sich ein Loch, ein Schlitz oder eine Aussparung innerhalb dieser Verformungszone, führt die mechanische Beanspruchung zu einer Verformung des Merkmals – typischerweise wird ein rundes Loch zu einem ovalen verzerrt.
In diesem Fall fällt das Bauteil in der Regel bei der Eingangskontrolle durch, da die Befestigungselemente nicht richtig sitzen, was bei der Endmontage zu einer Fehlausrichtung führt.
Wenn Sie beispielsweise mit 2 mm dickem Aluminium und einem 2 mm Biegeradius, der Rand eines Lochs sollte mindestens 7 mm vom Beginn der Biegung entfernt sein. Wenn konstruktive Vorgaben erfordern, dass ein Element näher liegen muss, muss der Hersteller ein Loch bohren oder Lasergeschnitten das Bohren als Folgevorgang nach dem Umformen. Dies gewährleistet Präzision, verlängert jedoch die Zykluszeit im Fertigungsprozess.
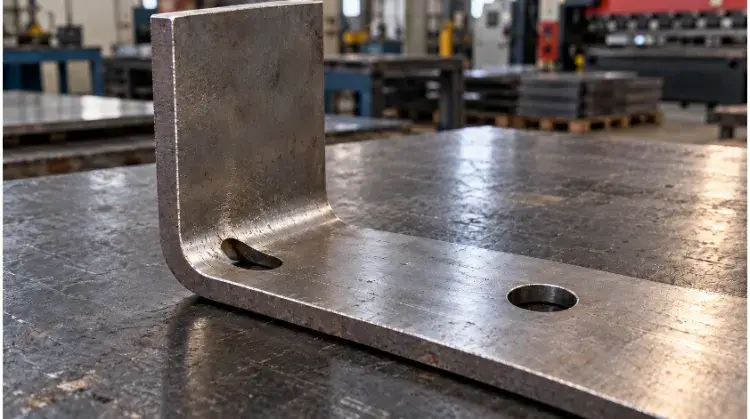
2. Festlegen mehrerer Innenbogenradien für ein einzelnes Bauteil
Mit CAD-Software können Konstrukteure den verschiedenen Flanschen desselben Bauteils problemlos unterschiedliche Biegeradien zuweisen. Dies mag zwar bestimmten internen Komponenten oder ästhetischen Vorlieben entgegenkommen, wirkt sich jedoch direkt auf die Effizienz in der Fertigung und die Stückkosten aus.
Bediener von Abkantpressen sind auf bestimmte Werkzeugkombinationen – einen Stempel und eine V-Matrize – angewiesen, um einen bestimmten Radius zu formen. Wenn ein einzelnes Teil drei verschiedene Innenradien erfordert, muss der Bediener die Maschine anhalten, die schweren Werkzeuge wechseln und dreimal separate Testbiegungen durchführen. Ein einziger Werkzeugwechsel kann 15 bis 20 Minuten Rüstzeit in Anspruch nehmen. Multipliziert man dies mit der gesamten Produktionsserie, verringert sich der Maschinendurchsatz und steigen die Arbeitskosten.
Um die Produktion effizient und kostengünstig zu gestalten, ist es gängige Praxis, einen einzigen, einheitlichen Innenbiegeradius für das gesamte Bauteil festzulegen. Ein Standardradius in Höhe der Materialdicke (1T) ist konstruktiv stabil und eignet sich gut für die meisten duktilen Werkstoffe, darunter kaltgewalzter Stahl und Aluminium 5052. Bei härteren Werkstoffen wie Edelstahl 304 wird im Allgemeinen ein Radius von 1,5T bis 2T empfohlen, um Oberflächenrisse zu vermeiden.
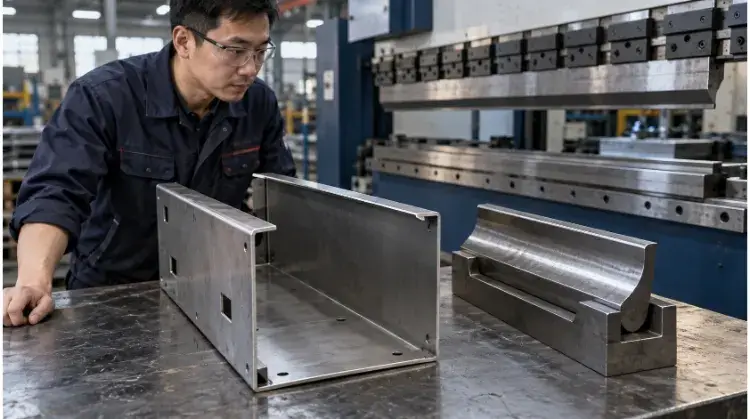
3. Nichtbeachtung des Werkzeugabstands bei Abkantpressen (die „Z-Biegung“-Falle)
Ein häufiges Problem bei der Blechkonstruktion ist, dass vergessen wird, dass die Teile mit physischen Maschinen geformt werden. Während man mit CAD-Software Metall problemlos zu engen, tiefen U-Profilen oder kompakten Z-Biegungen falten kann, ist in der Fertigung physischer Freiraum für die Abkantpressenwerkzeuge erforderlich.
Wenn ein tiefes Profil geformt wird, kann der zuvor gebogene Flansch bei der nächsten Biegevorgang leicht gegen den oberen Stempel prallen. Herkömmliche gerade Stempel reichen einfach nicht bis in das Innere tiefer Profile hinein. Um eine enge Biegung zu erzwingen, sind oft maßgefertigte Schwanenhalswerkzeuge erforderlich, was sofort unerwartete Rüstkosten verursacht und Ihre Vorlaufzeit um Wochen verlängert.
Wenn das Bauteil physisch nicht um das Werkzeug herum passt, kann der Maschinenbediener die Biegung nicht ausführen. Berücksichtigen Sie bei der Konstruktion stets die Abmessungen von Standard-Abkantwerkzeugen.
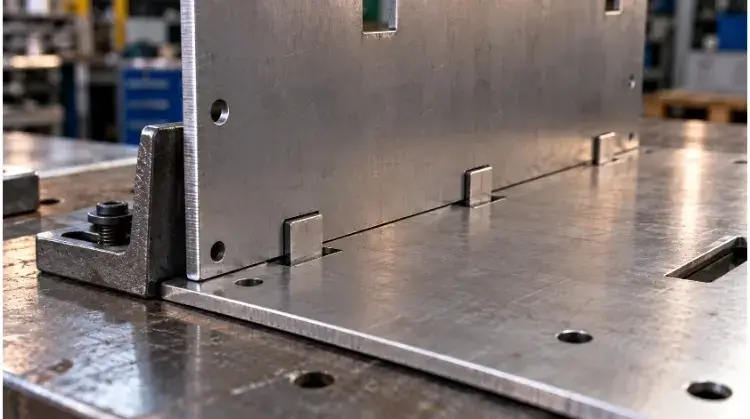
4. Einsatz von Schweißvorrichtungen anstelle der „Laschen-und-Schlitz“-Konstruktion
Traditionelle Blechmontage Dabei werden häufig zwei flache Platten im 90-Grad-Winkel miteinander verbunden, und zwar mithilfe von Schweißen. Um eine exakte rechtwinklige Ausrichtung zu gewährleisten und die Toleranzen einzuhalten, müssen die Hersteller maßgeschneiderte Schweißvorrichtungen anfertigen. Die Konstruktion und Kalibrierung dieser Vorrichtungen verursacht erhebliche Mehrkosten und verlängert die Durchlaufzeiten, insbesondere bei Kleinserien.
Ein weitaus effizienterer Ansatz besteht darin, Selbstbefestigungselemente bereits während des Laserschneidvorgangs direkt in die Abwicklungszeichnung zu integrieren. Durch die Konstruktion asymmetrischer, ineinandergreifender Laschen und Schlitze schaffen Sie eine „Poka-Yoke“-Montage (fehlersichere Montage).
Da der Laserschneider naturgemäß eine hohe Präzision bietet, passen die Laschen und Schlitze perfekt zusammen. Für einen Schweißer ist es physisch unmöglich, die Teile falsch herum zusammenzusetzen. Diese Methode macht Kosten für Vorrichtungen überflüssig und verkürzt die Schweißzykluszeiten um bis zu 50%, wodurch sie bei großen Stückzahlen äußerst kosteneffizient wird.
5. Weglassen von Biegeentlastungen an sich kreuzenden Flanschen
Wenn zwei gebogene Flansche an einer Ecke aufeinandertreffen – beispielsweise bei einem Elektronikgehäuse –, benötigt das Metall Platz, um sich verformen zu können. Versucht ein Konstrukteur, diese aneinandergrenzenden Kanten zu biegen, ohne an der Schnittstelle Material abzutragen, wird das Metall unvorhersehbar gedehnt und reißt.
Diese Mikrorisse und zerknitterten Ecken sind nicht nur optische Mängel oder Engpässe bei der Montage. Sie legen das blanke Metall frei, beeinträchtigen Schutzbeschichtungen wie die Verzinkung und werden im Einsatz zu Hauptursachen für Rost und Korrosion.
Das Einfügen dieser kleinen runden oder rechteckigen Entlastungsausschnitte in die CAD-Datei dauert nur wenige Sekunden, garantiert jedoch saubere, konstruktiv einwandfreie Ecken, die die Qualitätskontrollen bestehen.
6. Blindes Vertrauen in die CAD-Standard-K-Faktoren
Die K-Faktor ist ein mathematisches Verhältnis, mit dem berechnet wird, um wie viel sich ein bestimmtes Blech beim Biegen dehnt. Es ist entscheidend für die Erstellung eines präzisen Abwicklungsmusters. Viele Ingenieure belassen die Einstellung ihres CAD-Programms auf dem Standard-K-Faktor (in der Regel etwa 0,44 für Weichstahl), unabhängig davon, welches Material sie tatsächlich verwenden.
Die Dehnungseigenschaften von Aluminium 5052, Edelstahl 304 und kaltgewalztem Stahl unterscheiden sich voneinander. Verwendet die Software einen falschen K-Faktor, erzeugt der Laserschneider ein flaches Schnittmuster, das leicht abweicht. Nach dem Biegen werden die Endmaße bei Maßprüfungen durchweg die Anforderungen verfehlen.
Anstatt den K-Faktor zu schätzen, sollten Sie ein sauberes 3D-Modell mit eindeutigen Endtoleranzen bereitstellen. Bei TZR berechnen unsere Ingenieure den genauen Biegeabzug auf der Grundlage der jeweiligen Materialcharge, der Kornrichtung und der präzisen Abkantwerkzeuge, die wir für Ihre Serie einsetzen werden. So wird sichergestellt, dass Ihre Teile bereits ab dem ersten Stück maßgenau sind.
7. Nichtberücksichtigung der Beschichtungsdicke bei den Abständen
Ein CAD-Modell stellt das rohe Metall dar, doch physische Teile erfordern fast immer eine Oberflächenbeschaffenheit vor der Endmontage. Ein häufig auftretendes Versäumnis ist die Auslegung von Passungen mit perfektem Spiel für Beschläge, Bewegungsmechanismen oder zusammenpassende Teile, ohne die tatsächliche Dicke der endgültigen Beschichtung zu berechnen.
Standard-Pulverbeschichtung Fügt pro Oberfläche 0,06 mm bis 0,12 mm Material hinzu. Wenn Sie eine Bohrung für eine PEM-Mutter mit engem Presssitz entwerfen, verhindert diese zusätzliche Dicke, dass sich die Befestigungsteile korrekt einrasten. Gleitlaschen oder Scharniere, die mit Nulltoleranz konstruiert wurden, klemmen nach dem Auftragen der Farbe vollständig fest.
Das manuelle Abkratzen der Pulverbeschichtung treibt nicht nur die Arbeitskosten in die Höhe – es beeinträchtigt auch die Schutzschicht und legt das blanke Metall frei, wodurch unmittelbar Rost- und Korrosionsgefahr im Bereich Ihrer Befestigungselemente entsteht.
8. Biegen parallel zur Faserrichtung des Werkstoffs
Blech wird hergestellt, indem das Rohmaterial durch schwere Walzwerke geführt wird. Durch diesen Prozess wird die Kristallstruktur des Metalls gestreckt, wodurch eine ausgeprägte Kornrichtung entsteht – ähnlich wie die Maserung bei einem Stück Holz.
Wenn Sie ein Bauteil konstruieren, bei dem die Biegelinie parallel zu dieser Faserrichtung verläuft, zwingt die Abkantpresse das Metall dazu, entlang seiner strukturell schwächsten Grenzen zu brechen. Dies führt regelmäßig zu einer „Orangenschalenbildung“ oder zu starken Mikrorissen entlang des Außenradius, insbesondere bei härteren Werkstoffen wie Edelstahl 304 oder Aluminium 6061-T6.
Die geringen anfänglichen Einsparungen bei der Rohstoffausnutzung werden sofort zunichte gemacht, wenn eine Charge von Teilen auf der Abkantpresse Risse bekommt und verschrottet werden muss.
9. Entwurf großer, hohler Formen, die „Luft“ transportieren
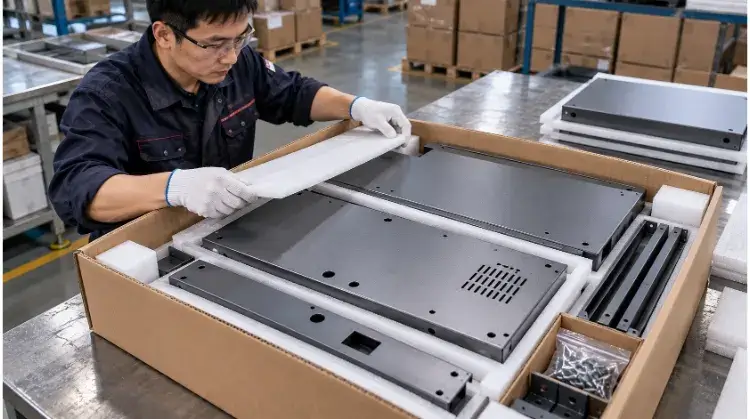
Beschaffungsmanager wissen, dass die Herstellungskosten nur einen Teil der Gleichung ausmachen; die internationalen Logistikkosten bestimmen die endgültigen Gesamtkosten. Ein häufiger Konstruktionsfehler bei Industrieanlagen besteht darin, große Gehäuse als massive, vollständig verschweißte Monocoque-Konstruktionen zu entwerfen.
Große, hohle Baugruppen weisen eine äußerst schlechte Packdichte auf. Sie lassen sich in einem Seefrachtcontainer nicht dicht stapeln. Wenn Sie diese Bauteile versenden, zahlen Sie hohe Frachtraten für den Transport von leerer Luft.
Abgesehen davon, dass sich die Frachtkosten dadurch erheblich senken lassen, wird durch die flache Verpackung Ihrer Blechteile das Risiko von Transportschäden praktisch auf null reduziert.
Sind Sie bereit für die Fertigung Ihrer Blechteile? Eine kurze Überprüfung jetzt verhindert später kostspielige Nacharbeiten. Senden Sie Ihre STEP- oder DXF-Dateien an das Konstruktionsteam bei TZR. Wir führen eine umfassende DFM-Analyse durch, decken potenzielle Fertigungsprobleme auf und senden Ihnen innerhalb von 24 Stunden ein vollständig optimiertes Angebot zu.