
 Spanish
 English
 German
 Russian
 Italian
 French

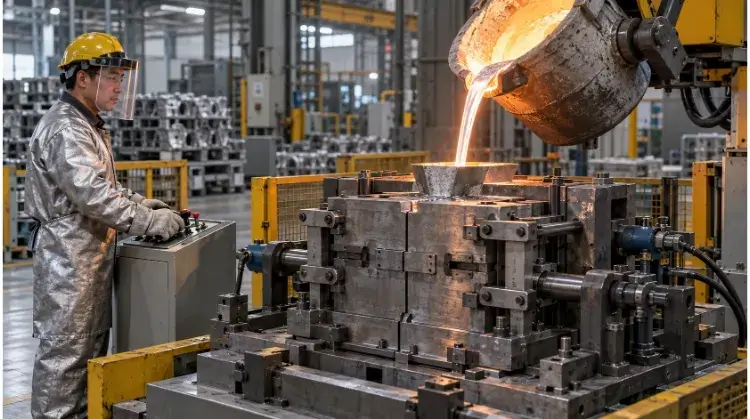
La fundición en molde permanente es un proceso de metalurgia que utiliza moldes reutilizables de acero o hierro fundido para fabricar piezas de metales no ferrosos de gran densidad. Ofrece una mayor resistencia mecánica y tolerancias más ajustadas que la fundición en arena, lo que la convierte en la opción óptima para la fabricación de componentes de aluminio y zinc en volúmenes medios y altos.
Antes de profundizar en las normas de DFM y los costes de las herramientas, debes determinar si este proceso se ajusta a tu realidad productiva. La elección de este método requiere una evaluación conjunta de tus requisitos estructurales y tus objetivos financieros. Utiliza la siguiente lista de comprobación para evaluar rápidamente si tu proyecto se ajusta a estos criterios:
| Criterio de evaluación | Lo que debes confirmar |
| Material | Tipo de aleación y estado específico (por ejemplo, A356-T6 frente a «tal y como se funde») para determinar la dureza tras el mecanizado. |
| Estructura | Ángulos de desmoldeo (normalmente de 2 a 3°), necesidad de núcleos de arena (lo que aumenta el coste) y uniformidad del espesor de las paredes. |
| Precisión | Tolerancias de la pieza fundida frente a las dimensiones tras el mecanizado, indicando en qué casos es obligatorio el uso de CNC. |
| Volumen | Demanda anual prevista y estabilidad del diseño (modificar las herramientas metálicas resulta caro). |
| Posprocesamiento | Capacidad de tratamiento térmico, adherencia del recubrimiento y requisitos de ensayos no destructivos (END). |
¿Cómo funciona la fundición en molde permanente?
El éxito de una fundición depende de un ciclo de producción controlado con precisión. Analicemos cómo cada fase de fabricación influye directamente en la calidad final y la integridad estructural de su pieza.
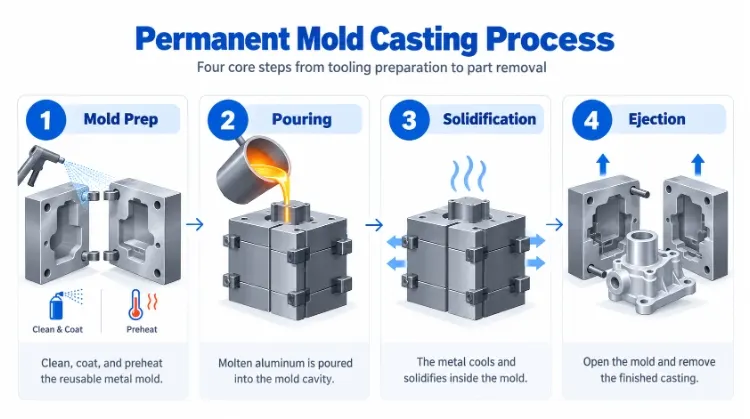
Preparación del molde
El ciclo de producción comienza con la preparación de las herramientas. Las mitades del molde metálico —normalmente mecanizadas a partir de hierro fundido o acero para herramientas H13— se precalientan a una temperatura de trabajo comprendida entre 150 °C y 260 °C (300 °F–500 °F) para las aleaciones de aluminio. El precalentamiento mantiene la fluidez del metal y evita un choque térmico inmediato en el utillaje.
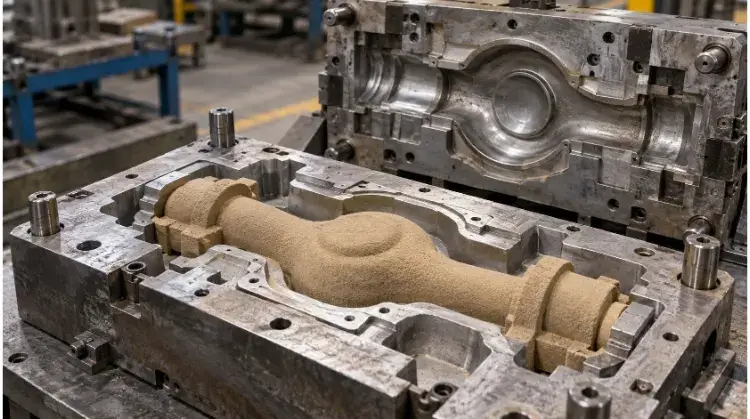
A continuación, se aplica un recubrimiento refractario a las superficies de las cavidades para que actúe como capa aislante y evite que el metal fundido se adhiera al molde. Si la pieza requiere cavidades internas, se colocan núcleos de arena (en el moldeo semipermanente) o pasadores metálicos extraíbles antes de sujetar el molde. Impacto en la calidad: El espesor y la técnica de aplicación de este recubrimiento refractario influyen directamente en la tolerancia dimensional final y en la uniformidad del acabado superficial.
Llenado y solidificación
Una vez cerrado el molde, se introduce el metal fundido. En la colada por gravedad estándar, el metal fluye por el canal de colada por su propio peso. Para reducir la turbulencia y minimizar la retención de óxido, las instalaciones suelen utilizar mecanismos de colada por inclinación, en los que se gira el molde durante el llenado, o la colada a baja presión para impulsar el metal fundido hacia arriba de forma suave.
La solidificación es la fase más crítica para el control de calidad. Las fundiciones controlan la solidificación direccional mediante diseños específicos de los canales de colada, la ventilación de los moldes y controles de temperatura localizados, de modo que la pieza se asiente correctamente a medida que se contrae. Impacto en la calidad: Una solidificación mal orientada es la principal causa de la porosidad por contracción interna, que a menudo solo se detecta más tarde, durante el costoso mecanizado CNC.
Expulsión y acabado
Una vez que la pieza se ha enfriado lo suficiente, el molde se abre y los pasadores de expulsión empujan la pieza fundida hacia fuera. La pieza recién fundida aún conserva el sistema de colada, los canales de colada y los elevadores, que normalmente se retiran mediante sierras de cinta o prensas de recorte. Si se han utilizado núcleos de arena, estos se eliminan de las cavidades internas mediante vibración o calcinación.
En esta fase, la pieza fundida en bruto está lista para las operaciones posteriores. Esto suele implicar un tratamiento térmico para cumplir los requisitos de propiedades mecánicas, seguido de un mecanizado CNC para alcanzar las tolerancias finales en las superficies funcionales. Impacto en la calidad: Si durante la fase de diseño no se dejan márgenes de mecanizado suficientes, las fresas CNC entrarán en contacto con la capa exterior dura y abrasiva de la pieza tal y como ha salido del molde, lo que provocará un rápido desgaste de las herramientas y unos acabados de mecanizado deficientes.
¿Cuándo conviene optar por la fundición en molde permanente?
Elegir el método de fabricación adecuado implica encontrar el equilibrio entre los costes iniciales de utillaje y los volúmenes de producción previstos. Analiza estas comparaciones clave para determinar si este proceso cumple tus objetivos estructurales y financieros.
Características de las piezas y demanda
La fundición en molde permanente resulta adecuada para piezas que requieren una mayor resistencia mecánica y una menor porosidad que la fundición en arena, pero cuyo volumen no justifica la inversión en utillaje para la fundición a alta presión (HPDC). Desde el punto de vista de los costes, este proceso suele alcanzar el menor coste por pieza cuando se producen entre 1.000 y 20.000 unidades al año.
Desde el punto de vista estructural, se adapta mejor a secciones transversales más gruesas y variables que el HPDC, aunque sigue siendo necesario controlar las transiciones en el espesor de las paredes para evitar defectos de contracción. Dado que modificar un Mecanizado CNC Los moldes de acero son caros, por lo que este proceso solo debe elegirse cuando el diseño del producto sea estable y no se prevean cambios geométricos frecuentes.
Comparación de la fundición en arena
En comparación con la fundición en arena, el moldeo en molde permanente requiere una inversión inicial mayor, ya que los moldes se fabrican a partir de aleaciones metálicas en lugar de a partir de modelos de arena. Sin embargo, el molde metálico reutilizable permite obtener piezas con una mayor consistencia dimensional —normalmente de ±0,015 pulgadas para la primera pulgada—.
Además, permite obtener acabados superficiales más lisos, que suelen oscilar entre 150 y 400 RMS. Esto reduce directamente la cantidad de mecanizado CNC secundario necesario, lo que compensa el mayor coste de las herramientas a lo largo de una tirada de producción. La fundición en arena sigue siendo el método preferido para geometrías muy complejas con muescas o tiradas piloto de bajo volumen.
Comparación de la fundición a presión de alta presión
El proceso HPDC inyecta metal a altas velocidades y presiones, lo que lo hace adecuado para paredes extremadamente finas (de hasta 1,5 mm) y ritmos de producción elevados. Sin embargo, el utillaje para HPDC requiere una inversión inicial considerablemente mayor. Aunque los troqueles de HPDC pueden durar más de 100 000 ciclos, los moldes permanentes suelen sufrir fatiga térmica (fisuras por calor) tras entre 30 000 y 50 000 coladas, lo que requiere su mantenimiento o sustitución.
Una diferencia fundamental radica en la integridad del material. Las piezas fabricadas mediante HPDC suelen presentar porosidad por aire atrapado, lo que significa que, por lo general, no pueden soldarse ni someterse a tratamientos térmicos a altas temperaturas (como el T6) sin que se formen ampollas. Las piezas fundidas en molde permanente se solidifican con mayor densidad, lo que permite un tratamiento térmico completo, por lo que constituyen la opción habitual para componentes a prueba de presión, como colectores hidráulicos y soportes estructurales.
¿Cómo elegir las aleaciones y los tratamientos térmicos?
La elección del material determina tanto el rendimiento de la pieza en condiciones reales como su facilidad de fabricación. Adaptar el tipo de aleación y el tratamiento térmico a las condiciones específicas de uso evita fallos prematuros.
Selección de aleaciones de aluminio
Los grados A356 y 319 son los más utilizados en la fundición en molde permanente debido a su excelente fluidez y resistencia al desgarro en caliente. Sin embargo, al especificar estos grados, los ingenieros también deben definir el estado de templado requerido —como «tal como se funde» (F) o T6—, ya que esto determina las características mecánicas finales de referencia.
Dejar el temple sin definir suele dar lugar a piezas que son demasiado blandas para soportar cargas estructurales o demasiado frágiles para resistir impactos. Comprueba siempre las fichas técnicas de los materiales con tu fundición para asegurarte de que la fluidez de la aleación se ajusta a tus requisitos de espesor de pared.
Condiciones de resistencia y servicio
La elección de la aleación adecuada depende totalmente de las tensiones operativas, más que de las denominaciones genéricas del sector. Para aplicaciones herméticas a la presión, como las válvulas hidráulicas, la aleación A356 ofrece buenos resultados, ya que su estrecho intervalo de solidificación minimiza la porosidad por contracción, lo que evita las fugas de fluido bajo carga continua.
Si la pieza se utiliza en entornos corrosivos o en zonas con altas temperaturas, puede ser necesario emplear aleaciones con un mayor contenido de silicio o magnesio. Evalúa siempre las cargas mecánicas previstas, las temperaturas de funcionamiento y la exposición a productos químicos agresivos antes de decidir definitivamente el material.
Tratamiento térmico y deformación
Los tratamientos térmicos como el ciclo T6 (tratamiento térmico de solubilización y envejecimiento artificial) aumentan considerablemente la resistencia a la tracción y el límite elástico. Sin embargo, el enfriamiento rápido que conllevan estos procesos genera tensiones residuales que pueden provocar que las piezas largas o planas se comben y se salgan de las tolerancias.
Para gestionar este riesgo de deformación, las fundiciones suelen realizar un mecanizado de desbaste de la pieza antes del tratamiento térmico o utilizar medios de temple específicos. Es imprescindible coordinar la secuencia de mecanizado con el programa de tratamiento térmico para mantener las tolerancias dimensionales críticas.
¿Cómo se diseñan las piezas para moldes permanentes?
Un buen diseño minimiza los riesgos de defectos y reduce la complejidad del utillaje. Seguir unas normas estrictas de diseño orientado a la fabricabilidad (DFM) reduce directamente los costes por pieza y mejora la uniformidad de la producción.
Espesor de la pared y radios
El espesor uniforme de las paredes es el factor más importante para evitar la porosidad por contracción y los desgarros en caliente. En la fundición en molde permanente, las secciones demasiado gruesas tardan más en solidificarse, lo que crea puntos calientes aislados que, al enfriarse, atraen el metal de las zonas circundantes.
Para paliar esto, diseña transiciones suaves entre los distintos espesores de pared utilizando radios amplios en lugar de esquinas internas pronunciadas. Ahueca los salientes voluminosos o utiliza nervaduras para mantener la resistencia estructural sin añadir masa innecesaria.
Líneas de perfil y de separación
A medida que el metal fundido se enfría, se contrae y se adhiere firmemente al molde rígido de acero. Para permitir una expulsión adecuada sin dañar la pieza, es necesario aplicar ángulos de desmoldeo suficientes —normalmente de 2° a 3° en las paredes verticales— perpendiculares a la línea de separación.
Evita los socavados complejos siempre que sea posible. Los socavados requieren el uso de correderas o acciones laterales dentro del molde, lo que no solo aumenta la inversión inicial en utillaje, sino que también eleva considerablemente los costes de mantenimiento a largo plazo.
Soporte y extracción del núcleo
Cuando es necesario crear canales o cavidades internas, se colocan núcleos de arena desechables en el interior del molde permanente. Dado que los núcleos de arena tienen una gran flotabilidad en el metal fundido, requieren puntos de apoyo sólidos —conocidos como «soportes de núcleo»— para evitar que se desplacen o floten durante la colada.
Diseña siempre aberturas de salida adecuadas para la extracción del núcleo una vez que se haya solidificado la fundición. Como regla general, asegúrate de que los orificios de limpieza sean lo más grandes que sea funcionalmente posible —normalmente, no menos de 15 mm de diámetro— para permitir una sacudida eficaz de la arena.
¿Cómo se establecen las tolerancias y los márgenes de mecanizado?
Una asignación adecuada de las tolerancias evita costosas disputas entre la fundición y el taller de mecanizado. Establecer límites claros garantiza que las superficies funcionales cumplan con las especificaciones sin eliminar material en exceso.
Variación en el moldeado
Las tolerancias de la pieza tal y como sale del molde deben tener en cuenta la contracción volumétrica natural, las pequeñas desalineaciones del molde a lo largo de la línea de separación y el posible desplazamiento del núcleo. Además, los tratamientos térmicos a alta temperatura pueden provocar una ligera deformación, lo que hace que la pieza se desvíe de sus dimensiones originales de fundición.
No apliques tolerancias estrictas propias del CNC a los planos de piezas fundidas en bruto. En su lugar, utiliza las tolerancias estándar de fundición para el estado «tal y como se ha fundido», y reserva las tolerancias geométricas estrictas exclusivamente para las características funcionales tras el mecanizado.
Sobremedidas de mecanizado
El margen de mecanizado es el material sobrante que se deja en la pieza fundida con el fin específico de eliminarlo posteriormente mediante corte. Si el margen es demasiado pequeño, la herramienta de corte podría saltarse las zonas más bajas y no lograr un acabado completo de la superficie.
Por el contrario, dejar un exceso de material obliga a la máquina CNC a cortar más profundamente en el centro de la pieza fundida, que es más blando y poroso, lo que perjudica el acabado superficial y deja al descubierto los defectos internos. Normalmente se aplica un margen estándar de entre 1,5 mm y 2,5 mm (0,060″ a 0,100″).
Sistemas de referencia y superficies funcionales
Para garantizar la coherencia dimensional, el plano de fundición y el plano de mecanizado deben compartir exactamente el mismo sistema de referencia. De este modo se garantiza que la pieza se fije de la misma forma cada vez que se introduzca en el centro de mecanizado CNC.
Nunca coloques marcas de referencia en la línea de separación, los ángulos de desmoldeo ni en las zonas donde se recortarán las entradas y los conductos de alimentación, ya que estas superficies presentan la mayor variación natural. Resalta claramente las zonas funcionales críticas para que la fundición pueda colocar las entradas lejos de estas zonas propensas a defectos.
¿Qué factores influyen en los costes de la fundición en molde permanente?
Para evaluar un presupuesto, hay que ir más allá del precio unitario de la pieza. Comprender el coste total a lo largo de todo el ciclo de vida permite evitar gastos inesperados y garantiza cálculos precisos del retorno de la inversión.
Utillaje y umbral de rentabilidad
Las matrices metálicas suponen un importante gasto de capital inicial en comparación con los moldes de arena. Sin embargo, este coste fijo se amortiza a lo largo de la tirada de producción, lo que reduce considerablemente el coste por pieza a medida que aumentan los volúmenes.
Para calcular tu punto de equilibrio real, compara el coste total amortizado de un molde permanente con el de un proceso de fundición en arena, teniendo en cuenta tu demanda anual prevista. Por lo general, el molde permanente resulta muy rentable cuando los volúmenes acumulados superan el umbral de las 1.000 unidades.
Mantenimiento y cambios de diseño
A diferencia de la fundición en arena, los moldes metálicos requieren un mantenimiento continuo para evitar su deterioro y garantizar la uniformidad de las piezas. Los recubrimientos refractarios deben eliminarse y volver a aplicarse periódicamente, y la fatiga térmica acabará exigiendo reparaciones mediante soldadura o un nuevo corte.
Además, modificar una herramienta de acero mecanizada con CNC para adaptarla a un cambio de diseño resulta muy costoso. Por eso es imprescindible que los diseños estén totalmente definidos antes de comenzar la fabricación de las herramientas, y por eso los compradores deben aclarar en el contrato de compra quién se hace cargo del mantenimiento habitual de las herramientas.
Acabado e inspección
Un presupuesto exhaustivo debe abarcar todo el proceso de fabricación, no solo el metal fundido. Los núcleos de arena complejos, los tratamientos térmicos T6, el mecanizado CNC y los recubrimientos superficiales especializados suponen un tiempo de mano de obra y de máquina considerable.
Al comparar presupuestos de fundición, comprueba siempre si se incluyen las operaciones secundarias y las pruebas. Y lo más importante: asegúrate de que el presupuesto especifique claramente quién asume la pérdida económica si las piezas defectuosas —y los elevados costes de mecanizado que conllevan— son rechazadas debido a defectos internos detectados en una fase avanzada del proceso CNC.
¿Cómo comprobar la calidad de la fundición antes de la entrega?
Un control de calidad coherente requiere que los métodos de inspección se ajusten a los requisitos funcionales. Establecer criterios de aceptación claros desde el principio evita costosos fallos en las fases posteriores del montaje.
Defectos internos
Los defectos internos de fundición se clasifican generalmente en tres categorías: porosidad por gas, porosidad por contracción e inclusiones de óxido. La porosidad por contracción resulta especialmente peligrosa si se produce cerca de una superficie de sellado mecanizada, ya que provocará una fuga inmediata en cuanto se elimine la capa exterior densa.
No confíes en acuerdos verbales en lo que respecta a la calidad interna. Especifica en tus planos los niveles de porosidad aceptables mediante ensayos no destructivos (END), como la radiografía (RT) o la inspección por penetración de tintes (PT), comparados con radiografías de referencia normalizadas (como la norma ASTM E155). De este modo, se garantiza que la fundición sepa exactamente dónde están estrictamente prohibidos los defectos.
Dimensiones y superficie
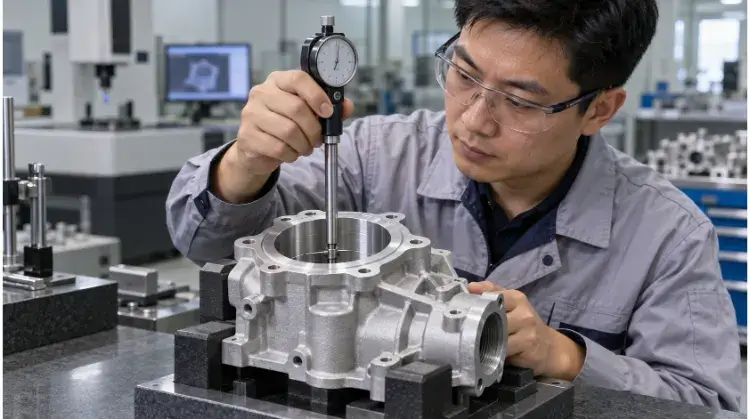
La inspección de la pieza fundida en bruto requiere verificar los puntos de referencia críticos y garantizar que queden márgenes de mecanizado suficientes. Las inspecciones visuales también deben establecer criterios aceptables para las irregularidades superficiales, como los cierres en frío, las marcas de flujo leves o las texturas del recubrimiento.
Hay que dejar muy claro qué marcas de fundición son aceptables tras la retirada de los canales de colada y los elevadores. Si una superficie concreta tiene carácter estético, la fundición debe saberlo con antelación para colocar los sistemas de colada en otro lugar o lijar la zona hasta dejarla al ras.
Pruebas funcionales y homologación
En el caso de los componentes de manejo de fluidos, como los bloques hidráulicos o los cuerpos de válvulas, las pruebas de estanqueidad a presión o con helio constituyen una verificación funcional obligatoria. Las piezas estructurales deben someterse a una validación de sus propiedades mecánicas mediante barras de ensayo independientes, fundidas a partir del mismo lote de material fundido que las piezas de producción.
Establece siempre una estricta Protocolo de inspección del primer artículo (FAI). De este modo se garantiza que el diseño de los canales de colada, las velocidades de enfriamiento y los controles dimensionales de la fundición cuenten con la aprobación total antes de autorizar una tirada de producción a gran escala.
¿Estás listo para valorar la fundición en molde permanente para tu próximo proyecto?
Envía tus modelos CAD en 3D, planos en 2D con tolerancias y volúmenes anuales estimados, sujetos a un acuerdo de confidencialidad (NDA).. Nuestro equipo de ingeniería revisará su DFM en un plazo de 48 horas para identificar oportunidades de ahorro de costes y ofrecerle un presupuesto completo de utillaje y producción.