 Spanish
 English
 German
 Russian
 Italian
 French
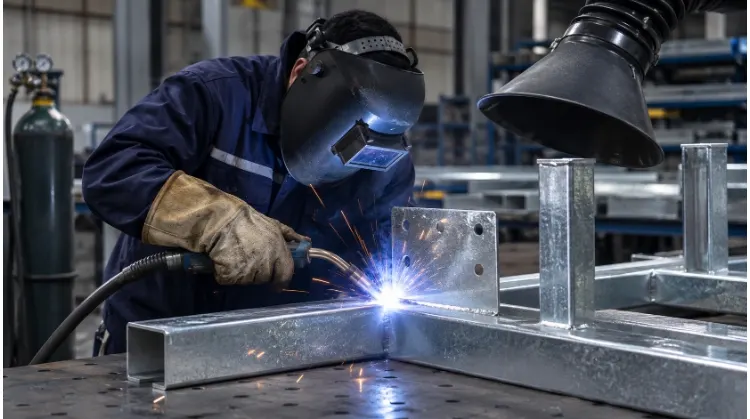
Sí, se puede soldar acero galvanizado, pero el recubrimiento de zinc se vaporiza antes de que el acero se funda, lo que provoca humos tóxicos y porosidad en la soldadura. Para conseguir uniones resistentes y seguras, los operarios deben eliminar mediante esmerilado el recubrimiento de zinc alrededor de la zona de soldadura, utilizar ventilación local de extracción y aplicar un tratamiento anticorrosión tras la soldadura.
La soldadura de acero galvanizado no es solo un reto en el taller; es una decisión fundamental en el marco del diseño para la fabricabilidad (DFM). Los ingenieros y los equipos de compras deben encontrar constantemente el equilibrio entre la integridad estructural, la seguridad de los operarios y los costes unitarios. Elegir un diseño de unión inadecuado u omitir la preparación previa a la soldadura conlleva una menor resistencia a la corrosión, uniones débiles y retrasos significativos en la producción.
Antes de finalizar los planos de montaje de chapa, debes definir exactamente cuál debe ser la función de la unión. Utiliza el esquema de referencia rápida que figura a continuación para determinar cuál es la vía de fabricación más rentable en función de los requisitos de tu unión.
| Tipo de junta | Proceso inicial de evaluación | Verificar antes de diseñar | Factor clave de coste |
| Unión solapada con soporte interno | Soldadura por puntos por resistencia | Requisitos de carga, acceso a los electrodos por ambos lados | Desgaste de los electrodos y tiempo de inactividad por mantenimiento |
| Esquina de la caja (sellada) | Soldadura por arco continuo | Requisitos de sellado, deformación tras la soldadura, espacio para reparaciones | Mano de obra para la limpieza tras la soldadura y la reparación del recubrimiento |
Comprueba los requisitos relativos al revestimiento y a las uniones
Antes de iniciar el arco, es necesario evaluar el material de base y los requisitos mecánicos específicos. Conocer estos parámetros garantiza la integridad estructural y evita costosas repeticiones del trabajo.
Tipo de acero, espesor y recubrimiento
Antes de seleccionar un método de soldadura, comprueba el tipo de material base, el espesor de la chapa y el peso específico del recubrimiento de zinc. En el caso de una carcasa para equipos, normalmente se elige entre dos métodos de fabricación: conformar y soldar chapa pregalvanizada, o soldar primero los componentes de acero sin recubrimiento y enviar el conjunto completo a galvanizar por inmersión en caliente.
El principal reto técnico es de carácter térmico. El zinc se funde a unos 787 °F (420 °C), mientras que el acero se funde a unos 2.500 °F (1.370 °C). Durante la soldadura, el zinc se vaporiza mucho antes de que se funda la base de acero. Esta rápida vaporización crea bolsas de gas en el baño de fusión, lo que provoca porosidad, salpicaduras excesivas y humos tóxicos de óxido de zinc.
💡 Consejo profesional de DFM: Por regla general, para garantizar la integridad estructural es necesario lijar el recubrimiento de zinc en un área de entre 1 y 4 pulgadas (25-100 mm) alrededor de la zona de soldadura antes de iniciar el arco. Si no se elimina esta capa, a menudo se obtienen soldaduras débiles y porosas que fallan bajo carga.
Carga, sellado y ajuste
Evalúa los requisitos funcionales de cada unión del conjunto. En una caja de equipo estándar, hay tres áreas distintas que requieren enfoques diferentes:
- Corchetes internos: Presta especial atención a la capacidad de carga y a la alineación estructural.
- Esquinas exteriores: Comprueba la estanqueidad y el aspecto visual.
- Marcos de puerta: Comprueba cómo la deformación térmica podría afectar a los huecos de las puertas y a la alineación de los pestillos.
Documenta los requisitos estéticos y de resistencia a la corrosión para estas zonas en las primeras fases del proyecto. El proceso de fabricación, los criterios de inspección y el coste unitario final dependen directamente de estos requisitos conjuntos.
Elige un proceso de soldadura para la unión
La elección del método de soldadura adecuado determina la velocidad de producción y la calidad final de la pieza. Adapta el proceso a los requisitos específicos de estanqueidad y resistencia de la unión.
Soldadura por puntos para uniones solapadas
Soldadura por puntos por resistencia Funciona bien en uniones a solape, como al fijar soportes internos a la pared de una carcasa. El requisito principal es que los electrodos de soldadura puedan acceder a ambos lados de la unión. También hay que comprobar que el espesor del material y el recubrimiento específico de zinc sean adecuados para la soldadura por resistencia.
En la producción a gran escala, el recubrimiento de zinc se alea con los electrodos de cobre con el paso del tiempo. Los planes de producción deben tener en cuenta el afilado o la sustitución frecuente de los electrodos. Si se ignora este aspecto, se acelera el desgaste de la punta, lo que da lugar a núcleos de soldadura de tamaño insuficiente y a piezas rechazadas.
Soldadura por arco para juntas continuas
Cuando es necesario sellar una esquina exterior para protegerla de las condiciones ambientales, es preciso realizar una soldadura en arco continua para evitar la entrada de humedad.
Para la fabricación limpia en interiores de carcasas delgadas, se prefiere el MIG pulsado (GMAW). Ofrece mayores velocidades de avance y una mejor tolerancia al zinc residual. Por el contrario, el TIG (GTAW) rara vez se recomienda para materiales galvanizados. Intentar soldar con TIG sobre zinc contaminará el electrodo de tungsteno en cuestión de segundos, lo que paralizará la producción.
En el caso de los componentes estructurales para exteriores o de las chapas más gruesas, en las que no resulta viable eliminar por completo el zinc, suele especificarse la soldadura por arco con alambre tubular con fundente (FCAW). Su sistema de fundente gestiona la contaminación por zinc mucho mejor que el alambre macizo, aunque requiere una mayor limpieza de la escoria tras la soldadura.
Soldadura previa al galvanizado en caliente
A veces, los requisitos estructurales y de corrosión exigen soldar primero el acero sin recubrimiento, y a continuación galvanizado en caliente (HDG) todo el conjunto. Si la base de alta resistencia de una carcasa requiere esta solución, coordínese con la planta de galvanizado antes de ultimar el diseño. Debe confirmar las dimensiones máximas del baño y asegurarse de que el diseño incluya orificios de ventilación y drenaje adecuados.
⚠️ Advertencia sobre el diseño: Al diseñar piezas destinadas al galvanizado en caliente tras la soldadura, si no se especifican los orificios de ventilación adecuados, se producirá una acumulación de gases, lo que conllevará riesgos de explosión en el baño de zinc y una grave deformación térmica.
Evalúa desde el principio el riesgo de deformación térmica. El calor del baño de galvanizado (alrededor de 830 °F / 445 °C) alivia las tensiones residuales de soldadura, lo que se convierte en un problema crítico cuando en el conjunto soldado intervienen grandes superficies de chapa fina.
Preparación de la junta y prevención de defectos de soldadura
Una preparación adecuada de la junta es tu primera línea de defensa contra la porosidad y los humos tóxicos de zinc. Limpia a fondo la zona de soldadura para garantizar una unión segura y de alta resistencia.
Acceso a las herramientas y montaje
Consideremos un esquema en sección transversal de una unión solapada. Si la brida de un soporte interno se diseña demasiado cerca de la pared de la carcasa, las pinzas de soldadura por puntos no podrán alcanzar físicamente el punto de soldadura previsto. Para la soldadura por puntos de resistencia estándar, asegúrese de que la anchura mínima de la brida sea de 0,625 pulgadas (16 mm) para que quepan las puntas de los electrodos sin que se produzca la expulsión del borde.
Los ingenieros deben evaluar los espacios libres de las herramientas y ajustar la anchura de la brida o la ubicación de las soldaduras antes de dar el visto bueno al plano para su ejecución en planta. En el caso de las juntas exteriores continuas, hay que confirmar que la geometría final del conjunto siga dejando espacio físico suficiente para que una amoladora pueda acceder a la junta con el fin de realizar la limpieza posterior a la soldadura y la reparación del recubrimiento.
Medidas de control de humos antes de soldar
Considera la seguridad respiratoria como un punto obligatorio de la lista de comprobación previa a la soldadura. Antes de encender el arco en material galvanizado, comprueba que los sistemas de ventilación por extracción local (LEV) estén colocados de manera que capturen los humos de zinc directamente en el punto de soldadura.
Comprueba que la exposición en la planta de producción se haya evaluado formalmente de acuerdo con las directrices de la OSHA y que los operarios dispongan de la protección respiratoria obligatoria, como filtros P100 o sistemas PAPR. Ignorar la configuración del sistema de ventilación local (LEV) no solo pone en riesgo la salud de los operarios, sino que también paraliza la producción durante las auditorías de seguridad.
Eliminación del zinc y soldaduras de prueba
Cuando el procedimiento de soldadura especifique la eliminación del zinc, comprueba que los operarios dispongan de los discos de esmerilado adecuados y de acceso físico a las superficies en cuestión. La zona de despeje exacta y los parámetros de esmerilado deben ajustarse a lo establecido en la especificación del procedimiento de soldadura (WPS) aprobada.
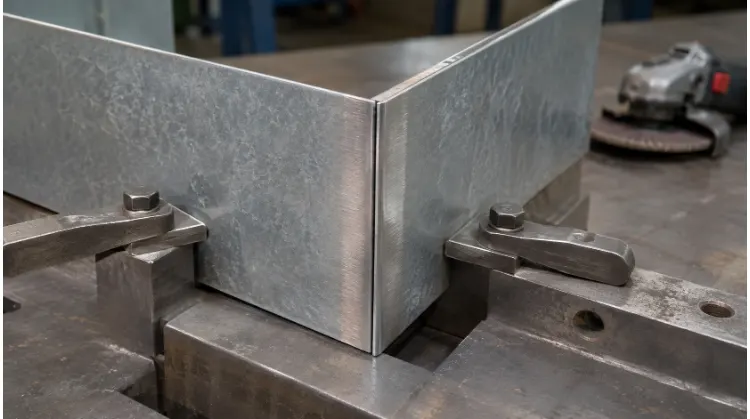
Antes de iniciar la serie de producción principal, realiza soldaduras de prueba con restos de producción para ajustar la configuración de la máquina. Utiliza los resultados de estas primeras pasadas para solucionar de forma sistemática los defectos habituales en la soldadura de acero galvanizado.
| Problema con la soldadura de prueba | Primeras variables que hay que comprobar |
| Porosidad | Zinc residual en la zona de soldadura, limpieza de la unión, cobertura del gas de protección |
| Salpicaduras excesivas | Recubrimiento no eliminado, tensión no verificada o parámetros de velocidad de alimentación del alambre no verificados |
| Posible falta de fusión | Holguras de montaje de las piezas, ángulo y accesibilidad de la pistola, velocidad real de desplazamiento |
Inspecciona la soldadura, el ajuste y el recubrimiento
Una inspección rigurosa tras la soldadura verifica tanto la seguridad estructural como la estanqueidad frente al medio ambiente. Detectar a tiempo las variaciones dimensionales y los defectos en el recubrimiento evita fallos en las fases posteriores del montaje.
Aceptación de soldaduras y uniones
Durante la inspección, hay que diferenciar las dimensiones visuales de la soldadura del rendimiento funcional de la unión. Los perfiles de soldadura, las dimensiones de la garganta y el estado de la superficie se comprueban visualmente para verificar que cumplen los requisitos del plano.
Las pruebas funcionales dependen de la aplicación. Los soportes internos requieren una verificación del rendimiento (como ensayos de desprendimiento o desgarro) para confirmar la resistencia de las soldaduras por puntos, mientras que las esquinas exteriores requieren métodos específicos de prueba de fugas para confirmar el sellado. Asegúrate de que el Inspección del primer artículo (FAI) El informe asocia directamente estos resultados a ubicaciones específicas numeradas en el plano de montaje.
Ajuste del conjunto tras la soldadura
La deformación térmica es una variable conocida en la soldadura de chapa metálica. El objetivo principal de la inspección en este caso es comprobar que la estructura soldada siga alojando correctamente sus componentes de acoplamiento, prestando especial atención a las diagonales del marco de la puerta, los huecos entre paneles y las posiciones de los pestillos.
Mide las dimensiones críticas del montaje mientras la pieza se encuentra en estado libre, una vez retirada de los soportes de soldadura y tras haberla dejado enfriar. Compare el resultado con las tolerancias específicas indicadas en el plano (por ejemplo, una tolerancia de ±0,060″ en una diagonal de 3 pies). Si el marco se deforma y pierde la perpendicularidad, la puerta no cerrará correctamente ni comprimirá el burlete.

Reparación y aceptación de recubrimientos
Realice la reparación del recubrimiento siguiendo una secuencia estricta: preparación de la superficie, aplicación del material e inspección final. Cuando un proyecto especifica la norma ASTM A780 para la reparación de recubrimientos galvanizados en caliente, los métodos aceptados suelen incluir pinturas ricas en zinc, soldaduras a base de zinc o metalización con zinc.
Las chapas soldadas pregalvanizadas deben ajustarse al sistema de reparación específico establecido en los requisitos del proyecto. La documentación final de la FAI debe registrar explícitamente los puntos reparados, verificar la cobertura visual completa y confirmar el espesor de película seca (DFT) especificado —normalmente entre 2,0 y 3,0 mils— utilizando un medidor de espesor de recubrimiento calibrado.
Compara presupuestos con el mismo alcance
Para realizar una comparación precisa de los costes, es necesario estandarizar el alcance de la fabricación entre todos los proveedores. Solo se puede evaluar el precio total y el plazo de entrega cuando todas las propuestas garantizan la misma función de unión, la misma resistencia a la corrosión y los mismos criterios de aceptación.
Costes de puesta en marcha y por pieza
Para sacar a la luz los gastos ocultos, obliga a tus proveedores a dividir sus presupuestos en dos columnas distintas. Exígeles que separen los gastos únicos de validación y utillaje del ciclo de fabricación real por pieza.
Desglosar estos costes te ayuda a calcular el umbral de rentabilidad exacto de tu proyecto. Un dispositivo de soldadura a medida supone un gasto inicial considerable para un lote pequeño de prototipos, pero resulta muy rentable cuando se amortiza con un pedido de gran volumen.
| Costes de instalación únicos | Costes de fabricación por pieza |
| WPS y soldaduras de prueba: Parámetros de calificación para el recubrimiento específico de zinc. | Eliminación del zinc: Mano de obra para el esmerilado de las zonas de seguridad antes de la soldadura. |
| Utillaje y accesorios: Sistemas de sujeción a medida para controlar la deformación térmica. | Soldadura y mantenimiento: Tiempo de ciclo y preparación de los electrodos para soldaduras por puntos. |
| Validación: Inspección del primer artículo (FAI) y pruebas iniciales de estanqueidad. | Tratamiento posterior a la soldadura: Limpieza, reparación de recubrimientos o galvanizado subcontratado. |
Lista de comprobación para solicitudes de presupuesto
Deja de enviar archivos de planos genéricos y de esperar que te den presupuestos precisos. Adjunta una lista de verificación estructurada para la solicitud de presupuesto (RFQ) para obligar a los proveedores a presentar ofertas basadas en los mismos requisitos exactos.
Indique a los proveedores que especifiquen claramente qué operaciones están incluidas en su precio unitario y cuáles se facturan por separado. Exíjales que enumeren cualquier condición técnica o actualización de los planos que necesiten que se confirme antes de iniciar la producción.
📋 Lista de comprobación estandarizada para solicitudes de presupuesto (copiar y pegar):
Por favor, facilítanos un presupuesto detallado basado en el alcance exacto que se indica a continuación. Indica claramente aquellas operaciones que no estén incluidas en tu precio unitario.
- Revisión del dibujo: [Insertar nivel de revisión activo]
- Material y recubrimiento: [Especificar el tipo de acero base y el peso exacto del recubrimiento de zinc]
- Volumen: Lote inicial de [X] unidades; consumo anual estimado (CAE) de [Y] unidades.
- Soldaduras especificadas: [Enumerar las uniones soldadas específicas y los procesos permitidos]
- Tolerancias: Debe cumplir las dimensiones críticas de montaje [Enumerar 2-3 requisitos clave de GD&T].
- Rendimiento: Las juntas deben superar [especificar prueba de estanqueidad, de fugas o de carga].
- Reparación tras la soldadura: Recubrimiento dañado restaurado según [p. ej., ASTM A780].
- Entregables: Incluya el informe de la FAI y los registros de inspección del espesor del recubrimiento.
- Logística y plazos de entrega: Especifique el plazo de entrega previsto y los Incoterms (por ejemplo, FOB, DDP).
¿Listo para la producción?
Tanto si estás ultimando un prototipo como si estás pasando a la fabricación a gran escala, el equipo de ingeniería de TZR puede optimizar tus diseños de chapa metálica en cuanto a soldabilidad, compatibilidad con el recubrimiento de zinc y rentabilidad.
Envíanos tus archivos CAD en 3D y tus planos en 2D. Analizaremos sus requisitos relativos a las juntas, evaluaremos cualquier riesgo de deformación térmica y le enviaremos un presupuesto de producción detallado y exhaustivo en un plazo de 24 horas.