 French
 English
 Spanish
 German
 Russian
 Italian
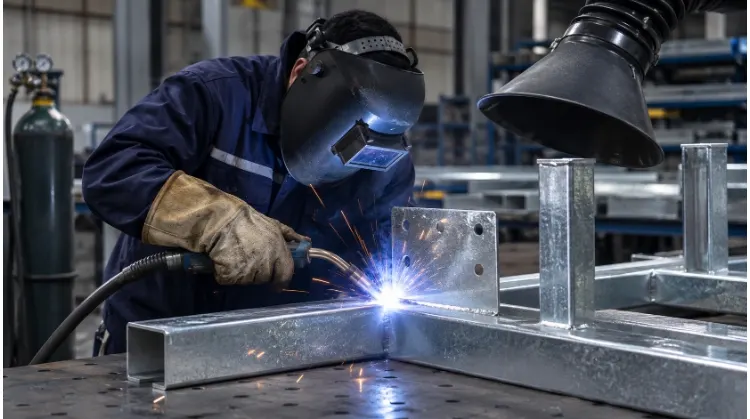
Oui, il est possible de souder de l'acier galvanisé, mais le revêtement de zinc se vaporise avant que l'acier ne fonde, ce qui génère des fumées toxiques et entraîne une porosité de la soudure. Pour obtenir des assemblages solides et sûrs, les opérateurs doivent meuler le revêtement de zinc autour de la zone de soudure, utiliser un système de ventilation par aspiration locale et appliquer un traitement anticorrosion après soudage.
Le soudage de l'acier galvanisé ne constitue pas seulement un défi technique en atelier ; il s'agit d'un choix crucial en matière de conception pour la fabricabilité (DFM). Les ingénieurs et les équipes d'approvisionnement doivent constamment trouver un équilibre entre l'intégrité structurelle, la sécurité des opérateurs et les coûts unitaires. Choisir une conception de joint inadaptée ou négliger la préparation préalable au soudage entraîne une résistance à la corrosion compromise, des joints fragiles et des retards de production importants.
Avant de finaliser vos plans d'assemblage de tôles, vous devez définir précisément la fonction que doit remplir le joint. Utilisez le tableau de référence rapide ci-dessous pour associer les exigences de votre joint à la méthode de fabrication la plus rentable.
| Type de joint | Processus initial d'évaluation | Vérifier avant la conception | Facteur clé de coût |
| Assemblage par recouvrement avec équerre interne | Soudage par points par résistance | Exigences en matière de charge, accès aux électrodes des deux côtés | Usure des électrodes et temps d'arrêt liés à la maintenance |
| Angle de boîtier (étanche) | Soudage à l'arc continu | Exigences en matière d'étanchéité, déformation après soudage, espace de réparation | Main-d'œuvre pour le nettoyage après soudage et la réparation des revêtements |
Vérifiez les exigences relatives au revêtement et aux joints
Avant de déclencher l'arc, vous devez évaluer le matériau de base et les exigences mécaniques spécifiques. La maîtrise de ces paramètres garantit l'intégrité structurelle et évite des retouches coûteuses.
Nuance d'acier, épaisseur et revêtement
Avant de choisir une méthode de soudage, vérifiez la nuance du matériau de base, l'épaisseur de la tôle et le poids spécifique du revêtement de zinc. Pour un boîtier d'équipement, on a généralement le choix entre deux procédés de fabrication : le formage et le soudage de tôles pré-galvanisées, ou le soudage préalable des composants en acier nu, suivi d'un galvanisage à chaud de l'ensemble.
Le principal défi technique est d'ordre thermique. Le zinc fond à environ 787 °F (420 °C), tandis que l'acier fond à environ 2 500 °F (1 370 °C). Lors du soudage, le zinc se vaporise bien avant que la base en acier ne fonde. Cette vaporisation rapide crée des poches de gaz dans le bain de fusion, ce qui entraîne une porosité, des projections excessives et des émanations toxiques d'oxyde de zinc.
💡 Conseil de pro sur le DFM : En règle générale, pour garantir l'intégrité structurelle, il est nécessaire de meuler le revêtement de zinc sur une largeur de 1 à 4 pouces (25 à 100 mm) autour de la zone de soudure avant de déclencher l'arc. Si cette couche n'est pas retirée, cela entraîne souvent des soudures fragiles et poreuses qui cèdent sous l'effet de la charge.
Charge, étanchéité et ajustement
Évaluez les exigences fonctionnelles de chaque raccord de l'ensemble. Sur un boîtier d'équipement standard, trois zones distinctes nécessitent des approches différentes :
- Parenthèses internes : Accorder une attention particulière à la capacité de charge et à l'alignement structurel.
- Coins extérieurs : Vérifier l'étanchéité et l'aspect visuel.
- Huisseries : Vérifiez dans quelle mesure la déformation thermique peut affecter les jeux des portes et l'alignement des loquets.
Il convient de définir dès le début du projet les exigences en matière d'aspect esthétique et de résistance à la corrosion pour ces zones. Le processus de fabrication, les critères d'inspection et le coût unitaire final dépendent directement de ces exigences communes.
Choisissez un procédé de soudage pour l'assemblage
Le choix de la méthode de soudage appropriée détermine votre cadence de production et la qualité finale de la pièce. Adaptez le procédé aux exigences spécifiques de l'assemblage en matière d'étanchéité et de résistance.
Soudage par points pour les assemblages à recouvrement
Soudage par points par résistance Cette technique convient particulièrement aux assemblages à recouvrement, comme la fixation de supports internes à la paroi d'un caisson. La condition essentielle est que les électrodes de soudage puissent accéder aux deux côtés de l'assemblage. Il faut également s'assurer que l'épaisseur du matériau et le revêtement de zinc spécifique sont adaptés au soudage par résistance.
Dans le cadre d'une production à grand volume, le revêtement de zinc se lie progressivement au cuivre des électrodes. Les plannings de production doivent donc prévoir un affûtage ou un remplacement fréquent des électrodes. Ne pas tenir compte de cet aspect accélère l'usure des pointes, ce qui entraîne la formation de noyaux de soudure sous-dimensionnés et le rejet de pièces.
Soudage à l'arc pour joints continus
Lorsqu'un angle extérieur doit être étanchéifié, il est nécessaire de réaliser une soudure en arc continue afin d'empêcher toute infiltration d'humidité.
Pour la fabrication en intérieur et dans des conditions aseptisées de boîtiers minces, le procédé MIG pulsé (GMAW) est privilégié. Il offre des vitesses d’avance plus élevées et une meilleure tolérance au zinc résiduel. À l’inverse, le procédé TIG (GTAW) est rarement recommandé pour les matériaux galvanisés. Tenter de souder au TIG sur du zinc contaminera l'électrode de tungstène en quelques secondes, ce qui entraînera l'arrêt de la production.
Pour les éléments de structure destinés à un usage extérieur ou les tôles plus épaisses, pour lesquelles il n'est pas envisageable d'éliminer entièrement le zinc, on prescrit généralement le soudage à l'arc avec fil fourré (FCAW). Son système de flux gère bien mieux la contamination par le zinc que le fil plein, même s'il nécessite un nettoyage plus important des scories après le soudage.
Soudage avant la galvanisation à chaud
Parfois, les exigences en matière de structure et de résistance à la corrosion imposent de souder d'abord l'acier nu, puis galvanisation à chaud (HDG) l'ensemble du montage. Si la base robuste d'un boîtier nécessite cette solution, coordonnez-vous avec l'usine de galvanisation avant de finaliser la conception. Vous devez vérifier les dimensions maximales du bain et vous assurer que la conception prévoit des orifices de ventilation et de drainage suffisants.
⚠️ Avertissement concernant la conception : Lors de la conception de pièces destinées à être galvanisées à chaud après soudage, le fait de ne pas prévoir de trous d'aération adéquats entraînera une accumulation de gaz, des risques d'explosion dans le bain de zinc et une déformation thermique importante.
Évaluez dès le début le risque de déformation thermique. La chaleur du bain de galvanisation (environ 830 °F / 445 °C) élimine les contraintes résiduelles de soudage, ce qui devient un problème critique lorsque l'assemblage soudé comporte de grandes surfaces de tôle fine.
Préparer l'assemblage et prévenir les défauts de soudure
Une bonne préparation des joints constitue votre première ligne de défense contre la porosité et les émanations toxiques de zinc. Nettoyez soigneusement la zone de soudure afin de garantir un assemblage sûr et très résistant.
Accès aux outils et mise en place
Prenons l'exemple d'un schéma en coupe d'un assemblage à recouvrement. Si la bride d'une console interne est conçue trop près de la paroi de l'enceinte, les pinces de soudage par points ne peuvent physiquement pas atteindre le point de soudure prévu. Pour le soudage par points à résistance standard, veillez à respecter une largeur minimale de bride de 0,625 pouce (16 mm) afin de permettre le passage des pointes d’électrodes sans expulsion des bords.
Les ingénieurs doivent évaluer les jeux des outils et ajuster la largeur des brides ou l'emplacement des soudures avant de valider le plan pour la production. Pour les joints extérieurs continus, il convient de vérifier que la géométrie finale de l'assemblage laisse suffisamment d'espace pour qu'une meuleuse puisse accéder au joint en vue du nettoyage après soudage et de la réparation du revêtement.
Mesures de contrôle des fumées avant le soudage
Considérez la sécurité respiratoire comme un point obligatoire de la liste de contrôle préalable au soudage. Avant d'allumer l'arc sur un matériau galvanisé, vérifiez que les systèmes de ventilation par aspiration locale (LEV) sont positionnés de manière à capter les fumées de zinc directement à la source de soudage.
Vérifiez que l'exposition sur le lieu de travail a bien fait l'objet d'une évaluation formelle conformément aux directives de l'OSHA, et que les opérateurs sont équipés des équipements de protection respiratoire obligatoires, tels que des filtres P100 ou des systèmes PAPR. Négliger la mise en place d'un système de ventilation localisée (LEV) met non seulement en danger la santé des opérateurs, mais entraîne également l'arrêt de la production pendant les audits de sécurité.
Élimination du zinc et soudures d'essai
Lorsque la procédure de soudage prévoit l'élimination du zinc, assurez-vous que les opérateurs disposent des disques à meuler adaptés et qu'ils ont un accès physique aux surfaces concernées. La zone de dégagement exacte et les paramètres de meulage doivent respecter les spécifications de la procédure de soudage (WPS) approuvée.
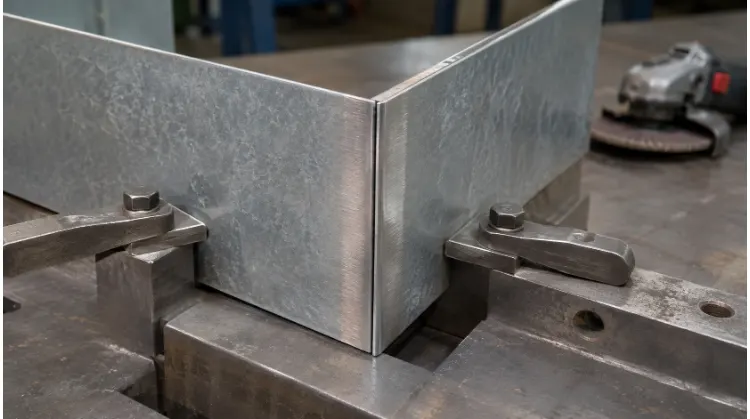
Avant de lancer la production en série, effectuez des soudures d'essai sur des chutes de production afin de régler avec précision les paramètres de la machine. Utilisez les résultats de ces premiers essais pour identifier et corriger systématiquement les défauts courants liés au soudage de l'acier galvanisé.
| Problème lié à une soudure d'essai | Premières variables à vérifier |
| Porosité | Zinc résiduel dans la zone de soudure, propreté du joint, couverture par le gaz de protection |
| Projetions excessives | Revêtement non retiré, tension non vérifiée ou paramètres de vitesse d'alimentation du fil non vérifiés |
| Suspicion d'absence de fusion | Jeux d'ajustage des pièces, angle du canon/accessibilité, vitesse de déplacement réelle |
Vérifier la soudure, l'ajustement et le revêtement
Une inspection rigoureuse après soudage permet de vérifier à la fois la sécurité structurelle et l'étanchéité environnementale. Le fait de détecter rapidement les variations dimensionnelles et les défauts de revêtement permet d'éviter les défaillances lors des étapes d'assemblage en aval.
Réception des soudures et des assemblages
Lors de l'inspection, il convient de distinguer les dimensions visuelles des soudures des performances fonctionnelles des assemblages. Les profils de soudure, les dimensions de la gorge et l'état de surface sont contrôlés visuellement par rapport aux exigences du plan.
Les essais fonctionnels dépendent de l'application. Les renforts internes nécessitent une vérification des performances (tels que des essais de décollement ou de déchirure) afin de confirmer la résistance des soudures par points, tandis que les angles extérieurs nécessitent des méthodes d'essai d'étanchéité spécifiques pour vérifier l'étanchéité. Assurez-vous que le Inspection du premier article (FAI) Ce rapport établit un lien direct entre ces résultats et des emplacements spécifiques numérotés sur le plan d'assemblage.
Ajustement de l'assemblage après soudage
La déformation thermique est un facteur connu lors du soudage de tôles. L'objectif principal de l'inspection consiste ici à vérifier que l'enceinte soudée s'adapte toujours aux composants avec lesquels elle s'assemble, en contrôlant notamment les diagonales du cadre de porte, les jeux entre les panneaux et la position des loquets.
Mesurez les cotes critiques de l'assemblage lorsque la pièce est à l'état libre, après l'avoir retirée des gabarits de soudage et laissée refroidir. Comparez le résultat aux tolérances spécifiques indiquées sur le plan (par exemple, une tolérance de ±0,060″ sur une diagonale de 3 pieds). Si le cadre se déforme et n'est plus d'équerre, la porte ne se fermera pas correctement et ne comprimera pas le joint d'étanchéité.

Réparation et réception des revêtements
Effectuez la réparation du revêtement en respectant strictement l'ordre suivant : préparation de la surface, application du matériau et contrôle final. Lorsqu'un projet prescrit la norme ASTM A780 pour la réparation des revêtements galvanisés à chaud, les méthodes admises comprennent généralement les peintures riches en zinc, les soudures à base de zinc ou la métallisation au zinc.
Les tôles soudées pré-galvanisées doivent respecter le système de réparation spécifique prévu par les exigences du projet. Le dossier final de l'inspection après travaux (FAI) doit indiquer explicitement les emplacements réparés, vérifier que la couverture visuelle est totale et confirmer l'épaisseur de film sec (DFT) spécifiée — généralement comprise entre 2,0 et 3,0 mils — à l'aide d'un mesureur d'épaisseur de revêtement étalonné.
Comparer des devis portant sur la même prestation
Pour effectuer une comparaison précise des coûts, il est nécessaire d'harmoniser le périmètre de fabrication entre tous les fournisseurs. Ce n'est que lorsque chaque offre garantit les mêmes caractéristiques fonctionnelles des joints, la même résistance à la corrosion et les mêmes critères d'acceptation qu'il est possible d'évaluer le prix total et les délais de livraison.
Coûts de mise en place et coûts unitaires
Pour mettre au jour les frais cachés, obligez vos fournisseurs à diviser leurs devis en deux colonnes distinctes. Exigez qu’ils séparent les frais ponctuels de validation et d’outillage du coût réel du cycle de fabrication par pièce.
Le fait de distinguer ces coûts vous permet de calculer le seuil de rentabilité exact de votre projet. Un gabarit de soudage sur mesure représente un investissement initial important pour un petit lot de prototypes, mais il s'avère très rentable lorsqu'il est amorti sur une commande en grand volume.
| Frais de mise en place ponctuels | Coûts de fabrication par pièce |
| WPS et soudures d'essai : Paramètres de qualification pour ce revêtement de zinc spécifique. | Élimination du zinc : Main-d'œuvre nécessaire au meulage des zones de dégagement avant le soudage. |
| Outillage et montages : Dispositifs de serrage sur mesure pour limiter la déformation thermique. | Soudure et maintenance : Durée du cycle et préparation des électrodes pour les soudures par points. |
| Validation : Inspection du premier article (FAI) et premiers essais d'étanchéité. | Traitement après soudage : Nettoyage, réparation des revêtements ou galvanisation sous-traitée. |
Liste de contrôle pour les appels d'offres
Cessez d'envoyer des fichiers de dessin génériques en espérant obtenir des devis précis. Joignez une liste de contrôle structurée pour les demandes de devis (RFQ) afin d'obliger les fournisseurs à soumettre des offres répondant exactement aux mêmes exigences.
Demandez aux fournisseurs d'indiquer clairement quelles opérations sont comprises dans leur prix unitaire et lesquelles sont facturées séparément. Exigez d'eux qu'ils dressent la liste de toutes les conditions techniques ou mises à jour des plans dont ils ont besoin d'une confirmation avant le lancement de la production.
📋 Liste de contrôle standardisée pour les appels d'offres (copier-coller) :
Veuillez nous fournir un devis détaillé sur la base du cahier des charges précis ci-dessous. Veuillez indiquer clairement les opérations qui ne sont pas comprises dans votre prix unitaire.
- Révision du dessin : [Insérer le numéro de révision en cours]
- Matériau et revêtement : [Préciser la nuance d'acier de base et le poids exact du revêtement de zinc]
- Volume : Premier lot de [X] unités ; consommation annuelle estimée (CAE) de [Y] unités.
- Soudures désignées : [Énumérer les types de joints soudés et les procédés autorisés]
- Tolérances : Les cotes d'assemblage critiques doivent être respectées [énumérer 2 à 3 exigences clés en matière de GD&T].
- Performances : Les joints doivent satisfaire aux exigences de [préciser : essai d'étanchéité, d'étanchéité aux fuites ou de charge].
- Réparation après soudage : Revêtement endommagé remis en état conformément à [par exemple, la norme ASTM A780].
- Livrables : Joindre le rapport de la FAI et les registres de contrôle de l'épaisseur du revêtement.
- Logistique et délais de livraison : Précisez les délais de livraison prévus et les Incoterms (par exemple, FOB, DDP).
Prêt pour la production ?
Que vous soyez en train de finaliser un prototype ou de passer à une production à grande échelle, l'équipe d'ingénieurs de TZR peut optimiser vos conceptions de tôlerie en termes de soudabilité, de compatibilité avec le zingage et de rentabilité.
Envoyez-nous vos fichiers CAO 3D et vos plans 2D. Nous examinerons vos spécifications techniques, évaluerons les risques de déformation thermique et vous ferons parvenir, dans les 24 heures, un devis de production détaillé et complet.