 German
 English
 Spanish
 Russian
 Italian
 French
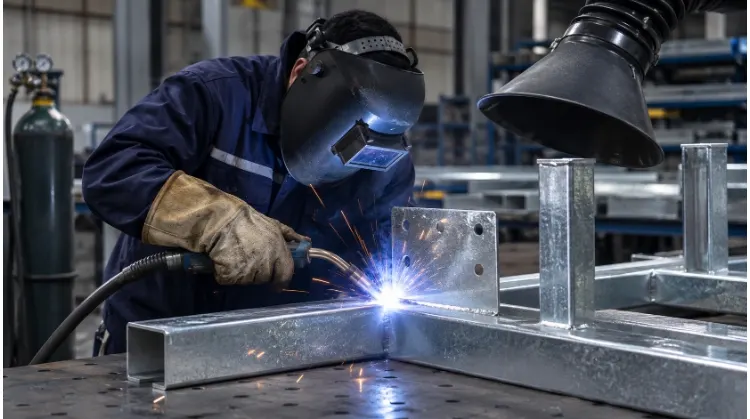
Ja, verzinkter Stahl lässt sich schweißen, allerdings verdampft die Zinkbeschichtung, bevor der Stahl schmilzt, was zu giftigen Dämpfen und Porosität in der Schweißnaht führt. Um feste und sichere Verbindungen zu erzielen, müssen die Bediener die Zinkbeschichtung im Bereich der Schweißzone abschleifen, eine lokale Absaugung einsetzen und nach dem Schweißen Korrosionsreparaturen vornehmen.
Das Schweißen von verzinktem Stahl ist nicht nur eine Herausforderung in der Fertigung, sondern auch eine entscheidende Entscheidung im Hinblick auf die Fertigungsgerechtheit (Design for Manufacturability, DFM). Ingenieure und Beschaffungsteams müssen stets ein Gleichgewicht zwischen struktureller Integrität, Arbeitssicherheit und Stückkosten finden. Die Wahl einer ungeeigneten Verbindungsausführung oder das Überspringen der Vorbereitungsarbeiten vor dem Schweißen führt zu einer beeinträchtigten Korrosionsbeständigkeit, schwachen Verbindungen und erheblichen Produktionsverzögerungen.
Bevor Sie Ihre Blechbaugruppenzeichnungen fertigstellen, müssen Sie genau festlegen, welche Funktion die Verbindung erfüllen soll. Nutzen Sie die nachstehende Übersicht, um Ihre Anforderungen an die Verbindung mit dem kostengünstigsten Fertigungsverfahren abzustimmen.
| Gelenktyp | Erste Schritte zur Bewertung | Vor der Konstruktion prüfen | Wesentlicher Kostentreiber |
| Innenliegende Überlappungsverbindung | Widerstandspunktschweißen | Belastungsanforderungen, beidseitiger Zugang zu den Elektroden | Elektrodenverschleiß und Wartungsausfallzeiten |
| Gehäuseecke (abgedichtet) | Kontinuierliches Lichtbogenschweißen | Anforderungen an die Abdichtung, Verformung nach dem Schweißen, Reparaturraum | Arbeitskosten für die Reinigung nach dem Schweißen und die Reparatur von Beschichtungen |
Überprüfen Sie die Anforderungen an Beschichtung und Verbindungen
Bevor Sie einen Lichtbogen zünden, müssen Sie das Grundmaterial und die spezifischen mechanischen Anforderungen prüfen. Die Kenntnis dieser Parameter gewährleistet die strukturelle Integrität und verhindert kostspielige Nacharbeiten.
Stahlsorte, Dicke und Beschichtung
Bevor Sie sich für ein Schweißverfahren entscheiden, sollten Sie die Güte des Grundmaterials, die Blechdicke und das spezifische Zinkauftragsgewicht ermitteln. Bei einem Gerätegehäuse haben Sie in der Regel die Wahl zwischen zwei Fertigungsverfahren: dem Umformen und Schweißen von vorverzinktem Blech oder dem Schweißen von Bauteilen aus blankem Stahl, gefolgt von einer Feuerverzinkung der gesamten Baugruppe.
Die größte technische Herausforderung ist thermischer Natur. Zink schmilzt bei etwa 787 °F (420 °C), während Stahl bei etwa 2.500 °F (1.370 °C) schmilzt. Beim Schweißen verdampft das Zink lange bevor die Stahlgrundlage schmilzt. Diese schnelle Verdampfung führt zur Bildung von Gasblasen im Schweißbad, was Porosität, übermäßige Spritzer und giftige Zinkoxid-Dämpfe zur Folge hat.
💡 DFM-Profi-Tipp: Um die strukturelle Integrität zu gewährleisten, muss in der Regel die Zinkbeschichtung im Umkreis von 1 bis 4 Zoll (25–100 mm) um die Schweißzone herum abgeschliffen werden, bevor der Lichtbogen gezündet wird. Wird diese Schicht nicht entfernt, führt dies häufig zu schwachen, porösen Schweißnähten, die unter Belastung versagen.
Belastung, Abdichtung und Passform
Bewerten Sie die funktionalen Anforderungen jeder Verbindung in der Baugruppe. Bei einem Standard-Gerätegehäuse erfordern drei unterschiedliche Bereiche unterschiedliche Vorgehensweisen:
- Interne Klammern: Der Schwerpunkt liegt auf der Tragfähigkeit und der strukturellen Ausrichtung.
- Außenecken: Prüfen Sie die Dichtheit gegenüber Umwelteinflüssen und das äußere Erscheinungsbild.
- Türrahmen: Prüfen Sie, inwiefern sich thermische Verformungen auf die Türspalte und die Ausrichtung der Verriegelung auswirken könnten.
Die Anforderungen an das Erscheinungsbild und die Korrosionsbeständigkeit für diese Bereiche sollten bereits in einer frühen Projektphase dokumentiert werden. Der Fertigungsprozess, die Prüfkriterien und die endgültigen Stückkosten hängen direkt von diesen gemeinsamen Anforderungen ab.
Wählen Sie ein Schweißverfahren für die Verbindung aus
Die Wahl des richtigen Schweißverfahrens bestimmt Ihre Produktionsgeschwindigkeit und die Qualität des Endprodukts. Passen Sie das Verfahren an die spezifischen Anforderungen der Verbindung hinsichtlich Dichtheit und Belastung an.
Punktschweißen von Überlappungsverbindungen
Widerstandspunktschweißen Eignet sich gut für Überlappungsverbindungen, beispielsweise beim Anbringen von Innenhalterungen an einer Gehäusewand. Die wichtigste Voraussetzung ist, dass die Schweißelektroden Zugang zu beiden Seiten der Verbindung haben müssen. Außerdem müssen Sie sicherstellen, dass die Materialstärke und die jeweilige Zinkbeschichtung für das Widerstandsschweißen geeignet sind.
In der Großserienfertigung verbindet sich die Zinkbeschichtung im Laufe der Zeit mit den Kupferelektroden. In den Produktionsplänen muss daher mit häufigem Nachschleifen oder Austausch der Elektroden gerechnet werden. Wird dies nicht berücksichtigt, beschleunigt sich der Verschleiß der Spitzen, was zu zu kleinen Schweißkernen und Ausschuss führt.
Lichtbogenschweißen für durchgehende Nähte
Wenn eine Außenecke gegen Umwelteinflüsse abgedichtet werden muss, ist eine durchgehende Bogennaht erforderlich, um das Eindringen von Feuchtigkeit zu verhindern.
Für die saubere Fertigung dünner Gehäuse in Innenräumen wird das gepulste MIG-Schweißen (GMAW) bevorzugt. Es bietet höhere Vorschubgeschwindigkeiten und eine bessere Toleranz gegenüber Zinkrückständen. Umgekehrt wird das WIG-Schweißen (GTAW) für verzinktes Material selten empfohlen. Der Versuch, über Zink hinweg mit dem WIG-Verfahren zu schweißen, führt innerhalb von Sekunden zu einer Verunreinigung der Wolframelektrode, wodurch die Produktion zum Erliegen kommt.
Für Bauteile im Außenbereich oder dickere Bleche, bei denen eine vollständige Entfernung des Zinks nicht praktikabel ist, wird in der Regel das Lichtbogenschweißen mit Fülldraht (FCAW) vorgeschrieben. Das Flussmittelsystem dieses Verfahrens kommt mit Zinkverunreinigungen deutlich besser zurecht als Massivdraht, erfordert jedoch einen höheren Aufwand bei der Schlackeentfernung nach dem Schweißen.
Schweißen vor dem Feuerverzinken
Manchmal erfordern bauliche und korrosionstechnische Vorgaben, dass zunächst blanker Stahl geschweißt wird, gefolgt von Feuerverzinkung (HDG) die gesamte Baugruppe. Falls der hochbelastbare Sockel eines Gehäuses diese Vorgehensweise erfordert, sollten Sie sich vor der endgültigen Festlegung der Konstruktion mit dem Verzinkungsbetrieb abstimmen. Sie müssen die maximalen Badabmessungen bestätigen und sicherstellen, dass die Konstruktion über ausreichende Entlüftungs- und Abflussöffnungen verfügt.
⚠️ Hinweis zum Design: Bei der Konstruktion von Bauteilen, die nach dem Schweißen feuerverzinkt werden sollen, führt das Versäumnis, geeignete Entlüftungslöcher vorzusehen, zu eingeschlossenen Gasen, Explosionsgefahren im Zinkbad und starken thermischen Verformungen.
Bewerten Sie das Risiko einer thermischen Verformung frühzeitig. Die Hitze des Verzinkungsbads (ca. 830 °F / 445 °C) baut Restspannungen aus dem Schweißvorgang ab, was zu einem kritischen Problem wird, wenn große Flächen aus dünnem Blech in der Schweißkonstruktion enthalten sind.
Die Fuge vorbereiten und Schweißfehler vermeiden
Die richtige Vorbereitung der Fuge ist Ihre erste Schutzmaßnahme gegen Porosität und giftige Zinkdämpfe. Reinigen Sie den Schweißbereich gründlich, um eine sichere und hochfeste Verbindung zu gewährleisten.
Zugang zu Werkzeugen und Aufspannung
Betrachten Sie eine Querschnittszeichnung einer Überlappungsverbindung. Wenn der Flansch einer inneren Halterung zu nah an der Gehäusewand ausgelegt ist, können die Punktschweißzangen den vorgesehenen Schweißpunkt physisch nicht erreichen. Stellen Sie beim Standard-Widerstandspunktschweißen eine Mindestflanschbreite von 0,625 Zoll (16 mm) sicher, damit die Elektrodenspitzen Platz haben, ohne dass es zu einer Kantenverdrängung kommt.
Ingenieure müssen die Werkzeugabstände prüfen und die Flanschbreite oder die Schweißstellen anpassen, bevor die Zeichnung an die Fertigung freigegeben wird. Bei durchgehenden Außennähten ist sicherzustellen, dass die endgültige Baugruppengeometrie noch genügend Platz bietet, damit eine Schleifmaschine die Naht für die Reinigung nach dem Schweißen und die Reparatur der Beschichtung erreichen kann.
Rauchgasabsaugung vor dem Schweißen
Behandeln Sie den Atemschutz als obligatorischen Punkt auf der Checkliste vor dem Schweißen. Bevor Sie einen Lichtbogen an verzinktem Material zünden, vergewissern Sie sich, dass die lokale Absauganlage (LEV) so positioniert ist, dass sie die Zinkdämpfe direkt an der Schweißstelle auffängt.
Stellen Sie sicher, dass die Exposition am Arbeitsplatz gemäß den OSHA-Richtlinien offiziell bewertet wurde und dass die Bediener mit der vorgeschriebenen Atemschutzausrüstung ausgestattet sind, wie z. B. P100-Filtern oder PAPR-Systemen. Das Ignorieren der LEV-Einrichtung gefährdet nicht nur die Gesundheit der Bediener, sondern führt auch zu Produktionsausfällen während Sicherheitsaudits.
Entzinkung und Probeschweißungen
Wenn in der Schweißanweisung die Entfernung von Zink vorgesehen ist, ist sicherzustellen, dass die Bediener über die richtigen Schleifscheiben verfügen und physischen Zugang zu den zu bearbeitenden Oberflächen haben. Der genaue Freiraum und die Schleifparameter müssen der genehmigten Schweißanweisung (WPS) entsprechen.
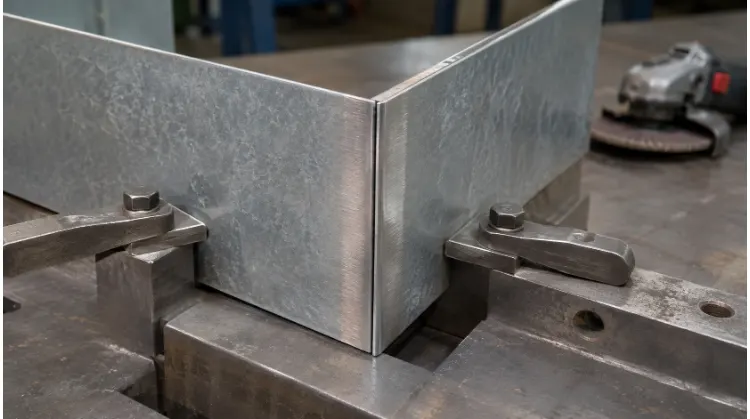
Führen Sie vor Beginn der Serienfertigung Probeschweißungen an Produktionsabfällen durch, um die Maschineneinstellungen zu optimieren. Nutzen Sie die Ergebnisse dieser ersten Durchläufe, um häufige Schweißfehler bei verzinktem Material systematisch zu beheben.
| Problem bei der Probeschweißung | Zu prüfende Variablen |
| Porosität | Zinkrückstände in der Schweißzone, Sauberkeit der Fuge, Schutzgasabdeckung |
| Übermäßige Spritzerbildung | Nicht entfernte Beschichtung, nicht überprüfte Spannungs- oder Drahtvorschubgeschwindigkeitsparameter |
| Verdacht auf Nichtverschmelzung | Passungsspalte, Spritzwinkel/Zugänglichkeit, tatsächliche Verfahrgeschwindigkeit |
Schweißnaht, Passform und Beschichtung prüfen
Eine gründliche Prüfung nach dem Schweißen gewährleistet sowohl die strukturelle Sicherheit als auch die Dichtheit gegenüber Umwelteinflüssen. Das frühzeitige Erkennen von Maßabweichungen und Beschichtungsfehlern verhindert Fehler bei der nachfolgenden Montage.
Abnahme von Schweißnähten und Verbindungen
Bei der Prüfung sind die optischen Schweißnahtmaße von der funktionalen Leistungsfähigkeit der Verbindung zu trennen. Schweißnahtprofile, Eintauchtiefen und Oberflächenbeschaffenheit werden visuell anhand der Anforderungen der Zeichnung überprüft.
Die Funktionsprüfung hängt von der jeweiligen Anwendung ab. Bei inneren Halterungen ist eine Leistungsprüfung (z. B. Schäl- oder Reißprüfungen) erforderlich, um die Festigkeit der Punktschweißnähte zu bestätigen, während an den Außenecken spezielle Dichtheitsprüfverfahren zur Überprüfung der Dichtheit erforderlich sind. Stellen Sie sicher, dass die Erstmusterprüfung (FAI) Der Bericht ordnet diese Ergebnisse direkt bestimmten, nummerierten Positionen in der Montagezeichnung zu.
Passgenauigkeit der Baugruppe nach dem Schweißen
Thermische Verformungen sind eine bekannte Größe beim Schweißen von Blechen. Das vorrangige Ziel der Prüfung besteht hier darin, sicherzustellen, dass das geschweißte Gehäuse weiterhin mit den dazugehörigen Bauteilen kompatibel ist, wobei insbesondere die Diagonalen des Türrahmens, die Spalte zwischen den Blechen und die Positionen der Verriegelungen überprüft werden.
Messen Sie die kritischen Montageabmessungen, während sich das Teil im freien Zustand befindet, nachdem es aus den Schweißvorrichtungen entnommen wurde und abkühlen konnte. Vergleichen Sie das Ergebnis mit den spezifischen Toleranzen auf der Zeichnung (z. B. eine Toleranz von ±0,060″ bei einer Diagonale von 3 Fuß). Wenn sich der Rahmen verzieht und nicht mehr rechtwinklig ist, lässt sich die Tür weder richtig schließen noch wird die Dichtung richtig angedrückt.

Reparatur und Abnahme von Beschichtungen
Führen Sie die Beschichtungsreparatur in einer festgelegten Reihenfolge durch: Oberflächenvorbereitung, Materialauftrag und Endkontrolle. Wenn in einem Projekt ASTM A780 für die Reparatur von feuerverzinkten Beschichtungen vorgeschrieben ist, gehören zu den anerkannten Verfahren in der Regel zinkreiche Farben, Lote auf Zinkbasis oder die Zinkmetallisierung.
Bei geschweißtem, vorverzinktem Blech muss das in den Projektanforderungen festgelegte Reparaturverfahren eingehalten werden. In der abschließenden FAI-Dokumentation müssen die reparierten Stellen ausdrücklich vermerkt, die vollständige visuelle Abdeckung überprüft und die vorgeschriebene Trockenfilmdicke (DFT) – in der Regel 2,0 bis 3,0 mil – mithilfe eines kalibrierten Schichtdickenmessgeräts bestätigt werden.
Angebote mit gleichem Leistungsumfang vergleichen
Ein genauer Kostenvergleich setzt eine Vereinheitlichung des Fertigungsumfangs bei allen Lieferanten voraus. Nur wenn jedes Angebot dieselbe Gelenkfunktion, Korrosionsbeständigkeit und dieselben Abnahmekriterien gewährleistet, lassen sich Gesamtpreis und Lieferzeit sinnvoll bewerten.
Einrichtungskosten und Stückkosten
Um versteckte Gebühren aufzudecken, sollten Sie Ihre Lieferanten dazu verpflichten, ihre Angebote in zwei separate Spalten aufzuschlüsseln. Verlangen Sie von ihnen, einmalige Validierungs- und Werkzeugkosten vom eigentlichen Fertigungszyklus pro Teil zu trennen.
Durch die Aufschlüsselung dieser Kosten können Sie die genaue Gewinnschwelle Ihres Projekts berechnen. Eine maßgeschneiderte Schweißvorrichtung verursacht bei einer kleinen Prototypencharge zwar erhebliche Vorlaufkosten, erweist sich jedoch als äußerst kosteneffizient, wenn diese Kosten auf einen Großauftrag umgelegt werden.
| Einmalige Einrichtungskosten | Fertigungskosten pro Teil |
| WPS und Probeschweißungen: Qualifikationsparameter für die jeweilige Zinkbeschichtung. | Entfernung von Zink: Arbeitsaufwand für das Schleifen von Freiräumen vor dem Schweißen. |
| Werkzeuge und Vorrichtungen: Maßgeschneiderte Spannvorrichtungen zur Begrenzung thermischer Verformungen. | Schweißen und Wartung: Zykluszeit und Elektrodenbelag bei Punktschweißungen. |
| Validierung: Erstmusterprüfung (FAI) und erste Dichtheitsprüfung. | Nachbearbeitung nach dem Schweißen: Reinigung, Reparatur der Beschichtung oder ausgelagerte Verzinkung. |
Checkliste für Angebotsanfragen
Hören Sie auf, allgemeine Zeichnungsdateien zu versenden und auf genaue Preisangaben zu hoffen. Fügen Sie eine strukturierte Checkliste für Angebotsanfragen (RFQ) bei, um Lieferanten dazu zu verpflichten, Angebote auf der Grundlage genau derselben Anforderungen abzugeben.
Weisen Sie die Lieferanten an, ausdrücklich anzugeben, welche Arbeitsschritte in ihrem Stückpreis enthalten sind und welche separat in Rechnung gestellt werden. Verlangen Sie von ihnen, alle technischen Bedingungen oder Zeichnungsaktualisierungen aufzulisten, deren Bestätigung sie vor Produktionsbeginn benötigen.
📋 Standardisierte Checkliste für Angebotsanfragen (Kopieren und Einfügen):
Bitte erstellen Sie ein detailliertes Angebot auf der Grundlage des unten aufgeführten genauen Leistungsumfangs. Bitte kennzeichnen Sie alle Leistungen, die nicht in Ihrem Einheitspreis enthalten sind.
- Überarbeitung der Zeichnung: [Aktuellen Revisionsstand einfügen]
- Material und Beschichtung: [Grundstahlsorte und genaues Zinkauftragsgewicht angeben]
- Lautstärke: Erste Charge von [X] Einheiten; geschätzter Jahresverbrauch (EAU) von [Y] Einheiten.
- Vorgeschriebene Schweißnähte: [Auflistung bestimmter Schweißverbindungen und zulässiger Verfahren]
- Toleranzen: Die kritischen Montageabmessungen müssen eingehalten werden [Auflistung von 2–3 wesentlichen GD&T-Anforderungen].
- Leistung: Fugen müssen [Dichtheits-, Leckage- oder Belastungsprüfung angeben] bestehen.
- Reparatur nach dem Schweißen: Beschädigte Beschichtung gemäß [z. B. ASTM A780] wiederhergestellt.
- Ergebnisse: Fügen Sie den FAI-Bericht und die Protokolle zur Schichtdickenprüfung bei.
- Logistik und Lieferzeit: Geben Sie die voraussichtliche Bearbeitungszeit und die Incoterms (z. B. FOB, DDP) an.
Bereit für die Produktion?
Ganz gleich, ob Sie gerade einen Prototyp fertigstellen oder auf die Serienfertigung umstellen – das Ingenieurteam von TZR kann Ihre Blechkonstruktionen hinsichtlich Schweißbarkeit, Kompatibilität mit der Verzinkung und Kosteneffizienz optimieren.
Senden Sie uns Ihre 3D-CAD-Dateien und 2D-Zeichnungen. Wir prüfen Ihre Anforderungen an die Verbindungen, bewerten etwaige Risiken thermischer Verformung und unterbreiten Ihnen innerhalb von 24 Stunden ein umfassendes, detailliertes Produktionsangebot.