 Italian
 English
 Spanish
 German
 Russian
 French
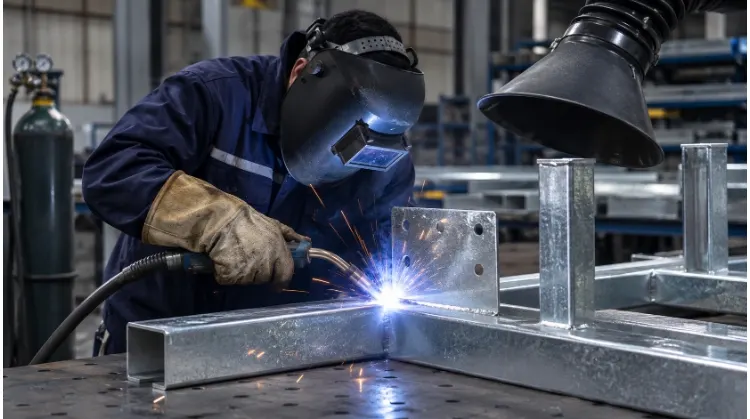
Sì, è possibile saldare l'acciaio zincato, ma il rivestimento di zinco vaporizza prima che l'acciaio si fonda, causando fumi tossici e porosità della saldatura. Per ottenere giunti resistenti e sicuri, gli operatori devono rimuovere il rivestimento di zinco intorno alla zona di saldatura, utilizzare un sistema di ventilazione locale e applicare un trattamento anticorrosivo post-saldatura.
La saldatura dell’acciaio zincato non è solo una sfida in officina, ma rappresenta una decisione fondamentale nell’ambito della progettazione per la producibilità (DFM). Gli ingegneri e i team addetti agli acquisti devono trovare costantemente un equilibrio tra integrità strutturale, sicurezza degli operatori e costi unitari. La scelta di un progetto di giunzione errato o il mancato rispetto delle fasi di preparazione pre-saldatura comportano una resistenza alla corrosione compromessa, giunzioni deboli e ritardi significativi nella produzione.
Prima di finalizzare i disegni di assemblaggio delle lamiere, è necessario definire con esattezza la funzione che il giunto deve svolgere. Utilizzate la tabella di riferimento rapido riportata di seguito per abbinare i requisiti del giunto al processo di produzione più conveniente.
| Tipo di giunto | Processo iniziale di valutazione | Verificare prima della progettazione | Fattore chiave di costo |
| Giunto a sovrapposizione con staffa interna | Saldatura a punti a resistenza | Requisiti di carico, accesso agli elettrodi su entrambi i lati | Usura degli elettrodi e tempi di fermo per manutenzione |
| Angolo della custodia (a tenuta stagna) | Saldatura ad arco continuo | Requisiti di sigillatura, deformazione post-saldatura, spazio per la riparazione | Manodopera per la pulizia post-saldatura e la riparazione dei rivestimenti |
Verificare i requisiti relativi al rivestimento e ai giunti
Prima di generare l'arco, è necessario valutare il materiale di base e i requisiti meccanici specifici. La comprensione di questi parametri garantisce l'integrità strutturale ed evita costose rilavorazioni.
Tipo di acciaio, spessore e rivestimento
Prima di scegliere un metodo di saldatura, verificare la qualità del materiale di base, lo spessore della lamiera e il peso specifico del rivestimento di zinco. Per l’alloggiamento di un’apparecchiatura, in genere si può scegliere tra due processi di produzione: la formatura e la saldatura di lamiere pre-zincate, oppure la saldatura preliminare dei componenti in acciaio nudo e il successivo invio dell’intero assemblaggio alla zincatura a caldo.
La sfida tecnica principale è di natura termica. Lo zinco fonde a circa 787 °F (420 °C), mentre l’acciaio fonde a circa 2.500 °F (1.370 °C). Durante la saldatura, lo zinco vaporizza molto prima che la base in acciaio si fonda. Questa rapida vaporizzazione crea sacche di gas nel bagno di fusione, causando porosità, spruzzi eccessivi e fumi tossici di ossido di zinco.
💡 Consiglio da esperto di DFM: Come regola generale, per garantire l'integrità strutturale è necessario rimuovere il rivestimento di zinco in un'area compresa tra 1 e 4 pollici (25-100 mm) dalla zona di saldatura prima di innescare l'arco. La mancata rimozione di questo strato comporta spesso saldature deboli e porose che cedono sotto carico.
Carico, tenuta e accoppiamento
Valutare i requisiti funzionali di ciascun giunto del gruppo. In un involucro standard per apparecchiature, tre aree distinte richiedono approcci diversi:
- Parentesi interne: Prestare particolare attenzione alla capacità portante e all’allineamento strutturale.
- Angoli esterni: Verificare la tenuta alle intemperie e l'aspetto estetico.
- Telaio delle porte: Verificare in che modo la deformazione termica potrebbe influire sugli spazi tra le ante e sull’allineamento del chiavistello.
È necessario definire i requisiti estetici e di resistenza alla corrosione per queste aree sin dalle prime fasi del progetto. Il processo di produzione, i criteri di ispezione e il costo unitario finale dipendono direttamente da tali requisiti relativi ai giunti.
Scegliere un processo di saldatura per il giunto
La scelta del metodo di saldatura corretto determina la velocità di produzione e la qualità finale del pezzo. È necessario adattare il processo ai requisiti specifici di tenuta e di carico del giunto.
Saldatura a punti per giunti sovrapposti
Saldatura a punti a resistenza È particolarmente indicato per i giunti a sovrapposizione, come nel caso del fissaggio di staffe interne alla parete di un involucro. Il requisito fondamentale è che gli elettrodi di saldatura possano raggiungere entrambi i lati del giunto. È inoltre necessario verificare che lo spessore del materiale e lo specifico rivestimento di zinco siano idonei alla saldatura a resistenza.
Nella produzione su larga scala, nel corso del tempo il rivestimento di zinco si lega agli elettrodi di rame. I programmi di produzione devono prevedere una frequente raschiatura o sostituzione degli elettrodi. Trascurare questo aspetto accelera l’usura delle punte, causando la formazione di nuclei di saldatura sottodimensionati e la scarto dei pezzi.
Saldatura ad arco per giunti continui
Quando un angolo esterno richiede una tenuta stagna, è necessario eseguire una saldatura ad arco continua per impedire l'ingresso di umidità.
Per la produzione in ambiente chiuso e in condizioni igieniche di involucri sottili, è preferibile utilizzare la saldatura MIG (GMAW) a impulsi. Questa tecnica offre velocità di avanzamento più elevate e una migliore tolleranza allo zinco residuo. Al contrario, la saldatura TIG (GTAW) è raramente consigliata per i materiali zincati. Cercare di eseguire una saldatura TIG su zinco contaminerà l’elettrodo di tungsteno in pochi secondi, causando l’interruzione della produzione.
Per i componenti strutturali destinati all'uso esterno o per le lamiere più spesse, nei casi in cui la rimozione completa dello zinco risulti impraticabile, solitamente si ricorre alla saldatura ad arco con filo animato (FCAW). Il suo sistema di flussante gestisce la contaminazione da zinco in modo molto più efficace rispetto al filo pieno, sebbene richieda una maggiore pulizia delle scorie dopo la saldatura.
Saldatura prima della zincatura a caldo
A volte, i requisiti strutturali e relativi alla corrosione impongono di saldare prima l’acciaio nudo, seguito da zincatura a caldo (HDG) l'intero gruppo. Se la base per impieghi gravosi di un involucro richiede questa soluzione, è necessario coordinarsi con l'impianto di zincatura prima di finalizzare il progetto. È necessario verificare le dimensioni massime del bagno e assicurarsi che il progetto preveda fori di sfiato e di drenaggio adeguati.
⚠️ Avviso relativo al design: Nella progettazione di componenti destinati alla zincatura a caldo post-saldatura, la mancata specificazione di fori di sfiato adeguati comporterà l'intrappolamento di gas, rischi di esplosione nel bagno di zinco e gravi deformazioni termiche.
Valutare tempestivamente il rischio di deformazione termica. Il calore del bagno di zincatura (circa 830 °F / 445 °C) allevia le tensioni residue da saldatura, il che diventa un problema critico quando nell’assemblaggio saldato sono presenti ampie superfici di lamiera sottile.
Preparazione del giunto e prevenzione dei difetti di saldatura
Una corretta preparazione del giunto è la prima difesa contro la porosità e i fumi tossici dello zinco. Pulire accuratamente la zona di saldatura per garantire un collegamento sicuro e altamente resistente.
Accesso agli utensili e montaggio
Si consideri uno schema in sezione trasversale di un giunto a sovrapposizione. Se la flangia di una staffa interna è progettata troppo vicina alla parete dell’involucro, le pinze per la saldatura a punti non possono fisicamente raggiungere il punto di saldatura previsto. Per la saldatura a punti a resistenza standard, assicurarsi che la larghezza minima della flangia sia di 0,625 pollici (16 mm) per consentire l’inserimento delle punte degli elettrodi senza espulsione del bordo.
Gli ingegneri devono valutare i giochi degli utensili e regolare la larghezza della flangia o le posizioni delle saldature prima di approvare il disegno per la produzione. Nel caso di giunti esterni continui, è necessario verificare che la geometria finale dell’assemblaggio lasci comunque spazio sufficiente affinché una smerigliatrice possa raggiungere il giunto per la pulizia post-saldatura e la riparazione del rivestimento.
Misure di controllo dei fumi prima della saldatura
Considerare la sicurezza respiratoria come una voce obbligatoria della lista di controllo pre-saldatura. Prima di accendere l’arco su materiale zincato, verificare che i sistemi di ventilazione locale (LEV) siano posizionati in modo da catturare i fumi di zinco direttamente alla fonte di saldatura.
Verificare che l'esposizione in officina sia stata formalmente valutata secondo le linee guida dell'OSHA e che gli operatori siano dotati dei dispositivi di protezione respiratoria obbligatori, quali filtri P100 o sistemi PAPR. Trascurare la configurazione del sistema di ventilazione locale (LEV) non solo mette a rischio la salute degli operatori, ma comporta anche l'interruzione della produzione durante gli audit di sicurezza.
Rimozione dello zinco e prove di saldatura
Quando la procedura di saldatura prevede la rimozione dello zinco, assicurarsi che gli operatori dispongano dei dischi abrasivi adeguati e abbiano accesso fisico alle superfici interessate. La zona di distanza esatta e i parametri di levigatura devono essere conformi alle specifiche della procedura di saldatura approvata (WPS).
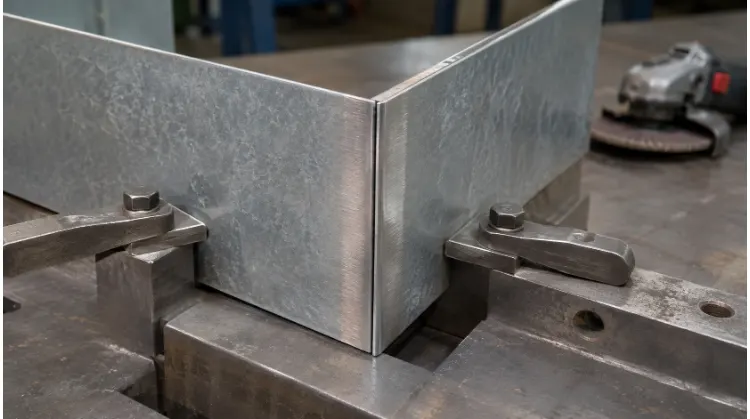
Prima di avviare la produzione vera e propria, eseguire saldature di prova su scarti di produzione per mettere a punto le impostazioni della macchina. Utilizzare i risultati di queste prime passate per individuare e risolvere sistematicamente i difetti più comuni nella saldatura dell'acciaio zincato.
| Problema relativo alla saldatura di prova | Prime variabili da verificare |
| Porosità | Zinco residuo nella zona di saldatura, pulizia del giunto, copertura del gas di protezione |
| Spruzzi eccessivi | Rivestimento non rimosso, tensione non verificata o parametri di avanzamento del filo non verificati |
| Sospetta mancanza di fusione | Distanze di montaggio dei componenti, angolo della pistola/accessibilità, velocità effettiva di traslazione |
Controllare la saldatura, l'adattamento e il rivestimento
Un rigoroso controllo post-saldatura verifica sia la sicurezza strutturale che la tenuta ambientale. Individuare tempestivamente eventuali variazioni dimensionali e difetti di rivestimento consente di prevenire guasti nelle fasi successive dell'assemblaggio.
Accettazione delle saldature e dei giunti
Durante l'ispezione, occorre distinguere le dimensioni visive della saldatura dalle prestazioni funzionali del giunto. I profili delle saldature, le dimensioni della gola e le condizioni superficiali vengono controllati visivamente in base ai requisiti indicati in disegno.
I test funzionali dipendono dall’applicazione. Le staffe interne richiedono una verifica delle prestazioni (ad esempio prove di distacco o di strappo) per confermare la resistenza dei punti di saldatura, mentre gli angoli esterni richiedono metodi specifici di prova di tenuta per confermare la tenuta. Assicurarsi che il Ispezione del primo articolo (FAI) Il rapporto associa direttamente questi risultati a specifiche posizioni numerate nel disegno di assemblaggio.
Adattamento dell'assemblaggio dopo la saldatura
La deformazione termica è una variabile nota nella saldatura della lamiera. L’obiettivo principale dell’ispezione in questo caso è verificare che l’involucro saldato sia ancora in grado di accogliere i componenti di accoppiamento, controllando in particolare le diagonali del telaio della porta, gli spazi tra i pannelli e le posizioni dei fermi.
Misurare le quote critiche di assemblaggio mentre il pezzo si trova allo stato libero, dopo averlo rimosso dai dispositivi di saldatura e averlo lasciato raffreddare. Confrontare il risultato con le tolleranze specifiche indicate sul disegno (ad esempio, una tolleranza di ±0,060″ su una diagonale di 3 piedi). Se il telaio si deforma perdendo la squadratura, la porta non si chiuderà correttamente né comprimerà la guarnizione di tenuta.

Riparazione e collaudo del rivestimento
Eseguire la riparazione del rivestimento seguendo una sequenza rigorosa: preparazione della superficie, applicazione del materiale e ispezione finale. Quando un progetto prevede l’uso della norma ASTM A780 per la riparazione dei rivestimenti zincati a caldo, i metodi accettati includono in genere vernici ricche di zinco, saldature a base di zinco o metallizzazione con zinco.
La lamiera pre-zincata saldata deve rispettare lo specifico sistema di riparazione previsto dai requisiti del progetto. La documentazione finale FAI deve riportare esplicitamente i punti riparati, verificare la copertura visiva completa e confermare lo spessore dello strato secco (DFT) specificato — tipicamente compreso tra 2,0 e 3,0 mil — utilizzando un misuratore di spessore del rivestimento calibrato.
Confronta preventivi con lo stesso ambito di copertura
Per effettuare un confronto accurato dei costi è necessario standardizzare l'ambito di produzione per tutti i fornitori. È possibile valutare il prezzo totale e i tempi di consegna solo quando ogni offerta garantisce la stessa funzionalità dei giunti, la stessa resistenza alla corrosione e gli stessi criteri di accettazione.
Costi di configurazione e per singolo pezzo
Per mettere in luce eventuali costi nascosti, esigete dai vostri fornitori che suddividano i preventivi in due colonne distinte. Chiedete loro di separare le spese una tantum relative alla convalida e alle attrezzature dal costo effettivo del ciclo di produzione per singolo pezzo.
Distinguere questi costi ti aiuta a calcolare il punto di pareggio esatto del tuo progetto. Un dispositivo di saldatura su misura comporta una spesa iniziale significativa per un piccolo lotto di prototipi, ma diventa estremamente conveniente se ammortizzato su un ordine di grandi volumi.
| Costi di configurazione una tantum | Costi di produzione per pezzo |
| WPS e saldature di prova: Parametri di qualificazione per lo specifico rivestimento di zinco. | Rimozione dello zinco: Lavori di sgrossatura delle zone di sicurezza prima della saldatura. |
| Attrezzature e dispositivi di fissaggio: Configurazioni di serraggio personalizzate per il controllo della deformazione termica. | Saldatura e manutenzione: Tempo di ciclo e preparazione degli elettrodi per le saldature a punti. |
| Convalida: Ispezione del primo articolo (FAI) e prova iniziale di tenuta. | Lavorazioni successive alla saldatura: Pulizia, riparazione dei rivestimenti o zincatura in subappalto. |
Lista di controllo per le richieste di preventivo
Smettete di inviare file di disegno generici sperando di ottenere preventivi precisi. Allegate una checklist strutturata per la richiesta di preventivo (RFQ) per obbligare i fornitori a presentare offerte basate esattamente sugli stessi requisiti.
Chiedere ai fornitori di specificare chiaramente quali operazioni sono incluse nel loro prezzo unitario e quali vengono fatturate separatamente. Richiedere loro di elencare eventuali condizioni tecniche o aggiornamenti dei disegni che necessitano di conferma prima dell’avvio della produzione.
📋 Lista di controllo standardizzata per le richieste di preventivo (copia e incolla):
Si prega di fornire un preventivo dettagliato basato sull’esatto ambito di lavoro indicato di seguito. Si prega di evidenziare eventuali operazioni non incluse nel prezzo unitario.
- Revisione del disegno: [Inserire il livello di revisione attivo]
- Materiale e rivestimento: [Specificare il tipo di acciaio di base e il peso esatto del rivestimento di zinco]
- Volume: Lotto iniziale di [X] unità; consumo annuo stimato (EAU) di [Y] unità.
- Saldature specificate: [Elencare i giunti saldati specifici e i processi consentiti]
- Tolleranze: È necessario rispettare le quote di assemblaggio critiche [Elencare 2-3 requisiti chiave relativi alla GD&T].
- Prestazioni: I giunti devono superare [specificare: prova di tenuta, prova di tenuta alle perdite o prova di carico].
- Riparazione post-saldatura: Rivestimento danneggiato ripristinato secondo [ad es., ASTM A780].
- Risultati attesi: Allegare il rapporto FAI e i registri delle ispezioni sullo spessore del rivestimento.
- Logistica e tempi di consegna: Specificare i tempi di consegna previsti e gli Incoterms (ad es. FOB, DDP).
Pronti per la produzione?
Sia che stiate mettendo a punto un prototipo o passando alla produzione su larga scala, il team di ingegneri di TZR è in grado di ottimizzare i vostri progetti di lamiere in termini di saldabilità, compatibilità con la zincatura ed efficienza in termini di costi.
Inviateci i vostri file CAD 3D e i vostri disegni 2D. Esamineremo le vostre specifiche tecniche, valuteremo eventuali rischi di deformazione termica e vi invieremo un preventivo di produzione dettagliato ed esaustivo entro 24 ore.