 Russian
 English
 Spanish
 German
 Italian
 French
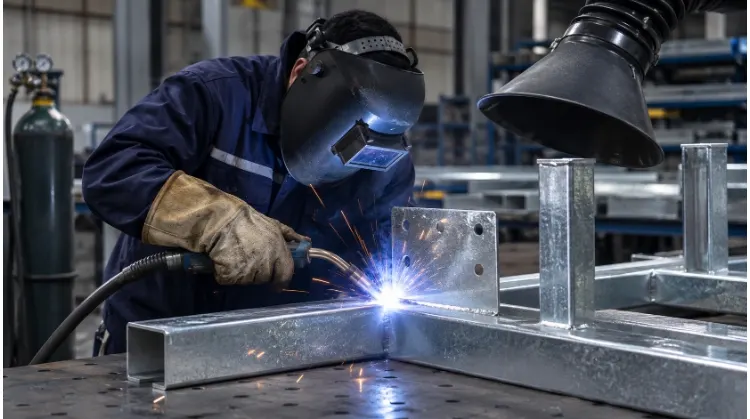
Да, оцинкованную сталь можно сваривать, но цинковое покрытие испаряется до того, как сталь расплавится, что приводит к образованию токсичных паров и пористости сварного шва. Для получения прочных и безопасных соединений операторы должны удалить цинковое покрытие вокруг зоны сварки, обеспечить местную вытяжную вентиляцию и провести антикоррозионную обработку после сварки.
Сварка оцинкованной стали — это не просто производственная задача; это критически важное решение в рамках концепции «Проектирование с учетом технологичности» (DFM). Инженеры и специалисты по закупкам должны постоянно соблюдать баланс между прочностью конструкции, безопасностью операторов и себестоимостью единицы продукции. Неправильный выбор конструкции соединения или пропуск этапов подготовки к сварке приводят к снижению коррозионной стойкости, появлению слабых соединений и значительным задержкам в производстве.
Прежде чем завершить разработку сборочных чертежей изделий из листового металла, необходимо точно определить, какую функцию должно выполнять соединение. Воспользуйтесь приведенной ниже схемой для быстрого сопоставления требований к соединению с наиболее экономически эффективным способом изготовления.
| Тип соединения | Начальный этап оценки | Проверьте перед проектированием | Основной фактор, влияющий на затраты |
| Внутреннее соединение внахлест с использованием кронштейна | Точечная сварка сопротивлением | Требования к нагрузке, доступ к электродам с двух сторон | Износ электродов и простои, связанные с техническим обслуживанием |
| Угловой корпус (герметичный) | Сварка непрерывной дугой | Требования к герметичности, деформация после сварки, пространство для ремонта | Работы по очистке после сварки и ремонту покрытия |
Ознакомьтесь с требованиями к покрытию и соединениям
Перед зажиганием дуги необходимо оценить исходный материал и конкретные механические требования. Понимание этих параметров гарантирует прочность конструкции и позволяет избежать дорогостоящей доработки.
Марка стали, толщина и покрытие
Перед выбором метода сварки необходимо уточнить марку основного материала, толщину листа и удельную массу цинкового покрытия. При изготовлении корпуса оборудования, как правило, выбирают один из двух способов производства: формовка и сварка предварительно оцинкованного листового металла либо сначала сварка деталей из необработанной стали, а затем отправка всей сборки на горячее цинкование.
Основная техническая проблема связана с температурой. Цинк плавится при температуре примерно 787 °F (420 °C), тогда как сталь — при температуре около 2 500 °F (1 370 °C). В процессе сварки цинк испаряется задолго до того, как расплавится стальная основа. Это быстрое испарение приводит к образованию газовых пузырей в сварочной ванне, что вызывает пористость, чрезмерное разбрызгивание и выделение токсичных паров оксида цинка.
💡 Совет от DFM Pro: Как правило, для обеспечения прочности конструкции перед зажиганием дуги необходимо удалить цинковое покрытие на расстоянии от 1 до 4 дюймов (25–100 мм) от зоны сварки. Неудаление этого слоя часто приводит к образованию слабых, пористых сварных швов, которые разрушаются под нагрузкой.
Нагрузка, герметичность и посадка
Оцените функциональные требования к каждому соединению в сборке. В стандартном корпусе оборудования имеется три отдельных участка, требующих разных подходов:
- Внутренние скобки: Обратите особое внимание на несущую способность и выравнивание конструкции.
- Внешние углы: Проверить герметичность и внешний вид.
- Дверные коробки: Проверьте, как тепловое расширение может повлиять на зазоры в дверях и выравнивание защелки.
Еще на ранних этапах проекта необходимо зафиксировать требования к внешнему виду и коррозионной стойкости этих участков. От этих требований к соединениям напрямую зависят технологический процесс изготовления, критерии контроля и конечная себестоимость изделия.
Выберите метод сварки для данного соединения
Выбор правильного метода сварки определяет скорость производства и качество готовой детали. Подбирайте технологию с учетом конкретных требований к герметичности и нагрузке соединения.
Точечная сварка для стыковых соединений
Точечная сварка сопротивлением Хорошо подходит для соединений внахлест, например, при креплении внутренних кронштейнов к стенке корпуса. Главное требование заключается в том, что сварочные электроды должны иметь доступ к обеим сторонам соединения. Кроме того, необходимо убедиться, что толщина материала и конкретный тип цинкового покрытия подходят для контактной сварки.
При крупносерийном производстве цинковое покрытие со временем вступает в химическую реакцию с медными электродами. В производственных графиках необходимо предусматривать частую обработку или замену электродов. Игнорирование этого фактора ускоряет износ наконечников, что приводит к образованию сварных узелков меньшего размера и браку деталей.
Дуговая сварка непрерывных швов
Если внешний угол требует герметизации от воздействия внешней среды, необходимо выполнить непрерывную дуговую сварку, чтобы предотвратить проникновение влаги.
Для чистого производства тонких корпусов в закрытых помещениях предпочтительным является импульсный MIG-сварка (GMAW). Она обеспечивает более высокие скорости перемещения и лучшую устойчивость к остаточному цинку. Напротив, сварка TIG (GTAW) редко рекомендуется для оцинкованных материалов. Попытка сварки методом TIG поверх цинка приведёт к загрязнению вольфрамового электрода в считанные секунды, что остановит производство.
Для конструкционных элементов, эксплуатируемых на открытом воздухе, или для толстых листов, с которых полностью удалить цинк нецелесообразно, обычно предписывается сварка дуговая с флюсонаполненной проволокой (FCAW). Система флюса при этом методе гораздо лучше справляется с загрязнением цинком, чем при сварке сплошной проволокой, хотя и требует более тщательной очистки от шлака после сварки.
Сварка перед горячим цинкованием
Иногда в связи с конструктивными требованиями и требованиями по коррозионной стойкости сначала необходимо выполнить сварку необработанной стали, а затем горячее цинкование (HDG) всю конструкцию. Если это необходимо из-за наличия усиленного основания корпуса, перед утверждением проекта необходимо согласовать его с предприятием, осуществляющим цинкование. Необходимо уточнить максимальные размеры ванны и убедиться, что в конструкции предусмотрены соответствующие вентиляционные и дренажные отверстия.
⚠️ Предупреждение, касающееся дизайна: При проектировании деталей, предназначенных для горячего цинкования после сварки, отсутствие надлежащих вентиляционных отверстий приведет к скоплению газов, возникновению опасности взрыва в цинковой ванне и сильной термической деформации.
Своевременно оценивайте риск термической деформации. Тепло цинковальной ванны (около 830 °F / 445 °C) снимает остаточные сварочные напряжения, что становится критической проблемой, когда в сварной сборке задействованы большие площади тонкого листового металла.
Подготовка соединения и предотвращение дефектов сварки
Правильная подготовка сварного шва — ваша первая защита от пористости и токсичных паров цинка. Тщательно очистите зону сварки, чтобы обеспечить безопасное и высокопрочное соединение.
Доступ к инструменту и его установка
Рассмотрим схему поперечного сечения соединения внахлест. Если фланец внутреннего кронштейна расположен слишком близко к стенке корпуса, клещи для точечной сварки физически не смогут достичь предполагаемого места сварки. При стандартной точечной сварке сопротивлением необходимо обеспечить минимальную ширину фланца 0,625 дюйма (16 мм), чтобы наконечники электродов помещались без выдавливания края.
Инженеры должны оценить зазоры между инструментами и скорректировать ширину фланца или расположение сварных швов перед передачей чертежа на производство. В случае непрерывных наружных швов необходимо убедиться, что окончательная геометрия сборки по-прежнему оставляет достаточно места для доступа шлифовальной машины к стыку с целью очистки после сварки и восстановления покрытия.
Меры по предотвращению образования дыма перед сваркой
Обеспечение безопасности органов дыхания должно быть обязательным пунктом контрольного списка перед началом сварки. Перед зажиганием дуги при сварке оцинкованного материала убедитесь, что системы местной вытяжной вентиляции (LEV) расположены таким образом, чтобы улавливать пары цинка непосредственно у источника сварки.
Убедитесь, что уровень загрязнения воздуха на производственном участке был официально оценен в соответствии с рекомендациями OSHA и что операторы обеспечены обязательными средствами защиты органов дыхания, такими как фильтры P100 или системы PAPR. Игнорирование требований к организации локальной системы вентиляции (LEV) не только ставит под угрозу здоровье операторов, но и приводит к остановке производства во время проверок безопасности.
Удаление цинка и пробные сварные швы
Если в технологии сварки предусмотрено удаление цинка, необходимо убедиться, что у операторов имеются подходящие шлифовальные диски и обеспечен физический доступ к обрабатываемым поверхностям. Точные границы зоны очистки и параметры шлифования должны соответствовать утвержденной спецификации технологии сварки (WPS).
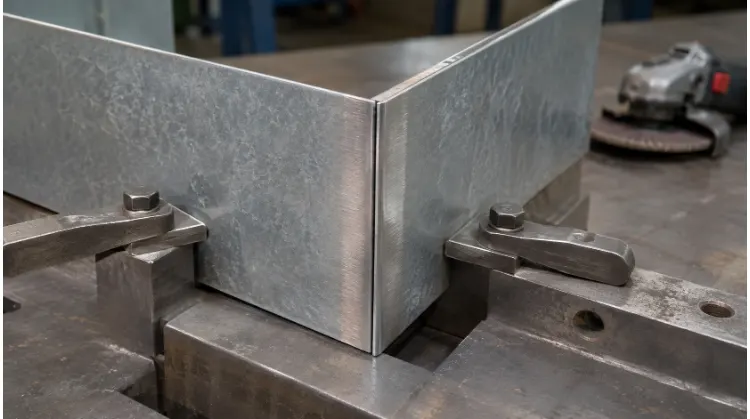
Перед началом основного производственного цикла выполните пробные сварки на производственных отходах, чтобы точно настроить параметры оборудования. Используйте результаты этих первых проходов для систематического устранения типичных дефектов при сварке оцинкованных материалов.
| Проблема с пробной сваркой | Первые переменные, которые следует проверить |
| Пористость | Остаточный цинк в зоне сварки, чистота стыка, покрытие защитным газом |
| Чрезмерное образование брызг | Неудаленное покрытие, непроверенные параметры напряжения или скорости подачи проволоки |
| Предполагаемое отсутствие сращения | Зазоры при сборке деталей, угол наклона пушки/доступность, фактическая скорость перемещения |
Проверить сварной шов, посадку и покрытие
Тщательный контроль после сварки позволяет проверить как конструктивную безопасность, так и герметичность. Своевременное выявление изменений размеров и дефектов покрытия позволяет предотвратить сбои на последующих этапах сборки.
Приемка сварных швов и соединений
При проведении проверки следует отдельно оценивать визуальные параметры сварного шва от функциональных характеристик соединения. Профили сварных швов, размеры горловины и состояние поверхности проверяются визуально на соответствие требованиям чертежа.
Функциональные испытания зависят от конкретного применения. Внутренние кронштейны требуют проверки эксплуатационных характеристик (например, испытаний на отрыв или разрыв) для подтверждения прочности точечной сварки, тогда как для внешних углов необходимо применять специальные методы проверки герметичности для подтверждения качества уплотнения. Убедитесь, что Первоначальный контроль продукции (FAI) В отчете эти результаты напрямую сопоставляются с конкретными пронумерованными позициями на сборочном чертеже.
Монтажная подгонка после сварки
Термическая деформация является известным фактором при сварке листового металла. Основная цель проверки в данном случае заключается в том, чтобы убедиться, что сварной корпус по-прежнему совместим со сопрягаемыми компонентами, в частности, необходимо проверить диагонали дверной рамы, зазоры между панелями и положение защелок.
Измерьте критические монтажные размеры детали в свободном состоянии, после того как она была снята со сварочных приспособлений и остыла. Сравните полученный результат с конкретными допусками, указанными на чертеже (например, допуск ±0,060″ по диагонали длиной 3 фута). Если рама деформируется и теряет прямоугольность, дверь не будет ни закрываться должным образом, ни прижимать уплотнительную прокладку.

Ремонт и приемка покрытия
Ремонт покрытия следует выполнять в строгой последовательности: подготовка поверхности, нанесение материала и окончательный осмотр. Если в техническом задании на ремонт горячеоцинкованных покрытий указан стандарт ASTM A780, то к допустимым методам, как правило, относятся краски с высоким содержанием цинка, припои на цинковой основе или цинкование.
Сварные конструкции из предварительно оцинкованного листового металла должны соответствовать конкретной схеме ремонта, предусмотренной требованиями проекта. В окончательной документации FAI должны быть четко указаны места ремонта, подтверждено полное визуальное покрытие, а также подтверждена указанная толщина сухой пленки (DFT) — как правило, от 2,0 до 3,0 мил — с использованием откалиброванного измерителя толщины покрытия.
Сравните предложения с одинаковым объемом работ
Для точного сравнения затрат необходимо стандартизировать объем работ по изготовлению у всех поставщиков. Оценить общую стоимость и сроки поставки можно только в том случае, если каждое предложение гарантирует одинаковую функциональность соединения, коррозионную стойкость и критерии приемки.
Настройка и затраты на каждую деталь
Чтобы выявить скрытые сборы, потребуйте от поставщиков разбивать свои коммерческие предложения на две отдельные колонки. Попросите их отдельно указывать единовременные расходы на валидацию и изготовление инструментов от фактической стоимости производственного цикла одной детали.
Разделение этих затрат поможет вам рассчитать точную точку безубыточности вашего проекта. Специальное сварочное приспособление значительно увеличивает первоначальные затраты при производстве небольшой партии прототипов, но становится весьма рентабельным при амортизации в рамках крупного заказа.
| Разовые затраты на настройку | Себестоимость изготовления одной детали |
| WPS и пробные сварные швы: Параметры, определяющие соответствие конкретному цинковому покрытию. | Удаление цинка: Работы по шлифовке зон зазора перед сваркой. |
| Оснастка и приспособления: Индивидуальные зажимные устройства для предотвращения тепловых деформаций. | Сварка и техническое обслуживание: Время цикла и подготовка электродов для точечной сварки. |
| Проверка: Первичный контроль продукции (FAI) и первоначальное испытание на герметичность. | Обработка после сварки: Очистка, ремонт покрытия или гальванизация, выполняемая сторонними подрядчиками. |
Контрольный список для запроса предложений
Перестаньте отправлять общие чертежи и надеяться на точное ценообразование. Приложите структурированный контрольный список запроса предложений (RFQ), чтобы заставить поставщиков подавать предложения в соответствии с абсолютно одинаковыми требованиями.
Проинструктируйте поставщиков четко указывать, какие операции включены в их цену за единицу, а какие оплачиваются отдельно. Требуйте от них перечислять все технические условия или обновления чертежей, которые необходимо подтвердить перед началом производства.
📋 Типовой контрольный список для запроса предложений (скопировать и вставить):
Пожалуйста, предоставьте детализированное ценовое предложение с учетом приведенного ниже точного объема работ. Отметьте все операции, не включенные в вашу удельную цену.
- Корректировка чертежа: [Вставить номер активной версии]
- Материал и покрытие: [Укажите марку базовой стали и точную толщину цинкового покрытия]
- Объем: Первая партия в количестве [X] единиц; расчетный годовой объем потребления (EAU) — [Y] единиц.
- Указанные сварные швы: [Перечислите конкретные сварные соединения и допустимые методы сварки]
- Допуски: Должны соблюдаться критические размеры сборки [Перечислите 2–3 основных требования GD&T].
- Производительность: Соединения должны пройти [указать: испытание на герметичность, испытание на утечку или испытание под нагрузкой].
- Ремонт после сварки: Поврежденное покрытие восстановлено в соответствии с [например, ASTM A780].
- Результаты работы: Приложить отчет FAI и протоколы проверки толщины покрытия.
- Логистика и сроки выполнения заказа: Укажите предполагаемый срок выполнения заказа и условия «Инкотермс» (например, FOB, DDP).
Готовы к запуску в производство?
Независимо от того, завершаете ли вы разработку прототипа или переходите к серийному производству, команда инженеров TZR поможет оптимизировать ваши конструкции из листового металла с точки зрения свариваемости, совместимости с цинковым покрытием и экономической эффективности.
Пришлите нам свои 3D-файлы CAD и 2D-чертежи. Мы рассмотрим ваши требования к соединениям, оценим риски термической деформации и в течение 24 часов предоставим вам подробное, детализированное коммерческое предложение.