
 French
 English
 Spanish
 German
 Russian
 Italian

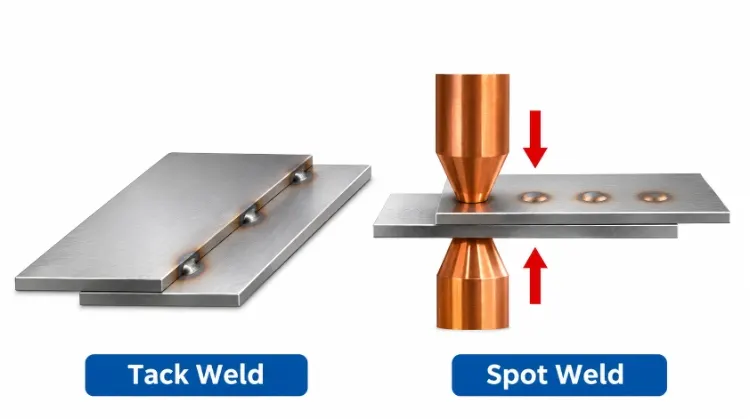
Un soudage par points est un soudage à l'arc temporaire utilisé pour maintenir l'alignement des pièces avant le soudage définitif. À l'inverse, le soudage par points (soudage par résistance) utilise la pression et le courant électrique pour former un noyau de fusion interne permanent entre des tôles superposées, qui sert de joint structurel définitif.
Le fait d'indiquer une méthode d'assemblage erronée sur un plan de fabrication peut entraîner de graves déformations thermiques, des problèmes de jeu des outils en atelier ou des retouches coûteuses. Afin de garantir la clarté des spécifications, le terme « soudage par points » utilisé dans cet article désigne spécifiquement le soudage par points par résistance (RSW).
Il est essentiel de comprendre que ces deux termes s'inscrivent à des niveaux conceptuels différents : un point de soudure désigne un fonction d'assemblage (ce qui peut se faire par soudage MIG ou TIG), tandis que le soudage par points est une technique distincte processus de fabrication.
Le tableau ci-dessous présente les principales différences dans la manière dont ces pratiques sont mises en œuvre en atelier.
| Zone de comparaison | Soudure par points | Soudage par points (RSW) |
| Objectif principal | Fixation provisoire avant le soudage définitif | Assemblage permanent pour des tôles qui se chevauchent |
| Équipement type | Soudeuses à arc MIG, TIG ou à électrode enrobée | Machine de soudage par points à résistance |
| Configuration des articulations | Assemblages en onglet, bout à bout, à recouvrement ou d'angle | Principalement des assemblages à recouvrement |
| Étapes suivantes | Intégré dans la soudure finale ou meulé | Généralement aucun ; sert de joint final |
| Axes prioritaires de l'inspection | Précision de positionnement, taille des points de fixation, absence de fissures | Taille interne des pépites, résistance à la traction/à l'arrachement |
Comprendre la différence entre les soudures par points et les soudures par points de fixation
Pour choisir la bonne méthode d'assemblage, il est utile d'examiner comment la liaison est réalisée et comment elle se comporte au sein d'un ensemble. L'aspect visuel ne constitue pas à lui seul un indicateur fiable de la résistance structurelle de la soudure.
Objectif du soudage par points
Soudage par pointsg sert de contrainte temporaire. Son rôle principal est de garantir le respect des angles, des tolérances dimensionnelles et des jeux d'assemblage, malgré la dilatation et la contraction thermiques qui se produisent lors de la dernière passe de soudage.
Comme il s'agit d'une technique d'assemblage, les opérateurs utilisent généralement le même procédé que celui prévu pour l'assemblage définitif, tel que MIG ou TIG. Selon la procédure de soudage, un point de soudure est soit entièrement fondu et absorbé par la passe de soudage finale, soit meulé au préalable s'il gêne l'obtention du profil de cordon requis.
Formation d'un point de soudure
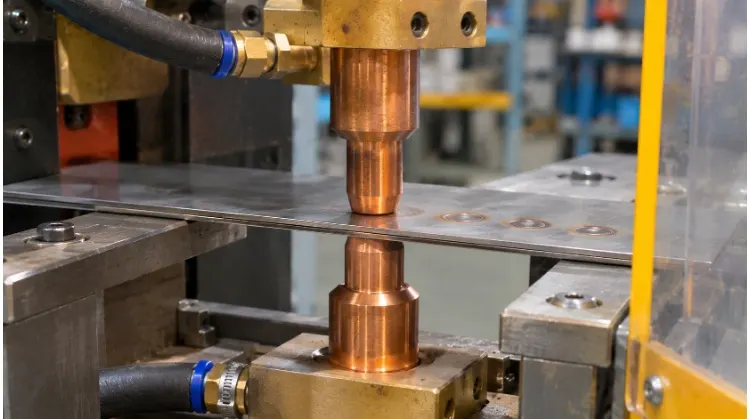
Résistance soudage par points fonctionne en serrant des tôles métalliques superposées entre des électrodes en alliage de cuivre. La machine exerce une pression spécifique et fait passer un courant élevé à travers les matériaux. La résistance électrique à l'interface génère une chaleur concentrée qui fait fondre le métal, formant ainsi une zone de fusion interne localisée appelée pépite.
Contrairement à un point de soudure d'assemblage, qui ajoute du métal d'apport ou fait fondre les bords visibles d'un assemblage, un point de soudure correct se forme entièrement entre les surfaces à assembler. Les marques visibles à l'extérieur ne sont généralement que de légères indentations. Il est nécessaire de distinguer ce procédé de soudage par bouchon (remplissage d'un trou pré-percé par soudage MIG/TIG) ou la fonction « point timer » des machines MIG, qui constituent des opérations de soudage à l'arc et non du véritable soudage par résistance.
Exemples de montage
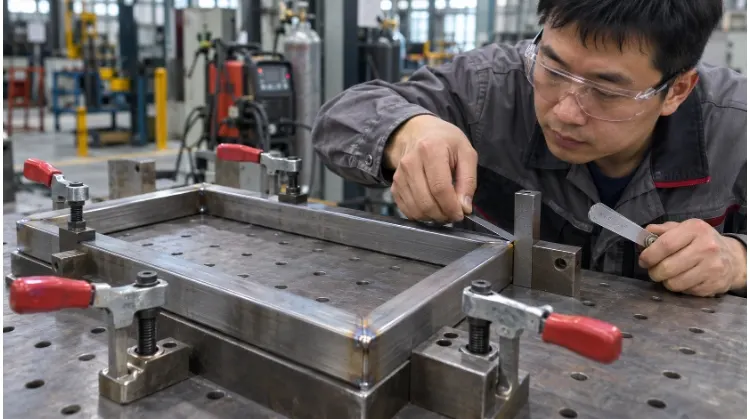
C'est l'application qui détermine le choix. Lors de l'assemblage d'un châssis rigide composé de tubes carrés, des soudures par points maintiennent les traverses bien d'équerre pendant que le soudeur vérifie les mesures diagonales avant de réaliser les soudures structurelles définitives. À l'inverse, lors de la fixation de nervures de renfort sur un boîtier en tôle, le soudage par points par résistance permet d'obtenir une liaison rapide et permanente le long du joint à recouvrement, sans la déformation thermique que provoquerait le soudage à l'arc continu.
En cas de modification de la conception, ces méthodes ne peuvent pas être simplement remplacées les unes par les autres à l'identique. Le remplacement d'une soudure en arc continue par une série de soudures par points nécessite de réévaluer l'ensemble de la géométrie de l'assemblage, qu'il s'agisse d'un assemblage d'angle, d'un assemblage bout à bout ou d'un assemblage par chevauchement présentant une largeur de bride suffisante.
Vérifier si le joint est adapté au procédé
Pour déterminer si une pièce est réalisable, il faut évaluer l'espace physique disponible pour l'outillage et la manière dont les matériaux réagissent au procédé choisi.
Articulation et accès
Les dimensions physiques de l'assemblage déterminent si l'équipement peut atteindre l'emplacement de la soudure. Pour le soudage par points, la conception doit prévoir une largeur de chevauchement suffisante pour contenir le noyau fondu et empêcher l'expulsion des bords. Une règle empirique courante pour distance au bord est généralement au moins deux fois l'épaisseur du matériau plus le rayon de l'électrode. Il existe également des exigences strictes concernant pas de soudure (distance entre deux points de soudure adjacents) afin d'éviter que effet de dérivation, où le courant électrique contourne l'emplacement prévu pour la soudure et circule à travers les soudures adjacentes déjà réalisées.
Le dégagement de l'outillage est tout aussi crucial. Une soudeuse par points sur socle nécessite un dégagement suffisant profondeur de gorge pour atteindre le centre du panneau, et les électrodes doivent serrer simultanément des deux côtés. Si la séquence de pliage limite l'accès aux électrodes, un soudure par bouchon peut constituer une solution de secours, même si cela nécessite de mettre à jour le dessin et de valider la résistance du nouvel assemblage. Pour le soudage par points, l'opérateur a besoin d'un dégagement suffisant pour positionner la torche de soudage selon l'angle de travail correct, en particulier dans les rainures profondes.
Pile de matériaux
Les caractéristiques des matériaux ont une incidence directe sur la faisabilité du procédé. Pour le soudage par points, les variables à prendre en compte sont notamment la nuance du matériau, l'épaisseur de chaque couche et les revêtements de surface. L'acier galvanisé, par exemple, modifie la résistance de contact et accélère l'usure des électrodes, ce qui nécessite un changement plus fréquent des pansements des électrodes et un contrôle plus rigoureux du processus.
Lors de l'assemblage de feuilles d'épaisseurs différentes ou de l'empilement de trois feuilles ou plus, le bilan thermique variations. Bien que les tableaux de référence indiquent des limites d'épaisseur générales, les limites réelles de fabrication dépendent de la puissance nominale en kVA et de la force de serrage de la machine concernée. Plutôt que de se fier à des recommandations universelles concernant l'épaisseur maximale, les usines effectuent généralement des essais de soudage sur des échantillons de matériau précis afin de s'assurer de la bonne formation du noyau de fusion.
Exigences relatives au produit
L'utilisation prévue du composant définit les critères d'acceptation. Les ingénieurs doivent évaluer les directions de charge attendues ; les soudures par points résistent bien aux efforts de cisaillement mais sont très sensibles à contraintes de pelage et de traction, car la contrainte se concentre directement au niveau du bord du noyau de fusion. Si l'assemblage nécessite une étanchéité continue aux liquides ou aux gaz, des soudures par points ou d'assemblage intermittentes ne suffiront pas sans l'ajout de produits d'étanchéité ou sans une soudure continue.
Les exigences esthétiques limitent également le choix. Le soudage par points laissera une légère dépression et éventuellement une teinte due à la chaleur sur la face visible. Alors qu’un électrode de support en cuivre plate Si cette technique permet de réduire au minimum les marques sur la face esthétique (la « surface visible »), elle ne les élimine que rarement complètement. Si une finition parfaitement lisse est requise, la conception peut nécessiter l’utilisation de goujons de soudure cachés ou de soudures d’assemblage soigneusement placées et meulées avant l’opération de finition complète.
Contrôle du montage et de la déformation due au soudage
Le maintien de l'écart, de la position et de la précision dimensionnelle pendant le soudage est un véritable combat contre la dilatation et la contraction thermiques. La manière dont vous gérez l'assemblage avant et pendant le processus de soudage détermine si la pièce finale respecte les tolérances ou si elle nécessite un redressage coûteux.
Positionnement des crampons
Un positionnement correct des agrafes permet de bloquer l'ensemble contre retrait de soudure. Le nombre, la longueur et l'emplacement des points de soudure doivent assurer une rigidité suffisante pour contrebalancer les forces de traction exercées par la passe de soudure finale. En règle générale, la longueur des pointes doit être comprise entre 2 et 3 fois l'épaisseur du matériau le plus fin, offrant une section suffisante pour maintenir l'assemblage sans nécessiter de meulage excessif par la suite.
Plutôt que de se fier à un espacement fixe universel, les ingénieurs devraient déterminer l'emplacement des points de fixation en fonction de l'épaisseur du matériau et de la rigidité du composant. Une bonne pratique courante consiste à placer les points de fixation en partant du centre du joint vers l'extérieur, afin de repousser toute déformation potentielle vers les bords libres.
Chaleur et séquence
Un apport de chaleur concentré modifie le matériau et provoque un gauchissement. Pour le soudage à l'arc, des techniques telles que sauter une soudure ou recul répartir la charge thermique sur l'ensemble de la pièce, afin d'éviter toute surchauffe localisée et tout risque de perçage des tôles minces.
Il est également essentiel de comprendre l'impact métallurgique de la chaleur temporaire. Les soudures par points étant de petite taille, elles refroidissent extrêmement vite. Sur des matériaux durcissables comme l'acier à haute teneur en carbone, cette trempe rapide peut entraîner une fragilisation martensite, ce qui entraîne l'apparition de microfissures dans la soudure de point qui compromettent l'assemblage avant même que la soudure définitive ne soit réalisée. Dans ces cas-là, il devient indispensable de modifier la séquence de soudage ou de procéder à un préchauffage localisé.
Équipements et installations
Il ne faut jamais recourir à la soudure pour assembler de force des pièces mal découpées. Un positionnement et un serrage adéquats avant la soudure permettent d'éviter que la soudure ne comble des écarts trop importants, ce qui entraînerait une déformation importante.
En matière de soudage par points, le respect des cotes dépend en grande partie de la machine plan de soudage. Cela comprend la réglementation de la moment décisif (pression avant passage du courant), durée de soudage, et temps de maintien. Le temps de maintien est particulièrement crucial, car les électrodes en cuivre refroidies à l'eau font office de dissipateur thermique. Une décompression trop précoce provoque des « fissures à chaud » (fissuration) au sein de la pastille, ce qui compromet totalement la résistance du joint. Le contrôle des processus exige des opérateurs qu'ils définissent des points de contrôle précis pour les cotes clés et qu'ils ajustent immédiatement les gabarits si l'alignement commence à se déporter.
Comparer les coûts globaux d'assemblage
Pour évaluer le coût réel de fabrication, il faut aller bien au-delà de la durée effective de l'arc. Un procédé qui semble plus rapide sur le papier peut rapidement s'avérer être l'option la plus coûteuse lorsque l'on prend en compte la mise en place, la manutention et les retouches dans le cycle.
Configuration et volume
Le soudage par points nécessite généralement un investissement initial plus important. Il requiert des électrodes en cuivre spécifiques, des alignements de gabarits particuliers et des essais destructifs (tels que des essais de pelage ou de déchirure) pour être validé. Inspection du premier article (FAI).
Si le soudage manuel par points et à l'arc est idéal pour les lots de prototypes ou les conceptions faisant l'objet de révisions fréquentes (par exemple, 1 à 50 unités), les investissements élevés liés à une cellule de soudage par points deviennent généralement rentables lorsque les volumes de production de l'ordre de quelques centaines ou de quelques milliers. Les coûts d'installation initiaux élevés du soudage par points s'amortissent facilement dans le cadre de séries de production à grand volume, tandis que le pointage manuel repose sur un équipement standard et des dispositifs de fixation flexibles, ce qui permet de maintenir les coûts initiaux à un niveau bas.
Cycle et automatisation
Les calculs du temps de cycle doivent tenir compte du serrage des pièces, du soudage, de la manutention et du retournement. Le soudage par points se distingue par sa rapidité exceptionnelle, puisqu’il permet de réaliser un assemblage en quelques fractions de seconde. Cependant, manœuvrer un châssis volumineux et lourd pour l’insérer dans la gorge d’une soudeuse par points sur socle peut prendre plus de temps que le soudage lui-même.
Le volume et la répétabilité justifient l'automatisation, mais celle-ci n'est pas systématiquement moins coûteuse. Le soudage par points robotisé ou les cellules de soudage par points automatisées réduisent considérablement les temps de cycle, mais ils nécessitent des investissements initiaux élevés et des dispositifs de fixation sur mesure, ultraprécis et coûteux. Si les flans de tôle ne respectent pas les tolérances, le robot produira tout simplement et systématiquement des pièces défectueuses.
Finition et retouches
Les coûts les plus souvent négligés surviennent une fois le soudage terminé. Les soudures par points qui dépassent de la surface doivent souvent être meulées pour être mises à niveau, ce qui nécessite un travail manuel important, des abrasifs et un nettoyage. Le soudage par points élimine le recours à un métal d'apport et le meulage, mais entraîne ses propres coûts cachés : l'entretien des électrodes (affûtage fréquent des pointes) et des pénalités importantes en cas de retouches.
Si un point de soudure d'assemblage est mal placé, l'opérateur peut le meuler délicatement pour l'enlever, puis repositionner la pièce. En revanche, si un point de soudure par points est mal placé, il s'agit d'une fusion définitive. Pour séparer les panneaux, il faut recourir à un équipement spécialisé. foret pour soudure par points, ce qui entraîne des retouches destructrices qui endommagent souvent le métal de base et conduisent à la mise au rebut de la pièce.
Résumé comparatif des coûts de montage :
| Coût variable | Soudure par points + soudure à l'arc définitive | Soudure par points par résistance |
| Condition préalable au processus | Le cordon de soudure final répond aux exigences en matière de résistance mécanique et d'aspect esthétique du joint. | La répartition des taches et la résistance des pépites ont été vérifiées par des essais. |
| Investissement initial | Mise en place flexible des dispositifs de fixation, essais visuels et dimensionnels, validation des procédures de soudage (WPS). | Dispositifs de fixation rigides, électrodes sur mesure, essais FAI destructifs. |
| Durée totale du cycle | Cela comprend le serrage, les points de soudure séquentiels, les passes de soudure finales et les temps de refroidissement. | Comprend le serrage, des cycles de soudage extrêmement rapides, ainsi que la manutention et la manipulation des pièces. |
| Coûts en aval | Élimination des scories, meulage, finition esthétique et redressage dimensionnel. | Le dressage de la pointe de l'électrode, les essais de routine sur les pépites et les retouches destructives coûteuses. |
(Remarque : les heures de travail réelles et les coûts financiers doivent être calculés en fonction des matériaux utilisés, du volume de production, de la disponibilité des équipements et des critères d'acceptation finale.)
Définir et vérifier la qualité des soudures
Même un assemblage bien conçu risque d'échouer si les exigences de qualité ne sont pas clairement communiquées à l'atelier. Des annotations vagues sur les plans entraînent une fabrication incohérente, obligeant les opérateurs à deviner les critères d'acceptation prévus.
Réception des soudures d'assemblage
Contrairement aux soudures définitives de structure, les soudures de point sont souvent insuffisamment précisées sur les plans. Plutôt que de se contenter d'une simple annotation du type « souder par points ici », les ingénieurs devraient utiliser des normes Symboles de soudage AWS ou ISO afin de définir explicitement la longueur des points d'assurage, l'espacement entre ceux-ci et les exigences en matière de finition après soudage.
Un cahier des charges de fabrication en bonne et due forme doit préciser si la fixation sera consommé (incorporé dans la dernière passe de soudure), laissé tel quel, ou au ras du sol Avant de poursuivre. Les inspecteurs vérifient que les soudures de point sont correctement placées, qu'elles présentent un profil adéquat et qu'elles ne présentent aucun défaut visible, tel que de la porosité ou des fissures. Si une soudure de point ne satisfait pas à l'inspection visuelle ou entraîne un désalignement de l'assemblage, elle doit être retirée. Le cahier des charges de qualité doit stipuler que le processus de retrait (généralement par meulage) ne doit pas entailler ni amincir le métal de base au-delà des tolérances admissibles. Une fois qu’un point de soudure non conforme a été retiré, l’ajustement dimensionnel doit être entièrement revérifié avant que l’opérateur n’applique un nouveau point de soudure.
Vérification des soudures par points
La qualité d'un point de soudure ne peut être déterminée par son aspect extérieur. Si un contrôle visuel permet de s'assurer que les électrodes ont laissé des empreintes acceptables, sans projection excessive (projections de métal) ni fissures superficielles profondes, une vérification fiable nécessite de tester le noyau interne de la soudure.
La connexion réelle étant masquée, les ateliers ont recours à des essais destructifs pour Inspection du premier article (FAI) et un échantillonnage à intervalles réguliers. Parmi les méthodes courantes, on peut citer : test de pelage ou test au ciseau— où des échantillons de tôles soudées sont écartés de force afin de mesurer le diamètre du noyau de soudure ainsi formé — et coupe transversale métallurgique.
Toutefois, les acheteurs doivent trouver un juste équilibre entre rigueur et budget —Le fait de prévoir des essais destructifs trop poussés sur des pièces non critiques entraînera une augmentation inutile du prix unitaire. Votre demande de devis (RFQ) doit préciser la fréquence d'échantillonnage (par exemple, des échantillons d'essai requis au début de chaque poste ou tous les 500 pièces) ainsi que le protocole exact à suivre en cas d'anomalie du processus si un échantillon de soudure ne satisfait pas aux exigences.
Liste de contrôle pour les plans et les appels d'offres
Lors du passage de la conception à la production, une communication claire accélère le processus de devis et évite les hypothèses coûteuses. Utilisez la liste de contrôle suivante pour vous assurer que vos plans et votre demande de devis contiennent tous les détails techniques nécessaires :
| Zone d'inspection | Informations requises concernant le plan / l'appel d'offres |
| Matériau | La nuance spécifique de l'alliage, l'épaisseur de chaque couche, les revêtements de surface (par exemple, la galvanisation) et l'état de la surface avant le soudage. |
| Détails des assemblages | Procédé définitif retenu, emplacements des soudures, nombre total de soudures, distance par rapport au bord et pas de soudure. |
| Exigences relatives au produit | Directions de charge prévues, exigences en matière d'étanchéité, tolérances dimensionnelles critiques et règles relatives à l'aspect et à la finition de surface. |
| Besoins de production | Nombre d'unités prototypes, taille prévue des lots de production et fréquence des commandes récurrentes. |
| Critères d'acceptation | Normes de soudage applicables (par exemple, AWS, ISO), méthodes de contrôle non destructif (CND) et d'essais destructifs requises, fréquences d'échantillonnage et exigences en matière de rapports. |
Pour vous assurer que la conception de votre pièce en tôle est parfaitement optimisée pour la fabrication, partagez vos dessins CAO, les besoins en matériaux et les prévisions de volume avec l'équipe d'ingénieurs de TZR. Que vous ayez besoin d'un prototypage rapide ou d'une production en série, nous évaluerons vos structures d'assemblage, les jeux d'outillage, les séquences de fabrication et les exigences d'inspection afin de vous proposer une solution DFM fiable et rentable.