
 French
 English
 Spanish
 German
 Russian
 Italian

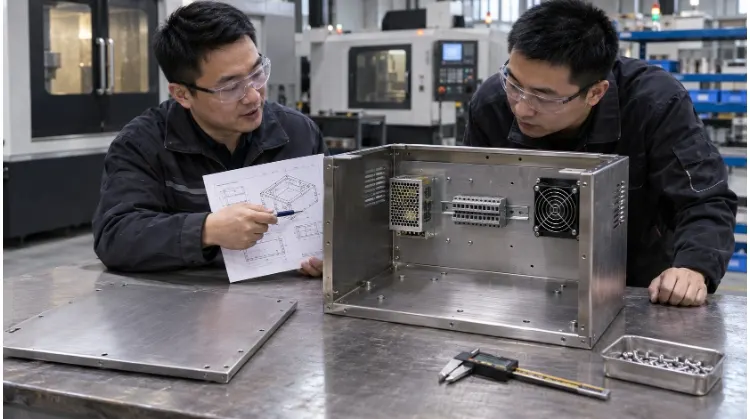
Le développement de prototypes est le processus d'ingénierie consistant à transformer une conception numérique réalisée en CAO en un modèle physique afin d'en tester la fonctionnalité, l'ajustement et la fabricabilité. Il s'agit d'un outil essentiel de gestion des risques permettant d'identifier les défauts de conception avant d'investir dans des outillages coûteux destinés à la production en série.
Trop de projets matériels subissent des retards coûteux parce qu’ils considèrent le prototypage comme une simple « réalisation d’une maquette physique » plutôt que comme un parcours structuré menant à la fabrication. Un prototype réussi ne se contente pas de démontrer qu’un concept fonctionne sur un bureau ; il prouve que le produit peut être fabriqué de manière répétée, fiable et rentable à grande échelle.
Le déroulement standard des opérations est simple : définir les exigences, choisir le procédé, fabriquer un échantillon, le tester et l'améliorer, puis enfin préparer la production en série.
Guide rapide : aligner les problèmes sur les objectifs du prototype
| Problème actuel à résoudre | Prototype Focus | Résultat attendu pour cette phase |
| Ce concept de base peut-il fonctionner ? | Mécanisme ou échantillon de test localisé | Étude de faisabilité |
| Les dimensions et l'agencement sont-ils adaptés ? | Modèle « forme et espace » | Journal des modifications de mise en page |
| Le produit peut-il être assemblé et fonctionner ? | Prototype fonctionnel | Résultats de l'assemblage et des performances |
| Peut-on le fabriquer de manière répétée conformément aux spécifications ? | Échantillon proche de la production | Validation des processus et de la qualité |
Définissez ce que votre prototype doit démontrer
L'objectif de cette phase est de déterminer précisément ce qui doit être développé au cours de l'itération actuelle et comment en mesurer la réussite.
Exigences relatives au produit
Commencez par définir l'application prévue du produit, son environnement d'exploitation, ses interfaces mécaniques et ses fonctions principales. Distinguez les exigences incontournables des préférences de conception modulables. Privilégiez l'identification des caractéristiques qui détermineront l'intégrité structurelle, les procédés de fabrication spécifiques ou les longs délais d'approvisionnement.
Par exemple, lors de la conception du châssis d'un équipement industriel, les exigences générales doivent être traduites en paramètres techniques spécifiques. Cela implique notamment de définir l'espace libre interne nécessaire aux composants électroniques, la capacité de charge des charnières de portes lourdes et l'espace physique requis pour les outils de maintenance.
Portée du prototype
Déterminez si cette itération nécessite un assemblage complet, un sous-assemblage ou une pièce d'essai localisée. Les prototypes ont des objectifs différents selon la phase. Une démonstration de faisabilité (PoC) permet de valider les mécanismes fondamentaux, tandis que les modèles de forme permettent de tester l'espace et que les prototypes fonctionnels évaluent les performances physiques.
(Remarque : bien que le développement matériel utilise des termes tels que EVT, DVT et PVT, les projets ne doivent pas nécessairement suivre un parcours rigide et séquentiel. N'hésitez pas à regrouper les phases de test lorsque cela s'avère possible.)
Indiquez clairement quelles fonctionnalités sont incluses dans la version actuelle et celles qui ont été délibérément omises pour gagner du temps.
Critères de réussite
Avant le début de la fabrication, définissez les méthodes d'essai, les conditions de fonctionnement et les critères de conformité acceptables. Les descriptions subjectives telles que « robuste » ou « facile à assembler » doivent être converties en normes vérifiables. Cela peut impliquer de spécifier une limite maximale de déformation sous charge, un indice IP spécifique pour l’étanchéité ou une exigence de couple définie pour les éléments de fixation. Attribuez la responsabilité des exigences non testées aux cycles de validation ultérieurs.
💡 Aperçu de l'usine : le coût d'une contrainte excessive
Évitez de soumettre le prototype à des contraintes excessives. L'application de tolérances inutilement strictes (par exemple, spécifier ±0,01 mm alors que la norme ISO 2768-m est suffisante) gonflera artificiellement le budget alloué au prototype et allongera le temps d'usinage sans apporter de valeur ajoutée à l'essai fonctionnel. Ne resserrez les tolérances que sur les interfaces critiques pour le fonctionnement.
Tableau : Plan de validation du prototype
| Spécifications du produit | Portée du prototype | Méthode de validation | Condition de réussite | Propriétaire |
| Dissipation thermique du boîtier | Base du châssis + maquette de la carte mère | Essai en chambre thermique | La température interne reste inférieure à 65 °C | Ingénierie thermique |
| Alignement lors du montage des circuits imprimés | Panneau de base uniquement | Montage mécanique à l'aide d'entretoises | Les 6 trous de fixation s'alignent sans problème | Ingénierie mécanique |
Choisir le processus et établir le budget
Cette phase permet de définir les matériaux, les méthodes de fabrication, les quantités d'échantillons, ainsi que l'étendue exacte du budget et les délais de réalisation.
Sélection du processus
Le choix de la méthode de fabrication dépend de l'objectif de validation spécifique défini pour le cycle en cours.
| Cible de validation | Méthodes possibles | Contraintes à vérifier |
| Forme, dimensions et espace opérationnel | Modèles simples, SLA ou autres techniques d'impression 3D | Précision du modèle, fragilité du matériau et conditions d'utilisation |
| Matériaux spécifiques et ajustements serrés | Usinage CNC ou méthodes soustractives appropriées | Accès aux dispositifs de fixation, limites de précision et capacités de contrôle |
| Boîtiers et supports à parois minces | Découpe au laser, pliage et assemblage | Limites des rayons de courbure, déformation des matériaux et ordre d'assemblage |
| Structures internes complexes | Fabrication additive ou assemblages hybrides | Exigences relatives à l'accès pour le post-traitement et à l'état de surface |
| Plusieurs échantillons de plastique | Moulage sous vide, impression 3D ou moulage en petites séries | Différences au niveau des propriétés des matériaux par rapport au procédé final de moulage par injection |
Ces applications se recoupent souvent. Le choix final dépend à la fois de l'intégrité structurelle requise, des propriétés des matériaux, de la quantité d'échantillons et de l'environnement d'essai.
Sélection des matériaux
Déterminez si un matériau de substitution est acceptable pour cette phase d'essai. Si l'essai exige des performances équivalentes à celles d'un produit de série, précisez la nuance, le traitement thermique et l'état exacts du matériau (par exemple, AL6061-T6 au lieu d'« aluminium » de manière générique).
Notez en quoi les propriétés des matériaux de substitution peuvent fausser les résultats des essais. Par exemple, l'utilisation d'un boîtier en résine imprimé en 3D pour un essai thermique ne permettra pas de refléter fidèlement la dissipation thermique de la pièce finale en aluminium.
Une erreur courante en ingénierie consiste à concevoir un prototype en fonction d'une épaisseur de matériau sur mesure. Dans la mesure du possible, il convient d'aligner les dimensions du prototype sur les dimensions standard des matériaux disponibles (par exemple, les épaisseurs standard de tôle ou les diamètres standard des barres) afin d'éviter un gaspillage important lors de l'usinage et des délais d'approvisionnement prolongés.
Coût et calendrier
Les coûts liés aux prototypes ne se limitent pas au prix unitaire de la pièce. Le budget doit tenir compte des revues d'ingénierie, de la mise en place des machines, des matériaux, de l'outillage temporaire, de la fabrication, de la finition de surface et de la main-d'œuvre nécessaire à l'assemblage. Déterminez la quantité d'échantillons requise en vous basant strictement sur la matrice d'essais.
Il convient de noter que les devis relatifs aux prototypes diffèrent considérablement de ceux de la production en série ; les prix unitaires deviennent plus avantageux à mesure que le volume augmente, mais les coûts de mise en route pour les petits lots représentent une part proportionnellement plus importante.
💡 Aperçu de l'usine : le délai de fabrication « caché » dans le prototypage
Lorsque vous établissez le planning, n’oubliez pas que l’usinage de la pièce est souvent l’étape la plus rapide. Les causes les plus courantes de retards dans la réalisation des prototypes sont l’attente de la livraison de matériaux sur mesure et la mise en file d’attente pour les finitions de surface sous-traitées (comme anodisation dure, placageou revêtement en poudre). Prévoyez toujours une marge de 20 à 30% pour les processus externes.
Liste de contrôle pour les demandes de devis (RFQ) :
- Fichiers CAO 3D (STEP/IGES) et plans 2D (PDF) actuels. (Conseil d'expert : les modèles 3D définissent la géométrie nécessaire à la programmation CNC, mais les dessins 2D sont indispensables pour indiquer les tolérances, les trous filetés et les cotes essentielles au fonctionnement, que les fichiers CAO ne permettent pas de transmettre.)
- Quantité requise.
- Nuances spécifiques de matériaux et des alternatives acceptables.
- Exigences en matière de finition de surface, y compris les instructions de masquage pour les filetages critiques, les ajustements serrés des roulements ou les zones de contact conductrices.
- Contenu de la livraison (par exemple, composants individuels ou produits entièrement assemblés).
- Date de livraison prévue.
Vérifier la faisabilité avant de réaliser le prototype
L'objectif de cette phase est d'identifier, avant toute découpe de matière, les problèmes de conception susceptibles de compliquer l'usinage, d'entraver l'assemblage ou d'augmenter les coûts. Un prototype facile à fabriquer se traduit généralement par un produit dont la fabrication est rentable.
Contraintes de processus
Vérifiez le modèle CAO en tenant compte des contraintes propres à la méthode de fabrication que vous avez choisie. Ce qui fonctionne avec une imprimante 3D échouera souvent sur une fraiseuse CNC ou une presse plieuse.
| Procédé de fabrication | Contrôles DFM courants |
| Usinage CNC | Accès de l'outil aux cavités profondes, aux rayons d'angle internes (éviter les angles internes vifs), aux parois minces et aux configurations de serrage réalisables. |
| Tôle | Rayons de pliage minimaux, distance entre les trous et les lignes de pliage, dégagement nécessaire pour les presses plieuses et séquences de soudage. |
| Moulage par injection / Moulage sous pression | Une épaisseur de paroi uniforme, des angles de dépouille suffisants (généralement de 1° à 3°), l'emplacement des lignes de joint et la disposition des broches d'éjection. |
| Fabrication additive (impression 3D) | Définir l'orientation de l'impression, l'accessibilité de la structure de soutien et les limites de post-traitement pour les surfaces critiques. |
(Pour connaître l'ensemble des règles de conception applicables à des procédés spécifiques, consultez nos guides détaillés sur l'usinage CNC ou le pliage de la tôle.)
Tolérances et ajustements
Déterminez les dimensions critiques, les repères et les exigences d'ajustement en fonction de la manière dont les pièces interagissent physiquement. Une erreur d'ingénierie courante consiste à négliger l'accumulation des tolérances. Si vous disposez d’un châssis en tôle, d’un support usiné et d’un circuit imprimé qui doivent s’aligner, chaque pièce peut passer individuellement le contrôle qualité. Cependant, si ces trois pièces sont usinées à leur tolérance maximale admissible dans la même direction, l’assemblage final peut présenter des interférences ou ne pas s’aligner correctement.
Vérifiez toujours les capacités réelles d'usinage et de mesure de votre fabricant. N'appliquez des tolérances serrées qu'aux interfaces fonctionnelles, telles qu'un logement de roulement ou une surface d'étanchéité correspondante.
Il faut bien comprendre que le fait de réduire une tolérance de ±0,1 mm à ±0,01 mm n'entraîne pas simplement une augmentation progressive du prix ; cela nécessite souvent des vitesses d'avance d'usinage plus lentes, un outillage spécialisé et une inspection manuelle sur machine à mesurer tridimensionnelle (MMT) selon la norme 100%, ce qui peut tripler le coût de cette pièce. Pour les cotes non critiques, respectez les tolérances générales standard (par exemple, ISO 2768-m).
Exigences en matière de finition
Les traitements de surface modifient physiquement les dimensions de votre pièce. Si vous ne tenez pas compte de ces modifications, l'assemblage échouera.
Une couche standard de revêtement en poudre ajoute environ 50 à 100 microns (0,05 – 0,1 mm) d’épaisseur par surface. Si un arbre usiné est conçu pour s’emboîter avec précision dans un alésage, l’application d’un revêtement en poudre ou d’une couche d’anodisation épaisse empêchera l’assemblage des pièces. Documentez clairement les exigences de masquage pour les trous taraudés, les points de mise à la terre ou les diamètres d’ajustement serré. Indiquez explicitement sur votre plan en 2D si les cotes s’appliquent. avant ou après la finition de surface.
💡 Aperçu de l'usine : l'examen de pré-production (exemple concret)
Au cours d'une analyse DFM portant sur un boîtier électronique en aluminium, nous avons identifié un problème critique : une série de trous filetés M4 était placée trop près d'une ligne de pliage de la tôle. Le pliage de la pièce aurait déformé ces trous, rendant impossible l'insertion des vis.
La solution : Nous avons conseillé à l'équipe d'ingénieurs d'éloigner les trous de 3 mm du rayon de courbure. Nous avons également signalé que l'anodisation dure demandée modifierait le pas du filetage ; nous avons donc ajouté une instruction de masquage pour les filetages. Ces deux simples modifications apportées au dessin en 2D ont permis d'éviter qu'un lot entier de prototypes ne soit mis au rebut sur le banc d'assemblage.
Tester le prototype et décider des modifications à apporter
L'objectif du prototype physique est de générer des données. Cette phase permet d'évaluer si l'échantillon répond aux objectifs définis au chapitre 1 et de déterminer l'étendue exacte des modifications nécessaires.
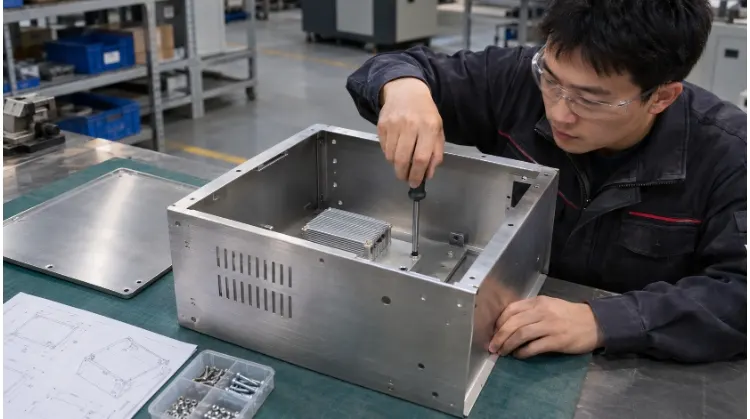
Ajustement et montage
Réalisez l'assemblage en utilisant les fixations, les câbles et les composants d'accouplement utilisés en production. Vérifiez les interfaces physiques et la régularité des jeux, et assurez-vous qu'il y a suffisamment d'espace pour les outils d'assemblage (tels que les tournevis ou les clés). Vérifiez le cheminement des câbles et évaluez la facilité avec laquelle l'unité peut être démontée à des fins de maintenance.
Soyez particulièrement vigilant lors des ajustements manuels sur l'établi. Dans l'atelier, il est courant de se servir d'une lime à main ou d'une perceuse pour élargir un trou trop serré afin que le prototype s'emboîte correctement. Consignez chaque modification effectuée manuellement. Si vous limez un support pour qu'il s'adapte mais que vous oubliez de mettre à jour le modèle CAO, le lot de production en série présentera exactement le même défaut.
Performances fonctionnelles
Exécutez le plan de test dans les conditions définies précédemment. Selon le produit, cela peut inclure des tests de charge, des cycles thermiques, des tests d’étanchéité selon l’indice IP ou des tests de durabilité par cycles. Consignez la version spécifique du prototype, l’environnement de test, les résultats et toute anomalie constatée. Faites la distinction entre les essais de développement internes et les certifications réglementaires officielles (telles que UL, CE ou FCC). L'échec d'un essai de chute interne donne lieu à une itération de conception ; l'échec d'une certification officielle en laboratoire entraîne un retard coûteux.
Méfiez-vous du « piège de la traduction des processus ». Un prototype usiné par commande numérique à partir d'un bloc massif d'AL6061 présentera des limites de résistance à la traction et à la fatigue différentes de celles de la pièce finale destinée à la production en série, fabriquée par moulage sous haute pression (par exemple, ADC12). Il convient de toujours tenir compte de ces variations des propriétés du matériau lors de l'analyse des données d'essai afin de déterminer si la pièce est prête pour la production.
Décisions de révision
Comparez directement les résultats des essais physiques à vos critères de conformité initiaux. En cas d'échec, identifiez la cause première : s'agit-il d'un défaut de conception fondamental, d'un écart de fabrication de la part de l'atelier de prototypage ou d'une configuration de test défaillante ?
Évaluez l'impact que la modification de la conception aura sur les autres fonctions, le coût unitaire et les délais de mise à disposition des outillages de production. Mettez à jour les fichiers CAO de référence et la nomenclature, puis déterminez quelles caractéristiques spécifiques nécessitent une deuxième série de prototypes à des fins de vérification.
Tableau : Journal des modifications du prototype
| Problème identifié | Analyse des causes profondes | Modification mise en œuvre | Conséquences sur la production | Résultat du nouveau test |
| La porte du boîtier se bloque lors de l'ouverture. | La charnière s'est déformée sous le poids de la porte. | Ajout d'un gousset en tôle (nervure) au support de charnière dans la version B de la CAO. | Négligeable. Il suffit simplement de mettre à jour le patron découpé au laser. | La porte s'ouvre sans à-coups. Test réussi. |
| Surchauffe du circuit imprimé (> 75 °C) pendant l'essai de charge. | Circulation d'air insuffisante à proximité du module d'alimentation. | Le diamètre des orifices d'aération a été porté de 3 mm à 4 mm. | Faible. Mise à jour simple de la trajectoire d'outil CNC. Aucun outillage spécifique n'est nécessaire. | La température maximale s'est stabilisée à 62 °C. Test réussi. |
| Les vis M3 se sont abîmées lors du montage. | Les filets ont été revêtus lors du processus de peinture. | Mise à jour du plan en 2D afin de rendre obligatoire le masquage de tous les trous filetés. | Aucun concernant l'outillage. Normalise le processus de finition de surface. | Les vis s'enfilent facilement à la main. Test réussi. |
Vérifier que la conception est prête pour la production
La dernière étape du développement d'un prototype consiste à traduire un échantillon physique validé en instructions de fabrication reproductibles et adaptables à la production en série. L'objectif est de garantir que l'usine puisse produire la 1 000e unité à l'identique du prototype validé.
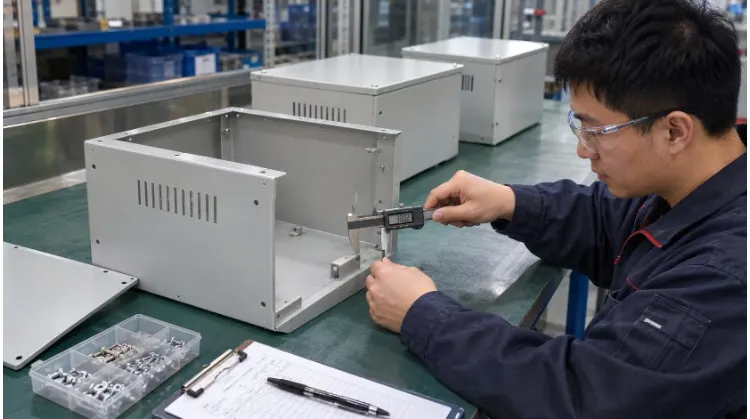
Documents approuvés
Une fois qu’un prototype a passé tous les tests de validation, les données techniques doivent être validées définitivement. C’est ce que l’on appelle communément le « gel de la nomenclature ». Harmonisez vos fichiers CAO 3D, vos plans 2D, votre nomenclature (BOM) et l’« échantillon de référence » physique afin qu’ils reflètent tous exactement la même révision.
Si un technicien a agrandi manuellement un trou de passage sur l'établi pour permettre l'assemblage du prototype, cette modification doit être intégrée de manière définitive dans le fichier CAO final. Définissez de manière précise les nuances de matériau, les spécifications de finition de surface, les séquences d'assemblage et les critères de réception qualité. Si des points en suspens mineurs subsistent, indiquez clairement qui est chargé de les résoudre et dans quel délai. Indiquez très clairement au fabricant quelle version spécifique du fichier est approuvée pour la production.
État de préparation des approvisionnements
Un prototype parfait ne sert à rien si vous ne pouvez pas vous approvisionner en pièces à grande échelle. Vérifiez les conditions d'approvisionnement en matières premières, en matériel standard et en composants clés. Vérifiez les quantités minimales de commande (QMC), les délais de livraison standard des matériaux et les composants de remplacement acceptables.
(Remarque : si vous remplacez un composant par une alternative dont le délai de livraison est plus court, assurez-vous que ce composant de remplacement fasse l'objet d'une vérification fonctionnelle distincte afin de confirmer qu'il n'altère pas les performances du produit.)
Précisez les limites du contrôle qualité avec votre fabricant. Définissez qui est responsable du contrôle des matières entrantes, comment les écarts de fabrication seront signalés et approuvés, ainsi que la procédure à suivre pour les avis de modification technique (ECN). Établissez des accords clairs concernant la confidentialité des documents (accords de confidentialité). Surtout, précisez clairement qui détient la propriété et les droits de cession de tout moule sur mesure, gabarit de soudage ou dispositif d'usinage financé pendant la phase de mise en place. Évitez ainsi les situations de « prise d'otage des outillages » avant même qu'elles ne se produisent.
Production pilote
Ne passez jamais directement d'un simple prototype à une production en série à grande échelle. Réalisez d'abord une série pilote (souvent appelée NPI, pour « New Product Introduction ») d'un petit lot, généralement compris entre 50 et 100 unités.
Ce lot doit être fabriqué en utilisant exactement les mêmes matériaux, procédés de fabrication, outillages sur mesure et procédures opérationnelles standard que ceux prévus pour la production en série. N'utilisez pas l'atelier de prototypage pour cette série. L'objectif est de vérifier la cohérence de la fabrication et la stabilité des procédés. Identifier un taux de défauts 10% ou un goulot d'étranglement au niveau de l'assemblage lors d'une série pilote de 50 unités coûte bien moins cher que de le découvrir au cours d'une production en série de 5 000 unités.
Suivez la durée du cycle d'assemblage, identifiez les étapes à l'origine de goulots d'étranglement liés aux opérateurs et consignez tout problème récurrent de retouche. En fonction du taux de rendement et de la cohérence dimensionnelle de ce lot pilote, décidez s'il convient d'autoriser la production à grande échelle, d'affiner le processus d'assemblage ou de réaliser un deuxième lot pilote.
Liste de contrôle pour la mise en production :
- Alignement des documents : Les fichiers CAO 3D, PDF 2D et nomenclatures correspondent-ils parfaitement à la révision validée ?
- Exemple « Golden » : Un prototype physique signé est-il conservé à la fois par le client et par le service d'assurance qualité de l'usine à titre de référence ?
- Chaîne d'approvisionnement : Les délais d'approvisionnement des matières premières, les quantités minimales de commande et les alternatives en matière de composants ont-ils été confirmés ?
- Définition du processus : Les normes de finition, les règles de masquage et les instructions de montage sont-elles consignées par écrit ?
- Problèmes en suspens : Tous les écarts critiques de conception et tous les échecs aux essais ont-ils été officiellement classés ?
Prêt à passer du prototype à la production ?
Passer d'une conception numérique à un processus de fabrication reproductible nécessite un contrôle rigoureux de la conception pour la fabrication (DFM) et une communication transparente. Chez TZR, nous sommes spécialisés dans l'usinage CNC sur mesure et la fabrication de tôles de précision, faisant le lien entre le prototypage et la production en série.
Nous ne nous contentons pas de reproduire aveuglément vos plans. Notre équipe d'ingénieurs examine attentivement vos fichiers CAO, vous fournit des recommandations concrètes en matière de conception pour la fabrication (DFM) afin d'éliminer les sources de coûts cachées, et veille à ce que votre produit soit évolutif de manière fiable. Envoyez-nous dès aujourd'hui vos fichiers CAO 3D et vos plans 2D pour une analyse DFM complète et un devis de fabrication précis.