
 Italian
 English
 Spanish
 German
 Russian
 French

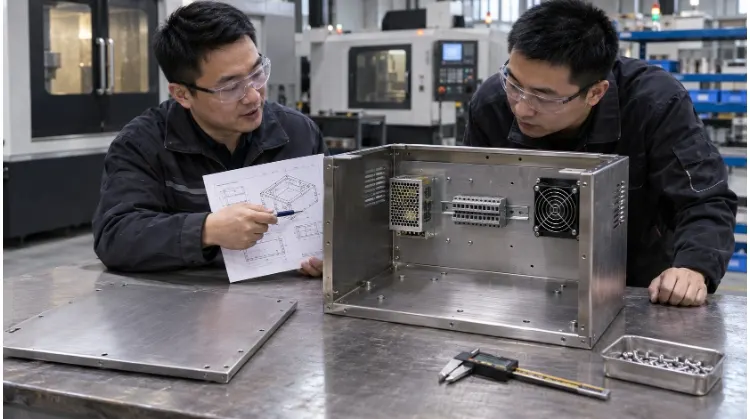
Lo sviluppo di prototipi è il processo ingegneristico che consiste nel trasformare un progetto CAD digitale in un modello fisico per testarne la funzionalità, l'adattabilità e la producibilità. Rappresenta uno strumento fondamentale per la gestione dei rischi, in quanto consente di individuare eventuali difetti di progettazione prima di investire in costose attrezzature per la produzione in serie.
Troppi progetti hardware subiscono costosi ritardi perché considerano la prototipazione semplicemente come la “realizzazione di un modello fisico”, anziché come un percorso strutturato verso la produzione. Un prototipo di successo non si limita a dimostrare che un’idea funziona sulla scrivania, ma dimostra che il prodotto può essere realizzato in serie in modo ripetibile, affidabile e redditizio.
Il flusso di lavoro standard è semplice: definire i requisiti, selezionare il processo, realizzare il campione, testarlo e modificarlo e, infine, prepararsi alla produzione in serie.
Guida rapida: allineamento dei problemi agli obiettivi del prototipo
| Problema attuale da risolvere | Focus sul prototipo | Risultato atteso per questo ciclo |
| Il concetto di base può funzionare? | Meccanismo o provino localizzato | Valutazione di fattibilità |
| Le dimensioni e la disposizione sono adeguate? | Modello di forma e spazio | Registro delle modifiche al layout |
| Il prodotto può essere montato e funzionare? | Prototipo funzionale | Risultati relativi all'assemblaggio e alle prestazioni |
| È possibile produrlo ripetutamente secondo le specifiche? | Campione pre-serie | Convalida dei processi e della qualità |
Definisci cosa deve dimostrare il tuo prototipo
L'obiettivo di questa fase è stabilire con esattezza cosa debba essere realizzato nell'iterazione attuale e come misurarne il successo.
Requisiti del prodotto
Inizia documentando l’applicazione prevista del prodotto, l’ambiente operativo, le interfacce meccaniche e le funzioni principali. Distingui i requisiti imprescindibili dalle preferenze di progettazione modificabili. Dai priorità all’identificazione delle caratteristiche che determineranno l’integrità strutturale, i processi di produzione specifici o i tempi di approvvigionamento prolungati.
Ad esempio, quando si progetta il telaio di un'apparecchiatura industriale, è necessario tradurre i requisiti generali in parametri ingegneristici specifici. Ciò comporta la definizione dello spazio interno necessario per i componenti elettronici, della capacità di carico delle cerniere delle porte pesanti e dello spazio fisico richiesto per gli strumenti di manutenzione.
Ambito del prototipo
Stabilire se questa iterazione richieda un assemblaggio completo, un sottoassemblaggio o un campione di prova localizzato. I prototipi hanno finalità diverse a seconda della fase. Un Proof of Concept (PoC) convalida i meccanismi fondamentali, mentre i modelli di forma verificano lo spazio e i prototipi funzionali valutano le prestazioni fisiche.
(Nota: sebbene nello sviluppo hardware si utilizzino termini quali EVT, DVT e PVT, i progetti non devono necessariamente seguire un percorso rigido e sequenziale. È possibile combinare le fasi di test quando ciò risulta pratico.)
Documentare chiaramente quali funzionalità sono incluse nella versione attuale e quali sono state intenzionalmente omesse per risparmiare tempo.
Criteri di superamento
Prima di avviare la produzione, è necessario definire i metodi di prova, le condizioni operative e i criteri di accettazione. Descrizioni soggettive come “robusto” o “facile da montare” devono essere convertite in standard verificabili. Ciò può comportare la specificazione di un limite massimo di deflessione sotto carico, un grado di protezione IP specifico per la tenuta o un requisito di coppia definito per gli elementi di fissaggio. Assegnare la responsabilità dei requisiti non ancora testati alle successive fasi di convalida.
💡 Approfondimento sulla produzione: il costo di un eccesso di vincoli
Evitare di imporre vincoli eccessivi al prototipo. L’applicazione di tolleranze inutilmente strette (ad esempio, specificare ±0,01 mm laddove sia sufficiente lo standard ISO 2768-m) gonfierà artificialmente il budget del prototipo e allungherà i tempi di lavorazione senza aggiungere valore al test funzionale. Restringere le tolleranze solo sulle interfacce critiche per il funzionamento.
Tabella: Piano di convalida del prototipo
| Requisiti del prodotto | Ambito del prototipo | Metodo di convalida | Condizione di superamento | Proprietario |
| Dissipazione del calore dell'involucro | Base del telaio + modello della scheda madre | Prova in camera termica | La temperatura interna rimane al di sotto dei 65 °C | Ingegneria termica |
| Allineamento del montaggio dei circuiti stampati | Solo pannello di base | Montaggio fisico con distanziatori | Tutti e 6 i fori di montaggio sono allineati senza interferenze | Ingegneria meccanica |
Scegliere il processo e pianificare il budget
Questa fase serve a definire i materiali, i metodi di produzione, le quantità dei campioni, nonché l'entità esatta del budget e i tempi di consegna.
Selezione del processo
La scelta del metodo di produzione dipende dall'obiettivo specifico di convalida previsto per la fase in corso.
| Obiettivo di convalida | Metodi possibili | Vincoli da confermare |
| Forma, dimensioni e spazio operativo | Modelli semplici, SLA o altre tecniche di stampa 3D | Accuratezza del modello, fragilità del materiale e condizioni d'uso |
| Materiali specifici e vestibilità aderente | Lavorazione CNC o metodi sottrattivi adeguati | Accesso ai dispositivi di fissaggio, limiti di precisione e capacità di ispezione |
| Custodie e staffe a parete sottile | Taglio laser, piegatura e fissaggio | Limiti dei raggi di curvatura, deformazione del materiale e sequenza di assemblaggio |
| Strutture interne complesse | Produzione additiva o assemblaggi ibridi | Requisiti relativi all'accesso per la post-lavorazione e alla finitura superficiale |
| Diversi campioni di plastica | Colata sotto vuoto, stampa 3D o stampaggio in piccole serie | Differenze nelle proprietà dei materiali rispetto al processo finale di stampaggio a iniezione |
Queste applicazioni spesso si sovrappongono. La decisione finale dipende da una combinazione di fattori quali l’integrità strutturale richiesta, le proprietà dei materiali, la quantità di campioni e l’ambiente di prova.
Selezione del materiale
Valutare se un materiale sostitutivo sia accettabile per questa fase di collaudo. Se il collaudo richiede prestazioni di livello produttivo, specificare l’esatto tipo di materiale, il trattamento termico e le condizioni (ad esempio, AL6061-T6 anziché “alluminio generico”).
Documentare in che modo le proprietà dei materiali sostitutivi possano influenzare i risultati dei test. Ad esempio, l'utilizzo di un involucro in resina stampato in 3D per un test termico non rifletterà accuratamente la dissipazione del calore del componente finale in alluminio.
Un errore comune in ambito ingegneristico consiste nel progettare un prototipo basandosi su uno spessore del materiale personalizzato. Ove possibile, è opportuno allineare le dimensioni del prototipo alle misure standard disponibili in commercio (ad esempio, gli spessori standard della lamiera o i diametri standard delle barre) per evitare sprechi significativi durante la lavorazione e tempi di consegna più lunghi per il materiale.
Costi e tempistiche
I costi dei prototipi non si limitano al prezzo unitario del componente. Il budget deve tenere conto delle revisioni tecniche, della messa a punto delle macchine, dei materiali, delle attrezzature provvisorie, della produzione, della finitura superficiale e della manodopera necessaria per l'assemblaggio. Determinare la quantità di campioni richiesta basandosi rigorosamente sulla matrice di collaudo.
Si noti che i preventivi relativi ai prototipi differiscono in modo significativo da quelli relativi alla produzione in serie; i prezzi unitari diventano più convenienti all’aumentare dei volumi, ma i costi iniziali di avviamento per i piccoli lotti comportano costi proporzionalmente più elevati.
💡 Approfondimento sulla produzione: i tempi di consegna “nascosti” nella fase di prototipazione
Quando pianificate il programma, tenete presente che la lavorazione del pezzo è spesso la fase più rapida. Le cause più comuni di ritardi nella realizzazione dei prototipi sono l’attesa della consegna di materiali su misura e l’attesa in coda per le finiture superficiali affidate a terzi (come anodizzazione dura, placcatura, o verniciatura a polvere). Considerare sempre un margine di tempo di 20-30% per i processi esterni.
Lista di controllo per la richiesta di preventivo (RFQ):
- File CAD 3D aggiornati (STEP/IGES) e disegni 2D (PDF). (Consiglio dell'esperto: i modelli 3D definiscono la geometria per la programmazione CNC, ma i disegni 2D sono fondamentali per comunicare tolleranze, fori filettati e quote critiche per il funzionamento che i file CAD non sono in grado di trasmettere.)
- Quantità richiesta.
- Gradi specifici dei materiali e alternative accettabili.
- Requisiti di finitura superficiale, comprese le istruzioni relative alla mascheratura di filettature critiche, accoppiamenti a pressione dei cuscinetti o aree di contatto conduttive.
- Contenuto della fornitura (ad esempio, singoli componenti rispetto a prodotti completamente assemblati).
- Data di consegna prevista.
Verificare la realizzabilità prima di realizzare il prototipo
L'obiettivo di questa fase è individuare, prima ancora di procedere al taglio dei materiali, eventuali problemi di progettazione che potrebbero complicare la lavorazione, ostacolare l'assemblaggio o far lievitare i costi. Un prototipo di facile realizzazione si traduce solitamente in un prodotto redditizio da produrre.
Vincoli di processo
Verificate il modello CAD tenendo conto in particolare dei limiti del metodo di produzione che avete scelto. Ciò che funziona con una stampante 3D spesso non funziona su una fresatrice CNC o su una piegatrice.
| Metodo di produzione | Controlli tipici di DFM |
| Lavorazione CNC | Accessibilità degli utensili per cavità profonde, raggi degli angoli interni (evitare angoli interni acuti), pareti sottili e configurazioni di fissaggio fattibili. |
| Lamiera | Raggi minimi di piegatura, distanza dai fori alle linee di piegatura, spazio libero per gli utensili nelle presse piegatrici e sequenze di saldatura. |
| Iniezione / Pressofusione | Spessore uniforme delle pareti, angoli di sformo adeguati (di solito 1°-3°), posizione delle linee di divisione e disposizione dei perni di espulsione. |
| Additivo (stampa 3D) | Determinare l'orientamento della stampa, l'accessibilità della struttura di supporto e i limiti di post-elaborazione per le superfici critiche. |
(Per informazioni complete sulle regole di progettazione relative a processi specifici, consultare le nostre guide dettagliate sulla lavorazione CNC o sulla piegatura della lamiera.)
Tolleranze e accoppiamenti
Determinare le dimensioni critiche, i punti di riferimento e i requisiti di accoppiamento in base al modo in cui i componenti interagiscono fisicamente tra loro. Un errore ingegneristico comune consiste nel trascurare l’accumulo delle tolleranze. Se si dispone di un telaio in lamiera, di una staffa lavorata e di un PCB che devono allinearsi, ogni singolo componente potrebbe superare il controllo di qualità individuale. Tuttavia, se tutti e tre i componenti vengono lavorati con la tolleranza massima consentita nella stessa direzione, l’assemblaggio finale potrebbe presentare interferenze o non allinearsi correttamente.
Verificate sempre le effettive capacità di lavorazione e misurazione del vostro produttore. Applicate tolleranze strette solo alle interfacce funzionali, come l’alloggiamento di un cuscinetto o una superficie di tenuta di accoppiamento.
È importante comprendere che ridurre una tolleranza da ±0,1 mm a ±0,01 mm non comporta semplicemente un aumento graduale del prezzo; spesso richiede velocità di avanzamento di lavorazione più basse, utensili specializzati e un’ispezione manuale con CMM 100%, il che può triplicare il costo di quel pezzo. Per le quote non critiche, attenersi alle tolleranze generali standard (ad es. ISO 2768-m).
Requisiti di finitura
I trattamenti superficiali modificano fisicamente le dimensioni del pezzo. Se non si tiene conto della finitura, l'assemblaggio non andrà a buon fine.
Uno strato standard di verniciatura a polvere aggiunge uno spessore compreso tra circa 50 e 100 micron (0,05 – 0,1 mm) per superficie. Se un albero lavorato è progettato per un accoppiamento preciso a slittamento in un foro, l’applicazione di una verniciatura a polvere o di uno spesso strato di anodizzazione impedirà l’accoppiamento dei componenti. Documentare chiaramente i requisiti di mascheratura per fori filettati, punti di messa a terra o diametri di accoppiamento a pressione. Indicare esplicitamente sul disegno 2D se le quote sono da considerarsi prima o dopo la finitura superficiale.
💡 Approfondimento sulla produzione: la revisione pre-produzione (esempio pratico)
Durante una revisione DFM relativa a un alloggiamento elettronico in alluminio, abbiamo individuato un problema critico: una serie di fori filettati M4 era posizionata troppo vicino a una linea di piegatura della lamiera. La piegatura del pezzo avrebbe deformato i fori, rendendo impossibile l’inserimento delle viti.
La soluzione: Abbiamo consigliato al team di ingegneri di spostare i fori di 3 mm più lontano dal raggio di curvatura. Abbiamo inoltre fatto notare che l’anodizzazione dura richiesta avrebbe modificato il passo della filettatura, pertanto abbiamo aggiunto un’istruzione di mascheratura per le filettature. Questi due semplici aggiornamenti al disegno 2D hanno evitato che un intero lotto di prototipi venisse scartato al banco di assemblaggio.
Testare il prototipo e decidere quali modifiche apportare
Lo scopo del prototipo fisico è quello di generare dati. Questa fase serve a valutare se il campione soddisfa gli obiettivi definiti nel Capitolo 1 e a determinare l'esatta portata delle modifiche necessarie.
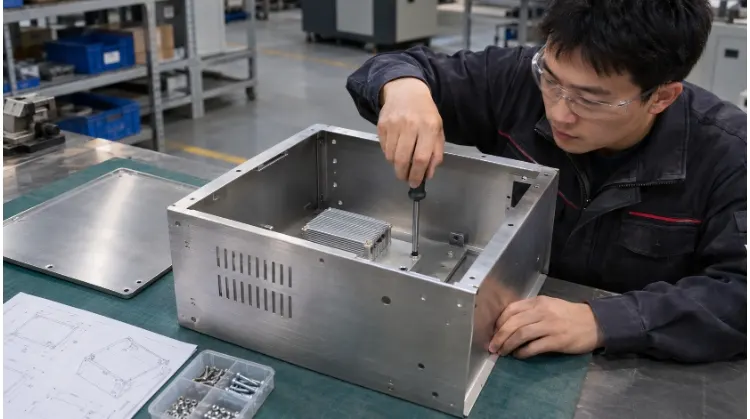
Montaggio e assemblaggio
Eseguire l'assemblaggio utilizzando gli elementi di fissaggio, i cavi e i componenti di accoppiamento effettivamente utilizzati nella produzione. Controllare le interfacce fisiche e l'uniformità delle distanze, assicurandosi che vi sia uno spazio libero sufficiente per gli strumenti di assemblaggio (come cacciaviti o chiavi). Verificare i percorsi di instradamento dei cavi e valutare la facilità con cui l'unità può essere smontata per la manutenzione.
Prestare la massima attenzione alle regolazioni manuali effettuate sul banco di lavoro. In officina, è prassi comune ricorrere a una lima a mano o a un trapano per allargare un foro troppo stretto, in modo che il prototipo possa incastrarsi correttamente. Registrare ogni modifica effettuata manualmente. Se si limano le staffe per farle funzionare ma non si aggiorna il modello CAD, il lotto destinato alla produzione in serie presenterà esattamente lo stesso difetto.
Prestazioni funzionali
Eseguire il piano di collaudo nelle condizioni definite in precedenza. A seconda del prodotto, ciò può comportare prove di carico, cicli termici, prove di impermeabilità secondo gli standard IP o prove di durata ciclica. Registrare la versione specifica del prototipo, l’ambiente di collaudo, i risultati ed eventuali anomalie. Tenere separati i test interni di sviluppo dalle certificazioni normative ufficiali (come UL, CE o FCC). Il fallimento di una prova di caduta interna comporta una revisione del progetto; il fallimento di una certificazione ufficiale in laboratorio comporta un ritardo costoso.
Attenzione alla “trappola della traduzione procedurale”. Un prototipo lavorato a CNC da un blocco pieno di AL6061 presenterà valori di resistenza alla trazione e limiti di fatica diversi rispetto al componente finale prodotto in serie mediante pressofusione ad alta pressione (ad esempio, ADC12). È necessario tenere sempre conto di queste variazioni delle proprietà del materiale quando si esaminano i dati dei test per determinare l'idoneità alla produzione.
Decisioni di revisione
Confronta direttamente i risultati dei test fisici con i criteri di superamento iniziali. Quando si verifica un fallimento, individua la causa principale: si tratta di un difetto di progettazione fondamentale, di una deviazione nella produzione da parte dell’officina prototipale o di una configurazione di prova errata?
Valutare in che modo la modifica del progetto influirà sulle altre funzioni, sul costo unitario e sui tempi di consegna delle attrezzature di produzione. Aggiornare i file CAD di riferimento e la distinta base (BOM) e stabilire quali caratteristiche specifiche richiedono un secondo ciclo di prototipazione ai fini della verifica.
Tabella: Registro delle revisioni del prototipo
| Problema individuato | Analisi delle cause alla radice | Modifica implementata | Impatto sulla produzione | Risultato del nuovo test |
| Lo sportello dell'involucro si incastra durante l'apertura. | Il supporto a cerniera si è deformato sotto il peso della porta. | Nella versione CAD Rev B è stato aggiunto un rinforzo in lamiera (nervatura) alla staffa della cerniera. | Trascurabile. È sufficiente aggiornare il cartamodello tagliato al laser. | La porta si apre senza intoppi. Superato. |
| Surriscaldamento del PCB (>75 °C) durante il test di carico. | Flusso d'aria insufficiente in prossimità del modulo di alimentazione. | Il diametro del foro di sfiato è stato aumentato da 3 mm a 4 mm. | Basso. Semplice aggiornamento del percorso utensile CNC. Non sono necessari utensili personalizzati. | La temperatura massima si è stabilizzata a 62 °C. Superato. |
| Viti M3 danneggiate durante il montaggio. | Le filettature sono state rivestite durante il processo di verniciatura. | Disegno 2D aggiornato per rendere obbligatoria la mascheratura di tutti i fori filettati. | Nessuna relativa alle attrezzature. Standardizza il processo di finitura superficiale. | Le viti si avvitano facilmente a mano. Superato. |
Verificare che il progetto sia pronto per la produzione
La fase finale dello sviluppo del prototipo consiste nel tradurre un campione fisico approvato in istruzioni di produzione ripetibili e scalabili. L'obiettivo è garantire che lo stabilimento sia in grado di produrre la millesima unità esattamente come il prototipo approvato.
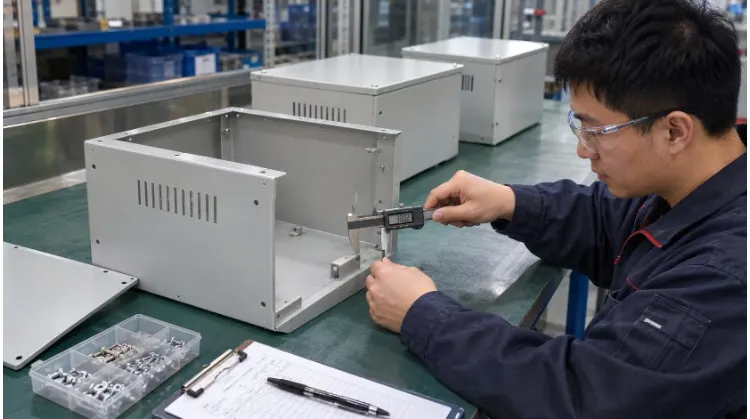
Documenti approvati
Una volta che un prototipo ha superato tutti i test di convalida, i dati tecnici devono essere bloccati. Questo processo è comunemente noto come “BOM Freeze”. Unificate i vostri file CAD 3D, i disegni 2D, la distinta base (BOM) e il “campione di riferimento” fisico in modo che riflettano tutti esattamente la stessa revisione.
Se un tecnico ha allargato manualmente un foro passante sul banco di lavoro per consentire l’assemblaggio del prototipo, tale modifica deve essere inserita in modo permanente nel file CAD definitivo. Definire in modo definitivo i tipi di materiale, le specifiche di finitura superficiale, le sequenze di assemblaggio e i criteri di accettazione della qualità. Se rimangono questioni in sospeso di minore entità, documentare esplicitamente chi è responsabile della loro risoluzione e entro quale data. Chiarire in modo inequivocabile al produttore quale versione specifica del file sia stata approvata per la produzione.
Prontezza delle forniture
Un prototipo perfetto è inutile se non è possibile procurarsi i componenti su larga scala. Verificate le condizioni di fornitura delle materie prime, dell’hardware standard e dei componenti chiave. Verificate i quantitativi minimi d’ordine (MOQ), i tempi di consegna standard dei materiali e i componenti alternativi accettabili.
(Nota: se si sostituisce un componente con un’alternativa dai tempi di consegna più rapidi, assicurarsi che il componente sostitutivo sia sottoposto a una verifica funzionale specifica per confermare che non alteri le prestazioni del prodotto.)
Chiarite con il vostro produttore i limiti del controllo qualità. Definite chi è responsabile del controllo dei materiali in entrata, le modalità di segnalazione e approvazione delle deviazioni di produzione e la procedura relativa alle notifiche di modifica tecnica (ECN). Stabilite accordi chiari in merito alla riservatezza dei documenti (NDA). Soprattutto, specificare chiaramente chi detiene la proprietà e i diritti di cessione di eventuali stampi personalizzati, maschere di saldatura o attrezzature di lavorazione acquistati durante la fase di avviamento. Prevenire situazioni di “ostaggio degli strumenti” prima che si verifichino.
Produzione pilota
Non passare mai direttamente da un singolo prototipo alla produzione in serie su larga scala. Effettua una produzione pilota (spesso denominata NPI, ovvero “New Product Introduction”) di un piccolo lotto, solitamente compreso tra 50 e 100 unità.
Questo lotto deve essere realizzato utilizzando esattamente gli stessi materiali, i processi di produzione, le attrezzature personalizzate e le procedure operative standard previsti per la produzione in serie. Non utilizzare l’officina prototipi per questa produzione. L’obiettivo è verificare l’uniformità della produzione e la stabilità del processo. Individuare un tasso di difettosità del modello 10% o un collo di bottiglia nel processo di assemblaggio in una produzione pilota di 50 unità costa una frazione di quanto costerebbe individuarlo durante una produzione in serie di 5.000 unità.
Monitorare la durata del ciclo di assemblaggio, individuare le fasi che causano colli di bottiglia a livello di operatori e registrare eventuali problemi ricorrenti relativi alle rilavorazioni. Sulla base del tasso di resa e dell’uniformità dimensionale di questo lotto pilota, decidere se autorizzare la produzione su larga scala, perfezionare il processo di assemblaggio o eseguire un secondo lotto pilota.
Lista di controllo per il rilascio in produzione:
- Allineamento dei documenti: Il CAD 3D, il PDF 2D e la distinta base corrispondono perfettamente alla revisione approvata?
- Esempio d'oro: Viene conservato un prototipo fisico firmato sia dal cliente che dal reparto controllo qualità dello stabilimento come riferimento?
- Catena di approvvigionamento: Sono stati confermati i tempi di consegna delle materie prime, i quantitativi minimi d'ordine (MOQ) e le alternative per i componenti?
- Definizione del processo: Gli standard di finitura, le regole di mascheratura e le istruzioni di assemblaggio sono documentati?
- Questioni in sospeso: Tutte le deviazioni critiche di progettazione e i fallimenti nei test sono stati ufficialmente chiusi?
Pronti a passare dal prototipo alla produzione?
Il passaggio da un progetto digitale a un processo di produzione ripetibile richiede un rigoroso controllo del DFM e una comunicazione trasparente. A TZR, siamo specializzati nella lavorazione CNC su misura e nella lavorazione di precisione della lamiera, colmando il divario tra prototipazione e produzione in serie.
Non ci limitiamo a riprodurre ciecamente i vostri disegni. Il nostro team di ingegneri esamina attentamente i vostri file CAD, fornisce suggerimenti concreti in materia di DFM (Design for Manufacturing) per eliminare i fattori di costo nascosti e garantisce che il vostro prodotto sia scalabile in modo affidabile. Inviateci oggi stesso i vostri disegni CAD 3D e 2D per un'analisi completa della progettabilità per la produzione (DFM) e un preventivo di produzione accurato.