
 Spanish
 English
 German
 Russian
 Italian
 French

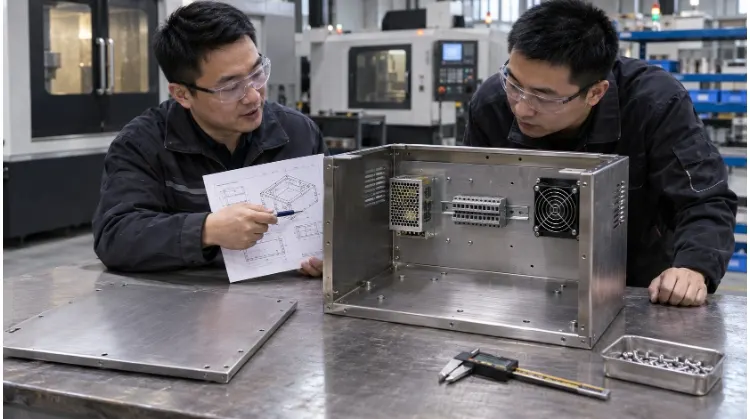
El desarrollo de prototipos es el proceso de ingeniería que consiste en convertir un diseño CAD digital en un modelo físico para comprobar su funcionalidad, ajuste y viabilidad de fabricación. Constituye una herramienta fundamental de gestión de riesgos que permite identificar defectos de diseño antes de invertir en costosas herramientas de producción en serie.
Demasiados proyectos de hardware sufren costosos retrasos porque consideran la creación de prototipos como algo que se limita a «fabricar una maqueta física», en lugar de un proceso estructurado que conduce a la fabricación. Un prototipo satisfactorio no solo demuestra que un concepto funciona sobre el papel, sino que demuestra que el producto puede fabricarse de forma repetida, fiable y rentable a gran escala.
El flujo de trabajo estándar es sencillo: definir los requisitos, seleccionar el proceso, fabricar la muestra, realizar pruebas y modificaciones y, por último, preparar la producción en serie.
Referencia rápida: Cómo alinear los problemas con los objetivos del prototipo
| Problema actual que hay que resolver | Enfoque en el prototipo | Resultado previsto para esta ronda |
| ¿Puede funcionar el concepto básico? | Mecanismo o pieza de ensayo localizada | Estudio de viabilidad |
| ¿Son adecuadas las dimensiones y la distribución? | Modelo de forma y espacio | Registro de revisiones del diseño |
| ¿Se puede montar el producto y funciona? | Prototipo funcional | Resultados del montaje y del rendimiento |
| ¿Se puede fabricar repetidamente según las especificaciones? | Muestra cercana a la producción | Confirmación de procesos y calidad |
Define qué debe demostrar tu prototipo
El objetivo de esta fase es determinar exactamente qué hay que desarrollar en la iteración actual y cómo medir su éxito.
Requisitos del producto
Empieza por documentar la aplicación prevista del producto, el entorno operativo, las interfaces mecánicas y las funciones principales. Distingue entre los requisitos ineludibles y las preferencias de diseño ajustables. Da prioridad a la identificación de las características que determinarán la integridad estructural, los procesos de fabricación específicos o los plazos de suministro prolongados.
Por ejemplo, al diseñar el chasis de un equipo industrial, los requisitos generales deben traducirse en parámetros de ingeniería específicos. Esto incluye definir el espacio libre interno para los componentes electrónicos, la capacidad de carga de las bisagras de las puertas pesadas y el espacio físico necesario para las herramientas de mantenimiento.
Alcance del prototipo
Determina si esta iteración requiere un ensamblaje completo, un subensamblaje o una pieza de prueba localizada. Los prototipos tienen diferentes finalidades según la fase. Una prueba de concepto (PoC) valida los mecanismos básicos, mientras que los modelos de forma comprueban el espacio y los prototipos funcionales evalúan el rendimiento físico.
(Nota: Aunque en el desarrollo de hardware se utilizan términos como EVT, DVT y PVT, los proyectos no siempre tienen por qué seguir un proceso rígido y secuencial. Combina las fases de prueba cuando sea posible.)
Documenta claramente qué funciones se incluyen en la versión actual y cuáles se han omitido deliberadamente para ahorrar tiempo.
Criterios de aprobación
Antes de iniciar la fabricación, se deben establecer los métodos de ensayo, las condiciones de funcionamiento y los criterios de aprobación aceptables. Las descripciones subjetivas como «resistente» o «fácil de montar» deben traducirse en normas verificables. Esto puede implicar especificar un límite máximo de deformación bajo carga, un índice de protección IP concreto para la estanqueidad o un requisito de par de apriete definido para los elementos de fijación. Asigne la responsabilidad de los requisitos no probados a rondas de validación posteriores.
💡 Perspectiva de fábrica: El coste de las restricciones excesivas
Evita imponer restricciones excesivas al prototipo. La aplicación de tolerancias innecesariamente estrictas (por ejemplo, especificar ±0,01 mm cuando basta con la norma ISO 2768-m) aumentará artificialmente el presupuesto del prototipo y prolongará el tiempo de mecanizado sin aportar ningún valor añadido a la prueba funcional. Solo se deben endurecer las tolerancias en las interfaces críticas para el funcionamiento.
Tabla: Plan de validación del prototipo
| Requisitos del producto | Alcance del prototipo | Método de validación | Condición de aprobación | Propietario |
| Disipación del calor en la carcasa | Base del chasis + maqueta de la placa base | Ensayo en cámara térmica | La temperatura interna se mantiene por debajo de los 65 °C | Ingeniería térmica |
| Alineación del montaje de placas de circuito impreso | Solo el panel base | Montaje físico con separadores | Los seis orificios de montaje se alinean sin interferencias. | Ingeniería Mecánica |
Elige el proceso y planifica el presupuesto
En esta fase se determinan los materiales, los métodos de fabricación, las cantidades de las muestras y el alcance exacto del presupuesto y el plazo de entrega.
Selección de procesos
La elección del método de fabricación depende del objetivo de validación específico de la ronda actual.
| Objetivo de validación | Métodos posibles | Restricciones que hay que confirmar |
| Forma, tamaño y espacio operativo | Modelos sencillos, SLA u otros métodos de impresión 3D | Precisión del modelo, fragilidad del material y condiciones de uso |
| Materiales específicos y ajustes precisos | Mecanizado CNC o métodos sustractivos adecuados | Acceso a los dispositivos de sujeción, límites de precisión y capacidades de inspección |
| Cajas y soportes de pared delgada | Corte por láser, plegado y fijación | Límites de los radios de curvatura, deformación del material y secuencia de montaje |
| Estructuras internas complejas | Fabricación aditiva o ensamblajes híbridos | Requisitos de acceso para el posprocesado y de acabado superficial |
| Varias muestras de plástico | Moldeo al vacío, impresión 3D o moldeo de series reducidas | Diferencias en las propiedades de los materiales en comparación con el proceso definitivo de moldeo por inyección |
Estas aplicaciones suelen solaparse. La decisión final depende de una combinación de factores, como la integridad estructural requerida, las propiedades de los materiales, la cantidad de muestras y el entorno de ensayo.
Selección de materiales
Evalúa si un material sustitutivo es adecuado para esta fase de ensayo. Si el ensayo requiere un rendimiento propio de la producción, especifica el tipo exacto de material, el estado de templado y las condiciones (por ejemplo, AL6061-T6 en lugar de «aluminio genérico»).
Anota cómo las propiedades de los materiales sustitutivos pueden sesgar los resultados de las pruebas. Por ejemplo, el uso de una carcasa de resina impresa en 3D para una prueba térmica no reflejará con precisión la disipación del calor de la pieza final de aluminio.
Un error habitual en ingeniería es diseñar un prototipo en función de un espesor de material específico. Siempre que sea posible, conviene ajustar las dimensiones del prototipo a los tamaños estándar disponibles (por ejemplo, los espesores estándar de la chapa metálica o los diámetros de las barras en rollo) para evitar un desperdicio significativo durante el mecanizado y plazos de entrega más largos para el material.
Coste y plazos
Los costes de los prototipos no se limitan al precio unitario de la pieza. El presupuesto debe tener en cuenta las revisiones de ingeniería, la puesta a punto de la maquinaria, los materiales, las herramientas temporales, la fabricación, el acabado superficial y la mano de obra de montaje. Determina la cantidad de muestras necesaria basándote estrictamente en la matriz de pruebas.
Tenga en cuenta que los presupuestos para prototipos difieren considerablemente de los de la producción en serie; los precios unitarios resultan más rentables a medida que aumenta el volumen, pero los costes iniciales de puesta en marcha para lotes pequeños suponen un mayor porcentaje del coste total.
💡 Perspectiva de fábrica: El plazo de entrega «oculto» en la creación de prototipos
A la hora de planificar el calendario, ten en cuenta que el mecanizado de la pieza suele ser la fase más rápida. Las causas más habituales de los retrasos en los prototipos son la espera de la entrega de materiales a medida y las colas para los acabados superficiales subcontratados (como anodizado duro, chapadoo recubrimiento en polvo). Hay que tener siempre en cuenta un margen de tiempo de 20-30% para los procesos externos.
Lista de comprobación para la solicitud de presupuesto (RFQ):
- Archivos CAD en 3D (STEP/IGES) y planos en 2D (PDF) actuales. (Consejo de experto: los modelos 3D determinan la geometría para la programación CNC, pero los planos en 2D son fundamentales para indicar tolerancias, orificios roscados y cotas críticas para el funcionamiento que los archivos CAD no pueden transmitir.)
- Cantidad necesaria.
- Calidades específicas de los materiales y alternativas aceptables.
- Requisitos de acabado superficial, incluidas las instrucciones de enmascaramiento para roscas críticas, ajustes a presión de rodamientos o zonas de contacto conductoras.
- Contenido del suministro (por ejemplo, componentes sueltos frente a productos totalmente montados).
- Fecha prevista de entrega.
Comprueba la viabilidad de la fabricación antes de crear el prototipo
El objetivo de esta fase es identificar los problemas de diseño que puedan complicar el mecanizado, dificultar el montaje o encarecer los costes antes de que se corte ningún material. Un prototipo fácil de fabricar suele traducirse en un producto cuya fabricación resulte rentable.
Restricciones del proceso
Revisa el modelo CAD prestando especial atención a las limitaciones del método de fabricación que hayas elegido. Lo que funciona en una impresora 3D suele fallar en una fresadora CNC o en una prensa plegadora.
| Método de fabricación | Comprobaciones habituales de DFM |
| Mecanizado CNC | Acceso de la herramienta a cavidades profundas, radios de esquinas internas (evitar esquinas internas afiladas), paredes delgadas y configuraciones de sujeción viables. |
| Chapa metálica | Radios mínimos de plegado, distancia entre los orificios y las líneas de plegado, espacio libre para las herramientas en las prensas plegadoras y secuencias de soldadura. |
| Inyección / Fundición a presión | Espesor uniforme de las paredes, ángulos de desmoldeo suficientes (normalmente de 1° a 3°), ubicación de las líneas de separación y colocación de los pasadores de expulsión. |
| Impresión aditiva (impresión 3D) | Orientación de la impresión, accesibilidad de la estructura de soporte y límites de posprocesamiento para superficies críticas. |
(Para conocer las normas de diseño completas relativas a procesos específicos, consulta nuestras guías detalladas sobre mecanizado CNC o plegado de chapa.)
Tolerancias y ajustes
Determina las dimensiones críticas, los puntos de referencia y los requisitos de ajuste en función de cómo interactúan físicamente las piezas. Un error habitual en ingeniería es ignorar la acumulación de tolerancias. Si se dispone de un chasis de chapa, un soporte mecanizado y una placa de circuito impreso que deben alinearse, es posible que cada pieza supere por separado la inspección de calidad. Sin embargo, si las tres piezas se mecanizan con su tolerancia máxima permitida en la misma dirección, el montaje final puede presentar interferencias o no alinearse correctamente.
Comprueba siempre las capacidades reales de mecanizado y medición de tu fabricante. Aplica tolerancias estrictas únicamente a las interfaces funcionales, como el alojamiento de un cojinete o una superficie de sellado de acoplamiento.
Hay que tener en cuenta que reducir una tolerancia de ±0,1 mm a ±0,01 mm no solo supone un incremento gradual del precio, sino que a menudo requiere velocidades de avance de mecanizado más lentas, herramientas especializadas y una inspección manual con una máquina de medición por coordenadas (CMM) 100%, lo que puede triplicar el coste de esa pieza. Las dimensiones no críticas deben ajustarse a las tolerancias generales estándar (por ejemplo, ISO 2768-m).
Requisitos de acabado
Los tratamientos superficiales alteran físicamente las dimensiones de la pieza. Si no se tiene en cuenta el acabado, el montaje no se podrá llevar a cabo.
Una capa estándar de recubrimiento en polvo añade aproximadamente entre 50 y 100 micras (0,05 – 0,1 mm) de espesor por superficie. Si un eje mecanizado está diseñado para encajar con precisión a holgura en un orificio, la aplicación de un recubrimiento en polvo o de una capa gruesa de anodizado impedirá que las piezas encajen entre sí. Documenta claramente los requisitos de enmascaramiento para los orificios roscados, los puntos de conexión a tierra o los diámetros de ajuste a presión. Indica explícitamente en tu plano 2D si las dimensiones son aplicables. antes de o después de el acabado de la superficie.
💡 Perspectiva de fábrica: la revisión previa a la producción (ejemplo práctico)
Durante una revisión de DFM de una carcasa de aluminio para componentes electrónicos, detectamos un problema crítico: una serie de orificios roscados M4 estaban situados demasiado cerca de una línea de plegado de la chapa. Al plegar la pieza, los orificios se deformarían, lo que impediría introducir los tornillos.
La solución: Recomendamos al equipo de ingeniería que alejara los orificios 3 mm más del radio de curvatura. También señalamos que el anodizado duro solicitado modificaría el paso de la rosca, por lo que añadimos una instrucción de enmascaramiento para las roscas. Estas dos sencillas modificaciones en el plano 2D evitaron que se tuviera que desechar todo un lote de prototipos en la línea de montaje.
Prueba el prototipo y decide qué cambios hay que hacer
El objetivo del prototipo físico es generar datos. En esta fase se evalúa si la muestra cumple los objetivos definidos en el capítulo 1 y se determina el alcance exacto de las modificaciones necesarias.
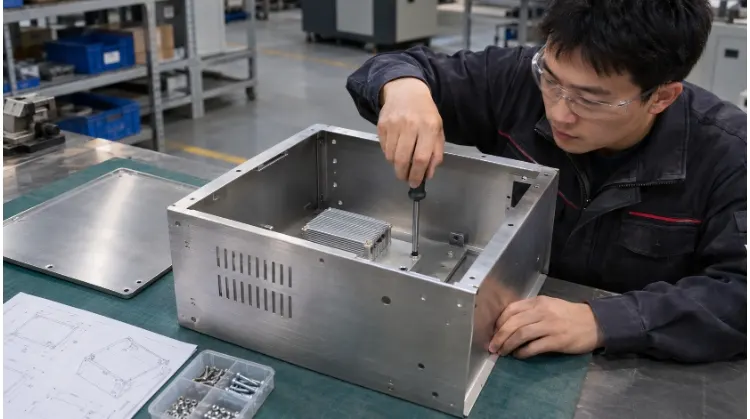
Ajuste y montaje
Realiza el montaje utilizando los elementos de fijación, los cables y los componentes de acoplamiento que se utilizarán en la producción real. Comprueba las interfaces físicas y la uniformidad de los espacios, y asegúrate de que haya suficiente espacio libre para las herramientas de montaje (como destornilladores o llaves). Verifica el trazado de los cables y evalúa la facilidad con la que se puede desmontar la unidad para su mantenimiento.
Presta mucha atención a los ajustes manuales que se realizan en el banco de trabajo. En el taller, es habitual coger una lima de mano o un taladro para ensanchar un agujero demasiado estrecho y que el prototipo encaje. Anota cada modificación realizada manualmente. Si limas un soporte para que encaje, pero no actualizas el modelo CAD, el lote de producción en serie se entregará con exactamente el mismo defecto.
Rendimiento funcional
Ejecuta el plan de pruebas en las condiciones definidas anteriormente. Dependiendo del producto, esto puede incluir pruebas de carga, ciclos térmicos, pruebas de resistencia al agua según la clasificación IP o pruebas de durabilidad cíclica. Registra la versión específica del prototipo, el entorno de pruebas, los resultados y cualquier anomalía. Mantén las pruebas internas de desarrollo separadas de la certificación reglamentaria oficial (como UL, CE o FCC). No superar una prueba interna de caída supone una iteración del diseño; no superar una certificación oficial de laboratorio supone un costoso retraso.
Cuidado con la «trampa de la traducción de procesos». Un prototipo mecanizado con CNC a partir de un bloque macizo de AL6061 tendrá unos límites de resistencia a la tracción y a la fatiga distintos a los de la pieza final de producción en serie fabricada mediante fundición a presión de alta presión (por ejemplo, ADC12). Hay que tener siempre en cuenta estos cambios en las propiedades del material al revisar los datos de las pruebas para determinar si la pieza está lista para la producción.
Resoluciones de revisión
Compara los resultados de las pruebas físicas directamente con tus criterios iniciales de aprobación. Cuando se produzca un fallo, determina la causa raíz: ¿se trata de un defecto de diseño fundamental, de una desviación en la fabricación por parte del taller de prototipos o de una configuración defectuosa de la prueba?
Evalúa cómo afectará la modificación del diseño al resto de funciones, al coste unitario y a los plazos de entrega de las herramientas de producción. Actualiza los archivos CAD maestros y la lista de materiales, y decide qué características concretas requieren una segunda ronda de prototipos para su verificación.
Tabla: Registro de revisiones del prototipo
| Problema identificado | Análisis de las causas fundamentales | Modificación aplicada | Repercusiones en la producción | Resultado de la nueva prueba |
| La puerta del armario se atasca al abrirla. | La bisagra se ha deformado por el peso de la puerta. | Se ha añadido un refuerzo de chapa (nervadura) al soporte de la bisagra en la versión B del CAD. | Insignificante. Solo hay que actualizar el patrón plano cortado con láser. | La puerta se abre con suavidad. Aprobado. |
| Sobrecalentamiento de la placa de circuito impreso (>75 °C) durante la prueba de carga. | Flujo de aire insuficiente cerca del módulo de alimentación. | Se ha aumentado el diámetro del orificio de ventilación de 3 mm a 4 mm. | Bajo. Actualización sencilla de la trayectoria de la herramienta CNC. No se necesitan herramientas especiales. | La temperatura máxima se ha estabilizado en 62 °C. Aprobado. |
| Los tornillos M3 se han estropeado durante el montaje. | Las roscas se recubrieron durante el proceso de pintura. | Se ha actualizado el plano en 2D para exigir el uso de tapones en todos los orificios roscados. | Ninguno en cuanto a utillaje. Estandariza el proceso de acabado superficial. | Los tornillos se enroscan fácilmente a mano. Aprobado. |
Confirmar que el diseño está listo para la producción
La fase final del desarrollo del prototipo consiste en convertir una muestra física aprobada en instrucciones de fabricación repetibles y escalables. El objetivo es garantizar que la fábrica pueda producir la unidad número 1.000 exactamente igual que el prototipo aprobado.
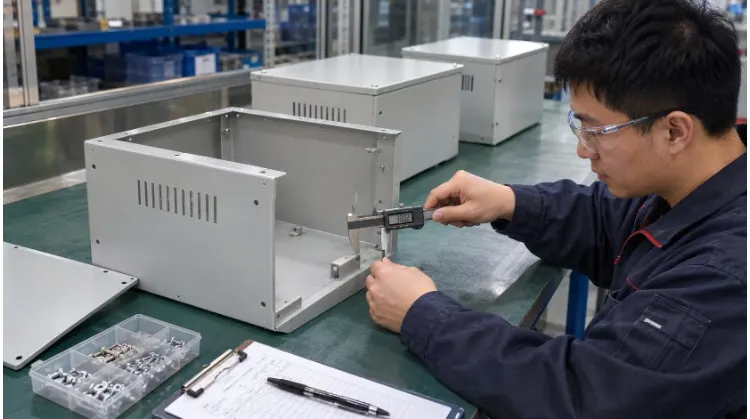
Documentos aprobados
Una vez que un prototipo supera todas las pruebas de validación, hay que fijar los datos de ingeniería. A esto se le suele llamar «congelación de la lista de materiales» (BOM). Unifica tus archivos CAD en 3D, tus planos en 2D, la lista de materiales (BOM) y la «muestra de referencia» física para que todos reflejen exactamente la misma revisión.
Si un técnico ha ampliado manualmente un orificio pasante en el banco de trabajo para que el prototipo encajara, ese cambio debe incorporarse de forma permanente en el archivo CAD definitivo. Concretad los tipos de material, las especificaciones de acabado superficial, las secuencias de montaje y los criterios de aceptación de calidad. Si quedan cuestiones pendientes de menor importancia, documentad explícitamente quién es el responsable de resolverlas y en qué fecha. Deje absolutamente claro al fabricante qué revisión específica del archivo está aprobada para la producción.
Preparación del suministro
Un prototipo perfecto no sirve de nada si no se pueden adquirir las piezas a gran escala. Comprueba las condiciones de suministro de las materias primas, los componentes estándar y los componentes clave. Confirma las cantidades mínimas de pedido (MOQ), los plazos de entrega estándar de los materiales y los componentes alternativos aceptables.
(Nota: Si sustituyes un componente por una alternativa con un plazo de entrega más corto, asegúrate de que el sustituto se someta a su propia verificación funcional para confirmar que no altera el rendimiento del producto.)
Aclara con tu fabricante los límites del control de calidad. Define quién es el responsable de la inspección de los materiales entrantes, cómo se notificarán y aprobarán las desviaciones en la fabricación, y el procedimiento para las notificaciones de cambio técnico (ECN). Establece acuerdos claros sobre la confidencialidad de los documentos (acuerdos de confidencialidad, NDA). Lo más importante es especificar claramente quién conserva la propiedad y los derechos de cesión de cualquier molde a medida, plantilla de soldadura o dispositivo de mecanizado que se haya pagado durante la fase de puesta en marcha. Evita las situaciones de «secuestro de herramientas» antes de que se produzcan.
Producción piloto
Nunca pases directamente de un único prototipo a una producción en serie a gran escala. Realiza una tirada piloto (a menudo denominada NPI, por sus siglas en inglés, «New Product Introduction») de un lote pequeño, normalmente de entre 50 y 100 unidades.
Este lote debe fabricarse utilizando exactamente los mismos materiales, procesos de fabricación, utillaje específico y procedimientos operativos estándar previstos para la producción en serie. No utilices el taller de prototipos para esta tirada. El objetivo es comprobar la uniformidad de la fabricación y la estabilidad del proceso. Detectar una tasa de defectos 10% o un cuello de botella en el montaje en una tirada piloto de 50 unidades cuesta una fracción de lo que costaría descubrirlo durante una producción en serie de 5.000 unidades.
Realiza un seguimiento de la duración del ciclo de montaje, identifica los pasos que provocan atascos por parte de los operarios y registra cualquier problema recurrente de reelaboración. En función de la tasa de rendimiento y la consistencia dimensional de este lote piloto, decide si se autoriza la producción a gran escala, se perfecciona el proceso de montaje o se lleva a cabo un segundo lote piloto.
Lista de comprobación para el lanzamiento a producción:
- Alineación de documentos: ¿Coinciden perfectamente el CAD en 3D, el PDF en 2D y la lista de materiales con la revisión aprobada?
- Muestra dorada: ¿Se conserva un prototipo físico firmado, tanto por el cliente como por el departamento de control de calidad de la fábrica, a modo de referencia?
- Cadena de suministro: ¿Se han confirmado los plazos de entrega de las materias primas, las cantidades mínimas de pedido y las alternativas de componentes?
- Definición del proceso: ¿Están documentadas las normas de acabado, las reglas de enmascaramiento y las instrucciones de montaje?
- Cuestiones pendientes: ¿Se han dado por resueltas oficialmente todas las desviaciones críticas de diseño y todos los fallos en las pruebas?
¿Estás listo para pasar del prototipo a la producción?
Pasar de un diseño digital a un proceso de fabricación repetible requiere un control estricto del DFM y una comunicación transparente. En TZR, nos especializamos en el mecanizado CNC a medida y la fabricación de chapas metálicas de precisión, tendiendo un puente entre la creación de prototipos y la producción en serie.
No nos limitamos a reproducir ciegamente sus planos. Nuestro equipo de ingeniería revisa minuciosamente sus archivos CAD, ofrece recomendaciones prácticas sobre la fabricación (DFM) para eliminar factores que generan costes ocultos y garantiza que su producto sea escalable de forma fiable. Envíanos hoy mismo tus planos CAD en 3D y 2D para obtener un análisis exhaustivo de DFM y un presupuesto de fabricación preciso.