
 Russian
 English
 Spanish
 German
 Italian
 French

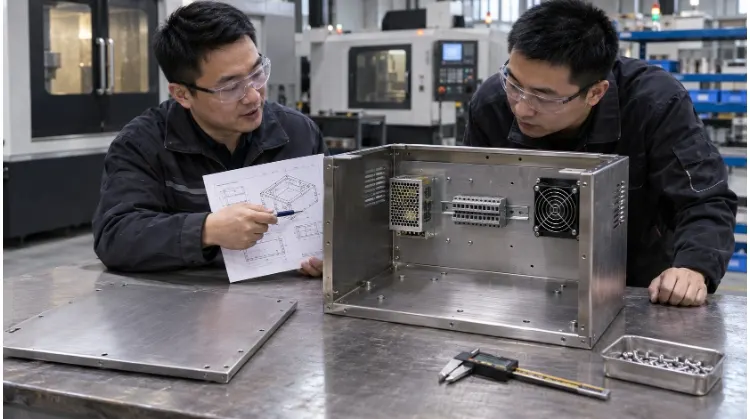
Разработка прототипа — это инженерный процесс преобразования цифрового проекта, созданного с помощью системы автоматизированного проектирования (CAD), в физическую модель с целью проверки функциональности, соответствия размерам и технологичности. Это важнейший инструмент управления рисками, позволяющий выявить недостатки конструкции до того, как будут вложены средства в дорогостоящее оборудование для серийного производства.
Слишком многие проекты по разработке аппаратного обеспечения сталкиваются с дорогостоящими задержками, поскольку в них создание прототипа рассматривается лишь как «изготовление физического макета», а не как структурированный путь к серийному производству. Успешный прототип не просто доказывает, что концепция работает на рабочем столе; он доказывает, что продукт можно производить серийно, надежно и с прибылью в больших объемах.
Стандартный рабочий процесс довольно прост: определение требований, выбор технологического процесса, изготовление образца, испытания и доработка, и, наконец, подготовка к серийному производству.
Краткое руководство: Согласование задач с целями прототипа
| Текущая задача, требующая решения | Внимание на прототип | Ожидаемый результат данного раунда |
| Может ли эта основная концепция сработать? | Механизм или локализованный испытательный образец | Оценка осуществимости |
| Подходят ли размеры и расположение? | Модель формы и пространства | Журнал изменений макета |
| Можно ли собрать этот продукт и заставить его работать? | Функциональный прототип | Результаты сборки и производительности |
| Можно ли изготовить его в серийном порядке в соответствии с техническими требованиями? | Образец, близкий к серийному | Подтверждение технологического процесса и качества |
Определите, что должен доказать ваш прототип
Цель данного этапа заключается в том, чтобы точно определить, что необходимо создать в рамках текущей итерации и как оценить её успешность.
Требования к продукту
Начните с документирования предполагаемого назначения изделия, условий эксплуатации, механических интерфейсов и основных функций. Разделите обязательные требования и корректируемые конструктивные параметры. Уделите первоочередное внимание определению характеристик, которые будут определять конструктивную целостность, конкретные производственные процессы или длительные сроки поставки.
Например, при проектировании корпуса промышленного оборудования общие требования необходимо преобразовать в конкретные технические параметры. Сюда входит определение внутреннего пространства для электронных компонентов, грузоподъемности для дверных петель, рассчитанных на большую нагрузку, а также необходимого места для инструментов, используемых при техническом обслуживании.
Объем работ по созданию прототипа
Определите, требуется ли для данной итерации полная сборка, подсборка или локализованный тестовый образец. Прототипы служат разным целям в зависимости от этапа разработки. Прототип для подтверждения концепции (PoC) позволяет проверить работоспособность основных механизмов, модели формы — оценить пространственные параметры, а функциональные прототипы — оценить физические характеристики.
(Примечание: хотя при разработке аппаратного обеспечения используются такие термины, как EVT, DVT и PVT, проекты не всегда должны следовать строгой последовательной схеме. При целесообразности можно объединять этапы тестирования.)
Чётко опишите, какие функции включены в текущую сборку, а какие намеренно не включены с целью экономии времени.
Критерии успешного прохождения
Перед началом производства необходимо определить методы испытаний, условия эксплуатации и приемлемые критерии соответствия. Субъективные описания, такие как «прочный» или «простой в сборке», необходимо преобразовать в поддающиеся проверке стандарты. Это может включать указание максимального предела прогиба под нагрузкой, конкретного класса защиты IP для герметичности или определённого требования к моменту затяжки крепежных элементов. Ответственность за непроверенные требования следует возложить на последующие циклы валидации.
💡 Взгляд изнутри: цена чрезмерных ограничений
Не следует накладывать на прототип чрезмерные ограничения. Применение неоправданно жестких допусков (например, указание ±0,01 мм там, где достаточно стандартного допуска по ISO 2768-m) искусственно увеличит бюджет на изготовление прототипа и удлинит время обработки, не принося при этом дополнительной пользы для функционального тестирования. Ужесточайте допуски только для интерфейсов, критичных для функционирования.
Таблица: План проверки работоспособности прототипа
| Требования к продукту | Объем работ по созданию прототипа | Метод валидации | Условие прохождения | Владелец |
| Отвод тепла из корпуса | Основание шасси + макет материнской платы | Испытание в термокамере | Внутренняя температура не превышает 65 °C | Теплотехника |
| Выравнивание при монтаже печатных плат | Только нижняя панель | Физическая сборка с использованием распорок | Все 6 монтажных отверстий совпадают без зазоров | Инженер-механик |
Выберите процесс и составьте бюджет
На этом этапе определяются материалы, методы изготовления, количество образцов, а также точный объем бюджета и сроки выполнения заказа.
Выбор процесса
Выбор метода производства зависит от конкретной цели валидации в рамках текущего цикла.
| Цель валидации | Возможные методы | Ограничения, подлежащие подтверждению |
| Форма, размеры и рабочее пространство | Простые модели, SLA или другие методы 3D-печати | Точность модели, хрупкость материала и условия эксплуатации |
| Особые материалы и плотная посадка | Обработка на станках с ЧПУ или подходящие субтрактивные методы | Доступ к зажимным приспособлениям, пределы точности и возможности контроля |
| Тонкостенные корпуса и кронштейны | Лазерная резка, гибка и скрепление | Предельные значения радиусов изгиба, деформация материала и последовательность сборки |
| Сложные внутренние структуры | Аддитивное производство или гибридные сборки | Требования к доступу для последующей обработки и к качеству поверхности |
| Несколько образцов пластика | Вакуумное литье, 3D-печать или мелкосерийное литье | Различия в свойствах материала по сравнению с процессом окончательного литья под давлением |
Эти области применения зачастую пересекаются. Окончательное решение зависит от совокупности таких факторов, как требуемая прочность конструкции, свойства материала, количество образцов и условия испытаний.
Выбор материала
Оцените, подходит ли замещающий материал для данного этапа испытаний. Если для испытания требуются эксплуатационные характеристики, соответствующие серийному производству, укажите точный сорт материала, состояние и обработку (например, AL6061-T6 вместо общего обозначения «алюминий»).
Укажите, как свойства замещающих материалов могут исказить результаты испытаний. Например, использование напечатанного на 3D-принтере корпуса из смолы при проведении тепловых испытаний не позволит точно оценить теплоотвод конечной алюминиевой детали.
Распространенной ошибкой инженеров является проектирование прототипа с учетом нестандартной толщины материала. По возможности следует привести размеры прототипа в соответствие со стандартными размерами заготовок (например, стандартными толщинами листового металла или диаметрами пруткового проката), чтобы избежать значительных отходов при механической обработке и задержек с поставкой материала.
Стоимость и сроки
Затраты на изготовление прототипа включают не только себестоимость одной детали. В бюджете следует учесть расходы на инженерные экспертизы, настройку оборудования, материалы, временное оснащение, производство, отделку поверхности и трудозатраты на сборку. Определите необходимое количество образцов, строго руководствуясь матрицей испытаний.
Обратите внимание, что расценки на изготовление прототипов значительно отличаются от расценок на серийное производство: при увеличении объёма заказов удельная стоимость единицы продукции снижается, однако затраты на первоначальную настройку оборудования при производстве небольших партий составляют более значительную долю от общей стоимости.
💡 Взгляд изнутри: «скрытые» сроки выполнения заказов при создании прототипов
При составлении графика следует помнить, что механическая обработка детали зачастую является самым быстрым этапом. Наиболее распространёнными причинами задержек при изготовлении прототипов являются ожидание поставки специальных материалов и очередь на выполнение внешних работ по финишной обработке поверхности (таких как твёрдое анодирование, покрытие, или порошковое покрытие). Всегда предусматривайте временной запас в 20–30% для внешних процессов.
Контрольный список для запроса предложения (RFQ):
- Актуальные файлы 3D-CAD (STEP/IGES) и 2D-чертежи (PDF). (Совет эксперта: 3D-модели определяют геометрию для программирования ЧПУ, однако 2D-чертежи играют решающую роль в передаче информации о допусках, резьбовых отверстиях и размерах, критически важных для функционирования изделия, которые не могут быть отражены в файлах CAD.)
- Требуемое количество.
- Конкретные марки материалов и приемлемые альтернативы.
- Требования к чистоте поверхности, включая инструкции по маскировке критически важных резьб, прессовых соединений подшипников или зон электропроводящих контактов.
- Комплект поставки (например, отдельные компоненты или полностью собранные узлы).
- Ориентировочная дата доставки.
Перед изготовлением прототипа проверьте технологичность изделия
Цель данного этапа заключается в выявлении конструктивных проблем, которые могут затруднить механическую обработку, усложнить сборку или привести к увеличению затрат, ещё до начала резки материала. Простой в изготовлении прототип, как правило, означает, что производство данного изделия будет рентабельным.
Ограничения процесса
Проанализируйте CAD-модель с учетом ограничений выбранного вами метода производства. То, что подходит для 3D-принтера, зачастую не подойдет для фрезерного станка с ЧПУ или гибочный пресс.
| Метод изготовления | Типичные проверки DFM |
| Обработка с ЧПУ | Доступ инструмента к глубоким полостям, радиусам внутренних углов (следует избегать острых внутренних углов), тонким стенкам и возможным вариантам закрепления заготовки. |
| Листовой металл | Минимальные радиусы изгиба, расстояние от отверстий до линий изгиба, зазор для инструмента на листогибочных прессах и последовательность сварки. |
| Литье под давлением / Литье под давлением в пресс-формах | Равномерная толщина стенок, достаточные углы спуска (обычно 1°–3°), расположение линий разъема и размещение выталкивающих штифтов. |
| Аддитивная технология (3D-печать) | Ориентация модели, доступность опорных конструкций и ограничения постобработки для критических поверхностей. |
(Подробные правила проектирования для конкретных технологических процессов см. в наших подробных руководствах по обработке на станках с ЧПУ или гибке листового металла.)
Допуски и посадки
Определите критические размеры, базовые точки и требования к посадке с учетом физического взаимодействия деталей. Распространенной инженерной ошибкой является игнорирование суммирования допусков. Если у вас есть шасси из листового металла, обработанный кронштейн и печатная плата, которые должны быть выровнены, каждая деталь может пройти отдельный контроль качества. Однако, если все три детали обработаны с максимальным допустимым допуском в одном и том же направлении, в конечной сборке может возникнуть столкновение деталей или не удастся обеспечить их выравнивание.
Всегда уточняйте фактические возможности вашего производителя в области механической обработки и измерений. Применяйте узкие допуски только к функциональным сопряжениям — таким как корпус подшипника или сопрягаемая уплотнительная поверхность.
Следует понимать, что уменьшение допуска с ±0,1 мм до ±0,01 мм не просто приводит к постепенному росту цены; зачастую это требует снижения скорости подачи при обработке, использования специализированного инструмента и ручного контроля на координатно-измерительной машине (КИМ) по методу 100%, что может в три раза увеличить стоимость данной детали. Для некритических размеров следует применять стандартные общие допуски (например, ISO 2768-m).
Требования к отделке
Обработка поверхности приводит к физическому изменению размеров детали. Если не учесть результаты окончательной обработки, сборка не удастся.
Стандартный слой порошкового покрытия увеличивает толщину поверхности примерно на 50–100 микрон (0,05–0,1 мм). Если обработанный вал рассчитан на точную свободную посадку в отверстие, нанесение порошкового покрытия или толстого слоя анодирования помешает соединению деталей. Чётко задокументируйте требования к маскировке резьбовых отверстий, точек заземления или диаметров для прессовой посадки. Чётко укажите на своём 2D-чертеже, применимы ли указанные размеры до или после качество поверхности.
💡 Взгляд изнутри завода: предпроизводственный обзор (пример из практики)
В ходе проверки конструктивных решений (DFM) для алюминиевого корпуса электронного устройства мы выявили критическую проблему: ряд резьбовых отверстий M4 был расположен слишком близко к линии гибки листового металла. При гибке детали отверстия деформировались бы, что сделало бы невозможной установку винтов.
Фикс: Мы порекомендовали инженерной команде сместить отверстия на 3 мм дальше от радиуса изгиба. Кроме того, мы обратили внимание на то, что заказанное твердое анодирование изменит шаг резьбы, поэтому добавили инструкцию по маскировке резьбы. Эти два простых изменения в 2D-чертеже позволили избежать брака всей партии прототипов на сборочном столе.
Протестируйте прототип и определите, какие изменения необходимо внести
Цель создания физического прототипа — сбор данных. На этом этапе проводится оценка соответствия образца целевым показателям, определённым в главе 1, а также устанавливается точный объём необходимых доработок.
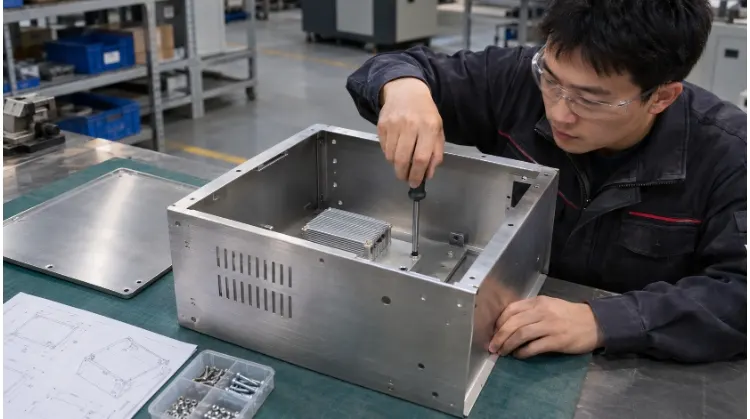
Подгонка и сборка
Проведите сборку с использованием реальных производственных крепежных элементов, кабелей и сопрягаемых компонентов. Проверьте физические интерфейсы, соответствие зазоров и убедитесь в наличии достаточного свободного пространства для инструментов сборки (таких как отвертки или гаечные ключи). Проверьте маршруты прокладки кабелей и оцените, насколько легко устройство можно разобрать для технического обслуживания.
Обращайте пристальное внимание на ручную доработку на верстаке. В цехе часто приходится брать в руки ручной напильник или дрель, чтобы расширить узкое отверстие, чтобы прототип в него вошёл. Регистрируйте каждое изменение, внесенное вручную. Если вы подпилите кронштейн, чтобы он работал, но не обновите CAD-модель, то в партии серийной продукции появится точно такой же дефект.
Функциональные характеристики
Выполните план испытаний в соответствии с ранее определёнными условиями. В зависимости от продукта это может включать нагрузочные испытания, термоциклирование, испытания на водонепроницаемость в соответствии с классом защиты IP или испытания на циклическую износостойкость. Зафиксируйте конкретную версию прототипа, условия испытаний, результаты и любые отклонения от нормы. Разделяйте внутреннее тестирование в процессе разработки и официальную сертификацию по нормативным требованиям (такую как UL, CE или FCC). Неудачный результат внутреннего испытания на падение — это повод для доработки конструкции; неудачный результат официальной лабораторной сертификации — это дорогостоящая задержка.
Остерегайтесь «ловушки перевода процессов». Прототип, изготовленный на станке с ЧПУ из цельного блока алюминия AL6061, будет иметь другие пределы прочности на разрыв и усталостные пределы, чем конечная деталь серийного производства, изготовленная методом литья под высоким давлением (например, из сплава ADC12). При анализе данных испытаний с целью определения готовности к серийному производству всегда следует учитывать эти изменения свойств материала.
Решения о пересмотре
Сравните результаты физических испытаний непосредственно с вашими исходными критериями приемки. В случае неудачного результата определите первопричину: является ли это фундаментальным недостатком конструкции, отклонением в производстве со стороны цеха по изготовлению прототипов или неверной настройкой испытательной установки?
Оцените, как изменение конструкции повлияет на другие функции, удельную стоимость и сроки изготовления производственного оборудования. Обновите основные CAD-файлы и спецификацию, а также определите, какие конкретные элементы конструкции требуют повторного изготовления прототипов для проверки.
Таблица: Журнал изменений прототипа
| Проблема выявлена | Анализ первопричин | Внесено изменение | Влияние на производство | Результаты повторного тестирования |
| Дверца корпуса заклинивает при открывании. | Шарнирное крепление прогнулось под весом двери. | В версии CAD Rev B к кронштейну петли добавлен усилительный уголок (ребро) из листового металла. | Незначительно. Требуется лишь обновить чертеж для лазерной резки. | Дверь открывается плавно. Пройден. |
| Перегрев печатной платы (>75 °C) во время нагрузочных испытаний. | Недостаточная циркуляция воздуха вблизи блока питания. | Диаметр вентиляционного отверстия увеличен с 3 мм до 4 мм. | Низкий. Простое обновление траектории инструмента с ЧПУ. Никаких специальных приспособлений не требуется. | Максимальная температура стабилизировалась на отметке 62 °C. Испытание пройдено. |
| Винты M3 перекрутились во время сборки. | В процессе окраски резьба была покрыта краской. | Обновлен чертеж в 2D с целью введения обязательного нанесения масок на все резьбовые отверстия. | Нет затрат на инструмент. Обеспечивает стандартизацию процесса обработки поверхности. | Винты легко вкручиваются вручную. Пройден. |
Убедитесь, что проект готов к производству
Заключительный этап разработки прототипа заключается в преобразовании утвержденного физического образца в повторяемые и масштабируемые производственные инструкции. Цель состоит в том, чтобы обеспечить возможность производства на заводе 1000-й единицы, точно соответствующей утвержденному прототипу.
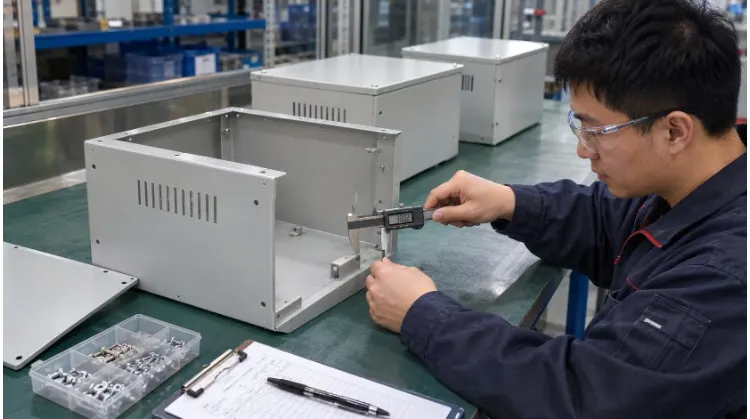
Утвержденные документы
Как только прототип проходит все испытания на соответствие требованиям, технические данные должны быть зафиксированы. Этот процесс обычно называют «заморозкой спецификации». Синхронизируйте ваши 3D-файлы CAD, 2D-чертежи, спецификацию (BOM) и физический «эталонный образец» таким образом, чтобы все они соответствовали одной и той же версии.
Если технический специалист вручную увеличил проходное отверстие на верстаке, чтобы прототип сошёлся, это изменение необходимо окончательно зафиксировать в окончательном файле CAD. Чётко определите марки материалов, требования к качеству поверхности, последовательность сборки и критерии приемки по качеству. Если остались незначительные нерешённые вопросы, чётко зафиксируйте, кто и к какому сроку должен их урегулировать. Чётко дайте понять производителю, какая именно версия файла утверждена для производства.
Готовность к поставкам
Идеальный прототип бесполезен, если невозможно обеспечить поставку деталей в необходимых объемах. Проверьте условия поставок сырья, стандартной фурнитуры и ключевых компонентов. Уточните минимальные объемы заказа (MOQ), стандартные сроки поставки материалов и допустимые альтернативные компоненты.
(Примечание: если вы заменяете компонент на альтернативный вариант с более короткими сроками поставки, убедитесь, что заменяющий компонент прошел собственную функциональную проверку, чтобы подтвердить, что он не влияет на рабочие характеристики изделия.)
Уточните с производителем границы контроля качества. Определите, кто несет ответственность за приемку поступающих материалов, порядок уведомления об отклонениях в процессе производства и их утверждения, а также процедуру оформления уведомлений об инженерных изменениях (ECN). Заключите четкие соглашения о конфиденциальности документации (соглашения о неразглашении информации, NDA). Самое главное — четко оговорить, кто сохраняет за собой право собственности и права на передачу любых нестандартных пресс-форм, сварочных приспособлений или зажимных приспособлений для механической обработки, оплаченных на этапе наладки. Не допускайте возникновения ситуаций, когда инструменты становятся «заложниками», еще до того, как они возникнут.
Пилотное производство
Ни в коем случае не переходите сразу от единичного прототипа к полномасштабному серийному производству. Проведите пилотный запуск (часто называемый NPI — внедрение нового продукта) небольшой партии, как правило, от 50 до 100 единиц.
Данная партия должна быть изготовлена с использованием именно тех материалов, производственных процессов, специального инструментария и стандартных технологических процедур, которые предусмотрены для серийного производства. Не следует использовать цех прототипов для данного тиража. Цель — проверить стабильность производства и устойчивость технологического процесса. Выявление брака по типу 10% или узкого места в сборочном процессе при пилотной партии из 50 единиц обходится в разы дешевле, чем обнаружение этой проблемы во время серийного производства партии из 5 000 единиц.
Отслеживайте продолжительность цикла сборки, выявляйте этапы, приводящие к возникновению «узких мест» со стороны операторов, и фиксируйте все повторяющиеся проблемы, связанные с доработкой продукции. Исходя из коэффициента выхода готовой продукции и стабильности размеров данной пилотной партии, примите решение о том, следует ли дать разрешение на полномасштабное производство, доработать процесс сборки или провести второй пилотный запуск.
Контрольный список перед выпуском продукта:
- Выравнивание документов: Соответствуют ли файлы 3D-CAD, 2D-PDF и спецификация (BOM) утвержденной версии?
- «Золотой образец»: Хранится ли подписанный физический прототип как у заказчика, так и в отделе контроля качества завода для справки?
- Цепочка поставок: Подтверждены ли сроки поставки сырья, минимальные объемы заказа и альтернативные варианты компонентов?
- Описание процесса: Документированы ли стандарты отделки, правила маскировки и инструкции по сборке?
- Открытые вопросы: Все ли критические отклонения от проекта и неудачные испытания официально закрыты?
Готовы перейти от прототипа к серийному производству?
Переход от цифрового проектирования к тиражируемому производственному процессу требует строгого контроля DFM и прозрачной коммуникации. В TZR, мы специализируемся на обработке на станках с ЧПУ по индивидуальным заказам и прецизионной обработке листового металла, обеспечивая плавный переход от создания прототипов к серийному производству.
Мы не просто слепо копируем ваши чертежи. Наша команда инженеров тщательно анализирует ваши CAD-файлы, предоставляет конструктивные рекомендации по технологичности (DFM) для устранения скрытых факторов, влияющих на стоимость, и гарантирует надежную масштабируемость вашего продукта. Пришлите нам свои 3D-CAD-файлы и 2D-чертежи уже сегодня для проведения комплексной экспертизы по технологичности (DFM) и составления точного коммерческого предложения по производству.