 Italian
 English
 Spanish
 German
 Russian
 French
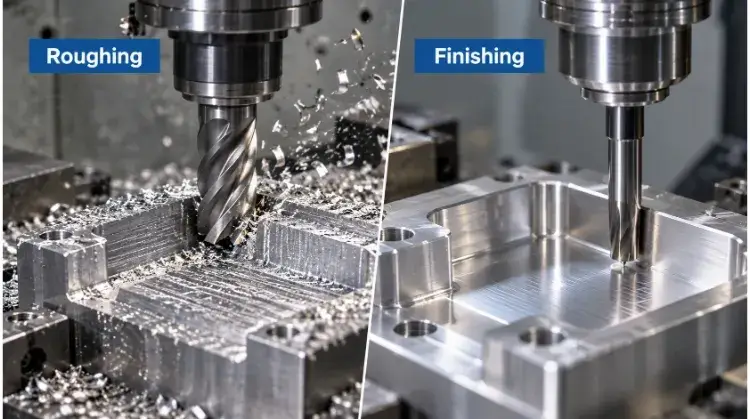
La differenza principale tra sgrossatura e finitura nella lavorazione meccanica risiede nel loro obiettivo principale. La sgrossatura asporta rapidamente grandi quantità di materiale con elevate velocità di avanzamento per creare la forma di base. La finitura utilizza tagli precisi e poco profondi per ottenere le dimensioni finali, tolleranze strette e la rugosità superficiale richiesta (Ra).
Tuttavia, molti ingegneri e operatori le considerano semplicemente come velocità “veloci” e “lente” su una macchina CNC. Ciò porta a un errore di valutazione che può costare caro: ritenere che una buona passata di finitura possa correggere un pezzo sgrossato in modo inadeguato. Ma non è così.
In questa guida analizzeremo le differenze fisiche tra sgrossatura e finitura, spiegheremo come determinare il corretto margine di finitura e condivideremo strategie DFM concrete per aiutarti a ridurre il tuo Lavorazione CNC costi senza compromettere la qualità dei componenti.
Sgrossatura vs. finitura: cosa cambia nella lavorazione meccanica
Il passaggio dalla sgrossatura alla finitura comporta un cambiamento radicale nella strategia di lavorazione. Non si tratta semplicemente di rallentare la macchina.
Obiettivi del processo
Ogni fase è ottimizzata per ottenere un risultato diverso. La sgrossatura privilegia un’asportazione di materiale stabile e rapida per creare la forma. La finitura si concentra sul raggiungimento dei requisiti dimensionali, geometrici e superficiali finali per soddisfare le specifiche.
Non è così semplice come dire che “la sgrossatura serve per la velocità e la finitura per la qualità”. Entrambe le fasi richiedono stabilità di processo, ma sono ottimizzate per ottenere risultati fisici diversi. La sgrossatura richiede configurazioni rigide per evitare guasti catastrofici all’utensile, mentre la finitura richiede percorsi utensile ottimizzati per controllare i tempi di ciclo e prevenire l’indurimento superficiale.
Parametri di taglio
L'interazione fisica tra l'utensile e il pezzo subisce cambiamenti significativi tra queste fasi. Per i componenti tipici in alluminio, la sgrossatura può lasciare uno spessore residuo standard compreso tra 0,3 mm e 0,5 mm sulle pareti, ma tale valore si riduce a 0,1 mm o meno nella micro-lavorazione.
- Profondità di taglio assiale e impegno radiale: La sgrossatura li massimizza per asportare rapidamente il materiale. La finitura li riduce per minimizzare la pressione di taglio e la deflessione dell'utensile.
- Avanzamento per dente: La sgrossatura mantiene un'elevata velocità di avanzamento per evacuare trucioli e calore. La finitura riduce la velocità di avanzamento per diminuire l'altezza delle scanalature e raggiungere il valore Ra specificato.
- Velocità di taglio (giri al minuto): La finitura comporta solitamente tagli più leggeri, ma non implica necessariamente velocità del mandrino più basse. Spesso, durante la finitura, le velocità aumentano per ottenere una migliore finitura superficiale, a condizione che l’utensile e l’assetto siano stabili.
- Tolleranza dello stepover e del percorso utensile: La finitura richiede calcoli più precisi dei percorsi utensile e spostamenti laterali più ridotti per evitare la formazione di sfaccettature visibili sulle superfici sagomate in 3D. Nota sui costi: La riduzione dell'avanzamento per ottenere una finitura più liscia comporta un aumento diretto del tempo di lavorazione, il che fa lievitare il prezzo del pezzo.
Strumenti e qualità
L'utilizzo di una fresa di finitura per un'operazione di sgrossatura accelera l'usura dell'utensile e aumenta i costi di attrezzaggio. Gli utensili sono progettati per sopportare carichi specifici.
| Fattore | Sgrossatura | Finitura |
| Obiettivo principale | Rimuovere le scorte in eccedenza | Raggiungere i requisiti finali |
| Asportazione di materiale | Alto | Basso e controllato |
| Priorità degli strumenti | Resistenza e scorrimento del truciolo | Nitidezza e precisione |
| Carico di taglio | Pesante ma stabile | Leggero e omogeneo |
| Risultato della superficie | Segni di lavorazione intermedi | Superficie finale specificata |
| Risultato dimensionale | Forma quasi definitiva | Dimensioni e geometria finali |
| Rischio principale | Calore, vibrazioni e distorsione | Errore nelle dimensioni e finitura scadente |
Nota ingegneristica: Si tratta di tendenze generali, non di regole fisse. La lavorazione dell'acciaio inossidabile 304 richiede un approccio diverso rispetto a quella dell'alluminio 6061, e fattori quali il diametro dell'utensile, la rigidità della macchina e la struttura del pezzo determineranno una variazione dei parametri effettivi.
Perché la qualità del pezzo finito dipende dalla sgrossatura?
Un errore comune nel settore manifatturiero è ritenere che la finitura superficiale e la precisione dimensionale dipendano interamente dall’utensile di finitura. In realtà, sono le condizioni lasciate dalla passata di sgrossatura a determinare il successo o il fallimento della passata di finitura.
Percorso utensile e controllo dei trucioli
I moderni software CAM offrono diverse strategie di sgrossatura, ciascuna delle quali è stata progettata per gestire specifici rischi fisici prima dell'inizio della finitura:
- Sgrossatura convenzionale: Funziona bene con profili semplici e aperti, in cui l’azione dell’utensile rimane prevedibile.
- Sgombero adattivo / Fresatura dinamica / Fresatura trocoidale: Controlla l'esatto innesto radiale dell'utensile. Ciò impedisce sovraccarichi improvvisi quando l'utensile entra in un angolo, prolungando la durata dell'utensile e migliorando l'evacuazione dei trucioli. Questo metodo non sostituisce la sgrossatura convenzionale per tutti i pezzi, ma è altamente efficace per tasche profonde e materiali duri.
- Lavorazione di rifinitura: Utilizza un utensile più piccolo per rimuovere il materiale rimasto negli angoli più stretti dopo la sgrossatura con l'utensile principale. Ciò stabilizza il materiale residuo in vista della passata finale.
Calore, rigidità e pareti sottili
La sgrossatura genera forze e calore significativi. Se questi non vengono gestiti correttamente, il pezzo subirà deformazioni. Tra i rischi più comuni durante la fase di sgrossatura figurano un’eccessiva sporgenza dell’utensile che provoca vibrazioni, un serraggio insufficiente del pezzo che ne consente lo spostamento e cavità profonde in cui si accumulano i trucioli, causando il ricutto e picchi di calore localizzati.
Nel caso di componenti con pareti sottili, la pressione esercitata da una pesante passata di sgrossatura può spingere la parete lontano dall’utensile, lasciando dietro di sé del materiale in eccesso non rilevato che l’utensile di finitura non si aspetta di trovare.
Un consiglio da professionista: Ridurre l'avanzamento può rendere la lavorazione più silenziosa, ma non risolve i problemi legati a un serraggio inadeguato del pezzo, a un’eccessiva sporgenza dell’utensile o a una scarsa evacuazione dei trucioli.
Stock residuo di divise
L'aspetto più cruciale nel passaggio da una fase all'altra è la riserva di scorte. L'utensile di finitura richiede materiale grezzo di qualità costante, non semplicemente una maggiore quantità di materiale grezzo.
Se la sgrossatura lascia 0,2 mm di materiale su una parete piana, ma 1,5 mm di materiale ammassato in un angolo interno, l'utensile di finitura subirà un improvviso picco del carico di taglio. Questa improvvisa variazione di carico provoca una deflessione dell’utensile, con conseguente formazione di segni di vibrazione, sovrataglio localizzato o, peggio ancora, una rottura catastrofica dell’utensile che distrugge un pezzo quasi finito.
Caso di studio: deformazione delle pareti sottili
Si consideri un alloggiamento elettronico a pareti sottili ricavato da un blocco di alluminio 7075-T6. Se la cavità centrale viene sgrossata interamente in un’unica operazione aggressiva, il rilascio delle sollecitazioni interne del materiale, combinato con il calore generato dalla lavorazione e la forza di serraggio, causerà la deformazione delle pareti. Il pezzo potrebbe risultare perfettamente a misura mentre è serrato nella morsa della macchina. Tuttavia, nel momento in cui i morsetti vengono rilasciati, si verifica un ritorno elastico che spesso fa uscire la planarità da una tolleranza stretta di 0,05 mm.
In questo scenario, modificare la passata di finitura non risolverà il problema. È necessario modificare la sequenza di sgrossatura, che spesso richiede una passata di sgrossatura, una pausa per l’allentamento delle tensioni (oppure il disinnesto e il reinserimento con una coppia inferiore) e una passata di semifinitura prima di ottenere le dimensioni finali.
Come lasciare il giusto margine di finitura?
Non esiste un margine di finitura universale basato semplicemente sul tipo di materiale. La quantità corretta di materiale da lasciare dipende in larga misura dalle caratteristiche specifiche del pezzo, dal diametro dell'utensile da taglio e dalla rigidità dell'assemblaggio.
Indennità in base alle caratteristiche del ruolo
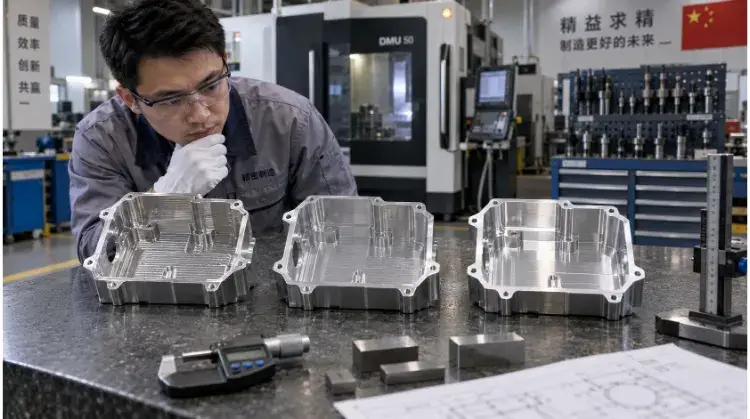
Geometrie diverse comportano rischi di lavorazione diversi. La strategia relativa al margine deve tenere conto di queste variazioni:
| Caratteristica | Rischio principale | Priorità delle indennità |
| Faccia piatta | Errori di curvatura e di planarità | Supporto uniforme e solido anche nella parte inferiore |
| Parete tascabile | Deformazione dell'utensile | Scorta laterale costante |
| Foratura di precisione | Dimensioni e rotondità | Materiale radiale controllato |
| Parete sottile | Deformazione da pressione di taglio | Calcio leggero ed equilibrato su entrambi i lati |
| Contorno 3D | Materiale residuo non uniforme | Spessore costante della superficie (offset 3D) |
| Diametro tornito | Confusione sulle indennità | Indicare chiaramente il diametro o il valore radiale |
Quando si programma o si revisiona un processo, è bene tenere presente che i margini di fresatura sono solitamente espressi per lato. I margini di tornitura devono essere definiti esplicitamente come valori diametrali o radiali per evitare scarti. Gli intervalli di riferimento costituiscono un punto di partenza, ma non possono sostituire una valutazione specifica del processo basata sulle dimensioni del pezzo, sulla tolleranza e sulle condizioni del materiale.
Troppo poco contro troppo
Un errore nella regolazione della corsa provoca specifici problemi meccanici all'utensile di finitura.
Lasciare una quantità insufficiente di scorte può causare:
- Impossibilità di eliminare i segni profondi lasciati dalla fresa di sgrossatura.
- L'utensile provoca uno sfregamento anziché un taglio, il che porta all'incrudimento (soprattutto negli acciai inossidabili e nel titanio).
- Materiale insufficiente per correggere un errore geometrico, come ad esempio una parete leggermente rastremata.
Lasciare scorte eccessive può causare:
- La passata di finitura funge da seconda passata di sgrossatura, accelerando l’usura dell’utensile.
- Un'elevata pressione di taglio che aumenta la deflessione dell'utensile, con conseguente riduzione delle dimensioni.
- Le pareti sottili tendono a deformarsi nuovamente sotto il carico elevato dell'utensile. Se ciò dovesse verificarsi durante la passata finale, l'intero investimento nella lavorazione effettuato fino a quel momento andrebbe sprecato.
Decisioni relative alla semi-finitura
La semifinitura è una garanzia. Saltarla per risparmiare 10 minuti di lavorazione su un materiale di alto valore è spesso un falso risparmio.
L'obiettivo principale della semilavorazione è quello di livellare il materiale residuo, non di ottenere la dimensione finale. L'aggiunta di un'operazione di semifinitura aumenta il tempo di ciclo della macchina, ma diventa necessaria quando la sgrossatura lascia del materiale imprevedibile. Di solito è richiesta per tasche profonde, cavità di stampi, contorni 3D complessi, angoli interni con materiale residuo, acciai temprati o pezzi che presentano una distorsione evidente dopo la sgrossatura.
Spesso è possibile tralasciare la semifinitura nel caso di semplici superfici piane, profili aperti, tolleranze ampie o quando la passata di sgrossatura lascia naturalmente un margine di asportazione molto uniforme. Per le serie di prototipi, il tempo aggiuntivo richiesto dalla programmazione CAM per la semifinitura potrebbe talvolta costare più del tempo di lavorazione che consente di risparmiare.
Nel caso di pezzi che richiedono un'elevata precisione o che sono instabili, una sequenza operativa standard si presenta spesso in questo modo:
Sgrossatura → Raffreddamento o distensione → Rifiksaggio (coppia inferiore) → Semilavorazione → Finitura
Non si tratta di una regola fissa valida per ogni componente, ma è un metodo affidabile per gestire il rischio relativo alle parti di alto valore.
In che modo la finitura garantisce il rispetto delle tolleranze e la qualità superficiale?
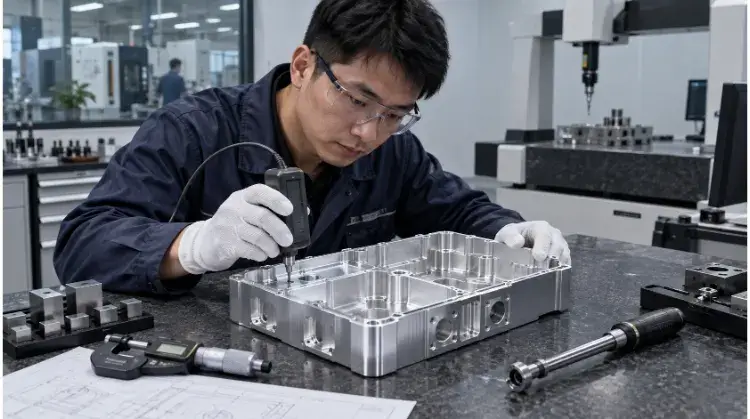
Una passata di finitura ben eseguita trasforma il semilavorato preparato in un componente che supera il controllo qualità. Ciò richiede utensili specifici, parametri controllati e la comprensione di come le dimensioni interagiscano con le fasi di produzione successive.
Strumenti di finitura e percorsi utensile
La scelta degli utensili deve essere adeguata ai requisiti della superficie da lavorare. Gli operatori utilizzano frese a punta piatta per pareti verticali e fondi piani, frese a punta sferica per superfici sagomate in 3D, inserti a spazzola per diametri torniti lisci e alesatori o teste di alesatura di precisione per fori di precisione.
Un utensile di finitura deve essere affilato, in condizioni stabili e fissato in un portautensile con un'eccentricità minima. La sporgenza dell'utensile deve essere mantenuta il più corta possibile per evitare vibrazioni.
È proprio in questo ambito che le scelte progettuali incidono direttamente sui costi. La standardizzazione dei raggi degli angoli interni nel modello CAD riduce i tempi di lavorazione. Se si progetta un angolo interno che richiede una microfresa personalizzata o estremamente fragile per essere asportato, il prezzo del pezzo aumenterà semplicemente a causa dei cambi utensile e delle velocità di avanzamento più basse.
Inoltre, un errore comune è quello di ritenere che ridurre la velocità di avanzamento migliori sempre la finitura superficiale. Sebbene passi più piccoli e velocità di avanzamento inferiori riducano generalmente l’altezza delle scanalature, ridurre la velocità di avanzamento troppo impedisce al tagliente di entrare in contatto con il materiale. Anziché tagliare, l'utensile sfrega, generando calore in eccesso, consumando prematuramente il tagliente e lasciando segni sulla superficie.
Dimensioni, geometria e Ra
È importante distinguere tra tolleranza dimensionale (le dimensioni fisiche), tolleranza geometrica (forma, orientamento e posizione) e rugosità superficiale (la struttura microscopica, spesso misurata come Ra).
Un componente può soddisfare i requisiti relativi al Ra e tuttavia non superare i controlli relativi alla planarità, alla rotondità, alla posizione o alle prestazioni di tenuta.
| Caratteristica | Requisito principale |
| Sede del cuscinetto | Rigoroso controllo delle dimensioni e della rotondità |
| Superficie di tenuta | Planarità e orientamento/direzione della superficie specifica |
| Foratura di precisione | Diametro, posizione reale e cilindricità |
| Superficie di accoppiamento | Dimensioni, planarità e orientamento |
| Trattamento cosmetico per il viso | Segni di lavorazione uniformi e esteticamente gradevoli |
| Cavità nascosta | Solo autorizzazione funzionale |
Tolleranza per ispezione e rivestimento
Il controllo del processo durante la fase di finitura distingue i fornitori affidabili da quelli inaffidabili. Prima di eseguire la passata finale, l’operatore verifica il materiale residuo, controlla i punti di riferimento, applica le correzioni per l’usura degli utensili e si assicura che la macchina e il pezzo abbiano raggiunto una temperatura stabile. Le quote critiche vengono sempre controllate prima che il pezzo venga rimosso dal dispositivo di fissaggio, poiché rifissare un pezzo finito per una rilavorazione è difficile e comporta il rischio di danneggiarne la superficie.
Se il pezzo richiede un trattamento superficiale secondario, le quote di lavorazione devono tenerne conto. Anodizzazione, placcatura, e verniciatura a polvere tutti questi fattori influenzano il risultato finale.
Inoltre, lo spessore nominale del rivestimento non corrisponde alla variazione dimensionale totale. Ad esempio, l’anodizzazione standard penetra nell’alluminio e si accumula sulla superficie, il che significa che un rivestimento di 10 µm aggiunge solo circa 5 µm al raggio del pezzo.
Il requisito di un anodizzazione dura di 50 µm non implica automaticamente che ogni dimensione lavorata debba essere sfalsata di 50 µm. Verificare innanzitutto lo spessore del rivestimento, la direzione di crescita, il piano di mascheratura e le condizioni di ispezione finale.
Regola DFM: Indicare sempre in modo esplicito “Le dimensioni si intendono DOPO la verniciatura” o “Le dimensioni si riferiscono alla situazione PRIMA del rivestimento” nelle note al disegno, per evitare che il fornitore debba fare supposizioni.
Come ridurre i costi di lavorazione senza aumentare i rischi?
L'eccessiva specificazione è una delle cause più comuni di preventivi di lavorazione gonfiati. Spesso gli ingegneri, per prudenza, applicano tolleranze strette e finiture superficiali impeccabili all'intero pezzo.
Fattori che determinano i costi effettivi
Per ridurre i costi senza compromettere le prestazioni dei componenti, è necessario sapere esattamente cosa si sta pagando in ogni fase del processo.
I costi di sgrossatura dipendono in genere dai seguenti fattori:
- Volume totale del materiale rimosso.
- Tempo di funzionamento e consumo energetico delle macchine pesanti.
- Rapida usura degli utensili (soprattutto nei materiali resistenti).
- Rimozione dei trucioli e gestione del fluido di raffreddamento.
- È necessario un sistema di fissaggio molto robusto per sostenere il blocco grezzo in presenza di elevati carichi di taglio.
I costi di finitura dipendono in genere dai seguenti fattori:
- Percorsi utensile più lunghi dovuti a piccoli spostamenti laterali.
- Utensili specializzati o su misura (come microfresette o utensili di sagomatura).
- La macchina si ferma per consentire agli operatori di controllare le dimensioni e applicare le correzioni relative all'usura degli utensili.
- Misurazione del processo e ispezione finale con macchina di misura a coordinate (CMM).
- L'elevato rischio di scarti (un errore in questa fase comporta il dispendio di tutti i costi irrecuperabili della fase di sgrossatura).
Evitate il presupposto generico secondo cui “la sgrossatura richiede il 30% del tempo e la finitura il 70%”. I costi variano notevolmente a seconda del materiale e della geometria. Ad esempio, nella lavorazione di una complessa staffa aerospaziale in Ti-6Al-4V, la sgrossatura consumerà rapidamente i costosi inserti in carburo. Tuttavia, la fase di finitura continuerà a incidere in modo determinante sul costo finale a causa delle ore di avanzamenti microscopici necessari per evitare l’incrudimento del titanio, seguite dall’ispezione obbligatoria con CMM per verificare le tolleranze di posizione reale.
Modifiche al DFM
Il modo più efficace per ridurre il preventivo è eliminare le operazioni di lavorazione che non apportano alcun valore funzionale. Ecco alcune modifiche concrete da apportare nell’ambito della progettazione orientata alla produzione (DFM):
- Smettete di utilizzare valori Ra generici: Non richiedere una finitura Ra 0,8 (32 µin) su tutto il pezzo. Riservatela alle sedi dei cuscinetti, alle scanalature degli O-ring o alle superfici di scorrimento. Lasciando le superfici non a contatto alla finitura standard Ra 3,2 (125 µin) è possibile ridurre i tempi dei cicli di finitura del 30% o più.
- Isolare le tolleranze strette: Specificare tolleranze dimensionali o geometriche rigorose solo sulle superfici di accoppiamento funzionali.
- Standardizzare gli angoli interni: Adattare i raggi degli angoli interni alle dimensioni standard delle frese a candela e, idealmente, rendere il raggio leggermente più grande di quello dell’utensile, in modo che possa scorrere lungo l’angolo senza vibrare.
- Evita le tasche profonde e strette: Raggiungere cavità profonde (qualsiasi valore superiore a un rapporto lunghezza-diametro di 4:1) richiede utensili lunghi e fragili. Ciò costringe l'operatore a ridurre drasticamente la velocità di avanzamento per evitare vibrazioni sia durante la sgrossatura che durante la finitura.
- Cosmetici Clarify: Indicare chiaramente quali superfici sono estetiche e quali saranno nascoste all’interno di un assieme.
- Accettare i normali segni lasciati dagli utensili: Consentire la presenza di segni di lavorazione uniformi sulle superfici non critiche, anziché richiedere un aspetto liscio e levigato.
Suggerimento per gli acquisti: Una tolleranza più stretta dovrebbe risolvere un problema funzionale. Se non incide sull’accoppiamento, sul movimento, sulla tenuta o sulla durata, potrebbe limitarsi ad aumentare i costi di lavorazione e di controllo.
Conclusione
La sgrossatura crea le condizioni necessarie per la lavorazione di finitura. La finitura trasforma tali condizioni nelle dimensioni, nella geometria e nella finitura superficiale richieste dal disegno. Il miglior piano di lavorazione collega entrambe le fasi attraverso un controllo accurato del materiale grezzo, un serraggio stabile del pezzo, utensili adeguati e specifiche realistiche.
Inviateci i vostri disegni 2D e i vostri modelli 3D al team di ingegneri TZR per una revisione DFM gratuita. Individueremo tolleranze rischiose, condizioni di materiale non uniformi, problemi legati alle pareti sottili ed eventuali modifiche volte al risparmio sui costi prima dell'avvio della produzione.
Domande frequenti
Posso usare un unico utensile sia per la sgrossatura che per la finitura?
L'utilizzo dello stesso utensile per entrambe le operazioni rappresenta una pratica scorretta nella lavorazione di precisione dei metalli. La sgrossatura sottopone il tagliente a calore e urti elevati, causando micro-usura. Se si utilizza quel tagliente smussato per la finitura, l’utensile spingerà il materiale anziché tagliarlo. Ciò provoca una forte deflessione dell’utensile, il che significa che la macchina asporta meno materiale di quanto programmato, con conseguente conicità delle pareti e mancato rispetto delle tolleranze.
Qual è il margine di finitura standard?
Per i componenti generici in alluminio o acciaio, il margine di fresatura standard è solitamente compreso tra 0,2 mm e 0,5 mm per lato. Tuttavia, tale valore si riduce a 0,1 mm o meno in caso di microlavorazione e può superare 1,0 mm per i pezzi fusi di grandi dimensioni. Il margine esatto dipende sempre dal diametro dell’utensile, dalla rigidità del pezzo e dalla profondità di taglio.
È necessaria la semi-finitura per i pezzi semplici?
No. Se il pezzo presenta profili aperti, tolleranze ampie ed è sufficientemente rigido da resistere alla deformazione, è possibile saltare la fase di semifinitura. Purché la passata di sgrossatura lasci uno strato di materiale da asportare sottile e uniforme, l’utensile di finitura può procedere direttamente senza problemi.
In che modo i trattamenti superficiali influiscono sulla passata di finitura?
Trattamenti quali l’anodizzazione dura, la nichelatura o la verniciatura a polvere aumentano lo spessore del materiale. Durante la fase di finitura, l’operatore deve lavorare intenzionalmente il pezzo con una dimensione superiore a quella richiesta (per le caratteristiche interne, come i fori) o inferiore (per quelle esterne, come gli alberi), in modo che il pezzo rientri nella tolleranza richiesta. dopo viene applicato il rivestimento.
Quali sono i fattori che determinano i costi principali nella sgrossatura rispetto alla finitura?
I costi di sgrossatura dipendono principalmente dall'enorme volume di materiale asportato, dalla potenza del mandrino e dalla rapida usura degli inserti. I costi di finitura dipendono dai tempi di ciclo prolungati della macchina (dovuti a passi molto ridotti e basse velocità di avanzamento) e dai costi nascosti del controllo qualità, quali le misurazioni con la macchina a coordinate (CMM) e l'estremo rischio finanziario legato alla rottamazione di un pezzo quasi completato.