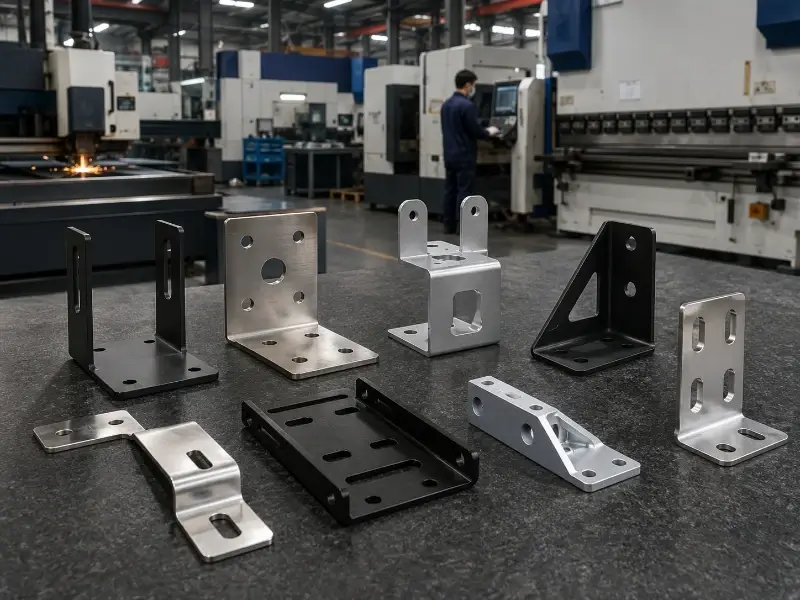
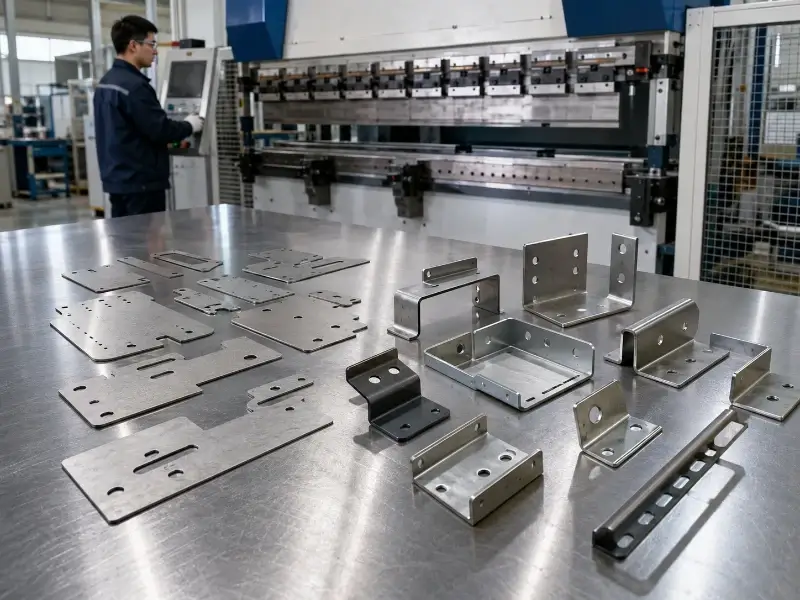
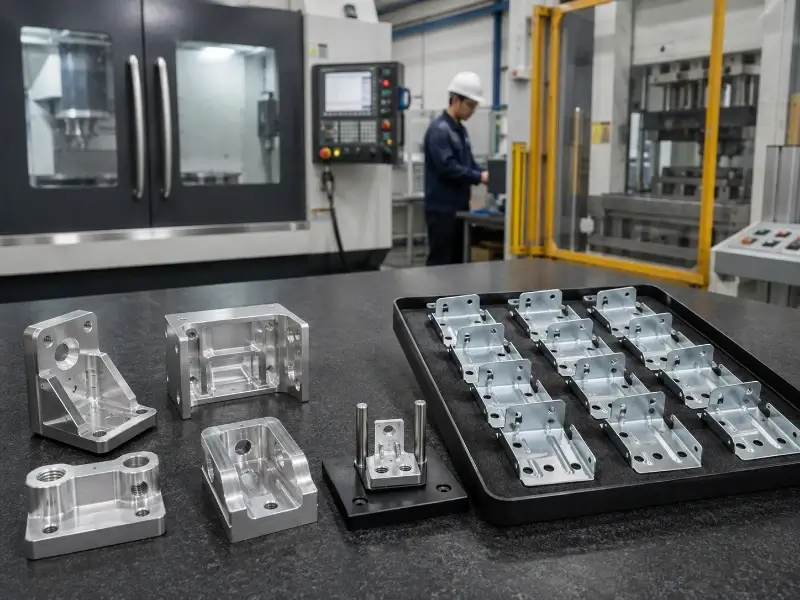
Компания TZR производит монтажные кронштейны по чертежам заказчика для промышленного оборудования, средств автоматизации производства, электрооборудования, электроники и коммерческой продукции.
Мы осуществляем изготовление прототипов, мелкосерийные заказы, промежуточное производство и серийное производство.
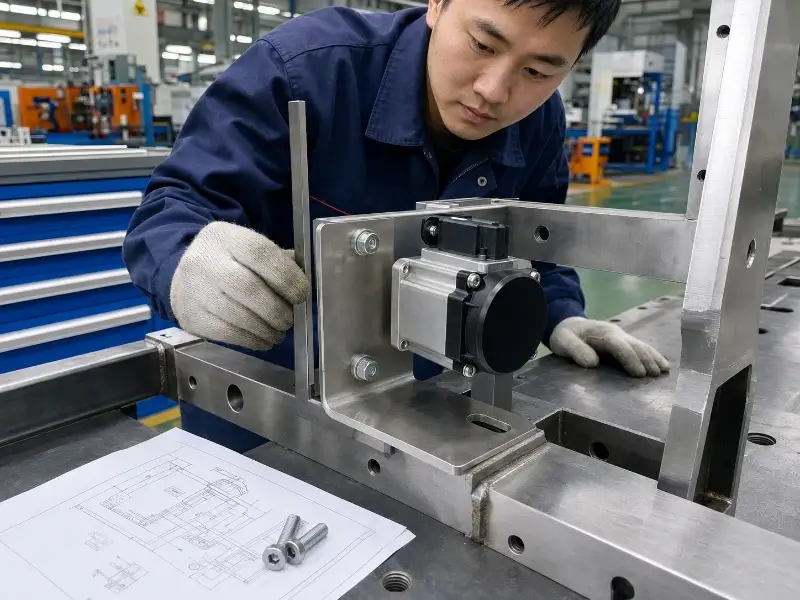
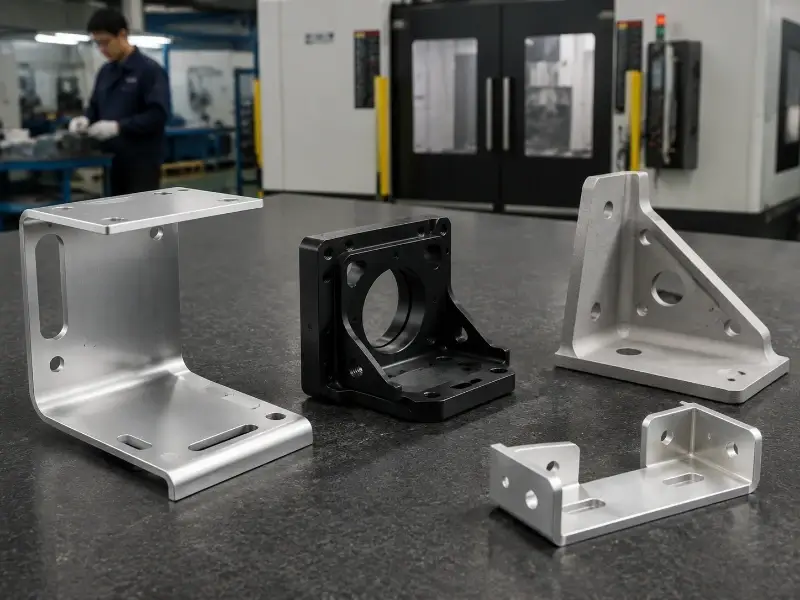
Крепежные кронштейны часто используются для фиксации двигателей, датчиков, панелей, корпусов, кабелей и других компонентов в нужном положении.
Неправильное расстояние между отверстиями может помешать установке кронштейна на сопряженные детали.
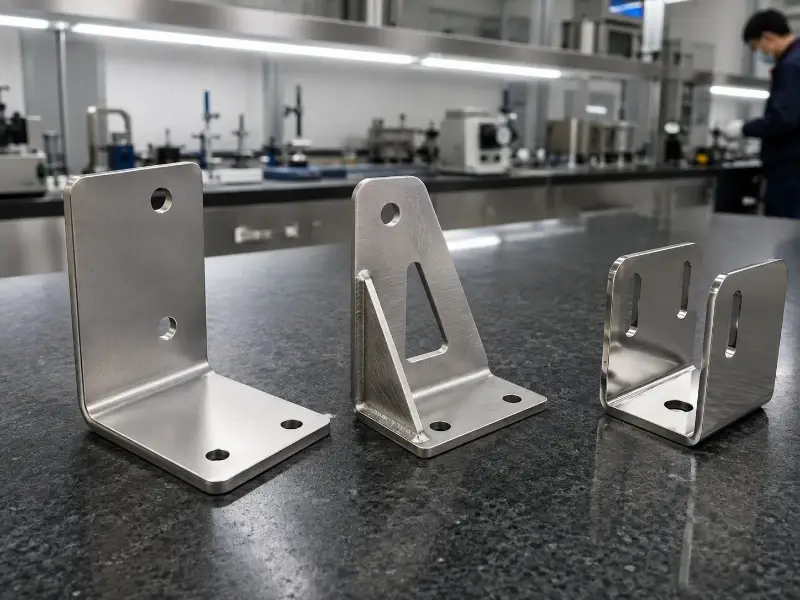
Даже небольшая погрешность при формовке может повлиять на конечное положение при монтаже.
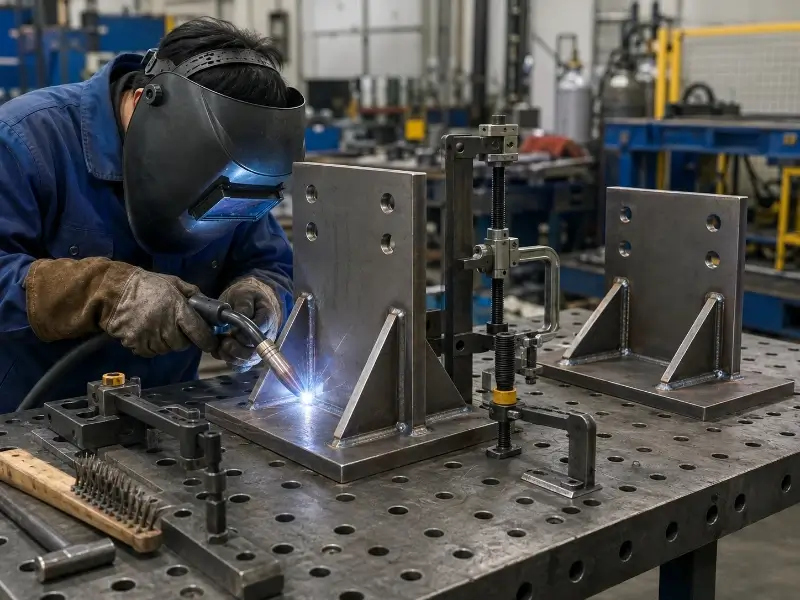
Нагрев может повлиять на плоскостность, углы и расположение критически важных отверстий.
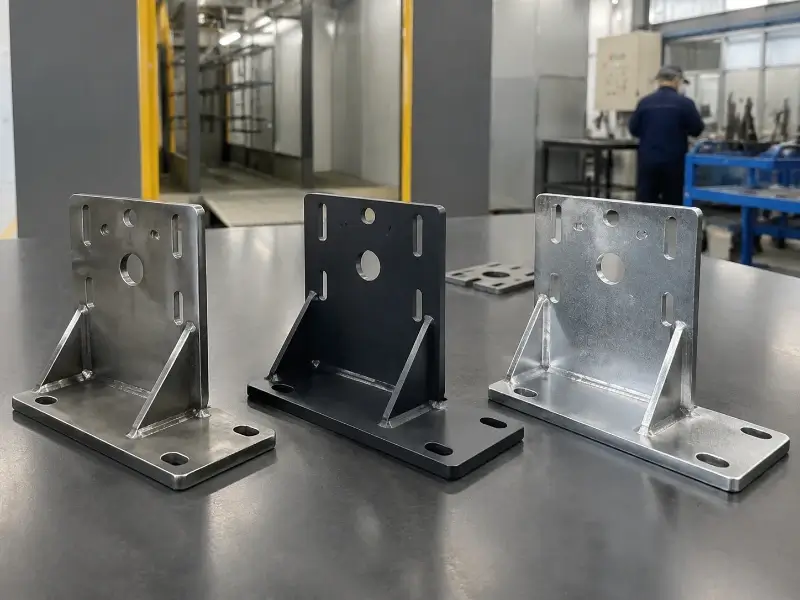
Избыточное покрытие может повлиять на резьбу, отверстия для прессовой посадки и точки заземления.
Своевременная экспертиза позволяет сократить количество проблем при сборке, количество изменений в чертежах и ненужные производственные затраты.
Выбор оптимальной конструкции зависит от нагрузки, имеющегося пространства, способа крепления, объема производства и расчетного срока службы.
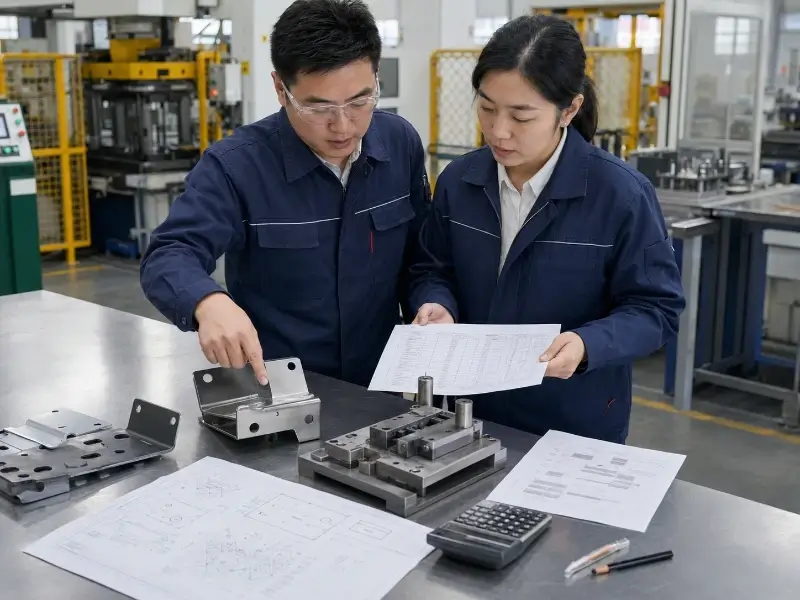
Перед тем как порекомендовать тот или иной технологический процесс, компания TZR анализирует геометрию, допуски, количество, затраты на инструмент и будущие изменения в конструкции.
Выбор материала влияет на прочность, вес, коррозионную стойкость, внешний вид и себестоимость продукции.
Определите замаскированные участки, точки заземления, косметические поверхности, защищённые резьбы и отверстия, на которые влияет толщина покрытия.
Проекты на ранних этапах часто претерпевают изменения после тестирования прототипов, поэтому производственная схема должна соответствовать как текущему спросу, так и будущим объемам производства.
После утверждения утвержденный чертеж и образец становятся эталоном для будущих заказов.
Кронштейн, готовый к серийному производству, должен обеспечивать четкий контроль над параметрами, влияющими на сборку и эксплуатационные характеристики.
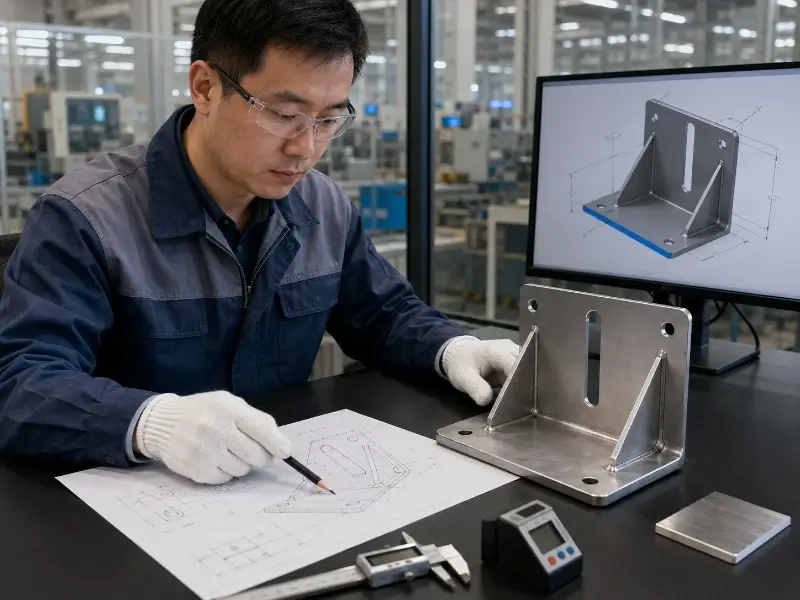
Усиливающие вставки, ребра жесткости, формованные кромки, более короткие участки без опоры и более рациональное расположение крепежных элементов позволяют повысить жесткость при меньшем весе.
Для схем расположения отверстий, имеющих критическое значение, необходимы четкие базовые точки. Расстояние от отверстия до изгиба и радиус изгиба должны соответствовать материалу и технологическому процессу.
Применяйте жесткие допуски только к функциональным элементам, а эстетические поверхности указывайте непосредственно на чертеже.
Перед началом производства необходимо отметить направление волокон, внешний вид сварного шва, ограничения по нанесению покрытий и участки, чувствительные к царапинам.
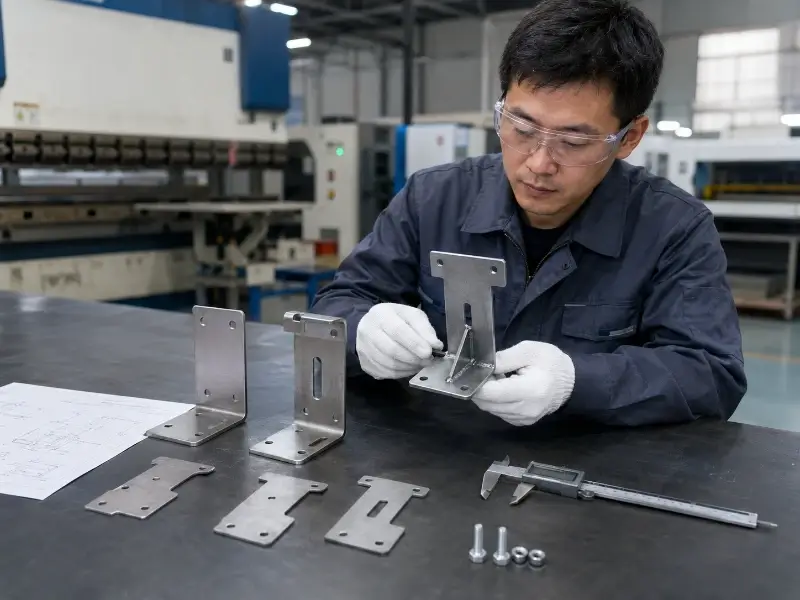
Контроль качества начинается с правильного чертежа, его доработки, выбора материала, размеров, крепежа, вида отделки и требований к проверке.
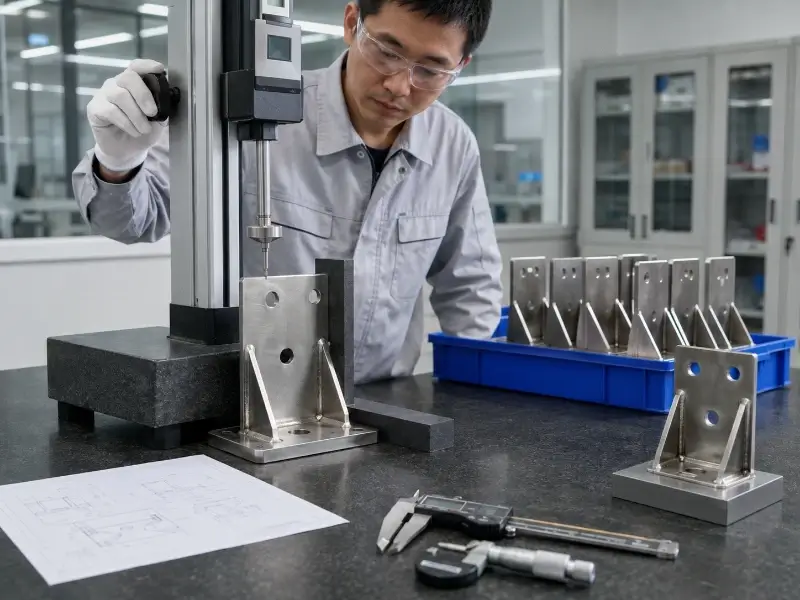
Подтвердите требования к доработке и приемке.
Перед выпуском всей партии проверьте ключевые характеристики.
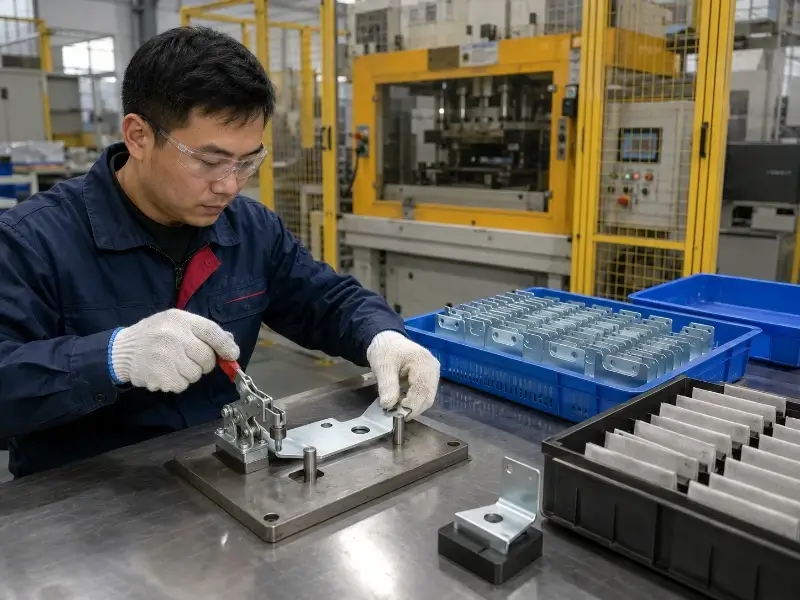
Отслеживайте выбранные размеры в процессе производства.
Перед упаковкой сравните готовые детали с утвержденными требованиями.

 Russian
 English
 Spanish
 German
 Italian
 French