
 Russian
 English
 Spanish
 German
 Italian
 French

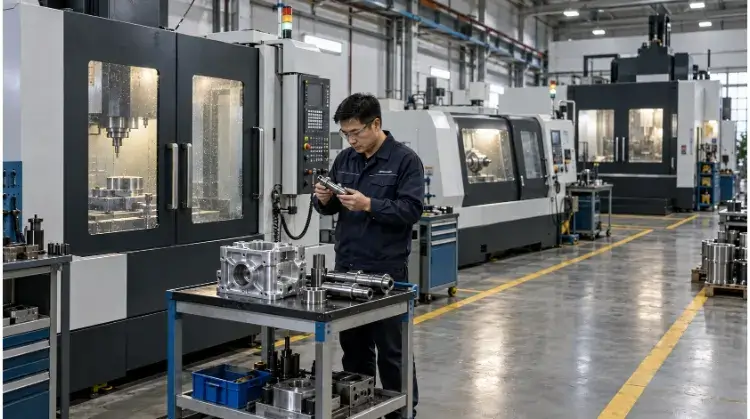
К наиболее распространенным типам станков с ЧПУ относятся фрезерные станки с ЧПУ для обработки призматических и многогранных деталей, токарные станки с ЧПУ для обработки цилиндрических форм, фрезерно-раскройные станки с ЧПУ для обработки больших плоских панелей, а также электроэрозионные станки для обработки закаленных металлов. Выбор подходящего станка зависит от конкретной геометрии и допусков вашей детали.
Обработка с ЧПУ — это не отдельный процесс, а общий термин, обозначающий целый ряд субтрактивных технологий. Хотя все они основаны на использовании запрограммированных траекторий движения режущего инструмента, различия между этими станками заключаются в способе перемещения режущего инструмента, конструктивной жесткости оборудования и количестве программируемых осей.
Понимание этих механических различий — это первый практический шаг к подбору подходящего производственного цеха для реализации вашего CAD-файла. Ниже приведено краткое справочное руководство, в котором основные типы станков с ЧПУ сгруппированы по геометрии и области применения:
| Тип машины | Типовые детали | Основная сильная сторона | Основное ограничение |
| Фрезерование с ЧПУ | Кронштейны, кожухи, плоские пластины | Универсальность при обработке призматических и многогранных форм | Для деталей с несколькими гранями требуется несколько настроек |
| Токарная обработка с ЧПУ | Вал, штифты, резьбовые фитинги | Высокая скорость и точность при обработке симметричных деталей | Ограничивается в основном цилиндрическими формами |
| Фрезерные станки с ЧПУ | Крупные панели, пластиковые листы | Экономичное решение для больших ровных рабочих поверхностей | Более низкая жесткость; не подходит для твердых металлов |
| EDM | Закаленная инструментальная сталь, глубокие полости | Режет проводящие металлы без механического воздействия | Очень низкая скорость обработки |
Фрезерные станки с ЧПУ для обработки карманов и многогранных деталей
Если деталь имеет плоские поверхности, просверленные отверстия, внутренние углубления или многогранную форму, то для её обработки необходимо прибегнуть к фрезерованию с ЧПУ. При фрезеровании заготовка жёстко зажимается, а вращающийся режущий инструмент удаляет материал.
Вертикальные обрабатывающие центры (VMC)
В вертикально-картерном станке (VMC) шпиндель работает в вертикальном направлении, погружаясь в заготовку. Такая конструкция является основным промышленным решением для обработки деталей, закрепленных на плоских пластинах, нестандартных корпусов, а также односторонних алюминиевых или стальных кронштейнов. Поскольку инструмент подходит сверху, операторы имеют хороший обзор для закрепления материала непосредственно на столе или в стандартных тисках.
- В центре внимания DFM: Внутренние углы должны иметь радиус, так как вращающиеся инструменты не могут вырезать идеальные внутренние углы под 90 градусов. Строго соблюдайте глубину полости. Как правило, когда глубина кармана превышает 3–4 диаметра инструмента, прогиб инструмента становится серьёзным риском, приводящим к появлению следов вибрации и ухудшению качества поверхности.
Горизонтальные обрабатывающие центры (HMC)
Универсальный горизонтальный станок (HMC) отличается горизонтальным расположением шпинделя. Такая ориентация позволяет под действием силы тяжести отводить металлическую стружку из зоны резания, что снижает износ инструмента и предотвращает повторное задевание стружки режущим инструментом. Вертикально-опорные фрезерные станки (HMC) обычно оснащены поворотными столами («тумбами») и автоматическими устройствами смены палет, что позволяет операторам загружать детали на одну палету, пока станок активно выполняет резку на другой.
- В фокусе закупок: Не стоит ограничиваться сравнением почасовых ставок. Хотя почасовая ставка у HMC выше, чем у VMC, возможность замены поддонов за считанные секунды зачастую делает его более экономичный вариант для серийного производства объемом свыше 500 единиц, поскольку общее время настройки на изготовление одной детали значительно сокращается.
Портальные фрезерные станки
В портальных фрезерных станках шпиндель удерживается над массивным рабочим столом с помощью конструкции, напоминающей мост. Такая конструкция обеспечивает необходимую конструктивную устойчивость для обработки тяжелых и негабаритных заготовок, таких как крупные основания пресс-форм, переборки для аэрокосмической промышленности и несущие рамы тяжелого оборудования.
- Ограничение: Большой рабочий стол не гарантирует удобный доступ ко всем элементам детали. Для обработки глубоких элементов в центре массивной пластины по-прежнему могут потребоваться специальные удлиненные держатели инструмента, чтобы достичь нужных поверхностей без столкновения громоздкого корпуса шпинделя с заготовкой.
| Расположение оборудования | Типичные заготовки | Подход к настройке | Основное ограничение |
| Вертикальный (VMC) | Плоские пластины, кронштейны, неглубокие полости | Простое зажатие в тисках или прямое зажатие на столе | Удаление стружки в глубоких карманах с односторонним доступом |
| Горизонтальный (HMC) | Многогранные детали, тяжелые блоки | Крепежные элементы для надгробий, автоматизированные поддоны | Более высокие первоначальные затраты на инструменты и приспособления |
| Портальный фрезерный станок | Крупногабаритные формы, несущие каркасы | Надежное закрепление, погрузка с помощью мостового крана | Большая занимаемая площадь, высокая стоимость основного оборудования |
Токарные станки с ЧПУ для обработки круглых и длинных деталей
Если ваша деталь содержит валы, втулки, резьбовые соединения или любые элементы, симметричные относительно центральной оси, её следует обрабатывать на токарном станке. При токарной обработке заготовка вращается с высокой скоростью, а неподвижный режущий инструмент перемещается по ней, придавая ей нужный профиль.
Токарные центры с ЧПУ
Стандартные токарные центры с ЧПУ зажимают заготовку в патроне и выполняют токарную обработку наружного диаметра (OD), растачивание внутреннего диаметра (ID), нарезание канавок, торцевую обработку концов и нарезание резьбы. Этот процесс отличается высокой эффективностью при обработке круглых деталей и позволяет удалять материал гораздо быстрее, чем фрезерный станок, выполняющий интерполяцию по окружности.
- В центре внимания DFM: Убедитесь, что в вашей конструкции учтены средства закрепления заготовки. Для длинных деталей потребуется задний бабок, обеспечивающий опору при режущем усилии. Всегда указывайте на чертеже четкие базовые поверхности, чтобы обеспечить строгую концентричность между внутренними отверстиями и наружными диаметрами.
Токарные станки швейцарского типа
Токарные станки швейцарского типа отличаются от стандартных токарных центров тем, что в них используется направляющая втулка. Заготовка в виде прутка подается через эту втулку, а режущий инструмент работает непосредственно рядом с ней. Это обеспечивает исключительную жесткость именно в месте резания, предотвращая изгиб материала.
- Применение и ограничения: Это не просто «более точный токарный станок». Это специальная архитектура, разработанная для деталей с Отношение длины к диаметру (L/D), превышающее 3:1 или 4:1 (например, тонкие крепежные детали для аэрокосмической отрасли, медицинские штифты). Поскольку направляющая втулка требует малых зазоров, в качестве сырья необходимо использовать высококачественный пруток, прошедший бесцентровую шлифовку. В связи со сложностью настройки оборудования швейцарская обработка, как правило, оправдана только для крупных партий (обычно от 1 000 единиц).
Токарно-фрезерные центры
Фрезерно-токарные центры представляют собой современные токарные станки с ЧПУ, оснащенные «приводными инструментами» (вращающимися фрезами) и программируемыми осями C или Y. Такая конфигурация позволяет станку выполнить токарную обработку основного цилиндрического корпуса, зафиксировать его вращение, а затем выполнить фрезеровку плоских поверхностей, сверление поперечных отверстий или резку нецентровых элементов без снятия детали со станка.
- Краткое тематическое исследование: Рассмотрим гидравлический фитинг коллектора с наружной резьбой и перпендикулярным сквозным отверстием. При отдельной обработке деталь точится на токарном станке, снимается с него, перемещается на вертикальный обрабатывающий центр, закрепляется и измеряется с помощью индикатора для определения точного центра отверстия. Каждая ручная перестановка приводит к появлению погрешностей центрирования. Фрезерно-токарный центр выполняет обе операции за одну установку. Это сокращает общее время обработки и исключает риск брака, связанного с несоосностью при повторной установке заготовки в зажимное приспособление, что обеспечивает точное расположение отверстия относительно резьбы.
Фрезерные станки с ЧПУ и специализированные станки для сверления отверстий
Несмотря на высокую универсальность обрабатывающих центров, для эффективной и экономичной обработки определённых форм — таких как массивные плоские листы или детали с преобладанием повторяющихся отверстий — требуются специальные конфигурации оборудования.
Фрезерные станки с ЧПУ
Фрезерные станки с ЧПУ предназначены в первую очередь для обработки крупногабаритных панелей из дерева, пластика (например, POM и акрила), композитных материалов, а также, в некоторых случаях, мягких металлов. В отличие от вертикального фрезерного станка (VMC), в котором для обеспечения жесткости используется массивная чугунная рама, фрезерный станок оснащен большой портальной системой, охватывающей широкую рабочую зону.
- DFM и допуски: Поскольку фрезерные станки работают с чрезвычайно высокими скоростями вращения шпинделя, но при этом обладают меньшей жесткостью конструкции, они, как правило, обеспечивают допуски в пределах от ±0,1 мм до ±0,2 мм, тогда как стандартный вертикальный обрабатывающий центр без труда обеспечивает допуск ±0,01 мм. Не обрабатывайте алюминий с узкими допусками, предназначенный для аэрокосмической промышленности. Кроме того, фиксация листов осуществляется с помощью вакуумных столов. Если ваши детали имеют небольшую площадь поверхности, вакуум не обеспечит достаточного удерживающего усилия, в связи с чем в файле CAD потребуется добавить специальные выступы, которые впоследствии необходимо будет удалить вручную.
Сверлильно-резьбонарезные станки с ЧПУ (сверлильно-резьбонарезные центры)
Стандартный вертикальный обрабатывающий центр (VMC) может выполнять сверление и нарезание резьбы, однако специализированный центр для сверления и нарезания резьбы сконструирован специально для работы с резкими ускорениями и замедлениями. Эти станки отличаются легкими шпинделями (как правило, с конусами BT30 или BBT30) и быстрой сменой инструмента (часто менее одной секунды).
- В фокусе закупок: Если вы заказываете такие детали, как алюминиевые радиаторы или корпуса для телекоммуникационного оборудования, в которых 80% элементов представляют собой резьбовые отверстия, центр сверления и нарезания резьбы обработает партию значительно быстрее, чем стандартный фрезерный станок. При сверлении глубоких отверстий (например, L/D > 10:1) необходимо убедиться, что у поставщика имеется система подачи охлаждающей жидкости через шпиндель (TSC) или специализированное оборудование для глубокого сверления, обеспечивающее удаление стружки и предотвращающее поломку сверла.
Шлифование с ЧПУ и электроэрозионная обработка для выполнения специальных требований
Когда требования к точности размеров, качеству поверхности или твердости материала детали выходят за рамки возможностей стандартных режущих инструментов, производители прибегают к шлифованию и электроэрозионной обработке (ЭЭО).
Шлифовальные станки с ЧПУ
Шлифование использует абразивный круг для снятия материала микроскопическими порциями. В зависимости от геометрии на предприятиях применяются плоскошлифовальные станки (для плоских пластин), цилиндрические шлифовальные станки (для наружного и внутреннего диаметров валов) или бесцентровые шлифовальные станки (для штифтов, выпускаемых большими партиями).
- В центре внимания DFM: Шлифование, как правило, представляет собой операцию, выполняемую после термообработки, и предназначенную для обеспечения жестких допусков (часто ±0,002 мм или лучше) и превосходной чистоты поверхности (Ra 0,4 или ниже). На чертеже необходимо оставить припуск на обработку, который будет снят на шлифовальном станке—обычно от 0,1 мм до 0,3 мм. Кроме того, предусмотрите в конструкции разгрузочные канавки (подрезы) у основания бугров, чтобы у шлифовального круга было достаточно места для удаления стружки.
Машины для электроэрозионной резки проволокой
Проволочная электроэрозионная обработка использует заряженную электричеством латунную или цинковую проволоку для резки проводящих материалов путем их эрозионного разрушения с помощью искр. При этом на заготовку не оказывается никакого механического режущего усилия, что делает этот метод идеальным для тонких конструкций или полностью закаленных инструментальных сталей.
- В центре внимания DFM: Проволочная электроэрозионная обработка (ЭЭО) применяется для изготовления прецизионных сквозных профилей, экструзионных матриц и узких пазов. Однако для вырезания замкнутого внутреннего профиля оператор должен сначала просверлить начальное отверстие, чтобы продеть через него проволоку. Кроме того, создание по-настоящему острых внутренних углов физически невозможно; внутренний радиус определяется диаметром проволоки. При использовании стандартной проволоки толщиной 0,25 мм минимальный внутренний радиус составит примерно 0,15 мм (включая искровой разрядник).
Машины для электроэрозионной обработки с погружным электродом
Вместо проволоки в технологии Sinker EDM используется изготовленный по индивидуальному заказу электрод (обычно из меди или графита), который погружается в заготовку, выжигая глухую полость, точно повторяющую обратную форму электрода.
- Примечание по закупкам: В процессе резки электрод изнашивается. Для обработки сложных полостей часто требуется изготовление нескольких электродов («черновой» и «чистовой»), что значительно увеличивает первоначальные затраты на инструментарий в рамках единовременных инженерных расходов (NRE).
- Краткое тематическое исследование: При изготовлении стальной формы для литья под давлением требуются острые внутренние углы и глубокие узкие ребра. Сначала используется вертикальный обрабатывающий центр (VMC) для быстрой черновой обработки основного объема материала, однако концевая фреза неизбежно оставляет закругленные углы. Затем с помощью графитового электрода обрабатываются точные острые элементы, а электроэрозионная обработка по погружению (Sinker EDM) удаляет оставшийся материал. Такой гибридный подход сочетает высокую скорость съема материала при фрезеровании с геометрической точностью электроэрозионной обработки.
Станки с ЧПУ для резки и гибки листового металла
Производство листового металла использует совершенно другой набор оборудования с ЧПУ для резки плоских профилей из исходных листов и их формовки в трехмерные кронштейны, панели и корпуса.
Лазерные резаки с ЧПУ
Лазерные резаки используют сфокусированный луч света и вспомогательный газ (например, азот или кислород) для плавления и удаления материала. Они являются стандартным оборудованием для профилирования плоских листовых заготовок, предназначенных для изготовления корпусов и шасси.
- В центре внимания DFM: Как правило, диаметр прорезанного отверстия не должен быть меньше толщины материала (соотношение 1:1), чтобы лазер не выдувал окружающий металл. Следует иметь в виду, что лазерная резка образует зону термического влияния (HAZ) вдоль кромки разреза, что приводит к упрочнению материала и может стать причиной поломки метчиков при последующих операциях нарезания резьбы.
Плазменные резаки с ЧПУ
Плазменные резаки используют струю ионизированного газа для резки проводящих металлов. Хотя при резке плазменными резаками края обычно получаются более шероховатыми, а прорезь — шире, чем при лазерной резке, они значительно быстрее и экономичнее при резке толстых листов мягкой стали (например, толщиной более 10 мм), когда точность обработки краёв не является первостепенной задачей.
Станки для гидроабразивой резки с ЧПУ
В водоструйных системах вода под высоким давлением, смешанная с абразивным гранатом, проталкивается через небольшое сопло. Основное преимущество водоструйной резки заключается в том, что это процесс холодной резки, при котором в заготовку не поступает тепло. Это имеет решающее значение для аэрокосмических сплавов, толстого титана или металлов, которые легко деформируются под воздействием тепловых нагрузок.
- В центре внимания DFM: При резке струей воды края заготовки естественным образом приобретают коническую форму (незначительный V-образный профиль по всей толщине разреза). Если край заготовки будет использоваться в качестве прецизионной сопрягаемой поверхности, потребуется дополнительная операция фрезерования для придания ему прямоугольной формы.
Штамповочные станки с ЧПУ
Штамповочные прессы используют механическое усилие для выштамповывания стандартных форм с помощью штампов из листового металла. В отличие от лазеров, штамповочные прессы также могут создавать неглубокие трехмерные формы, такие как жалюзи, углубления и экструдированные зенковки, непосредственно на плоском листе.
- В центре внимания DFM: Для штамповки используется стандартный набор инструментов. Для создания отверстия нестандартной формы потребуется изготовление специальной штамповой матрицы, что увеличит сроки изготовления и затраты на инструмент. Чтобы предотвратить деформацию листа, следует соблюдать минимальное расстояние от края отверстия до края детали — как правило, в 1,5 раза больше толщины материала.
Прессы с ЧПУ
После вырезания плоской заготовки гибочный пресс с ЧПУ с помощью верхнего пуансона и нижней V-образной матрицы придает листу окончательную трехмерную форму.
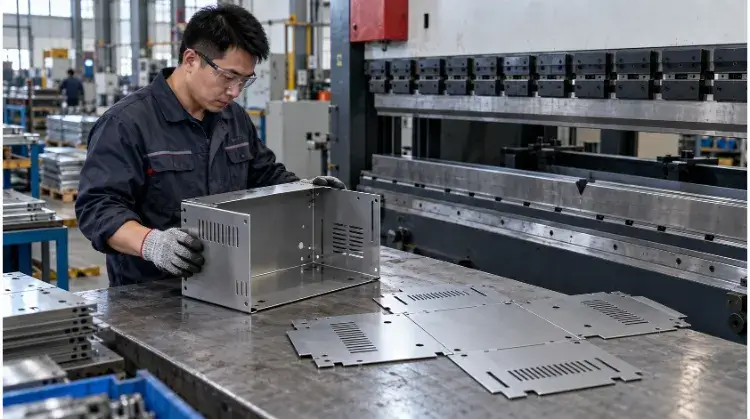
- В центре внимания DFM: Унифицируйте радиусы гибки, чтобы оператору не приходилось многократно останавливаться и менять тяжелые приспособления. Располагайте отверстия вдали от линии гибки, иначе они деформируются во время формовки. Самое главное — соблюдайте минимальную длину фланца. Лист невозможно согнуть, если выступ слишком короткий, чтобы надежно перекрыть проем V-образной матрицы.
- Краткое тематическое исследование: Корпус сервера изготавливается из плоского листа. Его вырезают с помощью лазера (профилирование), после чего он поступает на гибочный пресс (гибка), и, наконец, в отверстия впрессовываются гайки PEM. Исходная CAD-модель плоской детали должна учитывать специфику материала «Коэффициент K«—точное значение удлинения металла при гибке—с тем чтобы размеры готовых отгибов соответствовали требуемым допускам».
| Процесс | Подходящие функции | Вопросы, связанные с кромкой или формовкой | Вероятные последующие операции |
| Лазерная резка | Сложные плоские профили, панели | Зона термического влияния (HAZ) приводит к упрочнению краев | Гибка, установка крепежных деталей (PEM) |
| Гидроабразивная резка | Толстые пластины, термочувствительные металлы | Обеспечивает сужение края; холодная обработка | Фрезерование кромок для обеспечения перпендикулярности |
| Перфорация | Жалюзи, многочисленные повторяющиеся отверстия | Быстро, но оставляет незначительные следы от инструмента | Удаление заусенцев, гибка |
| Пресс-гибочный станок | 3D-фланцы, кронштейны, корпуса | Осадок материала и растяжение (коэффициент K) | Сварка, порошковое покрытие |
Сравнение трех-, четырёх- и пятиосевых систем ЧПУ
Количество осей на станке с ЧПУ определяет, в скольких направлениях режущий инструмент или заготовка могут перемещаться одновременно. Переход с 3-осевого станка на многоосевой редко связан с необходимостью ускорить резку металла; его цель — сократить количество операций, при которых оператору приходится прикасаться к детали.
Трехосная обработка
3-осевой станок перемещает инструмент по плоскостям X, Y и Z. Он с легкостью обрабатывает плоские поверхности, просверленные отверстия и карманы на одной стороне детали. Если на задней или боковых сторонах детали имеются элементы, станок должен остановиться. Оператор разжимает зажим детали, поворачивает её, задаёт новую нулевую точку и снова зажимает деталь.
- Ограничение процесса: Каждая ручная переустановка заготовки приводит к «смещению базовых точек» или накоплению допусков. Если отверстие на стороне A должно быть идеально соосно с зенкером на стороне B, то полагаться на то, что оператор вручную перевернет деталь с точностью до ±0,01 мм, означает подвергнуть производство значительному риску.
Четырёхосная обработка
4-осевой станок оснащен дополнительной осью вращения (обычно это ось A, вращающаяся вокруг оси X). Чаще всего это достигается за счет установки поворотного стола на стандартный вертикальный обрабатывающий центр.
- Позиционное и непрерывное: На сайте индексирование При обработке по схеме (или 3+1) 4-я ось поворачивает заготовку на заданный угол, жестко фиксирует её в этом положении, после чего 3-осевой инструмент выполняет свою работу. В непрерывный При 4-осевой обработке деталь вращается одновременно с резанием инструментом, что необходимо для обработки таких элементов, как профили кулачков или прокладка траектории инструмента вокруг цилиндра.
Пятиосевая обработка
5-осевой станок оснащён двумя дополнительными осями вращения, что позволяет инструменту подходить к заготовке практически под любым углом.
- Обработка по схеме «3+2» (позиционная): Станок поворачивает заготовку на составной угол, фиксирует оси вращения и выполняет резку с помощью стандартных 3-осевых перемещений. Это наиболее распространенный способ использования 5-осевого станка. Его главное преимущество заключается в технологии «Done-in-One» — обработке пяти сторон блока за одну установку, что полностью исключает смещение отсчетной точки. Однако следует учитывать, что закрепление заготовки на 5-осевом станке часто требует предварительной 3-осевой операции по вырезанию основания типа «ласточкин хвост» в заготовке для надёжного зажима.
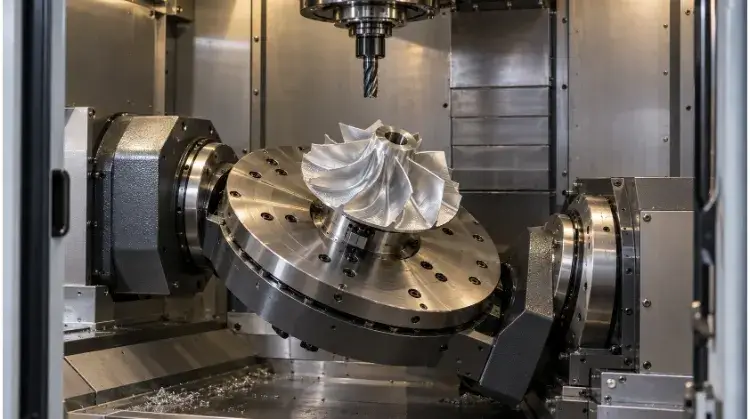
- Полная 5-осевая (одновременная) обработка: Все пять осей перемещаются плавно. Это является обязательным условием для обработки сложных 3D-геометрий, при которой инструмент должен оставаться идеально перпендикулярным к контурной поверхности, например при обработке рабочих колес для аэрокосмической промышленности или медицинских имплантатов.
- Преимущества доступа к инструментам: Поскольку заготовка может наклоняться в сторону шпинделя, оператор может использовать гораздо более короткие и жесткие режущие инструменты. Короткий инструмент меньше изгибается, что позволяет выполнять более глубокие прорезы и обеспечивать зеркальную гладкость поверхности, недостижимую при 3-осевой обработке с глубокими углублениями.
Как выбрать станки с ЧПУ для изготовления ваших деталей?
Инженеры и специалисты по закупкам не должны выбирать оборудование; они должны сформулировать требования и предоставить заводу возможность самостоятельно определить технологию изготовления детали. Однако понимание того, как завод оценивает ваш чертеж, поможет вам разработать конструкцию с учетом наиболее экономически эффективного технологического процесса.
Геометрия и доступ к инструментам
Посмотрите на исходный файл CAD. Является ли базовая форма цилиндром, блоком, плоской пластиной или гнутым профилем? После определения базовой категории проверьте наличие элементов, препятствующих обработке: идеально острые внутренние углы (требуют электроэрозионной обработки), чрезвычайно глубокие и узкие карманы (требуют специального инструмента с длинным вылетом или электроэрозионной обработки) или боковые отверстия на токарной детали (требуют комбинированной обработки на фрезерно-токарном станке).
Материал и размер заготовки
Уточните марку материала и форму заготовки. Алюминиевый кронштейн длиной 500 мм, изготовленный из заготовки, будет обрабатываться на крупном вертикальном обрабатывающем центре. Если же этот же кронштейн представляет собой чугунную заготовку, его, скорее всего, будут обрабатывать на горизонтальном обрабатывающем центре из-за необходимости устранения абразивных чугунных стружек и повышенных требований к закрепке заготовки. Как только твердость металла превышает 45–50 HRC, традиционное фрезерование становится нерентабельным. Хотя при специализированном «твёрдом фрезеровании» с использованием керамических или CBN-пластин можно обрабатывать материалы с твёрдостью до 60 HRC, для обеспечения надёжных допусков эти детали, как правило, направляются на шлифование или электроэрозионную обработку.
Допуски и объём производства
Определите размеры, критические для функционирования детали. Блок с общим допуском ±0,1 мм и партией из 10 штук направляется на стандартный 3-осевой вертикальный обрабатывающий центр. Точно такой же блок с требованием к истинному положению ±0,01 мм на трех разных гранях направляется на 5-осевой станок, чтобы исключить погрешности, связанные с повторной фиксацией, независимо от размера партии.
Матрица первичного отбора:
| Требования к детали | Процесс отбора кандидатов | Основной компромисс | Информация для подтверждения |
| Многогранные детали с узкими относительными допусками | 5-осевое (3+2) фрезерование | Более высокая почасовая ставка, но при этом устраняется смещение отсчетной точки приспособления | Совместима ли геометрия детали с зажимом типа «ласточкин хвост»? |
| Глубокие узкие полости в закаленной инструментальной стали | Электроэрозионная обработка с погружением | Механическое усилие резания равно нулю, но скорость чрезвычайно низкая | Требуется ли использовать несколько графитовых электродов для черновой и чистовой обработки? |
| Тонкие штифты для больших объемов (L/D > 4:1) | Токарный станок швейцарского типа | Высокая производительность, но требует использования дорогостоящего пруткового материала | Соответствует ли сырье строгим допускам по наружному диаметру для направляющей втулки? |
| Алюминиевый корпус с несколькими резьбовыми отверстиями | Центр сверления и нарезания резьбы | Чрезвычайно короткое время цикла, но меньшая жесткость при тяжелом фрезеровании | Соответствуют ли требуемые размеры метчиков предельному моменту вращения шпинделя станка? |
Как выбор оборудования влияет на стоимость детали?
Распространенной ошибкой в сфере закупок является предположение, что оборудование с более низкой почасовой ставкой автоматически позволяет получить более дешевую деталь. Общая стоимость одной детали зависит от соотношения времени наналадки и затрат на погрузочно-разгрузочные работы.
Программирование и настройка
NRE (Non-Recurring Engineering — единовременные инженерные работы) включают в себя программирование CAM, проектирование нестандартных мягких зажимных приспособлений, загрузку инструментов и фиксацию детали. Стоимость настройки $300, распределенная на 5 прототипов, увеличивает стоимость каждой детали на $60. Распределенная на 5 000 серийных единиц, она увеличивает стоимость на $0,06. Для небольших партий целесообразно использовать станок, требующий максимально простой настройки (например, 3-осевой вертикальный обрабатывающий центр со стандартным зажимным приспособлением).
Время цикла и автоматизация
Время цикла включает время резания, смену инструмента и загрузку детали. На стандартном токарном станке оператору необходимо открыть дверцу, извлечь деталь, загрузить новую заготовку и нажать кнопку запуска. Токарный станок, оснащённый питателем прутка, работает непрерывно до тех пор, пока не будет израсходован 3-метровый пруток. Автоматизированный станок имеет более высокую стоимость капиталовложений, но время цикла в режиме «lights-out» значительно снижает цену за единицу при больших объёмах производства.
Вторичные операции
Если при гидроабразивной резке деталь получается с коническим краем, не соответствующим заданному допуску, её необходимо отправить на фрезерный станок для придания краю прямоугольной формы. Общую стоимость необходимо рассчитывать с учётом всей цепочки технологических операций: резка → удаление заусенцев → термообработка → шлифование → нанесение покрытия.
Пример сравнительного анализа затрат: 6-гранный алюминиевый корпус для оптики
- 3-осевой маршрут: Требуется 4 отдельных настройки тисков. Общее время настройки: 1,5 часа. Общее время выполнения: 40 минут. Высокий риск ошибки оператора при загрузке на настройках 3 и 4.
- 5-осевой маршрут: Требуется 1 настройка с использованием зажимного приспособления типа «ласточкин хвост». Общее время настройки: 20 минут. Общее время обработки: 35 минут.
- Результат: Даже несмотря на то, что почасовая ставка 5-осевого станка на 40% выше, значительное сокращение времени на наладку и погрузочно-разгрузочные работы делает 5-осевой вариант более экономичным в расчете на одну деталь при любом размере партии свыше 15 единиц.
Подберите подходящую технологию ЧПУ для вашего проекта. Отправьте свои CAD-файлы и требования к допускам уже сегодня. Мы проанализируем вашу геометрию, определим оптимальный маршрут обработки на станке и предоставим вам конкретное ценовое предложение с исчерпывающим анализом технологичности (DFM).