
 Russian
 English
 Spanish
 German
 Italian
 French

Чтобы сократить затраты на изготовление изделий из листового металла, инженеры должны стандартизировать толщину материала, унифицировать радиусы гибки, ослабить некритические допуски и свести к минимуму ручную сварку. Оптимизация чертежей развертки с целью максимального использования материала и проектирование с учетом стандартных инструментов для гибочных прессов напрямую сокращают время наладки оборудования и общие производственные расходы.
При анализе сотен CAD-файлов на производстве мы наблюдаем одну и ту же закономерность: до 80% себестоимости изготовления детали уже зафиксировано ещё до начала резки металла. Высокие цены редко обусловлены маржой завода; как правило, они обусловлены незначительными конструктивными решениями, которые вынуждают операторов производить дополнительную смену инструмента, работать с более медленными циклами станка или браковать некондиционные детали.
Прежде чем вносить изменения в конструкцию, необходимо понять, на что именно уходит ваш бюджет. Факторы, влияющие на стоимость, меняются в зависимости от геометрии детали и объема заказа.
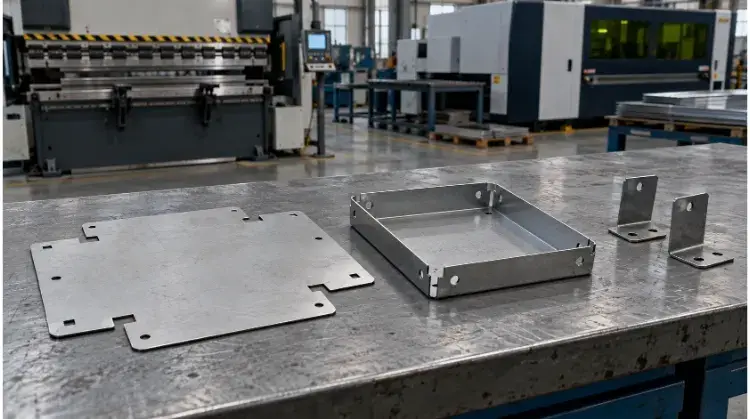
1. Выбор стандартных материалов и типовых толщин листов
Использование материалов, которые превосходят функциональные требования или которые сложно приобрести, как правило, приводит к увеличению базовой стоимости и сроков поставки.
Требования к материалам
Выбирайте материалы с учетом реальных условий эксплуатации, требований к прочности и весу. При сравнении различных вариантов материалов рассчитывайте общую стоимость — включая необходимую обработку поверхности и затраты на изготовление — а не только цену сырого листа за килограмм. Например, более дорогой предварительно оцинкованный лист может в целом обойтись дешевле, чем изготовление детали из более дешевой холоднокатаной стали, требующей последующего цинкования.
Толщина заготовок
Уточните, какие марки, виды закалки и толщины материалов обычно имеются в наличии у вашего партнера по производству. Использование легкодоступных материалов позволяет избежать надбавок за нарушение минимального объема заказа (MOQ) и задержек с поставкой материалов. Чётко укажите стандартную толщину или толщину в десятичных долях на ваших производственных чертежах, чтобы избежать путаницы при закупке.
Жесткость конструкции
Оцените, действительно ли для обеспечения жесткости необходим материал большей толщины. Зачастую лист меньшей толщины, усиленный с помощью формованных фланцев, окантовок или ребер жесткости, позволяет достичь требуемой конструктивной жесткости. При рассмотрении такого подхода сравните экономию материала со стоимостью дополнительных операций по формовке.
Пример применения:
Рассмотрим внутренний монтажный кронштейн, изначально изготовленный из нержавеющей стали марки 304 толщиной 3,0 мм. Если условия эксплуатации предполагают сухую среду и нахождение в помещении, можно перейти на кронштейн из мягкой стали толщиной 2,0 мм с изогнутым фланцем и стандартное порошковое покрытие как правило, позволяет значительно сократить затраты на материалы, поскольку цена нержавеющей стали за килограмм может быть в 3–4 раза выше, чем у мягкой стали. Инженерной команде необходимо лишь повторно проверить новую конструкцию на соответствие требуемой несущей способности.
2. Усовершенствовать чертежи плоских деталей и сократить объем работ по раскрою
Неэффективные схемы развертки снижают выход материала (количество деталей, помещающихся на стандартном листе) и увеличивают время лазерной резки или штамповки.
Размеры заготовки
Проверьте, не ограничивают ли некритические габаритные размеры количество деталей, которые можно разместить на стандартном листе. Изменение нефункциональной длины или ширины всего на несколько миллиметров иногда позволяет разместить на заготовке дополнительный ряд деталей, что напрямую снижает себестоимость материала на одну деталь.
Ограничения на вложение
Поворот детали, комбинированная раскладка деталей и расстояние между ними напрямую влияют на выход материала. Однако следует помнить, что эффективность раскладки часто ограничивается направлением волокон материала. Если для предотвращения растрескивания деталь требует изгибов, параллельных направлению волокон, или если требуется определённое направление матовой поверхности, у производителя остается меньше возможностей для поворота детали с целью оптимизации раскладки листа.
Траектории резки
Проверьте конструкцию на наличие чрезмерно сложных профилей, плотных скоплений мелких отверстий и ненужных внутренних вырезов. Затраты на лазерную резку в значительной степени зависят от общей длины реза и количества проколов (мест, где лазер впервые пробивает материал). Например, замена плотной сетки мелких вентиляционных отверстий — для которой требуется десятки отдельных лазерных проколов — на несколько более крупных прорезей или использование стандартной перфорированной решетки может значительно сократить время цикла станка при сохранении необходимого воздушного потока.
3. Упростить изготовление изгибов и использовать стандартные инструменты для гибочных прессов
Сложные требования к гибке вынуждают производителей неоднократно менять инструмент, вручную переворачивать тяжелые детали или заказывать специальные инструменты для гибочных прессов, что приводит к увеличению затрат на рабочую силу и наладку.
Радиусы изгибов
Каждый уникальный радиус изгиба требует от оператора гибочного пресса остановить станок, извлечь пуансон и матрицу и установить новый комплект — этот процесс, как правило, увеличивает время наладки на 15–30 минут на каждый радиус. Стандартизируйте радиусы изгиба по всей детали, когда это функционально возможно. В идеале внутренний радиус изгиба должен соответствовать толщине материала, что хорошо подходит для стандартного заводского инструмента.
Последовательность сгибаний
Проверьте ориентацию и последовательность гибки. Проектирование гибок в нескольких направлениях требует от операторов многократного поворота и переворачивания детали. В случае крупных или тяжелых листовых панелей для их переворачивания требуется второй оператор или кран, что увеличивает время цикла. По возможности размещайте гибки в одной плоскости и с одинаковой ориентацией, чтобы станок мог обрабатывать деталь одним непрерывным циклом.
Зазор инструмента
Сложные профили, такие как короткие фланцы, глубокие U-образные коробки и обратные изгибы, часто приводят к столкновениям инструмента, когда пуансон гибочного пресса ударяется о ранее согнутую сторону детали. Это вынуждает предприятие использовать дорогостоящее специализированное оборудование (например, пуансоны типа «гусиная шея») или разбивать деталь на несколько частей. Убедитесь, что длина фланца составляет не менее четырёх толщин материала (стандартное эмпирическое правило для типовых V-образных прорезей) и оставить достаточное пространство для доступа стандартного инструмента к линии изгиба.
4. Предусмотреть узкие допуски для критически важных элементов сборки
Установка чрезмерно узких допусков является распространенной причиной скрытых затрат. Применение единых узких допусков ко всему чертежу вынуждает предприятие работать на более низких скоростях обработки и требует использования трудоемких методов контроля.
Функциональные параметры
Определите, какие размеры действительно влияют на сборку, посадку и функциональность. Хотя для отверстия под подшипник с прессовой посадкой может потребоваться допуск ±0,05 мм, применение такого же строгого допуска к внешнему декоративному краю кронштейна нецелесообразно. Используйте стандартные диапазоны допусков (например, ±0,2 мм) для общих размеров и устанавливайте узкие допуски только для сопрягаемых элементов, критически важных для работы изделия. Когда на заводе в чертеже видят недостижимые или чрезмерно узкие допуски, они автоматически включите в свое ценовое предложение «налог на отходы» чтобы покрыть те детали, которые, как они знают, придётся выбросить.
Накопление допусков
В процессе формовки листовой металл растягивается и возвращается в исходное состояние. Следует учитывать отклонение примерно от ±0,15 мм до ±0,2 мм на каждый изгиб. Если деталь имеет четыре последовательных изгиба, конечный размер может отклоняться почти на миллиметр. Вместо того чтобы заставлять изготовителя соблюдать жесткие допуски на всех изгибах, используйте прорезные отверстия или увеличенные проходные отверстия для крепежных элементов, чтобы компенсировать естественное накопление допусков при сборке.
Условия проведения инспекции
Чётко укажите на чертежах базы отсчёта, этапы контроля и условия изготовления детали. Измерение гибкой детали из тонколистового металла по обрезанному краю и по отверстию, вырезанному лазером, часто даёт разные результаты. Чёткое определение порядка контроля детали позволяет избежать споров и не даёт заводу включать в стоимость риск дополнительной доработки.
5. Объединение деталей для сокращения объема сварки и монтажа
Сварка требует высокой квалификации рабочей силы и является одной из самых затратных ручных операций на производстве. Объединение нескольких деталей в одну гнутую деталь является стандартным способом сокращения затрат, однако его необходимо тщательно проанализировать.
Консолидация частей
Сравните сварную сборку из нескольких деталей с цельной гибочной конструкцией. Использование одной гибочной детали позволяет сократить время сварки, избавляет от необходимости в приспособлениях для выравнивания при сборке и снижает ваши общие Затраты на управление спецификацией материалов (BOM) за счет сокращения количества отдельных артикулов и крепежных элементов, которые необходимо закупать и отслеживать.
Пределы формования
Проверьте, не приводит ли объединение деталей к появлению новых узких мест в производственном процессе. Иногда объединение деталей приводит к образованию огромного плоского чертежа, что ведет к перерасходу материала, или к созданию настолько сложной геометрии, что возникает столкновение инструмента с прессом-гибочным станком. В таких конкретных случаях сварная сборка из двух частей может оказаться более экономически выгодной. При сравнении всегда учитывайте затраты, связанные с выходом материала и сложностью формовки.
Требования к сварке
Если сварка неизбежна, точно определите требования. Не требуйте выполнения сплошных швов, если прерывистые точечные швы обеспечивают достаточную прочность конструкции. Чётко сформулируйте эстетические требования: шлифовка и полировка сварного шва до уровня окружающей поверхности часто обходится дороже, чем сам процесс сварки.
Пример применения:
Сравните кронштейн, изготовленный из двух отдельных пластин, сварных под углом 90 градусов, с цельным листом металла, согнутым под углом 90 градусов. В случае согнутого кронштейна отпадает необходимость в сварке и шлифовке. Однако если для изготовления согнутого варианта требуется лист металла настолько большого размера, что это приводит к снижению выхода материала с 80% до 40%, сварной вариант может остаться более экономичным вариантом производства.
6. Добавление ориентировочных элементов для упрощения сборки из нескольких деталей
Когда конструкция должна оставаться сборкой из нескольких деталей, способ их соединения напрямую влияет на трудозатраты, необходимые для сварки, клепки или крепления.
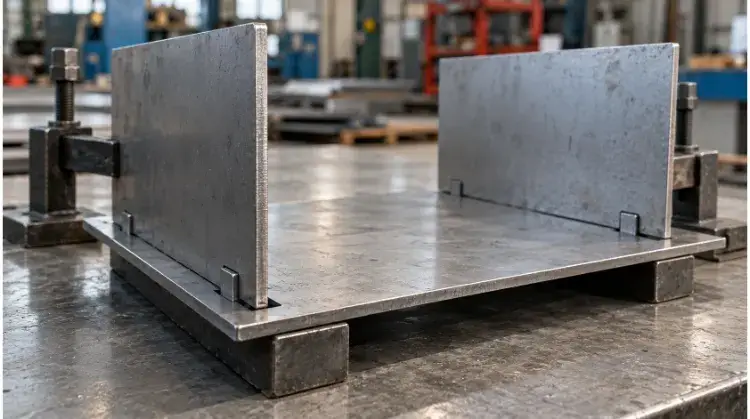
Вкладки и слоты
Не полагайтесь на то, что операторы будут вручную выравнивать детали с помощью рулеток и специальных зажимных приспособлений. Внедрение элементов типа «выступ и паз» в выкройки, вырезанные лазером, позволяет деталям самостоятельно фиксироваться (пока-йоке). Это обеспечивает защиту от ошибок при сборке и исключает необходимость в специальные сварочные приспособления, которые могут стоить сотни долларов и увеличить срок изготовления на несколько недель. При проектировании этих пазов не забудьте учесть ширину лазерного пропила (ширину реза) и любую дополнительную толщину, обусловленную гальваническим покрытием или порошковой окраской, чтобы обеспечить надежное соединение выступов.
Доступ к инструментам
Проверьте CAD-модель, чтобы убедиться, что у сварщиков, операторов клепальных инструментов и монтажников есть достаточно места для доступа к соединениям. Проектирование глухих углов или чрезмерно узких каналов вынуждает работников использовать специальные инструменты или выполнять неудобные и медленные операции, что приводит к увеличению трудозатрат на сборку.
Стандартное оборудование
Используйте обычные стандартные крепежные элементы, такие как гайки PEM, распорки и шпильки, вместо того чтобы вручную приваривать стандартные гайки к листовому металлу. Крепеж для самозажимного соединения быстро устанавливается с помощью пресса, обеспечивает превосходную сопротивляемость вырыву и позволяет избежать тепловой деформации и последующей шлифовки, характерных для сварных крепежных элементов.
7. Ограничьте объем косметических работ и четко определите виды отделки
Неясные требования к качеству поверхности или ненужная косметическая обработка могут значительно увеличить затраты на дополнительные операции.
Декоративные поверхности
Чётко разграничивайте эстетические поверхности (часто называемые «сторонами A») и функциональные внутренние поверхности. Если кронштейн глубоко спрятан внутри корпуса машины, ему не требуется эстетическая матовая отделка без царапин. Применение строгих стандартов визуального качества исключительно к внешним деталям, видимым потребителю, позволяет предприятию не снижать скорость обработки и не браковать полностью исправные детали из-за незначительных поверхностных дефектов.
Защитные покрытия
Хотя с скрытых деталей следует удалять чисто декоративные покрытия, не следует снимать необходимые защитные покрытия. Видимость детали не меняет условий её эксплуатации. Если скрытый внутренний стальной кронштейн подвергается воздействию влаги, он по-прежнему требует экономичной антикоррозионной обработки, например, прозрачного цинкование или стандартное промышленное порошковое покрытие, чтобы предотвратить преждевременный выход из строя.
Маскировка областей
Четко укажите, какие участки должны быть очищены от краски или покрытия — например, резьбовые отверстия, точки заземления и сопрягаемые поверхности с узкими допусками. Следует понимать, что маскировка — это в значительной степени ручной и трудоемкий процесс. Рабочие должны вручную вставлять силиконовые заглушки в отверстия и наклеивать высокотемпературную ленту перед нанесением финишного покрытия, а затем вручную удалять их после завершения работ.
Во многих случаях, Ручной труд, необходимый для нанесения и снятия маскирующего покрытия со сложной детали, обходится дороже, чем сам процесс порошковой окраски. Укажите маскировку только в тех случаях, когда это абсолютно необходимо, и всегда учитывайте толщину покрытия (обычно от 0,05 мм до 0,1 мм для порошкового покрытия) при расчете зазоров в CAD-чертежах.
Пример применения:
В типовой конструкции серверного шасси передняя панель должна быть четко обозначена как декоративная поверхность, требующая однородной текстуры порошкового покрытия; внутренние отсеки для дисков должны быть определены как стандартные функциональные поверхности с базовым цинковым покрытием; кроме того, для обеспечения надлежащего электрического заземления следует явно обозначить только те монтажные отверстия блока питания, которые необходимо замаскировать.
8. Соотнести объемы заказов с соответствующим производственным планом
Формирование партий, не соответствующих выбранному методу производства, приводит к ненужным затратам на наладку или неэффективной себестоимости единицы продукции.
Затраты на наладку
Каждый производственный цикл сопряжён с фиксированными затратами на наладку: программирование лазера, настройка инструмента для гибочного пресса, изготовление сварочных приспособлений и проведение контроля первого изделия (FAI). При выпуске партии из 10 прототипов эти фиксированные затраты могут составлять 60% от цены за единицу. При переходе к серийному производству более крупные партии позволяют заводу распределить эти затраты на наладку на большее количество деталей, что приводит к снижению цены за единицу.
Выбор процесса
Оцените, оправдывает ли объем вашего заказа изменение производственного процесса. Лазерная резка и гибочные прессы с ЧПУ требуют минимальных вложений в инструментарий, что делает их идеальным решением для малых и средних объемов производства. Однако если ваш объем производства достигает 10 000 единиц в год, целесообразно заранее инвестировать в специальная прогрессивная штамповочная матрица может оказаться наиболее экономически эффективным способом, поскольку позволяет сократить время обработки одной детали до нескольких секунд.
Планирование партий
Сравните общую стоимость производства одной крупной годовой партии с расходами при разделении поставок на кварталы. Хотя единовременное производство одной большой партии позволяет минимизировать затраты на наладку оборудования, оно замораживает денежные потоки и влечет за собой расходы на хранение запасов. Кроме того, при производстве крупных партий возрастает риск появления устаревших запасов, если ваша инженерная команда внедрит изменения в конструкцию в середине года.
Сценарий сравнения затрат:(Пример на основе типового стального кронштейна)
| План производства | Первоначальная подготовка оборудования/настройка | Стоимость обработки (за единицу) | Общая стоимость 5 000 единиц | Наилучшее применение |
| Лазерная резка + гибочный станок с ЧПУ | $150 (Программирование) | $4.50 | $22,650 | Небольшие и средние объемы производства, частые изменения конструкции. |
| Индивидуальная штамповочная матрица | $4,500 (жесткое оснащение) | $1.20 | $10,500 | Серийные модели с фиксированной конструкцией. |
Для отделов закупок ключевым моментом является расчет точка безубыточности— именно при таком объеме заказов инвестиции в оснастку в размере $4,500 окупаются за счет экономии в размере $3.30 на каждой детали.
9. Используйте конструкции типа «flat-pack», если стоимость доставки имеет значение
В случае крупных металлоконструкций, таких как стойки для оборудования, кожухи и шкафы, логистика может легко стать самой дорогой статьёй в коммерческом предложении.
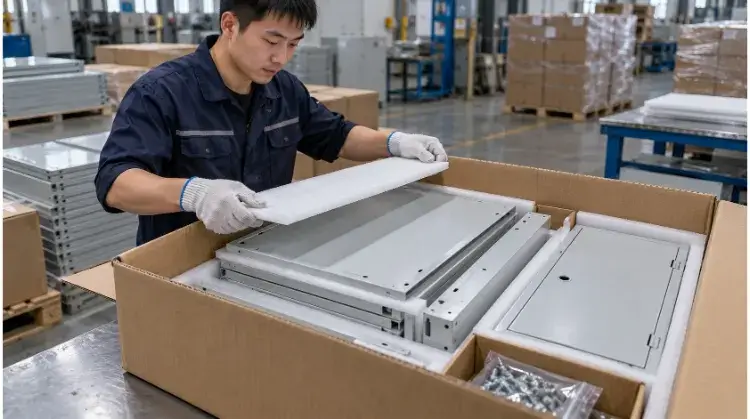
Объем упаковки
Грузоперевозчики рассчитывают стоимость на основе габаритного веса (DIM weight). Если вы требуете, чтобы завод полностью сварил и собрал стойку для оборудования высотой 2 метра перед отправкой, вы платите дополнительную плату за перевозку пустой коробки с воздухом. Сравнение объема упаковки полностью собранной единицы с конструкцией «flat-pack» (в разобранном виде) часто показывает значительную экономию на морских перевозках или внутренних автоперевозках.
Помимо транспортных расходов, доставка полностью собранных рам значительно увеличивает риск повреждения при транспортировке (например, погнутое шасси в результате погрузочно-разгрузочных работ с использованием вилочного погрузчика). Плоская упаковка по своей сути обеспечивает лучшую защиту важных компонентов при международной транспортировке.
Производительность соединения
При переходе от сварной рамы к конструкции, поставляемой в разобранном виде, убедитесь, что механические соединения (такие как высокопрочные болты или конструкционные глухие заклепки) по-прежнему обеспечивают требуемую жесткость, несущую способность и степень защиты IP (герметичность) для вашей области применения.
Затраты на сборку
Конструкции в виде наборов для самостоятельной сборки переносят трудозатраты на сборку с завода на конечного пользователя или вашу местную монтажную команду. Вам необходимо рассчитать затраты на местную рабочую силу на объекте, необходимые ручные инструменты и окончательный контроль качества, чтобы убедиться, что экономия на доставке превышает новые затраты на сборку на месте.
Пример применения:
Для отгрузки 50 полностью сварных промышленных шкафов с завода может потребоваться два полных транспортных контейнера. Перепроектирование шкафа в виде сборной конструкции с болтовыми соединениями в плоской упаковке может позволить разместить все 50 единиц всего на четырёх стандартных поддонах. Хотя это требует небольшого увеличения затрат на крепеж и времени на сборку на месте, снижение глобальных транспортных расходов и риска повреждения при транспортировке обычно приводит к значительному снижению совокупной стоимости владения (TCO).
Пример из практики: Проведение анализа мер по сокращению затрат
Ниже приведен недавний пример реального применения (данные анонимизированы в соответствии с соглашением о неразглашении), демонстрирующий, как компания TZR применила эти принципы DFM к промышленной монтажной основе заказчика (количество: 500 шт., материал: сталь, отделка: порошковое покрытие).
- Оригинальный дизайн: Изготовлена из нержавеющей стали марки 304 толщиной 3,0 мм (несмотря на то, что предназначена для использования в помещении), имела 3 различных радиуса изгиба, в местах соединений конструкционных углов применялась сварка непрерывным швом, и поставлялась в полностью собранном виде.
- Внесенные изменения:
- Материал: Заменено на SPCC (мягкая сталь) толщиной 2,0 мм с добавлением обратных фланцев шириной 15 мм для повышения жесткости.
- Сгибание: Все изгибы были выровнены до внутреннего радиуса 2,0 мм в соответствии со стандартными заводскими V-образными матрицами.
- Сборка: Сплошные сварные швы были заменены самофиксирующимися соединениями типа «Tab & Slot» и точечными сварными швами.
- Логистика: Поставляется в сложенном виде, а не в полностью собранном, чтобы уменьшить объём поддона.
- Последствия для затрат:
- Затраты на материалы сократились на 65%.
- Время настройки листогибочного пресса сократилось на 40%.
- Затраты на сварочные работы и приспособления были сокращены на 50%.
- Объем грузоперевозок сократился на 60%.
Готовы оптимизировать затраты на производство?
Прежде чем отправить следующий запрос на расчет стоимости (RFQ), проверьте свои CAD-модели и чертежи. Убедитесь, что выбранные вами материалы, радиусы гибки, спецификация крепежа, виды отделки поверхностей и требования к допускам действительно соответствуют реальным условиям на производстве.
Не уверены, не приводит ли ваш текущий проект к неоправданному увеличению затрат? Отправьте свои файлы STEP и чертежи в формате PDF инженерной команде TZR. Мы проведем всесторонний анализ DFM, чтобы выявить основные факторы, влияющие на стоимость, и предоставим практические, проверенные на производстве рекомендации по доработке конструкции.