 Russian
 English
 Spanish
 German
 Italian
 French
Производство инструментов и штампов — это промышленный процесс, включающий проектирование и изготовление штампов, приспособлений и шаблонов на заказ, используемых для резки и формовки сырья, в первую очередь листового металла. Оно обеспечивает важнейшую инженерную основу, необходимую для серийного производства высокоточных деталей с постоянными допусками.
При штамповке листового металла качество готовой детали никогда не может превышать точность штампа. Однако сразу приступать к изготовлению сложных штампов не всегда является правильным с финансовой точки зрения. Независимо от того, являетесь ли вы инженером, оптимизирующим конструкцию с точки зрения технологичности (DFM), или менеджером по закупкам, рассчитывающим совокупную стоимость владения, в данном руководстве подробно рассмотрены реальные факторы, которые необходимо учитывать перед утверждением проекта по изготовлению штампов.
Ниже приводится краткий обзор основных принципов:
- Стратегии выбора инструмента зависят от геометрии детали, конструктивной устойчивости и минимально рентабельного объема производства. Лазерная резка остается экономически выгодной для партий объемом менее 5 000 единиц, тогда как специализированные штамповые матрицы, как правило, окупают свои первоначальные затраты, когда ожидаемый годовой объем производства превышает 10 000 единиц.
- Качество пресс-формы зависит от точной согласованности множества этапов проектирования. Способность штампа обеспечивать соблюдение строгих допусков определяется конструкцией детали, выбором инструментальной стали, обработкой на станках с ЧПУ и электроэрозионной обработкой, а также тщательной настройкой в ходе пробного запуска.
- При проведении закупок необходимо учитывать не только первоначальное ценовое предложение. При принятии решений о выборе поставщика необходимо сравнивать первоначальные затраты на инструмент с ценой единицы продукции, учитывая при этом циклы технического обслуживания штампов, наличие запасных пуансонов и гарантированный срок службы инструмента (например, 500 000 против 1 миллиона ходов).
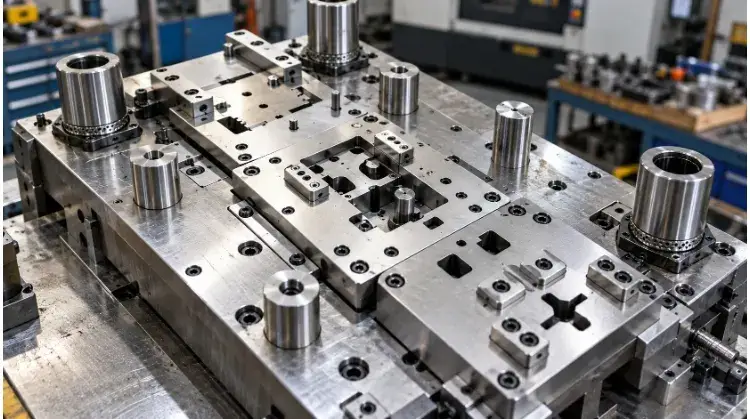
Понять, для чего на самом деле служат инструменты и штампы
Прежде чем приступить к оценке вариантов производства, полезно уточнить терминологию, используемую в цехе, и понять, как оборудование физически взаимодействует с листовым металлом.
Инструменты и штампы: формовка и резка металла
“Оснастка» — это общий термин в области производства, охватывающий различные физические устройства, используемые для изготовления деталей. В штамповка листового металла при проведении операций под этим термином обычно подразумевается полная сборка активного кристалла, а не только пассивные удерживающие устройства.
«Матрица» — это особый вид инструмента, предназначенный для работы в прессе с целью изменения формы листового металла. Например, штамповочная матрица вырезает отверстие в материале, а гибочная матрица деформирует металл вдоль определенной оси для формирования фланцев или углов.
Приспособления и зажимные устройства: направление и позиционирование
Хотя приспособления, шаблоны и зажимные устройства иногда относят к категории штампов, они выполняют пассивные, но чрезвычайно важные функции. Сами по себе они не изменяют форму металла, а лишь обеспечивают поддержку производственного процесса.
Приспособление направляет режущий инструмент в определённое место, например, втулка сверла направляет сверло, обеспечивая стабильное ручное размещение отверстий. Крепежное приспособление надёжно удерживает и фиксирует заготовку в определённом положении, что обычно используется для обеспечения повторяемости при выполнении последующих операций, таких как обработка на станках с ЧПУ или роботизированная сварка.
Основные компоненты матрицы: строение хода
Работа типичной штамповочной матрицы основана на взаимодействии нескольких основных компонентов, действующих за долю секунды. Пуансон (выпуклый элемент) оказывает давление, заставляя материал входить в матрицу (впалую полость), что и обеспечивает фактическую резку или формовку.
Разобщительная пластина удерживает листовой металл в ровном положении во время удара и оттягивает материал от пуансона при его отходе. На протяжении всего этого движения направляющие штифты и втулки обеспечивают точное совмещение верхней и нижней половин штампа, что предотвращает сколы по краям и позволяет соблюдать жесткие допуски на детали.
Справочник по терминологии и структуре
| Срок | Основная функция | Типовое применение |
| Инструмент / Инструментарий | Широкая категория физических устройств, используемых для изготовления деталей | Общий термин, охватывающий матрицы, формы, режущие элементы и приспособления |
| Die | Режет или формует материал под давлением | Вырубка, гибка и вытяжка листового металла |
| Приспособление | Управляет производственным инструментом | Ручное сверление, нарезание резьбы |
| Расписание | Устанавливает и фиксирует заготовку | Фрезерование с ЧПУ, роботизированная сварка |
Выбирайте инструменты, подходящие для вашей детали и объема производства
Выбор оптимального подхода к изготовлению инструментов заключается в поиске баланса между первоначальными инвестициями в проектирование и эффективностью производства. Решение должно основываться на конкретных требованиях к детали и реалистичных прогнозах затрат, а не на общих отраслевых допущениях.
Объем и стабильность дизайна: расчет точки безубыточности
Общий объём производства имеет важное значение, но инженеры должны также учитывать предполагаемый размер партий, периодичность повторных заказов и стабильность конструкции детали. Если предполагается, что конструкция детали будет подвергаться изменениям в течение следующих нескольких производственных циклов, модификация штампа из закаленной стали обходится дорого и приводит к значительным простоям. Для прототипов, мелких партий или нестабильных конструкций использование лазерной резки в сочетании с гибочными прессами с ЧПУ обычно является более экономически эффективным решением.
Тем не менее, специалисты по закупкам должны рассчитывать точку безубыточности, чтобы принимать решения на основе данных. Если стоимость прогрессивной матрицы составляет $15 000, но она позволяет снизить цену за единицу на $1,50 по сравнению с лазерной обработкой, то объем безубыточности составляет 10 000 единиц. Если конструкция не подлежит изменению, а ожидаемый годовой объем использования превышает этот порог, логичным выбором становятся специализированные матрицы.
Типы матриц: соотношение сложности и производительности
Существует несколько основных конфигураций штампов, и их выбор в значительной степени зависит от сложности детали, требуемых допусков и того, как материал должен проходить через пресс. Однопозиционные штампы выполняют одну операцию за один ход пресса и требуют ручной или роботизированной перегрузки. Комбинированные штампы выполняют несколько операций резки в одной позиции, что хорошо подходит для плоских шайб, требующих высокой концентричности (часто с соблюдением допусков в пределах ±0,05 мм между внутренними элементами и наружными краями).
Прогрессивные штампы подача непрерывной рулоны материала через последовательность станций, работающих со скоростью более 60–100 ходов в минуту, что позволяет значительно сократить затраты на рабочую силу. Трансферные штампы работают аналогичным образом, перемещая деталь через несколько станций, но деталь отделяется от рулона на раннем этапе и перемещается с помощью механических трансферных пальцев. Этот метод обычно используется для глубокотянутых деталей, где непрерывная полоса ограничивала бы поток материала и приводила к разрывам.
Совместимость прессов: снижение рисков на производстве
Прецизионная матрица не сможет функционировать, если она несовместима с штамповочным прессом. Инженерная команда должна проверить технические характеристики оборудования на ранних этапах проектирования. Для формовки более толстых или высокопрочных материалов требуются прессы с большей силой удара и специфическими кривыми энергопотребления по сравнению со стандартной мягкой сталью.
Размеры штампа должны соответствовать физическим ограничениям пресса, включая размеры станины, высоту закрытия (зазор при полном закрытии пресса) и длину хода. Неучёт этих ограничений может привести к задержкам при настройке или к катастрофическим столкновениям штампа, вызванным несоответствием высот закрытия. При проектировании также необходимо учитывать способ подачи рулонного материала, способ выпадения отходов через опорную плиту и способ безопасного выталкивания готовых деталей.
Руководство по выбору типов штампов
| Тип штампа | Характеристики подходящих деталей | Способ подачи материала | Основные ограничения |
| Однопозиционная | Простые разрезы/изгибы, небольшой и средний объем | Заготовки, изготовленные вручную или с помощью роботов | Высокая удельная стоимость рабочей силы, низкая производительность |
| Соединение | Плоские детали, требующие строгой концентричности | Подача полос или рулонов | Ограничено резанием (не подходит для сложной формовки) |
| Прогрессивный | Сложные многоэтапные детали, выпускаемые большими партиями | Непрерывная подача рулонов | Высокая стоимость изготовления пресс-форм, ограничения по ширине рулонов |
| Перевод | Крупногабаритные детали, глубокая вытяжка, сложная геометрия | Механические переносные пальцы | Более длительное время цикла по сравнению с прогрессивными штампами |
Усовершенствование конструкции детали до изготовления штампа
Внесение изменений в конструкцию детали до начала резки инструментальной стали — это наиболее эффективный способ снизить затраты на изготовление штампов и предотвратить задержки в производстве. Корректировки в рамках концепции «Проектирование с учетом технологичности» (DFM) направлены на снижение сложности инструмента и минимизацию риска поломки штампа при высокоскоростной штамповке.
Отверстия и расстояния: предотвращение деформации материала
Когда пуансон прорезает листовой металл, окружающий материал подвергается значительным нагрузкам. Если отверстия слишком малы или расположены слишком близко друг к другу, оставшаяся между ними перемычка может деформироваться или разорваться. Как правило, минимальный диаметр отверстия должен быть не меньше толщины материала (1,0 × T) для мягкой стали или 1,2 × T для высокопрочных сплавов, чтобы предотвратить поломку пуансона.
Аналогичным образом, расположение отверстий относительно изгибов имеет решающее значение. Если отверстие расположено слишком близко к линии изгиба, материал будет растягиваться в процессе формовки, в результате чего отверстие деформируется до овальной формы. Для сохранения целостности отверстия расстояние от края отверстия до начала радиуса изгиба должно составлять не менее 1,5-кратной толщины материала плюс радиус изгиба.
Изгибы и вытяжки: стандартизация элементов
Каждый уникальный угол изгиба или радиус на детали требует использования специальной секции пуансона и матрицы. Стандартизация радиусов изгиба по всей детали (например, установка всех внутренних радиусов равными 1,0x T) позволяет сократить количество необходимых уникальных компонентов инструмента. Это напрямую снижает первоначальные затраты на механическую обработку, упрощает последующее техническое обслуживание и сокращает количество запасных частей, которые предприятию по штамповке необходимо держать на складе.
Для деталей, подвергающихся глубокой вытяжке, количество необходимых прогрессивных станций определяется глубиной и радиусами перехода. Острые внутренние углы требуют наличия острых радиусов на штампе, которые действуют как концентраторы напряжений и приводят к быстрому износу инструмента. Использование достаточно большого минимального внутреннего радиуса (например, ≥0,5x T) позволяет металлу плавно течь в полость, а не растягиваться и разрываться.
Допуски и базовые точки: как избежать излишней сложности конструкции
Жесткие допуски следует применять исключительно к функциональным сопрягаемым поверхностям. Установка допуска ±0,05 мм на нефункциональном изогнутом фланце вынудит изготовителя инструмента использовать более узкие зазоры и проводить частую шлифовку для поддержания работоспособности. Это приводит к увеличению как стоимости штампа, так и цены за единицу продукции по сравнению со стандартным допуском ±0,2 мм.
Не менее важно установить чёткие и стабильные опорные точки. Опорные точки следует привязывать к неформованным, стабильным элементам — таким как пробитое отверстие на плоской поверхности — а не к формованной кромке, которая по своей природе подвержена колебаниям, связанным с упругой деформацией. Это гарантирует, что контроль деталей будет повторяемым и будет отражать реальные возможности штампа.
Ознакомьтесь с процессом изготовления инструментов и штампов
Создание штампа — это многоэтапный инженерный проект. Он проходит путь от цифрового моделирования до механической обработки твердой стали и завершается физическими испытаниями, подтверждающими работоспособность инструмента.
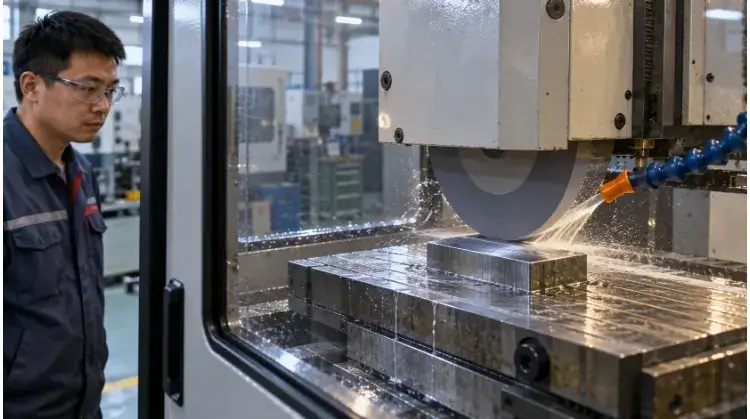
Проектирование и моделирование штампов
Процесс начинается с проектирования схемы раскладки полос, которая определяет, как рулонный материал будет подаваться через каждую станцию, чтобы обеспечить максимальное использование материала и надлежащее удаление отходов. На этом этапе инженеры рассчитывают критические зазоры между пуансоном и матрицей, которые для мягкой стали обычно составляют от 8% до 12% толщины материала.
При выполнении сложных операций формовки или глубокой вытяжки инженеры-конструкторы используют программное обеспечение для моделирования формовки (например, AutoForm) до завершения разработки CAD-модели. Такое цифровое моделирование позволяет прогнозировать истончение материала, образование складок и упругую деформацию, что дает команде возможность учесть эти факторы при проектировании геометрии штампа, вместо того чтобы впоследствии прибегать к дорогостоящей переработке физических моделей.
Материалы и механическая обработка
Выбор инструментальной стали полностью зависит от предполагаемого износа, ударных нагрузок и требуемого срока службы инструмента. Инструментальная сталь D2, прошедшая термообработку до 58–60 HRC, обычно используется для резки деталей при средних и крупных сериях благодаря своей превосходной износостойкости. Для станций формовки с высокими ударными нагрузками инструментальная сталь A2 обеспечивает более высокую вязкость, что позволяет предотвратить растрескивание. При производстве сверхкрупных партий, превышающих один миллион ходов, в блок штампа часто встраиваются твердосплавные вставки, чтобы свести к минимуму частоту заточки.
Последовательность обработки построена с учётом деформации материала. Блоки из инструментальной стали сначала подвергаются черновой обработке на фрезерных станках с ЧПУ с оставлением небольшого припуска на шлифование, а затем проходят вакуумную термообработку. Поскольку термообработка вызывает незначительные изменения размеров, окончательные критические размеры вырезаются впоследствии с помощью электроэрозионной резки (ЭДР), что позволяет достичь точности в пределах ±0,005 мм.
Сборка и испытания
В ходе сборки инструментальщики вручную подгоняют детали, проверяя их выравнивание, зазоры между направляющими штифтами и убеждаясь, что отрывные пластины свободно перемещаются. После сборки матрица загружается в пресс для проведения первого физического испытания, известного как этап T-0 (Tryout Zero). В ходе прогона T-0 редко получается идеальная деталь; инженеры оценивают полосу на наличие проблем с подачей, измеряют детали на точность размеров и проверяют, аккуратно ли выпадает металлолом.
Если при изгибе под углом 90 градусов наблюдается пружинный возврат на 2 градуса, инструментальщик снимает формующий пуансон и шлифует его таким образом, чтобы обеспечить изгиб материала на 2 градуса больше. Эти настройки проверяются в ходе последующих пробных прогонов (T-1, T-2) до тех пор, пока матрица не начнёт стабильно производить детали, соответствующие требованиям чертежа. Поскольку эти механические настройки требуют прецизионной шлифовки и многократной перенастройки пресса, этап пробных прогонов обычно занимает от 15% до 20% от общего срока изготовления инструмента.
Проверьте качество перед запуском в производство
Матрица может выглядеть идеально на экране системы CAD и безупречно собираться на инструментальном станке, но её истинные возможности подтверждаются только в условиях нагрузки на штамповочном прессе. Установление строгих, основанных на фактических данных критериев приёмки предотвращает попадание бракованных инструментов в вашу цепочку поставок и возникновение проблем на последующих этапах сборки.
Контроль деталей: не только базовые размеры
Первичный контроль образцов должен строго соответствовать согласованной редакции чертежа и техническим условиям на материалы. Помимо проверки критических допусков, инженеры по качеству должны оценивать качество поверхности, плоскостность и состояние кромок.
Например, при резке металла неизбежно образуются заусенцы. Согласно общепринятому правилу, высота заусенца не должна превышать 10% от толщины материала. Если заусенец превышает это значение, это указывает на неправильный зазор между пуансоном и матрицей или на преждевременный износ инструмента. Чтобы исключить субъективные споры, используйте координатно-измерительные машины (КИМ) и оптические компараторы для составления объективных отчетов о контроле, напрямую соотнесенных с указаниями GD&T.
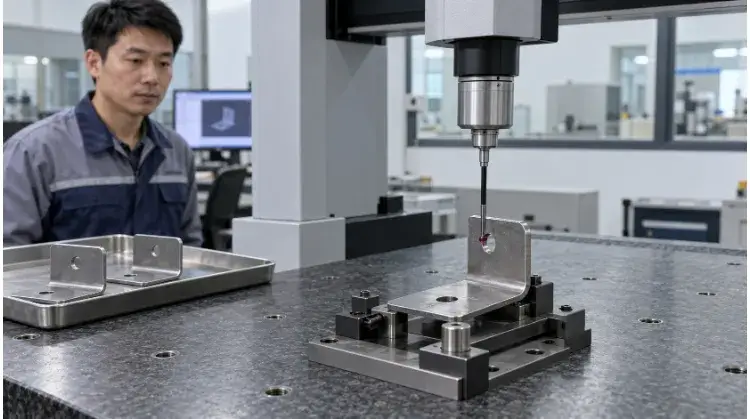
Производственные испытания: проверка инструмента на прочность
Пресс-форма, которая при ручной наладке позволяет изготавливать детали идеального качества со скоростью 10 ударов в минуту (SPM), может выйти из строя при скорости 60 ударов в минуту в условиях реального производства. Испытания в производственных условиях должны точно воспроизводить реальные условия цеха: конкретный рулон материала, предусмотренный усилие пресса, автоматическое подающее оборудование и смазочные материалы, используемые в серийном производстве.
Во время пробного запуска инженеры следят за динамическими сбоями. Они контролируют стабильность подачи ленты, проверяют, чтобы отходы аккуратно выпадали, не затягиваясь обратно на поверхность матрицы (затягивание отходов), и фиксируют любые аномальные колебания пресса. Для критических размеров часто используется пробная партия из 30–50 штук, чтобы рассчитать показатель технологической способности (Cpk). Значение Cpk ≥ 1,33 подтверждает, что штамп способен стабильно соблюдать допуски в течение длительного времени без необходимости постоянного вмешательства оператора.
Критерии приемки: определение понятия «готово»
Специалисты по закупкам и инженеры должны прийти к единому мнению о том, что считается завершенным проектом по изготовлению опрессовки. Существует четкое различие между образцами T-0 (самыми первыми деталями, изготовленными с помощью опрессовки, которые почти всегда требуют корректировки размеров), Первоначальный контроль продукции (FAI) одобрение (детали полностью соответствуют чертежу) и окончательное одобрение для серийного производства.
Если в ходе FAI выявляется несоответствие по какому-либо размеру, необходимо заранее определить порядок действий по модификации инструмента, повторному отбору проб и повторной проверке. Стандартизация этого рабочего процесса утверждения гарантирует, что и производитель, и покупатель будут иметь задокументированную исходную базу до осуществления окончательного платежа за инструмент.
Стандартный контрольный список для приемки инструментов
| Пункт приемки | Условие тестирования | Критерии успешного прохождения | Обязательная запись |
| Точность размеров | Детали, измеренные при комнатной температуре | 100% с критическими размерами в пределах допуска | Отчет по КММ / FAI |
| Качество кромки | Визуальный и механический осмотр | Высота заусенца < 10% толщины материала | Журнал визуального осмотра |
| Динамическая устойчивость | Непрерывный цикл (например, 2 000 ударов) | Плавная подача, отсутствие рывков, отсутствие замятий | Видео/журнал испытаний производства |
| Производственная способность | Более 30 произведений подряд | Cpk ≥ 1,33 для указанных критических характеристик | Диаграмма статистического контроля процессов (SPC) |
Оценить затраты на изготовление инструментов и сроки поставки
При сравнении предложений по изготовлению инструментов от разных производителей ориентироваться исключительно на итоговую цену — это огромный риск. Руководители отделов закупок должны понимать структуру затрат, долгосрочные последствия для производства и реалистичные сроки, чтобы избежать скрытых расходов и задержек с выпуском продукции.
Первоначальные затраты на изготовление инструментов: что на самом деле включает в себя предложение
Стоимость изготовления инструмента — это гораздо больше, чем просто стоимость сырой инструментальной стали. Как правило, на высокоточную механическую обработку (фрезерование с ЧПУ и электроэрозионную резку) приходится от 40% до 50% от первоначальной стоимости, а на инженерное проектирование и физические испытательные образцы — ещё от 20% до 30%.
Добавление прогрессивных станций для сложных форм, требующих жестких допусков ±0,02 мм, или проектирование многогнездных штампов (изготавливающих две или более деталей за один ход) значительно увеличит время электроэрозионной резки по проволоке и первоначальные затраты. Всегда уточняйте, что входит в коммерческое предложение: покрывает ли оно стоимость сырья для пробного запуска? Включает ли оно международную доставку физических образцов T-1? Кто несет расходы на доработку инструментов, если первые образцы окажутся бракованными?
Общие производственные затраты: скрытое влияние технического обслуживания
Реальная стоимость штампованной детали складывается из цены за штуку плюс амортизированные затраты на инструмент и техническое обслуживание — это часто называют «общей стоимостью владения» (TCO). Использование материала является одним из основных факторов, влияющих на затраты. Если плохо спроектированная прогрессивная матрица требует использования широкой несущей ленты, приводящей к потере материала 40% из рулона, то в долгосрочной перспективе потери материала быстро перевесят любую первоначальную экономию на стоимости инструмента.
Кроме того, следует учитывать расходы на техническое обслуживание оборудования. Штамповка абразивных материалов, таких как нержавеющая сталь, требует частой заточки штампов и замены изнашиваемых деталей. Более дешевый штамп, изготовленный из инструментальной стали низкого качества, может сэкономить вам $2,000 вначале, но в течение первого года обойдется вам в тысячи из-за незапланированных простоев оборудования, срочных заказов на запасные части и срыва графика работы сборочной линии.
Сравнение вариантов затрат (исходя из 50 000 единиц EAU, фиксированная конструкция)
| Фактор, влияющий на затраты | Лазерная резка + гибочный пресс | Прогрессивная штамповочная матрица |
| Предварительные затраты на оснастку | $0 | $12,500 |
| Цена за единицу (материалы + работа) | $3,50 / шт. | $0,85 / шт. |
| Общая стоимость 50 000 единиц | $175,000 | $55 000 (оснастка + детали) |
| Вердикт | При таких объемах это слишком дорого. | Экономия в размере $120k в первый год. |
Факторы, влияющие на срок выполнения заказа: T-0 и серийное производство
Стандартные сроки изготовления инструментов составляют от 6 до 12 недель, что обусловлено, в первую очередь, поставкой материалов, вакуумной термообработкой и медленной проволочной электроэрозионной резкой.
Однако покупатели должны проводить различие между «сроком изготовления первого образца (T-0)» и «сроком запуска серийного производства». Если производитель указывает срок в 6 недель, это обычно означает, что образцы T-0 будут отправлены на 6-й неделе. Рассмотрение этих образцов, внесение корректировок в конструкцию, повторная заточка инструмента и проведение окончательной проверки PPAP могут легко добавить ещё 3–4 недели. Кроме того, любое изменение конструкции в середине процесса, инициированное покупателем, немедленно приостановит обработку и сбросит отсчёт срока поставки.
Типичные этапы реализации проекта по изготовлению инструментов
| Этап проекта | Типичные сроки | Основной этап / Результат |
| 1. Проектирование и оптимизация для производства (DFM) | 1–2-я неделя | Утвержден окончательный макет полосы и проект инструмента в 3D |
| 2. Механическая обработка и термообработка | 3–5-я неделя | Инструментальная сталь, прошедшая резку, закалку и финишную шлифовку |
| 3. Сборка и пробный запуск T-0 | 6-я неделя | Отправлены первые физические образцы (T-0) для экспертизы |
| 4. Корректировки и T-1/PPAP | 7–9-я неделя | Инструмент доработан; прошел сертификацию FAI; готов к серийному производству |
Примечание: При реализации международных проектов всегда следует предусматривать дополнительные 3–5 дней на ускоренную доставку (например, DHL/FedEx) физических образцов T-0 и FAI на ваш объект для окончательной технической экспертизы.
Заключение
Оценка производства инструментов и штампов заключается в том, чтобы не ограничиваться первоначальной ценой, а учитывать совокупную стоимость владения. Самый дешевый на бумаге штамп зачастую оказывается самым дорогостоящим инструментом на прессе, если он требует постоянной заточки, страдает от вытягивания обрезков или задерживает запуск вашей продукции из-за бесконечных циклов наладки.
Уделяя приоритетное внимание проектированию с учетом технологичности (DFM) ещё до начала механической обработки, подбирая инструментальную сталь, подходящую для вашего объёма производства, и настаивая на строгой проверке, вы гарантируете, что ваши инвестиции в инструментарий станут надёжным двигателем вашей производственной линии.
Отправьте инженерной команде TZR чертежи деталей, спецификации материалов и предполагаемый объем производства. Наша команда готова проанализировать требования, рассчитать точки безубыточности и обсудить подходящий подход к производству, основанный на данных.