 German
 English
 Spanish
 Russian
 Italian
 French
Das Abkanten von Blechen ist ein Fertigungsverfahren, bei dem mithilfe einer Abkantpresse oder einer CNC-Abkantmaschine flache Metallrohlinge entlang einer geraden Achse plastisch zu dreidimensionalen Profilen verformt werden. Dieser Leitfaden behandelt Umformverfahren, Regeln für die fertigungsgerechte Konstruktion (DFM), Biegeabzüge und Kostenfaktoren.
Das Verständnis des grundlegenden Prozesses ist jedoch nur die halbe Miete. Nehmen wir als Beispiel eine handelsübliche, vierseitig geflanschte Gehäuseabdeckung. Jeder einzelne Biegewinkel mag zwar perfekt innerhalb der vorgegebenen Toleranz von ±0,5° liegen, doch bei der Probeanpassung lässt sich die Abdeckung einfach nicht über das dazugehörige Gehäuse schieben.
Probleme wie diese treten auf, wenn sich einzelne Biegetoleranzen summieren und die Gesamtabmessungen der Baugruppe verändern. Ein perfektes CAD-Modell ist wertlos, wenn es in der Fertigung physisch nicht umgesetzt werden kann. Am Beispiel dieser Gehäuseabdeckung untersucht dieser Leitfaden, wie die Wahl der Ausrüstung, die Angaben in den Zeichnungen und Entscheidungen zum Layout die endgültige Passform und die tatsächlichen Produktionskosten Ihrer gefalteten Blechteile bestimmen.
Wählen Sie eine Faltmethode für Ihr Bauteil aus
Bevor ein Lieferant die Abwicklungszeichnung bearbeitet, muss er festlegen, mit welchem physikalischen Verfahren die Flansche geformt werden sollen.
Abkantpresse und Falzbalken
Die physikalischen Mechanismen des Umformprozesses bestimmen, wie sich das Material verhält und wie der Bediener damit umgehen muss.
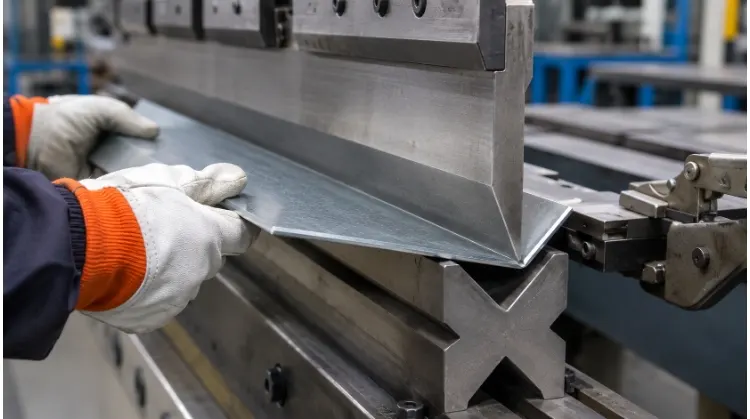
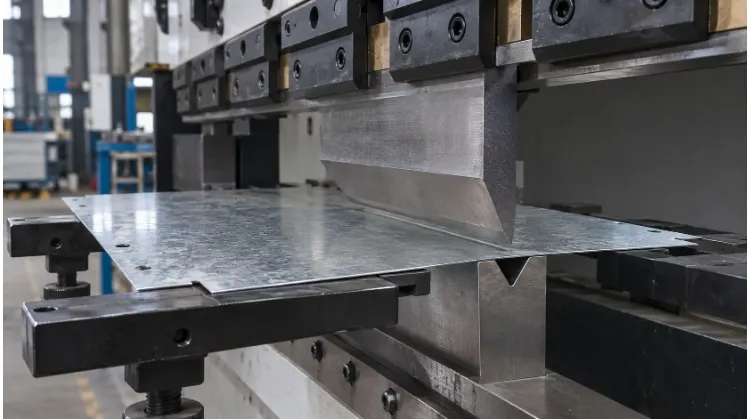
Bei einer Abkantpresse liegt das flache Blech über einem V-Matrizenprofil auf. Ein Oberstempel senkt sich und drückt das Material in den Matrizenhohlraum, um die Biegung zu erzeugen. Da der Stempel nach unten drückt, schwingen die seitlichen Ränder des Blechs nach oben. Der Bediener muss das Gewicht des Blechs physisch abstützen, während es durch die Luft schwingt.
Bei einer Abkantmaschine liegt der Großteil des Blechs flach auf einem Auflagetisch auf und wird durch obere und untere Klemmbalken sicher fixiert. Ein schwenkbarer Abkantbalken schwingt dann nach oben, um ausschließlich die überstehende Kante zu biegen. Der Hauptteil des Werkstücks bleibt dabei unbewegt, sodass der Bediener das Material während des Biegevorgangs weder anheben noch führen muss.
Passung von Maschine und Bauteil
Nicht jedes Bauteil eignet sich für beide Maschinen. Die Lieferanten prüfen die Geometrie des Bauteils im Hinblick auf ihre verfügbaren Anlagen, um das stabilste und kostengünstigste Verfahren zu ermitteln.
Bei unserer vierseitigen Abdeckung sind Materialart, Dicke und Abmessungen in der technischen Zeichnung festgelegt, doch der Lieferant wählt die Maschine unter Berücksichtigung praktischer Einschränkungen aus:
- Faltmaschinen: Eignen sich gut für große Bleche, da der Maschinentisch das Werkstück abstützt. Sie kommen in der Regel zum Einsatz, wenn der Schutz der Oberfläche entscheidend ist, da der Biegebalken weniger Gleitreibung am Material verursacht als eine V-Matrize.
- Abkantpressen: Besonders geeignet für Blechdicken über 3 mm, schmale U-Profile und komplexe Geometrien, die spezielle Stanzprofile erfordern.
Falls die Abdeckung mehrmals gewendet werden muss, um alle vier Seiten fertigzustellen, muss der Lieferant prüfen, ob die Werkzeuge beider Maschinen die zuvor geformten Flansche ohne Berührung passieren können.
Überprüfen Sie die Zeichnung auf Probleme beim Falten
Ein Biegeprozess ist nur so zuverlässig, wie es die Zeichnung zulässt. Vor dem Schneiden des ersten Rohlings muss die Geometrie auf ihre Umformbarkeit geprüft werden.
Innenradius und Laufrichtung
Der angegebene Innenbiegeradius muss zwei gegensätzlichen Anforderungen gerecht werden: Er muss scharf genug sein, um Spielraum für den darin zu montierenden Schrank zu lassen, aber groß genug, damit der Lieferant ihn umformen kann, ohne dass das Material bricht.
In den Standard-Fertigungsdaten ist der minimale sichere Biegeradius in Abhängigkeit von Werkstoffsorte, Härtegrad und Dicke festgelegt. Als Faustregel gilt, dass Weichstahl sicher auf einen Innenradius von 1-fache Materialdicke (1t), während härtere Werkstoffe wie 6061-T6-Aluminium oft 2 t bis 3 t um Mikrorisse zu vermeiden.
Die Walzrichtung (Faserrichtung) des Blechs stellt jedoch eine entscheidende Variable dar. Das Biegen parallel zur Faserrichtung erhöht das Rissrisiko.
Da unsere Abdeckung an allen vier Seiten Flansche aufweist, verlaufen zwei der Biegelinien zwangsläufig parallel zur Faserrichtung. Um Risse an diesen parallelen Biegestellen zu vermeiden, muss der Lieferant möglicherweise den inneren Biegeradius über das gesamte Teil hinweg vergrößern oder eine besser verformbare Materialausführung beschaffen (z. B. 5052-H32 anstelle von 6061-T6).
Kurze Flansche und Werkzeugabstand
Wenn ein einzelnes Bauteil mehrere Biegungen aufweist, schränkt die Reihenfolge der Arbeitsschritte die Fertigungsmöglichkeiten ein.
Ein vierseitiges Kastenprofil führt häufig zu Kollisionen der Werkzeuge bei der letzten Biegung. Um den vierten Flansch zu formen, muss das Werkzeug in das Werkstück hineinreichen, ohne die ersten drei Flansche zu verformen. Außerdem muss nach Abschluss des Hubs des Stempels genügend Platz vorhanden sein, um das umschlossene Werkstück vom Werkzeug abzuschieben.
Wenn die Zeichnung Flansche zeigt, die zu kurz sind, um die V-Matrize sicher zu überspannen, oder ein Profil, das für die Standard-Stempelhöhe zu tief ist, kommt es zu einer Kollision. Um dies zu beheben, hat der Lieferant mehrere Möglichkeiten. Eine Änderung der Biegefolge ist kostenlos, jedoch nicht immer geometrisch möglich. Der Einsatz spezieller segmentierter Werkzeuge (Hornstempel) eignet sich gut für tiefe Kästen, aber Eine Verlängerung der Rüstzeit um 15 bis 30 Minuten führt direkt zu einem Anstieg der Stückkosten. bei Kleinserien. Die Anpassung der Flanschabmessungen in der Zeichnung ist oft die kostengünstigste Lösung, sofern die Baugruppe dies zulässt.
Bohrungsabstand und Biegeentlastung
Elemente, die zu nahe an der Biegezone angeordnet sind, verformen sich, wenn sich das Material dehnt.
Befindet sich ein Loch oder Schlitz in der Nähe einer Biegung, führt die plastische Verformung des Materials dazu, dass die Öffnung unrund wird. Um dies zu vermeiden, sieht die branchenübliche Praxis vor, die Kante des Lochs so zu platzieren, dass mindestens das 2,5- bis 3-fache der Materialdicke zuzüglich des Biegeradius abseits der Biegetangente (oder mindestens 3 mm bei sehr dünnen Blechen). Zudem erfordern benachbarte Flansche Eckauskragungen. Ohne ausreichende Breite und Tiefe der Auskragung reißt das Material an den Ecken, wenn die benachbarten Seiten gebogen werden.
Wenn aufgrund von Montagevorgaben die Befestigungslöcher unbedingt in der Nähe der Biegezone verbleiben müssen, um mit dem Innenraum des Gehäuses ausgerichtet zu sein, kann der Lieferant diese nicht bereits im Flachmuster stanzen. Das Teil muss zunächst als Rohprofil gefaltet und die Löcher anschließend bearbeitet werden. Dadurch wird zwar die geometrische Toleranz gewahrt, Durch Hinzufügen eines zusätzlichen CNC-Fräs- oder Bohrvorgangs können sich die Arbeitskosten für das Bauteil leicht um 30% bis 50% erhöhen., vor allem bei kleinen Auflagen.
Länge des Rohteils und Biegewinkel einstellen
Sich bei der Erstellung von Schnittmustern ausschließlich auf CAD-Software zu verlassen, führt häufig zu Maßfehlern bei der Montage. Die Beherrschung von Biegeabzügen und der Rückfederungskompensation minimiert Ausschuss bei der Einrichtung und gewährleistet Präzision.
Flachmuster und Biegeabzug
Um die korrekten Endmaße zu erzielen, muss das Flachblech auf eine bestimmte Länge zugeschnitten werden, bevor es die Abkantpresse erreicht.
Betrachten wir eine Abdeckung mit einer Oberfläche von 50 mm und einem Seitenflansch von 30 mm, die aus 2 mm dickem 5052-H32-Aluminium gefertigt ist. Man kann nicht einfach die Außenmaße (50 + 30 = 80 mm) addieren, um die flache Länge zu erhalten. Wenn sich Blech biegt, dehnt sich das Material an der Außenseite der Biegung aus, während es an der Innenseite zusammengedrückt wird. Die Grenze zwischen diesen beiden Zonen ist die Neutralachse, und seine genaue Position innerhalb der Materialdicke wird durch die K-Faktor.
Da sich das Material dehnt, muss der Lieferant eine bestimmte Materialmenge abziehen – die Biegeabzug (BD)—ab den Gesamtaußenabmessungen. Beträgt der berechnete Biegeabzug für eine bestimmte V-Matrize und einen bestimmten Stempelradius 3,5 mm, so beträgt die tatsächliche Rohteillänge 50 + 30 – 3,5 = 76,5 mm.
Wem gehört der flache Schnitt? Während Konstrukteure häufig DXF-Dateien mit flachen Schnittmustern aus ihrer CAD-Software exportieren, muss der Fertigungslieferant stets das endgültige flache Schnittmuster erstellen und bestätigen. Die Biegeabzüge variieren je nach den genauen Werkzeugkombinationen, die in der Fertigung zum Einsatz kommen. Wenn ein Einkäufer einen Lieferanten dazu zwingt, Rohlinge anhand der exakten technischen DXF-Datei laserschneiden zu lassen, ohne Anpassungen an die spezifischen Werkzeuge der Fertigung zuzulassen, Der Käufer übernimmt damit faktisch die Verantwortung für etwaige endgültige Maßabweichungen.
Rückfederung und Probeknickversuche
Durch die Berechnung des Abwickelplans wird sichergestellt, dass das Teil über die richtige Materialmenge verfügt. Die Einstellung des Biegewinkels an der Maschine bestimmt die endgültige Geometrie. Dabei handelt es sich um zwei unterschiedliche Einstellungen.
Wenn der Stempel das Material in die Matrize drückt, wird es sowohl elastisch als auch plastisch verformt. Beim Lösen der Werkzeuge kehrt der elastische Anteil in seinen Ausgangszustand zurück, wodurch sich die Flansche wieder öffnen. Dies wird als Rückfederung. Um die korrekte Endabmessung zu erreichen, muss die Maschine das Teil überbiegen.
Unter Verwendung einer einheitlichen Definition des Außenwinkels sieht der Einrichtungsprozess wie folgt aus:
- Zielwinkel: 90,0°
- Erster Biegeversuch (ohne Belastung): Die Maschine biegt das Material auf 90,0°. Beim Loslassen federt das Material wieder auf 92,5° zurück.
- Kompensierte Biegung (neu gemessen): Der Bediener stellt das Programm so ein, dass das Material unter Belastung auf 87,5° übergebogen wird. Beim Loslassen federt das Material genau 2,5° zurück und bleibt bei dem Sollwert von 90,0° stehen.
Die Vorhersage des Rückfederverhaltens ist keine exakte Wissenschaft. Hochfeste Werkstoffe wie Edelstahl 304 oder hartes Aluminium federn weitaus unvorhersehbarer zurück als Weichstahl. Das bedeutet, dass für komplexe Teile unter Umständen zwei bis drei Einrichtmuster erforderlich sind, um die richtige Überbiegung einzustellen. Bei einer Kleinserie von 10 Stück wirken sich die Kosten für den Rüstungsausschuss erheblich auf den Endpreis pro Teil aus.
Passgenauigkeit vor Produktionsfreigabe überprüfen
Einzelne Biegetoleranzen können sich leicht summieren und dazu führen, dass selbst perfekt vermessene Teile bei der Montage versagen. Durch strenge Erstmusterprüfungen werden diese versteckten Abweichungen bereits vor Beginn der Serienfertigung erkannt.
Bauabmessungen und Bezugspunkte
Einzelteiltoleranzen garantieren noch keinen Erfolg bei der Montage. Kehren wir zu der Gehäuseabdeckung aus der Einleitung zurück: Alle Winkel lagen innerhalb der Toleranz, doch das Teil passte nicht.
Dies ist auf die Toleranzsumme zurückzuführen. Wenn in der Zeichnung eine Biegung von 90,0° ±0,5° vorgegeben ist, ist ein tatsächliches Bauteil mit einem Winkel von 89,6° technisch akzeptabel. Ein Winkel von 89,6° bedeutet jedoch, dass der Flansch leicht nach innen zeigt. Ist der Flansch 30 mm lang, verringert diese beidseitige Neigung von 0,4° nach innen die gesamte Öffnungsbreite an der Unterkante um fast 0,5 mm. Beträgt der Abstand zwischen der Abdeckung und dem Gegengehäuse nur 0,2 mm, kommt es zu einer mechanischen Kollision der Teile.
Um dies zu verhindern, müssen Ingenieure die Einbaumaße unter Verwendung geeigneter Geometrische Dimensionierung und Tolerierung (GD&T). Verlassen Sie sich nicht ausschließlich auf einzelne Biegetoleranzen. In der Zeichnung muss die kritische Innenöffnungsbreite (z. B. 400,0 mm +0,5/-0,0) ausdrücklich als eigenständiges Prüfmaß angegeben sein, oder es ist ein Toleranz des Oberflächenprofils an die funktionalen Passflächen.
Erstmusterprüfung
Vor dem Start eines Produktionslaufs führt der Lieferant eine Erstmusterprüfung (FAI) um das Bauteil anhand der Zeichnung und der Gegenbauteile zu überprüfen.
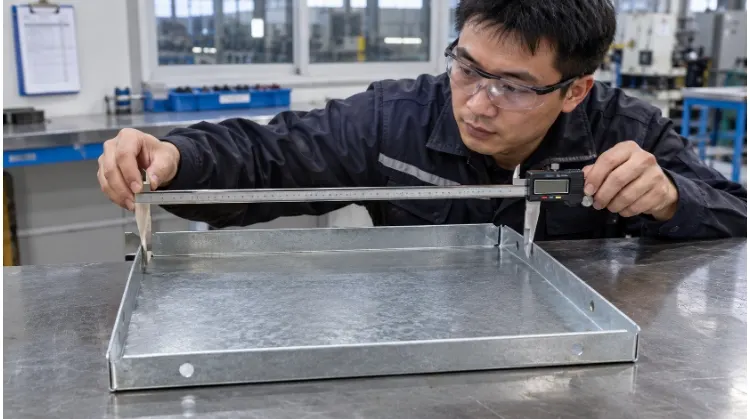
Indem wir die tatsächlichen Innenmaße der Abdeckung den Außenmaßen des Gehäuses gegenüberstellen, können wir genau feststellen, wo die Kollision auftritt.
| Merkmal | Anforderungen an die Zeichnung | Messort | Tatsächlich gemessen | Status |
| Breite der Deckelöffnung | 400,0 mm (+0,5/-0,0) | Untere Innenkante der Flansche | 399,5 mm | FEHLER (Störung) |
| Flanschwinkel | 90,0° ± 0,5° | Mitte der Seitenflansche | 89,6° / 89,7° | PASS |
| Mittelpunkte der Befestigungslöcher | 380,0 mm ±0,2 mm | Bezugspunkt A zur Bohrungsmitte | 380,1 mm | PASS |
| Kosmetik (A-Seite) | Keine sichtbaren Bearbeitungsspuren | Von außen sichtbare Flächen | Sauber | PASS |
In diesem Fall wurde der Winkel zwar eingehalten, die funktionale Öffnung jedoch nicht erreicht. Der Lieferant muss die Biegeausgleichskorrektur anpassen, um den Winkel näher an 90,2° heranzuführen und so den Freiraum zu vergrößern. Zudem wird die Anforderung an das Erscheinungsbild ausdrücklich geprüft. Wenn in der Zeichnung die Außenfläche als sichtbare „A-Seite“ ausgewiesen ist, verwendet der Lieferant Urethan-Stanzband oder spezielle, nicht markierende Unterwerkzeuge, um zu verhindern, dass die V-Stanzform Spuren hinterlässt.
Für Beschaffungsmanager ist das Timing hier entscheidend. Wenn die Zeichnung vorsieht, dass der Kunde die FAI vor dem Start der Serienproduktion freigeben muss, steht die Abkantpresse still. Verzögerungen bei der FAI-Freigabe zwingen den Lieferanten oft dazu, die Einrichtung wieder abzubauen, was bedeutet, dass Sie letztendlich die Rüstzeit der Maschine doppelt bezahlen. Legen Sie klare, schnelle Genehmigungsverfahren fest, um den Produktionsfluss aufrechtzuerhalten.
Angebote für denselben Faltjob vergleichen
In Angeboten von Lieferanten stecken oft unterschiedliche Annahmen hinsichtlich Werkzeugkosten, Nachbearbeitungsschritten und Prüfstandards. Durch die Standardisierung Ihrer Angebotsanfrage stellen Sie sicher, dass Sie den tatsächlichen Produktionswert vergleichen und nicht nur grobe Schätzwerte.
Einrichtkosten und Stückkosten
Die Herstellungskosten lassen sich in zwei verschiedene Kategorien unterteilen: einmalige Einrichtungskosten und wiederkehrende Arbeitskosten pro Teil.
Die Einrichtung umfasst die Offline-Programmierung, die Montage der V-Matrize und des Stempels sowie das Bearbeiten von zwei bis drei Probestücken, um die Rückfederungskompensation einzustellen. Dies sind Fixkosten. Zu den wiederkehrenden Kosten gehört die manuelle Bearbeitung jedes einzelnen Teils – beispielsweise das Einlegen des Rohteils durch den Bediener, das Ausführen von vier separaten Biegevorgängen (wobei das Teil jedes Mal gewendet wird), das Aufbringen einer Urethan-Matrizenfolie zum Schutz der Oberfläche sowie das Durchführen von sekundären CNC-Bohrvorgängen.
Bei Kleinserien (z. B. 10 Stück) werden die Rüstkosten häufig als Pauschalbetrag berechnet Losgebühr, was den Stückpreis stark verzerrt. Bei einer Produktionsmenge von 1.000 Teilen amortisieren sich diese Rüstkosten auf wenige Cent, sodass die wiederkehrenden Maschinenlaufzeiten und die manuelle Handhabung die Hauptfaktoren für Ihre Endabrechnung sind.
Checkliste für Angebotsanfragen
Um genaue und vergleichbare Preisangaben zu erhalten, darf Ihre Angebotsanfrage (RFQ) den Lieferanten keinen Spielraum für eigene Annahmen lassen. Ein vollständiges RFQ-Paket für gefaltete Bleche sollte Folgendes enthalten:
- Materialspezifikationen: Genaue Güteklasse und Zustandsbezeichnung (z. B. 5052-H32, nicht nur „Aluminium“) sowie Blechdicke.
- Volumen und Chargenbildung: Gesamtmenge pro Jahr und voraussichtliche Freisetzungsmengen.
- Wichtige Daten: Geben Sie die Einbaumaße (wie z. B. die Innenbreite der Öffnung der Abdeckung), die für die Funktion entscheidend sind, ausdrücklich an.
- Oberfläche: Geben Sie die optischen Anforderungen an und ob während der Formgebung ein Schutz der Oberfläche vorgeschrieben ist.
- Verpackungsstrategie: Blechgehäuse nehmen viel Platz ein, obwohl sie größtenteils aus Luft bestehen. Geben Sie bitte an, ob die Teile vollständig gefaltet und auf Paletten verpackt werden sollen oder ob die Konstruktion einen flachen Versand und die Endmontage bei Ihnen vor Ort zulässt, um die See- oder Luftfrachtkosten zu optimieren.
- Prüfvorschriften: Geben Sie bitte eindeutig an, ob Sie vor Beginn der Serienproduktion einen Bericht zur Erstmusterprüfung (FAI) benötigen.
Wenn sowohl ein fertiges 3D-Modell als auch eine DXF-Datei mit dem Schnittmuster bereitgestellt werden, muss in der Angebotsanfrage ausdrücklich angegeben werden, dass die Die Zeichnung des Fertigteils ist maßgeblich für die Qualitätsabnahme. Der Lieferant ist weiterhin dafür verantwortlich, die endgültigen Biegeabzüge zu berechnen und die Zuschnittanordnung an seine spezifischen Werkzeuge anzupassen.
Angebotsvergleich
Bei der Prüfung von Angeboten für die Schrankverkleidung stellt der Vergleich des Endpreises pro Einheit, ohne die Annahmen zu den einzelnen Posten zu lesen, ein erhebliches Beschaffungsrisiko dar. Sie müssen den hinter den Zahlen stehenden Herstellungsprozess bewerten.
| Einzelposten | Lieferant A | Lieferant B |
| Stückpreis (Menge: 500) | $12.50 | $15.80 |
| Einmalige Werkzeugkosten / Rüstkosten | $150.00 | $280,00 (inklusive speziell angefertigter Hornstanze) |
| Bohrbearbeitung | Lasergeschnitten aus einem flachen Rohling | Nach dem Biegen CNC-gebohrt |
| Oberflächenschutz | Standard-V-Stempel (möglicherweise mit Markierungen) | Urethan-Stanzband im Lieferumfang enthalten |
| FAI-Bericht | Standard-Maßprüfung | Vollständiges GD&T-Layout |
| Vorlaufzeit | 12 Tage | 15 Tage |
Lieferant A bietet $12,50 an, indem er die Befestigungslöcher vor dem Biegen in das flache Rohteil stanzt und Standardwerkzeuge verwendet. Dies ist kostengünstiger, doch wie bereits erwähnt, dehnen sich Löcher, die zu nahe an der Biegelinie liegen, während des Umformvorgangs aus und verformen sich.
Lieferant B gibt $15,80 an, da er nach Abschluss des Biegevorgangs einen zweiten CNC-Bohrvorgang vorgesehen hat, um die Konzentrizität der Bohrungen und die Ausrichtung zum Gegenstück des Gehäuses zu gewährleisten. Außerdem hat er Urethan-Klebeband berücksichtigt, um die optischen Anforderungen an die A-Seite zu erfüllen, sowie einen speziell angefertigten Hornstempel, um den letzten Flansch freizulegen.
Die Wahl von Lieferant A spart zunächst $3,30 ein, führt jedoch zu einem massiven Kosten aufgrund mangelnder Qualität (COPQ). Sollten 20% der Abdeckungen bei der Endmontage nicht passen, übersteigen die tatsächlichen Kosten für die Teile von Lieferant A – unter Berücksichtigung von Ausschuss, Ausfallzeiten am Fließband und Nacharbeit – bei weitem die Kosten für die technische Lösung von Lieferant B in Höhe von $15,80.
Sind Sie bereit, vom Entwurf zur Produktion überzugehen? Zahlen Sie nicht länger für Ausschuss bei der Einrichtung, versteckte Frachtkosten und Ausfälle am Fließband. Senden Sie Ihre CAD-Dateien an TZR für eine gründliche DFM-Prüfung. Unser Ingenieurteam erstellt transparente, nach internationalen Standards aufgestellte Einzelpostenangebote, die sicherstellen, dass Ihre Blechteile auf Anhieb und jedes Mal passgenau sind.