
 Russian
 English
 Spanish
 German
 Italian
 French

При нанесении покрытия методом распыления на металлические детали используется жидкая краска или порошок для повышения коррозионной стойкости и улучшения внешнего вида. Однако инженеры должны учитывать толщину покрытия — как правило, она составляет от 20 до 100 мкм на каждую поверхность, — что требует тщательного планирования технологичности (DFM) в отношении маскировки, резьбы и сопрягаемых поверхностей для предотвращения помех при сборке.
Промышленное напыление не просто придает металлической детали привлекательный вид — это критически важный производственный процесс, от которого зависит срок службы детали в условиях эксплуатации. Однако для инженеров-конструкторов и закупщиков главная сложность заключается не только в выборе подходящего цвета. Настоящий риск кроется на производстве: необходимо предотвратить, чтобы краска не нарушила жесткие допуски, не заблокировала внутреннюю резьбу или не помешала работе точек электрического заземления.
Чтобы избежать сбоев при сборке и дорогостоящей доработки, процесс финишной обработки необходимо учитывать на ранних этапах. Вот что именно вам нужно знать о выборе метода нанесения краски распылением, подготовке металла, корректировке допусков в CAD с учетом толщины слоя краски и снижении затрат на маскировку.
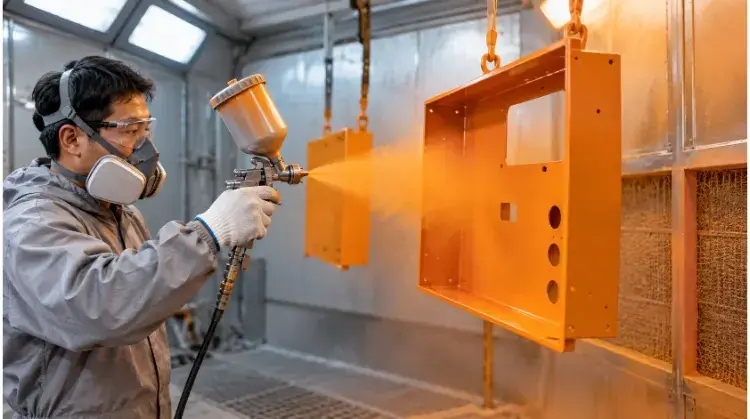
Как выбрать метод нанесения покрытия распылением?
Выбор подходящего способа нанесения зависит от геометрии детали, объема производства и требуемой толщины покрытия. Важно проводить различие между способом нанесения (как наносится покрытие) и самой системой покрытия (что наносится).
Напыление с использованием воздуха, HVLP и безвоздушное напыление
В традиционном воздушном распылении для распыления жидкой краски используется сжатый воздух. Этот метод обеспечивает превосходный контроль качества при нанесении покрытия на сложные корпуса, изготовленные с помощью ЧПУ, однако сопровождается значительным количеством излишков краски. Системы HVLP (High Volume Low Pressure — «большой объем, низкое давление») повышают эффективность нанесения за счет использования более низкого давления, что позволяет сократить расход материала при сохранении строгого контроля над качеством покрытия.
В системе безвоздушного распыления для распыления покрытия используется высокое давление жидкости, а не воздух. Этот метод позволяет быстро наносить большой объём краски и обычно применяется для больших плоских металлических панелей. Однако он обеспечивает меньший контроль над мелкими деталями и, как правило, не рекомендуется для небольших сложных деталей.
Электростатическое распыление
В электростатических системах на распыленные частицы краски наводится отрицательный электрический заряд, в результате чего они притягиваются к заземлённой металлической детали. Это создаёт эффект «обволакивания», который значительно повышает эффективность нанесения краски на трубчатые каркасы, проволочные решётки или панели из листового металла с большим количеством вентиляционных отверстий.
Несмотря на свою эффективность, электростатическое напыление имеет определённые физические ограничения. «Эффект клетки Фарадея» приводит к тому, что заряженные частицы притягиваются к внешним краям детали, что затрудняет проникновение краски в глубокие углубления, внутренние углы или глухие отверстия. Для подкраски этих конкретных участков часто требуется стандартный воздушный распылитель.
Совет по DFM: Чтобы свести к минимуму эффект «клетки Фарадея» и обеспечить равномерное покрытие, избегайте в конструкции глубоких и узких каналов и по возможности используйте большие внутренние радиусы (R3 или больше).
Жидкая краска против порошкового покрытия
Выбор между жидкой краской и порошковое покрытиеКак правило, всё сводится к контролю допусков и сложности маскирования. Жидкая краска позволяет наносить гораздо более тонкие слои (обычно 20–50 мкм) и обеспечивать высокую точность маскирования, благодаря чему она подходит для изготовления деталей с ЧПУ, требующих строгих допусков.
Порошковое покрытие наносится электростатическим способом в виде сухого порошка и закрепляется при обжиге, образуя прочную пленку. Оно обеспечивает более толстое (часто 60–100 мкм и более) и чрезвычайно прочное покрытие, которое отлично подходит для кронштейнов, предназначенных для работы в тяжелых условиях, или наружных корпусов.
Проверка допуска: Если общий допуск вашей детали составляет +/- 0,05 мм, порошковое покрытие, скорее всего, приведет к затруднениям при сборке, поэтому жидкая краска будет более безопасным выбором. Кроме того, сложная маскировка при нанесении порошкового покрытия требует гораздо больших трудозатрат, что приводит к увеличению себестоимости единицы продукции.
| Метод | Типичное использование | Контроль покрытия и внешнего вида | Основные ограничения |
| Обычный / HVLP | Корпуса для станков с ЧПУ, детали со сложной маскировкой | Высокая степень контроля над тонкоплёночными покрытиями | Более низкая эффективность переноса; большее количество распыляемого материала |
| Безвоздушное распыление | Крупногабаритные металлические панели, несущие каркасы | Быстрое нанесение; гладкая поверхность на ровных поверхностях | Плохое управление краями; не подходит для прорисовки мелких деталей |
| Электростатическое распыление | Вентилируемые панели, трубчатые конструкции | Высокая эффективность переноса; равномерный эффект обволакивания | Эффект «клетки Фарадея» ограничивает зону покрытия в глубоких углублениях |
| Порошковое покрытие | Корпуса повышенной прочности, промышленные кронштейны | Очень прочная; равномерная толстая текстура | Более толстая пленка затрудняет соблюдение жестких допусков; сложно выполнять сложную маскировку |
Почему подготовка поверхности влияет на адгезию покрытия?
Дефекты покрытия редко связаны с самой краской; чаще всего их причиной является состояние основания до нанесения покрытия.
Масло, пыль и остатки после обработки
В процессе производства остаются примеси. Обработка на станках с ЧПУ использует синтетические хладагенты, штамповка листового металла зависит от применения смазочных масел, а при сварке образуются шлак и нагар. Если эти остатки не будут полностью удалены с помощью химической промывки или механического шлифования, краска будет ложиться поверх загрязнений, а не сцепляться с металлом.
Края, обработанные лазерной резкой, требуют особого внимания. Лазерная резка оставляет на кромке металла твердую локализованную оксидную корку. Если эту корку не зачистить механически или не удалить перед нанесением грунтовки, она, как известно, склонна отслаиваться, унося с собой всю систему покрытия.
Обработка стали и алюминия
Универсального стандарта подготовки не существует; конкретный процесс зависит от основного металла и технических требований проекта.
В случае углеродистой стали подготовка поверхности обычно включает абразивную очистку с целью придания поверхности определенного профиля (например, соответствующего ISO 8501-1 Sa 2,5 или SSPC-SP 10), который обеспечивает краске механическое сцепление. В качестве альтернативы можно применять химические обработки, такие как фосфатирование железом, для предотвращения быстрого образования «мгновенной ржавчины» до нанесения грунтовки.
На поверхности алюминия образуется естественный нестабильный слой оксида, к которому жидкая краска с трудом прилипает напрямую. Обработанные на станках или штампованные алюминиевые детали, как правило, требуют нанесения химического конверсионного покрытия — например, хроматированной или нехроматированной пассивации (такой как Alodine/SurTec) — для стабилизации поверхности и обеспечения долговечной адгезии грунтовки.
Подбор грунтовки и финишного покрытия
Надежное покрытие зависит от системы покрытий, а не только от одного слоя краски. Грунтовка разработана таким образом, чтобы непосредственно сцепляться с подготовленной поверхностью и обеспечивать первичную коррозионную стойкость. Верхний слой разработан так, чтобы прочно сцепляться с грунтовкой, обеспечивая при этом защиту от ультрафиолета, химическую стойкость, а также требуемый цвет и блеск.
Например, для стальных деталей, эксплуатируемых в промышленных условиях на открытом воздухе, часто рекомендуется использовать эпоксидную грунтовку в сочетании с полиуретановым финишным покрытием. Однако при выборе конкретного сочетания материалов всегда следует руководствоваться техническими паспортами производителя лакокрасочных материалов, чтобы обеспечить химическую совместимость и предотвратить отслоение слоев.
Как изменение толщины покрытия влияет на посадку и функциональность?
Нанесение краски придает детали дополнительный объем. Хотя это и кажется очевидным, неучёт толщины покрытия на этапе проектирования в CAD является одной из основных причин возникновения конфликтов при сборке на производстве.
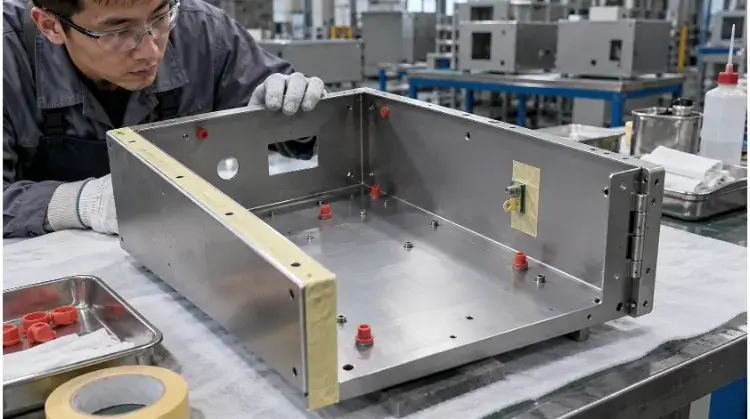
Отверстия и сопрягаемые поверхности
Каждая поверхность, которую вы покрываете краской, увеличивается на толщину слоя краски. Если вы покрасите внутреннее отверстие, его диаметр уменьшится на дважды толщина покрытия, поскольку краска наносится на обе противоположные стороны.
Пример расчёта: подгонка кожуха станка с ЧПУ
- Расчетный диаметр отверстия: 10,00 мм
- Указанная толщина жидкой краски: 0,05 мм (на один слой)
- Конечный диаметр после нанесения покрытия: 10,00 мм – (2 × 0,05 мм) = 9,90 мм
Если через это отверстие необходимо продеть установочный штифт диаметром 9,95 мм, он застрянет при сборке. Чтобы этого не произошло, необходимо либо указать размер отверстия как «после нанесения покрытия» (что заставит оператора просверлить его с зазором), либо явно пометить отверстие на чертеже как «зону, не подлежащую напылению», требующую маскировки. Аналогичные проблемы возникают с соприкасающимися поверхностями, такими как край дверцы шасси и её рама. Если обе поверхности окрашены, зазор между ними уменьшается на величину, равную двойной толщине краски.
Резьба, уплотнения и точки заземления
Внутренние резьбы размером меньше M4, как известно, очень сложно маскировать. Следует помнить, что маскировка — это в значительной степени ручной процесс. Указание 50 отдельных маскируемых отверстий на одной детали означает, что оператору придется вручную вставлять и извлекать 50 силиконовых заглушек, что резко повысит себестоимость единицы продукции. Более экономичным подходом для мелких резьб является их окрашивание с последующим повторным нарезанием резьбы после отвердевания, либо проектирование отверстий увеличенного размера специально для впрессовываемых вставок (таких как гайки PEM), устанавливаемых после нанесения покрытия.
Поверхности, предназначенные для экранирования электромагнитных помех или электрического заземления, должны оставаться голым металлом для обеспечения проводимости. Канавки для уплотнительных колец (сальники) также требуют строгого соблюдения допусков на размеры для обеспечения надлежащей герметичности от проникновения жидкостей или пыли; скопление краски в этих канавках ухудшает герметичность и должно быть зашпаклевано.
Места нанесения маскировки и подвешивания
Рабочие, занимающиеся нанесением покрытий, не держат детали в руках; они подвешивают их на металлические крюки или проволочные решетки, чтобы нанести на них покрытие распылением и запечь в печах.
Везде, где крючок соприкасается с металлом, краска не может проникнуть. В результате остается небольшое место с обнаженным металлом, известное как «след от крючка». В вашем техническом чертеже должны быть четко указаны допустимые места подвески (например, «ДОПУСКАЕТСЯ ПОДВЕСКА ЧЕРЕЗ ЭТО ОТВЕРСТИЕ»). Если требуется, чтобы вся внешняя поверхность была абсолютно безупречной, специалисту по нанесению покрытий необходимо будет разработать специальные внутренние зажимные приспособления для фиксации детали изнутри, что увеличивает время наладки и затраты на инструмент.
Совет по DFM: Самый наглядный способ донести требования к маскировке до вашего производителя — предоставить 2D-чертеж в формате PDF, на котором зоны, не подлежащие нанесению покрытия, выделены штриховкой яркого цвета, либо обозначить конкретные поверхности цветовой маркировкой непосредственно в вашем 3D-файле формата STEP.
Что вызывает типичные дефекты нанесения покрытий распылением?
Когда возникает дефект, его редко удается устранить, просто списав вину на «плохую краску». Дефект лакокрасочного покрытия является результатом сбоя в работе всей системы — как правило, это совокупность факторов, включающих подготовку поверхности, условия окружающей среды, настройку оборудования и условия отверждения.
Растяжки и «апельсиновая корка»
Стекание (провисание) и «апельсиновая корка» (неровная текстура, напоминающая кожуру цитрусовых) — это проблемы, связанные с нанесением и растеканием краски. Они возникают, когда влажная краска не успевает правильно выровняться на металле до того, как растворители испарятся и начнётся процесс отвердевания.
Мелкие отверстия и пузырьки
Мелкие отверстия выглядят как крошечные кратеры на поверхности, тогда как пузырьки представляют собой газ, запертый под лакокрасочной пленкой. Как правило, это связано с выделением газов или загрязнением. Часто причиной является воздух, поступающий с завода, влага, застрявшая в пористом металле, либо нанесение краски при температуре металла, слишком близкой к точке росы, в результате чего под пленкой скапливается невидимая влага.
Слушание кожи и пропущенные участки
Отслоение (потеря адгезии) почти всегда является следствием ненадлежащей подготовки поверхности. Нарушение адгезии нельзя определять лишь визуально; его необходимо объективно подтвердить с помощью испытания на адгезию методом перекрестных насечек (например, ASTM D3359). Если деталь не проходит этот тест с отрывом ленты, основной причиной, как правило, является химическое загрязнение или отсутствие механического рельефа на основании. С другой стороны, пропущенные участки свидетельствуют о физической неспособности нанести краску равномерно.
При выявлении дефекта воспользуйтесь приведенной ниже матрицей в качестве ориентира при анализе первопричин, а не спешите делать однозначные выводы:
| Симптом | Возможные причины | Где следует проверить в первую очередь |
| Пробеги / Провисания | Краска разбавлена слишком сильно; распылитель прижат слишком близко; слой нанесен слишком толстым. | Проверьте коэффициент разбавления растворителем и соблюдайте рекомендуемое расстояние распыления. |
| Апельсиновая цедра | Краска слишком густая; в цехе слишком жарко, что приводит к быстрому испарению растворителя; недостаточное количество воздуха для распыления. | Проверьте вязкость краски и настройте давление воздуха в краскораспылителе. |
| Мелкие отверстия / Пузырьки | Наличие масла или воды в трубопроводах сжатого воздуха; температура окружающей среды слишком близка к точке росы; слишком быстрый набор температуры в печи. | Слейте воду из уловителей воздушного компрессора; проверьте уровень влажности в помещении и скорость нагрева печи. |
| Шелушение / отслаивание | На металле остались следы смазочного масла; лазерная оксидная корка не была удалена шлифованием; не нанесено химическое конверсионное покрытие. | Изучите журналы регистрации концентрации раствора в резервуаре для химической очистки и процедуры механического удаления песка. |
| Пропущенные участки (участки с истонченным покрытием) | Эффект «клетки Фарадея» в глухих углах; недостаточный угол распыления; плохое освещение в окрасочной камере. | Проверьте, нет ли в конструкции детали глубоких углублений; убедитесь, что перед запеканием выполнена ручная доработка. |
Как определить и проверить деталь с покрытием?
Нечёткие указания в чертежах, такие как «окрасить в соответствующий цвет» или «качественная промышленная отделка», почти всегда приводят к спорам на приемном причале. Чтобы гарантировать получение именно той отделки, которая требуется для вашей задачи, в техническом чертеже или заказе на поставку необходимо определить допустимое качество в измеримых величинах.
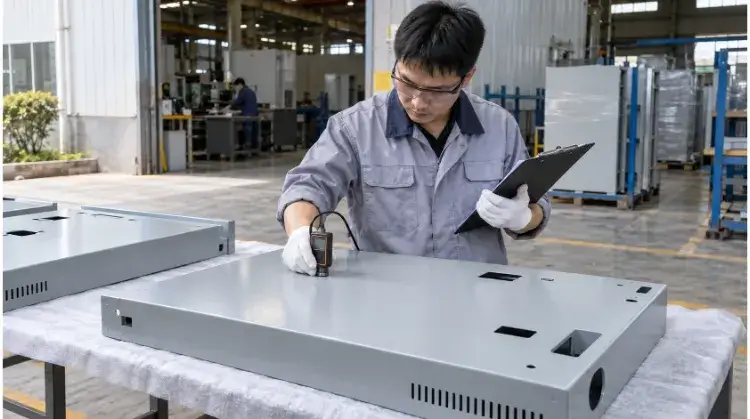
Рекомендации по отделке и маскировке
Ваша документация должна содержать полную исходную информацию для наносителя покрытия. Как минимум, необходимо указать сплав основного металла, условия эксплуатации (например, использование в помещениях в электронной промышленности или в морских условиях) и точный цветовой стандарт (такой как конкретный номер RAL или Pantone). Вы также должны определить степень блеска, поскольку матовый чёрный и чёрный с высоким блеском по-разному скрывают царапины на поверхности. Чётко обозначьте все «зоны, запрещённые для нанесения покрытия», а также допустимые места подвески непосредственно на чертеже.
Проверка толщины и адгезии
Укажите требуемый диапазон толщины сухой пленки (DFT) в микрометрах или милах. Поскольку краска имеет свойство отрываться от острых кромок и скапливаться на внутренних радиусах, четко укажите где Толщину DFT следует измерять с помощью вихретокового измерителя или магнитного толщиномерного прибора (например, Elcometer) — в идеале на ровной, легкодоступной поверхности.
Если адгезия имеет решающее значение, не ограничивайтесь формулировкой «не должно отслаиваться». Укажите точный метод испытания и допустимое значение, например: «Испытание на адгезию методом перекрестных линий в соответствии со стандартом ASTM D3359, минимальный допустимый класс — 4B». Помните, что ваши указания по подготовке поверхности, указанная система покрытий и эти требования к приемочной проверке должны технически согласовываться. Вы не можете предъявлять требование к адгезии морского класса к стальной детали, не позволив при этом производителю указать в предложении соответствующую абразивную очистку и эпоксидную грунтовку.
Внешний вид и приемочка сборки
Визуальные осмотры носят субъективный характер, если они не регулируются установленными правилами. Определите допустимые условия осмотра, например: «Поверхности не должны иметь потеков, провисаний и видимых микроотверстий при осмотре с расстояния 1 метра при стандартном дневном освещении». Наконец, обратите внимание на любые функциональные проверки после нанесения покрытия, например, проверку того, что конкретная сопрягаемая панель прилегает без зазоров или что зажим заземления обеспечивает электрическую непрерывность.
Совет по DFM: Сэкономьте средства, обозначив поверхности на чертеже как класс A (хорошо видимая внешняя поверхность), класс B (внутренняя, но видимая поверхность) или класс C (невидимая поверхность). Не тратьте средства на безупречную отделку класса A внутри закрытого корпуса.
Почему цены на напыление могут различаться?
Покупатели часто удивляются, когда на две детали, схожие по общим размерам, предлагаются кардинально разные цены на нанесение покрытия. В промышленном напылении цена редко зависит от объёма детали; основными факторами, определяющими стоимость, являются эффективность подачи материала, трудозатраты и время переналадки линии.
Избыточный распыл и геометрия детали
Форма детали напрямую влияет на то, какое количество краски фактически попадает на металл, а какое теряется при вытяжке воздуха. Цельная плоская панель размером 1 метр на 1 метр эффективно впитывает краску. Однако перфорированная вентиляционная решетка размером 1 метр на 1 метр может потреблять вдвое больше жидкой краски, поскольку большая часть распыленного материала проходит прямо через отверстия в виде избыточного распыления. Поставщик покрытий должен учитывать эти потери материала при расчете цены за единицу изделия.
Время нанесения маски и время обработки
В зависимости от конструкции затраты на ручной труд могут легко превысить стоимость самой краски. Рассмотрим, например, шасси, изготовленное на станке с ЧПУ, с 20 глухими резьбовыми отверстиями, которые должны остаться непокрытыми. Перед окраской оператор должен вручную установить 20 силиконовых заглушек, тщательно контролировать деталь во время запекания, чтобы заглушки не разрушились, и вручную извлечь все 20 заглушек после отверждения. Это время на обработку значительно увеличивает затраты по сравнению с нанесением покрытия на цельный корпус, не требующий никакой маскировки.
Размер партии и изменения цвета
Переключение линии распыления со стандартного черного цвета на индивидуальный синий требует продувки трубопроводов, тщательной очистки распылителей и проверки нового цветового профиля. Этот процесс настройки занимает одинаковое количество времени независимо от того, окрашиваете ли вы 10 деталей или 1 000. При производстве небольших партий затраты на перенастройку распределяются на меньшее количество деталей, что приводит к значительно более высокой себестоимости единицы продукции. Стандартизация цветов или объединение заказов в более крупные партии — самый эффективный способ снизить затраты на нанесение покрытия.
Пришлите нам свои 3D-файлы в формате STEP, укажите предполагаемое назначение изделия и требования к отделке. Перед предоставлением коммерческого предложения наши инженеры проведут бесплатную экспертизу по технологичности (DFM), чтобы выявить риски, связанные с маскировкой, оптимизировать места подвески и помочь вам выбрать надежную и экономически эффективную стратегию нанесения покрытия.