
 Russian
 English
 Spanish
 German
 Italian
 French

Тампонная печать — это косвенный офсетно-гравюрный процесс, при котором с помощью гибкого силиконового тампона двухмерное изображение, нанесенное краской на травированную пластину, переносится на трехмерный объект. Этот метод идеально подходит для печати на изогнутых, текстурированных или углубленных поверхностях, недоступных для плоской трафаретной печати.
В данном руководстве приведены технические параметры, которые помогут вам определить, подходит ли ваша деталь, как оптимизировать проект в CAD и графический макет, а также какие конкретные показатели необходимо проверить для утверждения качества.
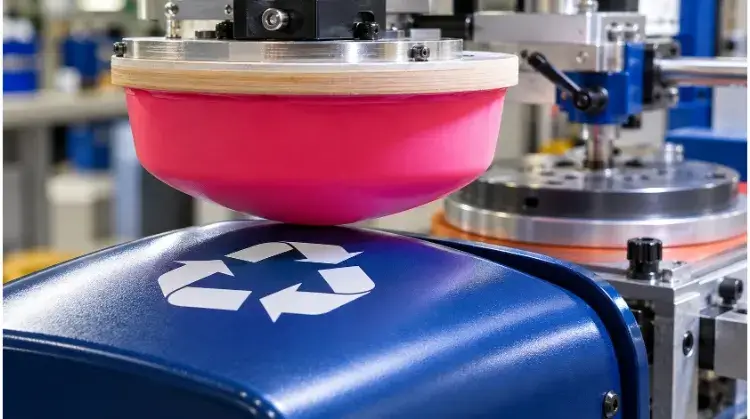
Как работает тампопечать на готовых деталях?
Понимание механических и физических ограничений процесса помогает определить, какие элементы конструкции будут точно воспроизведены, а какие факторы могут привести к появлению дефектов в ходе производства.
Пластины и прокладки
Этот процесс основан на использовании двух основных компонентов: печатной формы (клише), на которой запечатлено негативное изображение, и силиконовой подушки, выступающей в качестве носителя для переноса изображения. Благодаря высокой эластичности силикон сжимается и деформируется, приспосабливаясь к неровным, выпуклым или вогнутым поверхностям.
Выбор инструментов строго зависит от объема производства и геометрии деталей. Фотополимерные пластины обычно используются для прототипирования (срок службы до 10 000 циклов), тогда как травленые стальные пластины предназначены для серийного производства (срок службы свыше 1 000 000 циклов). Твёрдость (по шкале дурометра) печатных пластин также определяется индивидуально для каждого проекта: более твёрдые пластины обеспечивают более чёткие линии на прочных деталях, тогда как более мягкие предотвращают повреждение хрупких компонентов.
Перенос чернил
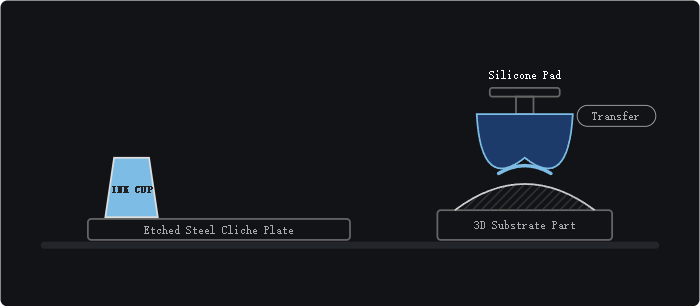
Цикл переноса начинается с того, что чернильный стакан заливает травильную пластину чернилами, после чего излишки чернил соскребаются, и чернила остаются только в травильных углублениях. Под воздействием воздуха растворитель, входящий в состав чернил, начинает испаряться, в результате чего верхний слой становится липким.
Когда тампон прижимается к пластине, клейкая краска прилипает к силикону. Затем тампон перемещается и прижимается к детали, перенося на нее краску. Следует отметить, что эта мгновенная передача краски происходит исключительно за счет физического испарения растворителя, тогда как для полного химического сшивания (отверждения) требуется дополнительное время выдержки или нагрев после печати.
Пределы процесса
Несмотря на то что силиконовая подушка является гибкой, она имеет геометрические ограничения. Подушка не может проникать в глубокие узкие углубления или наносить печать непосредственно у высоких вертикальных стенок из-за зазоров в конструкции оборудования и углов сжатия подушки.
Кроме того, переносимый слой краски чрезвычайно тонкий — как правило, от 4 до 10 микрон. Такой тонкий слой отлично подходит для тонких линий, но затрудняет достижение высокой плотности на больших сплошных участках. Чтобы решить эту проблему на тёмных подложках, производители часто программируют «двойной проход» (двойное нанесение на одну и ту же точку) для увеличения толщины слоя краски, хотя это увеличивает время цикла.
Механика цикла тампопечати
Механический перенос краски происходит в четыре отдельных этапа, которые в основном обусловлены контролируемым испарением растворителей:
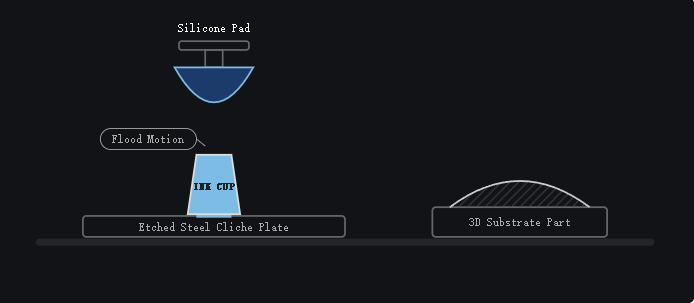
Шаг 1: Заливка тушью (плотный мазок)
Герметичный чернильный резервуар сдвигается вперед по гравированной стальной или полимерной пластине (клише), заполняя чернилами углубление с изображением.
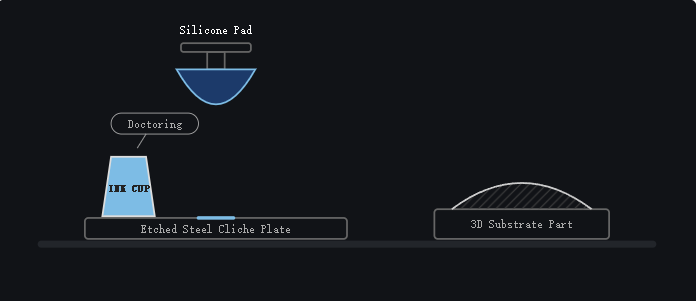
Шаг 2: Обработка и испарение
Чернильный стакан возвращается в исходное положение. Твёрдый край стакана действует как ракель, счищая весь излишек краски с плоской поверхности пластины, оставляя краску только внутри гравюры. По мере того как эта краска подвергается воздействию воздуха, её растворители начинают испаряться, в результате чего верхний слой становится липким.
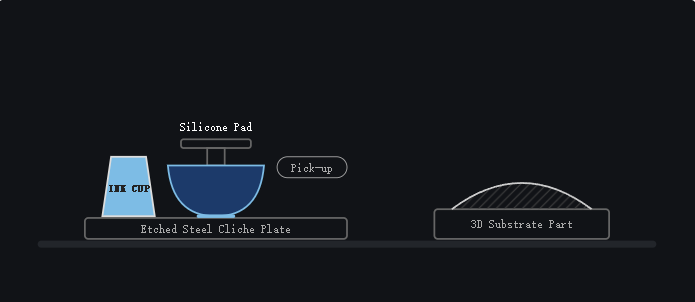
Шаг 3: Сбор (сжатие подушки)
Силиконовый тампон опускается и прижимается к травированной поверхности. По мере того как изогнутая поверхность тампона откатывается наружу, она выталкивает застрявший воздух и идеально прилипает к липкой краске. Когда тампон поднимается, он вытягивает пленку краски из углубления.
Шаг 4: Перенос на подложку
Подушка перемещается по 3D-детали и снова сжимается, принимая форму, точно повторяющую контуры подложки. К этому моменту в результате дальнейшего испарения растворителя чернила становятся более липкими к подложке, чем к силиконовой подушке. Подушка отрывается, оставляя на детали точный слой чернил толщиной от 4 до 10 микрон.
Когда следует отдать предпочтение тампопечати перед другими методами?
Выбор подходящего метода маркировки зависит от геометрии детали, объема производства, материала поверхности и требований к долговечности.
Типовые детали
Тампопечать рекомендуется для деталей, на которых плоский трафарет не может обеспечить плотный контакт. Типичные области применения включают шкалы на поворотных ручках, функциональные символы на вогнутых кнопках и логотипы производителей на текстурированных корпусах электронных устройств.
В таких случаях деформирующая подкладка повторяет форму локальной геометрии. Это позволяет сохранить четкость изображения по всему контуру без необходимости использования сложных поворотных приспособлений для поворота детали во время печати.
Объем покрытия и цвета
Данный процесс обеспечивает надёжную печать мелкого шрифта и точное воспроизведение цветов по шкале Pantone. Однако для многоцветной графики требуется отдельная пластина, чернильный резервуар и тампон для каждого отдельного цвета.
Машина должна наносить их последовательно, соблюдая стандартный механический допуск ±0,1 мм между цветами. Ввиду этого ограничения по механической центровке и однородного характера краски сложные фотографические градиенты или изображения, выполненные в четырехцветной печати (CMYK), как правило, выходят за рамки практического применения тампонной печати.
Сравнение процессов
- Тампопечать и трафаретная печать: Трафаретная печать проталкивает краску через сетку, что позволяет получить гораздо более толстый слой краски. Этот метод предпочтительнее всего использовать для больших плоских поверхностей и в случаях, когда требуется высокая степень покрытия. Тамографская печать применяется в тех случаях, когда поверхность имеет сложные трехмерные изгибы, текстуру или является слишком маленькой для точного совмещения при трафаретной печати.
- Тампонная печать и УФ-цифровая печать: УФ-печать не требует изготовления печатных форм, что делает её чрезвычайно экономичной для небольших тиражей (менее 200 единиц) или печати переменных данных, таких как серийные номера. Однако при больших тиражах себестоимость единицы продукции при тампонной печати значительно снижается, что позволяет быстро окупить первоначальные затраты на настройку оборудования (NRE). Кроме того, в тампонной печати используются двухкомпонентные краски на основе растворителей, которые лучше химически связываются с сложными инженерными пластиками (такими как POM, PE или нейлон, армированный стекловолокном).
- Тампонная печать против лазерной гравировки: Лазерная маркировка физически изменяет поверхность материала, оставляя на ней постоянную маркировку, не требующую расходных материалов. Тампопечать применяется в тех случаях, когда требуется строгое соответствие корпоративным цветам Pantone, либо когда физическое удаление материала лазером может повредить защитное покрытие или вызвать ржавчину на определённых металлических сплавах.
Руководство по выбору технологического процесса
| Процесс | Идеальные профили деталей | Основные ограничения | Экономика масштаба |
| Тампопечать | Сложные 3D-формы, текстурированные пластики, точные цвета по шкале Pantone | Очень тонкий слой чернил; возникают проблемы при печати больших сплошных участков | Высокая первоначальная стоимость инструментов, низкая себестоимость единицы продукции при серийном производстве |
| Трафаретная печать | Плоские поверхности, простые цилиндры, высокие требования к степени непрозрачности | Невозможно адаптировать к нерегулярным, утопленным или сложным 3D-геометриям | Умеренные затраты на инструмент, высокая эффективность при обработке больших плоских поверхностей |
| Цифровая УФ-печать | Ровные/слегка изогнутые поверхности, полноцветные градиенты, переменные данные | Увеличение времени цикла при больших объемах производства; ограничения по адгезии на гладких пластиковых поверхностях | Нулевые затраты на инструмент, фиксированная себестоимость единицы продукции независимо от объема производства |
| Лазерная маркировка | Непокрытые металлы, определенные контрастные виды пластика, постоянные коды | Только монохроматический выход; физически изменяет структуру поверхности | Нулевые затраты на инструмент, короткие циклы производства |
Как подобрать краску для тампопечати в соответствии с поверхностью?
Адгезия краски полностью зависит от химической совместимости конкретной системы краски с подложкой. Неправильный выбор краски или игнорирование состояния поверхности приведут к немедленному отказу при проверке качества.
Металлы и покрытия
Чернила ложатся на необработанный алюминий иначе, чем на анодированный, с порошковым покрытием, окрашенные или гальванически покрытые поверхности. Для склеивания с металлическими и стеклянными основаниями, как правило, требуются двухкомпонентные (2K) чернила со специальными отвердителями.
Всегда предоставляйте своему партнёру-производителю образцы деталей, на которых присутствуют точная окончательная обработка поверхности. Пассивация основного слоя или микроскопические изменения пористости, вызванные нанесением покрытия, напрямую влияют на процесс химической сшивания чернил с поверхностью детали.
Пластмассы и предварительная обработка
Стандартные инженерные пластики, такие как АБС и поликарбонат, обычно хорошо принимают однокомпонентные (1K) растворимые чернила. Однако пластики с низкой поверхностной энергией (LSE), такие как полипропилен (PP) и полиэтилен (PE), требуют специальной предварительной обработки.
Очень важно понимать, что очистка поверхности — это не то же самое, что её активация. Удаление силиконовых разделительных средств — необходимый этап очистки, но он не изменяет поверхностное натяжение материала. Для надёжной адгезии краски поверхностная энергия подложки, как правило, должна быть свыше 38–42 дин/см. Для пластмасс с низкой поверхностной энергией (LSE) часто требуется обработка пламенем или коронным разрядом, чтобы временно разорвать молекулярные цепи, что позволяет чернилам должным образом смачивать поверхность и прилипать к ней.
Смешивание и отверждение
Для тампонной печати требуется точное соотношение основного цвета, разбавителя и отвердителя (при использовании двухкомпонентной системы). Разбавитель позволяет регулировать скорость испарения в зависимости от температуры окружающей среды и скорости работы оборудования.
Отвердитель выступает в качестве катализатора химической реакции. После смешивания двухкомпонентные краски имеют ограниченный «срок годности» (обычно от 4 до 8 часов), после чего они затвердевают в емкости. Окончательная стойкость — например, устойчивость к воздействию спирта, растворителей или царапин — достигается только при строгом соблюдении рекомендаций по температуре и времени отверждения, указанных в техническом паспорте (TDS) чернил.
Контрольный список с информацией о субстрате и поверхности
| Обязательные сведения | Почему это важно для тампопечати |
| Основной материал | Обусловливает выбор между чернилами 1K, 2K или специальными силиконовыми чернилами. |
| Окончательное покрытие/отделка | Нанесение прозрачных покрытий, анодирование или гальваническое покрытие изменяют поверхностную энергию и химическую реакционную способность. |
| Средства для облегчения извлечения изделий из форм | Остатки химических веществ, образовавшиеся в процессе литья под давлением, препятствуют сцеплению краски и требуют применения специальных чистящих средств. |
| Условия конечного использования | Определяет, требуется ли для чернил особая устойчивость к УФ-излучению, химическая стойкость или биосовместимость для применения в медицинских целях. |
Как разработать детали и макеты для тампонной печати?
Оптимизация геометрии детали и 2D-чертежей до изготовления инструментов позволяет уменьшить искажение изображения, предотвратить упущение деталей и снизить затраты на настройку оборудования.
Текст и строки
Чтобы избежать образования мостиков или разрывов чернил, ширина линий должна быть не менее 0,05 мм, а ширина отрицательных пространств (вырезов) — не менее 0,1 мм. Для обеспечения читаемости текста следует использовать шрифты без засечек размером не менее 4pt.
Цвет и текстура подложки также влияют на четкость. Поверхности с выраженной текстурой или матовые поверхности (например, текстуры форм MT) приводят к размыванию краев нанесенных чернил. При печати на пластиковой поверхности с выраженной текстурой линии и текст следует увеличить, чтобы они оставались читаемыми.
Кривые и доступ
Силиконовая прокладка сжимается от центра к краям. Печать на острых краях, внутри глубоких углублений или непосредственно рядом с высокими вертикальными выступами ограничивает это сжатие, что приводит к неполной передаче краски.
При печати на выпуклых цилиндрах или сферах внешние края двухмерного изображения неизбежно растягиваются. Дизайнерам часто приходится заранее деформировать двухмерное векторное изображение в CAD — уменьшая края, чтобы компенсировать растяжение печатной формы. Для проверки окончательной геометрии на участках с крайне сильными кривизнами всегда требуется выполнить пробную печать на реальных образцах.
Расписание матчей и регистрация
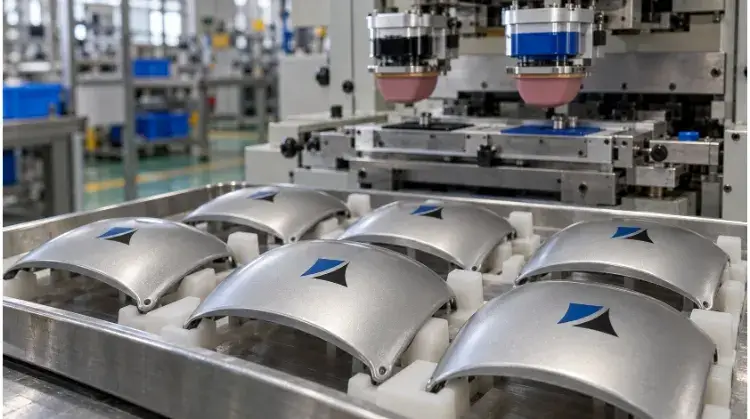
Для обеспечения стабильного качества печати требуется жесткое зажимное приспособление. Конструкция детали должна предусматривать плоские опорные поверхности или установочные штифты, чтобы деталь не смещалась и не раскачивалась при ударе печатной подушки.
Тонкостенные пластиковые профили могут прогибаться под давлением подкладки. Чтобы этого не произошло, мы обычно используем изготовленные на заказ алюминиевые гнезда, обработанные на станках с ЧПУ, или конформные зажимные приспособления из смолы, напечатанные на 3D-принтере для обеспечения точной внутренней поддержки. При многоцветной печати механические допуски обусловливают отклонение в регистрации примерно ±0,1 мм. Не следует проектировать цвета, идеально примыкающие друг к другу; необходимо предусмотреть зазор безопасности от 0,2 мм до 0,3 мм или использовать «трап» (когда более тёмный контур слегка перекрывает более светлый цвет заливки), чтобы скрыть смещения при выравнивании.
Как устранить типичные дефекты тампопечати?
При возникновении проблем с печатью чрезвычайно важно систематически исключать различные факторы, чтобы поддержание высоких показателей урожайности и предотвращение задержек в производстве. Одновременное изменение соотношения растворителя, давления прижима и толщины пластины не позволяет выявить первопричину, что приводит к значительным затратам на брак.
Не хватает чернил
Мелкие отверстия, пустоты или неполный перенос обычно свидетельствуют о наличии воздушных пузырьков или загрязнении поверхности. Прежде всего, проверьте деталь на наличие остатков разделительных средств или смазочных масел, использовавшихся при механической обработке.
Если поверхность чистая, проверьте форму тампона. Тампон с более крутым профилем способствует выталкиванию воздуха наружу при сжатии, предотвращая образование пузырьков воздуха. В качестве альтернативы возможно, что краска высыхает на травильной пластине слишком быстро, не успевая впитаться в тампон, и в этом случае потребуется растворитель с более медленным испарением.
Искажение и деформация
Размытые края, ореолы или «нитки» (когда при подъеме тампона краска тянется тонкими нитями) часто свидетельствуют о том, что краска слишком липкая. Обычно эту проблему решают путем корректировки соотношения разбавителя или снижения скорости подъема тампона.
Если изображение выглядит сильно растянутым или искажённым, вероятно, проблема заключается в механической настройке. Убедитесь, что прижимная подушка не прижимается к детали с чрезмерной силой, и проверьте зажимное устройство, чтобы убедиться, что деталь не смещается во время хода прижимной подушки вниз.
Цвет и адгезия
Пятнистый или неравномерный однотонный цвет зачастую является следствием физических ограничений, связанных с тонким слоем краски, а не дефектом самой краски. Для достижения приемлемой кроющей способности может потребоваться повторная печать.
Если краска наносится ровно, но отслаивается при проведении теста с перекрестными линиями или теста с клейкой лентой, проблема носит химический характер. Необходимо провести разграничение между сбоем переноса на печатной машине и нарушением адгезии после отверждения. Нарушения адгезии указывают на несовместимость системы красок с подложкой, необходимость активации поверхности подложки или на то, что детали не отверждались при правильной температуре в течение необходимого времени.
Протокол устранения неисправностей при тампонной печати
| Симптом | Возможная причина | Проверка приоритетов | Метод проверки |
| Мелкие отверстия / пустоты | Застрявший воздух или загрязнение поверхности | Угол профиля прокладки; чистота поверхности | Смените на абразивную пластину с более крупным зерном; протрите деталь изопропиловым спиртом. |
| Натяжка / Размытые края | Вязкость чернил / время | Коэффициент разжижения; скорость подъема тарелки | Добавьте замедлитель (разбавитель с медленным действием); уменьшите скорость работы машины. |
| Искажение изображения | Механический ход / чрезмерное сжатие | Жесткость зажимного устройства; глубина хода подушки | Уменьшите предельное значение хода вниз; убедитесь, что деталь не раскачивается. |
| Не прошел тест на прочность ленты и устойчивость к царапинам | Отказ из-за химической адгезии | Уровень дина материала; график отверждения | Провести термообработку пламенем; проверить температуру печи и время. |
Как провести проверку деталей, изготовленных методом тампопечати, перед отгрузкой?
Утверждение детали, напечатанной методом тампопечати, заключается не только в том, чтобы убедиться, что она выглядит хорошо сразу после выхода со станка. Строгий протокол контроля гарантирует, что печать сохранит свою прочность в условиях конечного использования, а серийная продукция будет в полной мере соответствовать утвержденному образцу.
Внешний вид и расположение
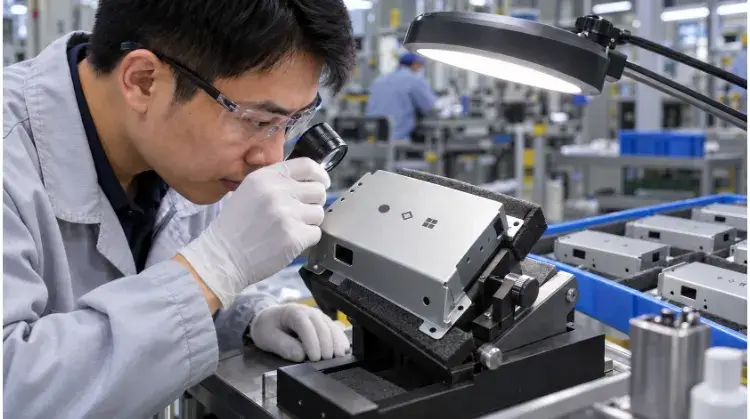
Визуальный осмотр всегда следует проводить при стандартизированном освещении (например, при стандартном дневном свете D65) на типичном расстоянии просмотра 18 дюймов (45 см). Инспекторы проверяют целостность текста, однородность цвета и отсутствие мелких отверстий или размытых краев.
При проверке положения печати и многоцветной регистрации измерения необходимо проводить относительно строго определённой физической отсчётной точки на детали (например, монтажного отверстия или обработанной кромки). Следует избегать измерений относительно линий разъёма литьевой формы или обломов, так как они могут смещаться от партии к партии. После утверждения данная физическая деталь становится «эталонным образцом». Её герметично упаковывают в тёмный пакет, защищающий от ультрафиолета, и хранят в лаборатории контроля качества, где она служит абсолютным эталоном для всех будущих производственных партий, предотвращая любое отклонение цвета на протяжении всего жизненного цикла продукта.
Адгезия и долговечность
Перенос чернил происходит мгновенно, а вот химическое сшивание — нет. Ни в коем случае не проводите разрушающие испытания сразу после изготовления детали. Перед проведением испытаний дождитесь окончания указанного времени отверждения чернил (как правило, от 24 до 72 часов при комнатной температуре или сразу после запекания в печи).
Долговечность проверяется с помощью стандартизированных испытаний с учетом области применения детали. Наиболее распространённым показателем является Испытание с использованием ленты с перекрестными линиями по стандарту ASTM D3359 на адгезию. Износостойкость часто проверяют с помощью абразивного испытательного устройства RCA, а химическую стойкость — с помощью испытаний на истирание растворителями (например, протирая отпечаток 99% IPA или MEK для проверки переноса чернил). При серийном производстве эти разрушающие испытания проводятся на основе статистической выборки в соответствии с Стандарты AQL (предел приемлемого качества), такие как ISO 2859-1, уровень II, обеспечивая стабильность партии без ненужных отходов деталей.
Утверждение первой единицы продукции
В отчете о первичном контроле качества (FAI) фиксируются производственные параметры. В нём должны быть четко указаны точная версия векторной графики, соответствие цветам Pantone, серия красок, соотношение отвердителя и конкретная обработка поверхности носителя.
В случае каких-либо изменений в цепочке поставок — например, смены поставщика полимера для литья под давлением, изменения текстуры поверхности (номера MT) или использования другого разделительного средства — действующий сертификат FAI теряет силу. Для повторной валидации процесса необходимо провести новую пробную партию и испытание на адгезию.
Контрольный список для первичного приемочного контроля (FAI) при тампонной печати
| Категория проверки | Метод / инструмент тестирования | Стандартные критерии приемки |
| Визуальное качество | Визуальный осмотр при освещении D65 на расстоянии 18″ | Отсутствуют проколы, пропуски чернил и видимые нити. Текст размером ≥ 4pt полностью разборчив. |
| Соответствие цветов | Спектрофотометр / Книга Pantone | ∆E (Дельта E) ≤ 2,0 по сравнению с эталонным образцом Pantone. |
| Должность и регистрация | Цифровые штангенциркули / КИМ | Центр находится в пределах ±0,2 мм от базы отсчёта. Многоцветная регистрация — в пределах ±0,1 мм. |
| Адгезия | Испытание методом перекрестных линий по стандарту ASTM D3359 | Класс 4B или 5B (количество чернил, удалённых с помощью сертифицированной ленты, составляет менее 5%). |
| Химическая стойкость | Испытание на воздействие растворителя (например, протирание изопропиловым спиртом) | После 50 непрерывных циклов протирания с усилием 1 кг на салфетке не наблюдалось видимого переноса чернил. |
Надежная печать на деталях методом тампопечати
Тампопечать требует тонкого баланса между механической точностью, химической совместимостью и контролем условий окружающей среды.
Готовы перейти от проектирования к производству?
Пришлите нам свои 3D-модели CAD, 2D-векторные изображения (.AI, .EPS или .DXF) и технические характеристики материала-основы. Наша команда инженеров проведет всестороннюю экспертизу по технологичности (DFM) и предоставит прозрачное ценовое предложение по вашим заказам на изготовление продукции по индивидуальному проекту и тампопечать.