
 German
 English
 Spanish
 Russian
 Italian
 French

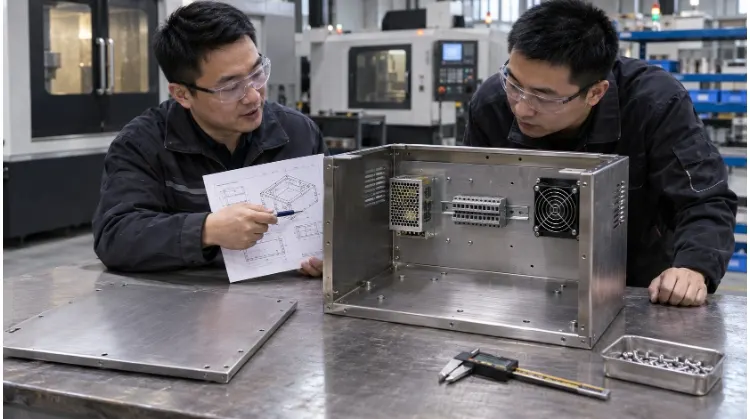
Die Prototypenentwicklung ist der technische Prozess, bei dem ein digitales CAD-Entwurf in ein physisches Modell umgesetzt wird, um Funktionalität, Passgenauigkeit und Herstellbarkeit zu prüfen. Sie dient als wichtiges Instrument des Risikomanagements, um Konstruktionsfehler zu erkennen, bevor in teure Werkzeuge für die Serienfertigung investiert wird.
Zu viele Hardware-Projekte geraten in kostspielige Verzögerungen, weil sie die Prototypenentwicklung lediglich als „Herstellung eines physischen Modells“ betrachten und nicht als strukturierten Weg zur Serienfertigung. Ein erfolgreicher Prototyp beweist nicht nur, dass ein Konzept auf dem Schreibtisch funktioniert, sondern auch, dass das Produkt wiederholt, zuverlässig und rentabel in großem Maßstab hergestellt werden kann.
Der Standard-Arbeitsablauf ist unkompliziert: Anforderungen definieren, den Prozess auswählen, das Muster herstellen, testen und anpassen und schließlich die Serienfertigung vorbereiten.
Kurzanleitung: Probleme mit den Zielen des Prototyps in Einklang bringen
| Aktuelles Problem, das es zu lösen gilt | Fokus auf Prototypen | Erwartetes Ergebnis dieser Runde |
| Kann das Kernkonzept funktionieren? | Mechanismus oder lokalisiertes Prüfstück | Machbarkeitsprüfung |
| Sind die Abmessungen und der Grundriss angemessen? | Form- und Raummodell | Protokoll der Layoutänderungen |
| Lässt sich das Produkt zusammenbauen und funktioniert es? | Funktionsfähiger Prototyp | Ergebnisse der Montage und der Leistungsmessung |
| Kann es wiederholt gemäß den Spezifikationen hergestellt werden? | Seriennahes Muster | Prozess- und Qualitätssicherung |
Legen Sie fest, was Ihr Prototyp nachweisen soll
Das Ziel dieser Phase besteht darin, genau festzulegen, was in der aktuellen Iteration umgesetzt werden muss und wie sich deren Erfolg messen lässt.
Produktanforderungen
Beginnen Sie damit, den Verwendungszweck des Produkts, die Betriebsumgebung, die mechanischen Schnittstellen und die Hauptfunktionen zu dokumentieren. Trennen Sie unverzichtbare Anforderungen von anpassbaren Konstruktionspräferenzen. Legen Sie den Schwerpunkt auf die Ermittlung von Merkmalen, die die strukturelle Integrität, bestimmte Fertigungsprozesse oder lange Beschaffungsvorlaufzeiten bestimmen.
Bei der Konstruktion eines Gehäuses für Industrieanlagen müssen beispielsweise allgemeine Anforderungen in konkrete technische Parameter umgesetzt werden. Dazu gehören die Festlegung des Innenraums für elektronische Bauteile, der Tragfähigkeit für schwere Türscharniere und des erforderlichen Platzbedarfs für Wartungswerkzeuge.
Umfang des Prototyps
Stellen Sie fest, ob für diese Iteration eine vollständige Baugruppe, eine Teilbaugruppe oder ein lokalisiertes Teststück erforderlich ist. Prototypen dienen je nach Phase unterschiedlichen Zwecken. Ein Proof of Concept (PoC) validiert Kernmechanismen, während Formmodelle den Platzbedarf prüfen und Funktionsprototypen die physikalische Leistung bewerten.
(Hinweis: Auch wenn in der Hardware-Entwicklung Begriffe wie EVT, DVT und PVT verwendet werden, müssen Projekte nicht immer einem starren, sequenziellen Ablauf folgen. Kombinieren Sie die Testphasen, wann immer dies sinnvoll ist.)
Dokumentieren Sie klar und deutlich, welche Funktionen in der aktuellen Version enthalten sind und welche bewusst weggelassen wurden, um Zeit zu sparen.
Bestehenskriterien
Legen Sie vor Beginn der Fertigung die Prüfverfahren, Betriebsbedingungen und zulässigen Passkriterien fest. Subjektive Beschreibungen wie „robust“ oder „einfach zu montieren“ müssen in überprüfbare Standards umgewandelt werden. Dies kann die Festlegung eines maximalen Durchbiegungsgrenzwerts unter Belastung, einer bestimmten IP-Schutzart für die Abdichtung oder einer definierten Drehmomentanforderung für Befestigungselemente beinhalten. Weisen Sie die Verantwortung für noch nicht geprüfte Anforderungen den nachfolgenden Validierungsrunden zu.
💡 Ein Blick hinter die Kulissen: Die Kosten übermäßiger Einschränkungen
Vermeiden Sie es, den Prototyp übermäßig einzuschränken. Die Anwendung unnötig enger Toleranzen (z. B. die Angabe von ±0,01 mm, wo die Norm ISO 2768-m ausreicht) treibt das Budget für den Prototyp künstlich in die Höhe und verlängert die Bearbeitungszeit, ohne einen Mehrwert für die Funktionsprüfung zu schaffen. Verschärfen Sie Toleranzen nur an funktionskritischen Schnittstellen.
Tabelle: Validierungsplan für den Prototyp
| Produktanforderungen | Umfang des Prototyps | Validierungsmethode | Bedingung für das Bestehen | Eigentümer |
| Wärmeableitung im Gehäuse | Gehäuseunterteil + Mainboard-Modell | Thermische Kammerprüfung | Die Innentemperatur bleibt unter 65 °C | Wärmetechnik |
| Ausrichtung bei der Leiterplattenmontage | Nur Bodenplatte | Mechanische Montage mit Abstandshaltern | Alle 6 Befestigungslöcher liegen ohne Beeinträchtigung in einer Linie | Maschinenbau |
Wählen Sie den Prozess aus und planen Sie das Budget
In dieser Phase werden die Materialien, die Fertigungsverfahren, die Mustermengen sowie der genaue Umfang des Budgets und die Vorlaufzeit festgelegt.
Prozess Auswahl
Die Wahl des Herstellungsverfahrens hängt vom jeweiligen Validierungsziel der aktuellen Runde ab.
| Validierungsziel | Mögliche Methoden | Zu bestätigende Einschränkungen |
| Form, Größe und Betriebsraum | Einfache Modelle, SLA oder andere 3D-Druckverfahren | Modellgenauigkeit, Materialsprödigkeit und Einsatzbedingungen |
| Bestimmte Materialien und enge Passformen | CNC-Bearbeitung oder geeignete subtraktive Verfahren | Zugänglichkeit der Spannvorrichtung, Genauigkeitsgrenzen und Prüfmöglichkeiten |
| Dünnwandige Gehäuse und Halterungen | Laserschneiden, Biegen und Befestigen | Grenzen der Biegeradien, Materialverformung und Montagereihenfolge |
| Komplexe innere Strukturen | Additive Fertigung oder hybride Baugruppen | Anforderungen an den Nachbearbeitungszugang und die Oberflächengüte |
| Mehrere Kunststoffproben | Vakuumguss, 3D-Druck oder Kleinserienfertigung | Unterschiede in den Materialeigenschaften im Vergleich zum abschließenden Spritzgussverfahren |
Diese Anwendungsbereiche überschneiden sich häufig. Die endgültige Entscheidung hängt von einer Kombination aus der erforderlichen strukturellen Integrität, den Materialeigenschaften, der Probenmenge und der Prüfumgebung ab.
Auswahl des Materials
Prüfen Sie, ob ein Ersatzwerkstoff für diese Testphase geeignet ist. Falls für den Test eine serienmäßige Leistungsfähigkeit erforderlich ist, geben Sie die genaue Werkstoffsorte, die Härte und den Zustand an (z. B. AL6061-T6 anstelle von „Aluminium“ im allgemeinen Sinne).
Halten Sie fest, inwiefern die Eigenschaften von Ersatzmaterialien die Testergebnisse verfälschen können. So gibt beispielsweise die Verwendung eines 3D-gedruckten Gehäuses aus Harz bei einem Thermotest die Wärmeableitung des endgültigen Aluminiumteils nicht genau wieder.
Ein häufiges Versäumnis in der Konstruktion ist es, einen Prototyp auf eine bestimmte Materialstärke auszulegen. Passen Sie die Abmessungen des Prototyps nach Möglichkeit an Standardabmessungen an (z. B. Standardblechstärken oder Stabdurchmesser), um erheblichen Bearbeitungsabfall und längere Lieferzeiten für das Material zu vermeiden.
Kosten und Zeitplan
Die Kosten für Prototypen umfassen mehr als nur den Stückpreis des Teils. Das Budget sollte Kosten für technische Überprüfungen, die Einrichtung der Maschinen, Material, temporäre Werkzeuge, die Fertigung, die Oberflächenbehandlung und den Arbeitsaufwand für die Montage berücksichtigen. Legen Sie die erforderliche Mustermenge streng auf der Grundlage der Testmatrix fest.
Bitte beachten Sie, dass sich die Angebote für Prototypen erheblich von denen für die Serienfertigung unterscheiden; die Stückpreise werden bei höheren Stückzahlen kostengünstiger, während die Einrichtungskosten für kleine Chargen proportional höher ausfallen.
💡 Ein Blick hinter die Kulissen: Die „versteckte“ Vorlaufzeit bei der Prototypenentwicklung
Beachten Sie bei der Planung des Zeitplans, dass die Bearbeitung des Teils oft der schnellste Schritt ist. Die häufigsten Ursachen für Verzögerungen bei der Prototypenfertigung sind das Warten auf die Lieferung von Spezialmaterialien und Wartezeiten bei ausgelagerten Oberflächenbehandlungen (wie Hartanodisierung, Beschichtung, oder Pulverbeschichtung). Berücksichtigen Sie bei externen Prozessen stets einen Zeitpuffer von 20–30%.
Checkliste für Angebotsanfragen (RFQ):
- Aktuelle 3D-CAD-Dateien (STEP/IGES) und 2D-Zeichnungen (PDF). (Expertentipp: 3D-Modelle legen die Geometrie für die CNC-Programmierung fest, doch 2D-Zeichnungen sind unverzichtbar, um Toleranzen, Gewindebohrungen und funktionskritische Maße zu vermitteln, die CAD-Dateien nicht wiedergeben können.)
- Gewünschte Menge.
- Bestimmte Werkstoffsorten und akzeptable Alternativen.
- Anforderungen an die Oberflächenbeschaffenheit, einschließlich Anweisungen zum Abdecken kritischer Gewinde, Lagerpresspassungen oder leitfähiger Kontaktflächen.
- Lieferumfang (z. B. Einzelkomponenten im Vergleich zu fertig montierten Bauteilen).
- Geplanter Liefertermin.
Prüfen Sie die Herstellbarkeit, bevor Sie den Prototyp anfertigen
Das Ziel dieser Phase besteht darin, Konstruktionsprobleme zu erkennen, die die Bearbeitung erschweren, die Montage behindern oder die Kosten in die Höhe treiben, noch bevor Material zugeschnitten wird. Ein Prototyp, der sich leicht herstellen lässt, führt in der Regel zu einem Produkt, dessen Herstellung rentabel ist.
Prozessbeschränkungen
Prüfen Sie das CAD-Modell insbesondere im Hinblick auf die Einschränkungen des von Ihnen gewählten Fertigungsverfahrens. Was für einen 3D-Drucker geeignet ist, scheitert oft an einer CNC-Fräse oder einer Abkantpresse.
| Herstellungsverfahren | Typische DFM-Prüfungen |
| CNC-Bearbeitung | Zugang für Werkzeuge bei tiefen Hohlräumen, Inneneckenradien (scharfe Innenecken vermeiden), dünnen Wänden und realisierbaren Spannvorrichtungen. |
| Bleche | Mindestbiegeradien, Abstand zwischen Bohrungen und Biegelinien, Werkzeugabstand bei Abkantpressen und Schweißreihenfolgen. |
| Spritzguss / Druckguss | Gleichmäßige Wandstärke, ausreichende Entformungsschrägen (in der Regel 1°–3°), Lage der Trennfugen und Anordnung der Auswerferstifte. |
| Additive Fertigung (3D-Druck) | Ausrichtung des Druckobjekts, Zugänglichkeit der Stützstrukturen und Grenzen der Nachbearbeitung für kritische Oberflächen. |
(Umfassende Konstruktionsrichtlinien zu bestimmten Verfahren finden Sie in unseren ausführlichen Leitfäden zur CNC-Bearbeitung bzw. zum Blechbiegen.)
Toleranzen und Passungen
Legen Sie kritische Maße, Bezugspunkte und Passungsanforderungen auf der Grundlage der physikalischen Wechselwirkungen zwischen den Bauteilen fest. Ein häufiger Fehler in der Konstruktion ist das Ignorieren der Toleranzsumme. Wenn Sie ein Blechgehäuse, eine bearbeitete Halterung und eine Leiterplatte haben, die aufeinander ausgerichtet werden müssen, könnte jedes Teil für sich genommen die Qualitätsprüfung bestehen. Wenn jedoch alle drei Teile in derselben Richtung bis zu ihrer maximal zulässigen Toleranz bearbeitet werden, kann es bei der Endmontage zu Kollisionen kommen oder die Teile lassen sich nicht richtig ausrichten.
Vergewissern Sie sich stets über die tatsächlichen Bearbeitungs- und Messmöglichkeiten Ihres Herstellers. Wenden Sie enge Toleranzen nur auf funktionale Schnittstellen an – wie beispielsweise ein Lagergehäuse oder eine anliegende Dichtfläche.
Man muss sich bewusst sein, dass eine Verringerung der Toleranz von ±0,1 mm auf ±0,01 mm nicht nur zu einer schrittweisen Preiserhöhung führt, sondern oft auch langsamere Bearbeitungsvorschübe, Spezialwerkzeuge und eine manuelle CMM-Prüfung nach 100% erfordert, was die Kosten für dieses Bauteil verdreifachen kann. Für nicht kritische Maße gelten die allgemeinen Standardtoleranzen (z. B. ISO 2768-m).
Anforderungen an die Endbearbeitung
Oberflächenbehandlungen verändern die Abmessungen Ihres Bauteils physikalisch. Wenn Sie die Oberflächenbehandlung nicht berücksichtigen, schlägt die Montage fehl.
Eine Standard-Pulverbeschichtung erhöht die Dicke pro Oberfläche um etwa 50 bis 100 Mikrometer (0,05 – 0,1 mm). Wenn eine bearbeitete Welle für einen präzisen Presssitz in einer Bohrung ausgelegt ist, verhindert das Aufbringen einer Pulverbeschichtung oder einer dicken Eloxalschicht, dass die Teile ineinander passen. Dokumentieren Sie die Abdeckungsanforderungen für Gewindebohrungen, Erdungspunkte oder Presspassungsdurchmesser eindeutig. Geben Sie in Ihrer 2D-Zeichnung ausdrücklich an, ob die Maße gelten. vor oder nach die Oberflächenbeschaffenheit.
💡 Einblicke in die Fertigung: Die Überprüfung vor der Produktion (Fallbeispiel)
Bei einer DFM-Prüfung eines Elektronikgehäuses aus Aluminium haben wir ein kritisches Problem festgestellt: Eine Reihe von M4-Gewindebohrungen war zu nahe an einer Biegelinie des Blechs angeordnet. Durch das Biegen des Teils würden die Bohrungen verzerrt, sodass das Eindrehen der Schrauben unmöglich würde.
Die Lösung: Wir haben dem Konstruktionsteam empfohlen, die Bohrungen um 3 mm weiter vom Biegeradius entfernt anzubringen. Außerdem haben wir darauf hingewiesen, dass die gewünschte Harteloxierung die Gewindesteigung verändern würde, weshalb wir eine Anweisung zum Abkleben der Gewinde hinzugefügt haben. Diese beiden einfachen Änderungen an der 2D-Zeichnung haben verhindert, dass eine ganze Charge von Prototypen am Montageband aussortiert werden musste.
Den Prototyp testen und entscheiden, welche Änderungen vorgenommen werden sollen
Der physische Prototyp dient dazu, Daten zu generieren. In dieser Phase wird geprüft, ob das Muster die in Kapitel 1 definierten Ziele erfüllt, und der genaue Umfang der erforderlichen Überarbeitungen ermittelt.
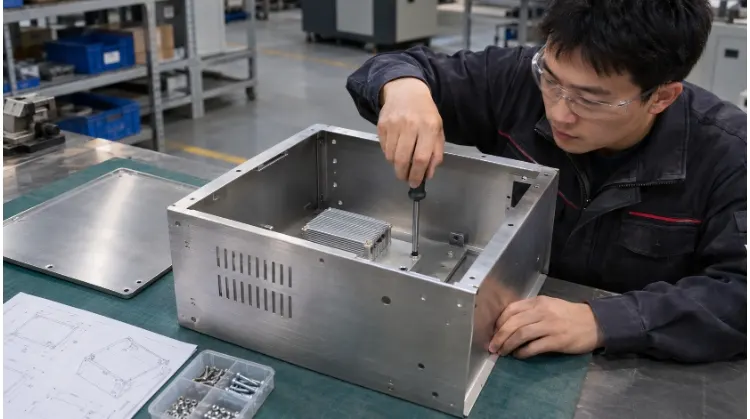
Passform und Montage
Führen Sie die Montage unter Verwendung der tatsächlich in der Produktion verwendeten Befestigungselemente, Kabel und Gegenstücke durch. Überprüfen Sie die physischen Schnittstellen und die Gleichmäßigkeit der Abstände und stellen Sie sicher, dass ausreichend Platz für Montagewerkzeuge (wie Schraubendreher oder Schraubenschlüssel) vorhanden ist. Überprüfen Sie die Kabelverlegung und beurteilen Sie, wie leicht sich das Gerät zu Wartungszwecken zerlegen lässt.
Achten Sie besonders auf manuelle Anpassungen auf der Werkbank. In der Werkstatt ist es üblich, eine Handfeile oder einen Bohrer zur Hand zu nehmen, um ein zu enges Loch zu erweitern, damit der Prototyp passt. Halten Sie jede manuelle Änderung fest. Wenn Sie eine Halterung abfeilen, damit sie passt, aber das CAD-Modell nicht aktualisieren, wird die Serienlieferung genau denselben Fehler aufweisen.
Funktionale Leistung
Führen Sie den Testplan unter den zuvor festgelegten Bedingungen durch. Je nach Produkt kann dies Belastungstests, Temperaturwechselprüfungen, Wassertests gemäß IP-Schutzklasse oder Dauerhaltbarkeitstests umfassen. Halten Sie die jeweilige Prototypversion, die Testumgebung, die Ergebnisse und etwaige Anomalien fest. Halten Sie interne Entwicklungstests getrennt von formellen behördlichen Zertifizierungen (wie UL, CE oder FCC). Das Nichtbestehen eines internen Falltests ist eine Designiteration; das Nichtbestehen einer formellen Laborzertifizierung ist eine kostspielige Verzögerung.
Hüten Sie sich vor der „Falle der Prozessübersetzung“. Ein aus einem massiven AL6061-Block CNC-gefräster Prototyp weist andere Zugfestigkeits- und Ermüdungsgrenzen auf als das endgültige Serienbauteil, das im Hochdruckgussverfahren (z. B. ADC12) hergestellt wird. Berücksichtigen Sie diese Veränderungen der Werkstoffeigenschaften stets bei der Auswertung von Prüfdaten, um die Serienreife zu bestimmen.
Entscheidungen über die Überprüfung
Vergleichen Sie die Ergebnisse der physikalischen Tests direkt mit Ihren ursprünglichen Zulassungskriterien. Wenn ein Fehler auftritt, ermitteln Sie die Ursache: Handelt es sich um einen grundlegenden Konstruktionsfehler, eine Fertigungsabweichung seitens des Prototypenbauers oder um einen fehlerhaften Testaufbau?
Bewerten Sie, wie sich eine Änderung des Designs auf andere Funktionen, die Stückkosten und die Vorlaufzeiten für die Fertigungswerkzeuge auswirkt. Aktualisieren Sie die CAD-Stammdateien und die Stückliste und legen Sie fest, welche konkreten Merkmale eine zweite Prototypenrunde zur Überprüfung erfordern.
Tabelle: Änderungsprotokoll für Prototypen
| Problem erkannt | Ursachenanalyse | Änderung umgesetzt | Auswirkungen auf die Produktion | Ergebnis der Wiederholungsuntersuchung |
| Die Gehäusetür klemmt beim Öffnen. | Die Scharnierbefestigung hat sich unter dem Gewicht der Tür verbogen. | In CAD Rev. B wurde eine Blechverstärkung (Rippe) an der Scharnierhalterung hinzugefügt. | Vernachlässigbar. Dazu muss lediglich die lasergeschnittene Schnittvorlage aktualisiert werden. | Die Tür lässt sich leichtgängig öffnen. Bestanden. |
| Überhitzung der Leiterplatte (>75 °C) während des Belastungstests. | Unzureichende Luftzirkulation in der Nähe des Netzteilmoduls. | Der Durchmesser der Entlüftungsöffnung wurde von 3 mm auf 4 mm vergrößert. | Niedrig. Einfache Aktualisierung der CNC-Werkzeugbahn. Es sind keine speziellen Werkzeuge erforderlich. | Die Höchsttemperatur hat sich bei 62 °C stabilisiert. Bestanden. |
| M3-Schrauben sind bei der Montage überdreht worden. | Die Gewinde wurden während des Lackiervorgangs beschichtet. | Aktualisierte 2D-Zeichnung zur Vorgabe einer Abdeckung für alle Gewindebohrungen. | Keine Kosten für Werkzeuge. Standardisiert den Prozess der Oberflächenbearbeitung. | Die Schrauben lassen sich von Hand leicht eindrehen. Bestanden. |
Überprüfen Sie, ob das Design serienreif ist
In der letzten Phase der Prototypenentwicklung wird ein freigegebenes physisches Muster in wiederholbare, skalierbare Fertigungsanweisungen umgesetzt. Das Ziel besteht darin, sicherzustellen, dass die Fabrik das 1.000. Exemplar exakt wie den freigegebenen Prototypen herstellen kann.
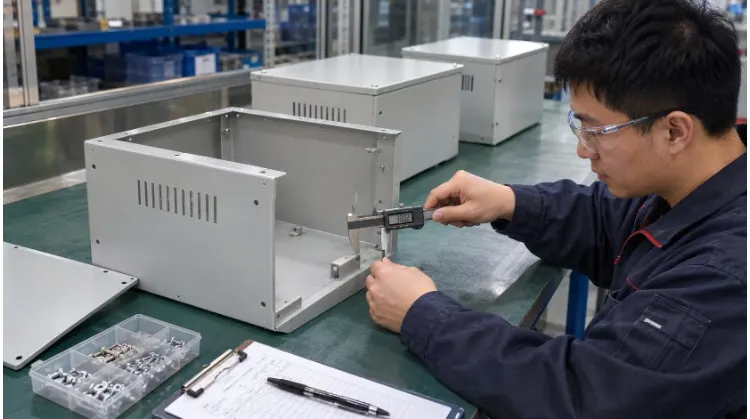
Genehmigte Unterlagen
Sobald ein Prototyp alle Validierungstests bestanden hat, müssen die Konstruktionsdaten fixiert werden. Dies wird gemeinhin als „BOM Freeze“ bezeichnet. Stimmen Sie Ihre 3D-CAD-Dateien, 2D-Zeichnungen, die Stückliste (BOM) und das physische „Golden Sample“ so aufeinander ab, dass sie alle genau dieselbe Revision widerspiegeln.
Falls ein Techniker ein Durchgangsloch auf der Werkbank manuell vergrößert hat, damit der Prototyp zusammenpasst, muss diese Änderung dauerhaft in die endgültige CAD-Datei übernommen werden. Legen Sie die Werkstoffgüten, die Anforderungen an die Oberflächenbeschaffenheit, die Montageabläufe und die Qualitätsabnahmekriterien fest. Sollten noch kleinere offene Punkte bestehen, dokumentieren Sie ausdrücklich, wer für deren Klärung verantwortlich ist und bis zu welchem Datum dies geschehen soll. Machen Sie dem Hersteller absolut klar, welche spezifische Dateiversion für die Produktion freigegeben ist.
Versorgungsbereitschaft
Ein perfekter Prototyp nützt nichts, wenn Sie die Teile nicht in ausreichender Menge beschaffen können. Prüfen Sie die Lieferbedingungen für Rohstoffe, Standardhardware und Schlüsselkomponenten. Vergewissern Sie sich über die Mindestbestellmengen (MOQs), die üblichen Lieferzeiten für Materialien und akzeptable alternative Komponenten.
(Hinweis: Wenn Sie eine Komponente durch eine Alternative mit kürzerer Lieferzeit ersetzen, stellen Sie sicher, dass der Ersatz einer eigenen Funktionsprüfung unterzogen wird, um zu bestätigen, dass er die Produktleistung nicht beeinträchtigt.)
Klären Sie mit Ihrem Hersteller die Grenzen der Qualitätskontrolle. Legen Sie fest, wer für die Eingangskontrolle des Materials verantwortlich ist, wie Fertigungsabweichungen gemeldet und genehmigt werden und wie das Verfahren für technische Änderungsmitteilungen (ECNs) aussieht. Treffen Sie klare Vereinbarungen zur Vertraulichkeit von Dokumenten (Vertraulichkeitsvereinbarungen, NDAs). Vor allem sollten Sie ausdrücklich festlegen, wer das Eigentum und die Veräußerungsrechte an allen maßgefertigten Formen, Schweißvorrichtungen oder Bearbeitungsvorrichtungen behält, die während der Einrichtungsphase bezahlt wurden. Beugen Sie Situationen vor, in denen Werkzeuge als „Geiseln“ dienen, bevor sie entstehen.
Pilotproduktion
Springen Sie niemals direkt von einem einzelnen Prototyp zur Serienproduktion in vollem Umfang. Führen Sie zunächst eine Pilotproduktion (oft als NPI – New Product Introduction – bezeichnet) einer kleinen Charge durch, in der Regel 50 bis 100 Einheiten.
Diese Charge muss unter Verwendung genau der Materialien, Fertigungsverfahren, kundenspezifischen Werkzeuge und Standardarbeitsanweisungen hergestellt werden, die für die Serienfertigung vorgesehen sind. Verwenden Sie für diese Charge nicht die Prototypenwerkstatt. Ziel ist es, die Konsistenz der Fertigung und die Prozessstabilität zu überprüfen. Die Erkennung einer 10%-Fehlerquote oder eines Engpasses in der Montage bei einer Pilotproduktion von 50 Einheiten kostet nur einen Bruchteil dessen, was es kosten würde, dies während einer Serienproduktion von 5.000 Einheiten festzustellen.
Erfassen Sie die Durchlaufzeit des Montageprozesses, ermitteln Sie die Schritte, die zu Engpässen durch das Bedienpersonal führen, und protokollieren Sie alle wiederkehrenden Nacharbeitsprobleme. Entscheiden Sie auf der Grundlage der Ausbeute und der Maßhaltigkeit dieser Pilotcharge, ob die Serienproduktion freigegeben, der Montageprozess optimiert oder ein zweiter Pilotversuch durchgeführt werden soll.
Checkliste für die Produktionsfreigabe:
- Ausrichtung des Dokuments: Stimmen die 3D-CAD-Datei, die 2D-PDF-Datei und die Stückliste vollständig mit der genehmigten Revision überein?
- Goldenes Beispiel: Wird ein signierter, physischer Prototyp sowohl vom Kunden als auch von der Qualitätssicherungsabteilung des Werks als Referenz aufbewahrt?
- Lieferkette: Sind die Lieferzeiten für Rohstoffe, die Mindestbestellmengen und die Alternativen für Bauteile bestätigt?
- Prozessdefinition: Sind die Standards für die Endbearbeitung, die Abdeckvorschriften und die Montageanweisungen dokumentiert?
- Offene Punkte: Sind alle kritischen Konstruktionsabweichungen und Testfehler offiziell abgeschlossen?
Sind Sie bereit für den Übergang vom Prototyp zur Serienfertigung?
Der Übergang von einem digitalen Entwurf zu einem wiederholbaren Fertigungsprozess erfordert eine strenge DFM-Kontrolle und transparente Kommunikation. Bei TZR, Wir sind auf maßgeschneiderte CNC-Bearbeitung und Präzisionsblechbearbeitung spezialisiert und schließen damit die Lücke zwischen Prototypenbau und Serienfertigung.
Wir übernehmen Ihre Zeichnungen nicht einfach blind. Unser Ingenieurteam prüft Ihre CAD-Dateien gründlich, gibt Ihnen umsetzbare DFM-Empfehlungen, um versteckte Kostenfaktoren zu beseitigen, und stellt sicher, dass Ihr Produkt zuverlässig skalierbar ist. Senden Sie uns noch heute Ihre 3D-CAD- und 2D-Zeichnungen für eine umfassende DFM-Prüfung und ein genaues Angebot zur Fertigung.